Termékek
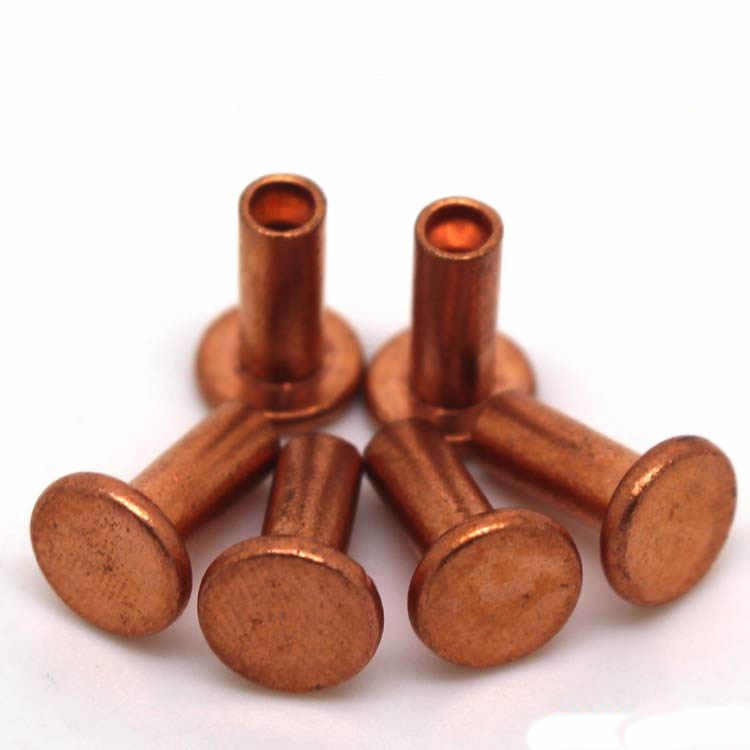
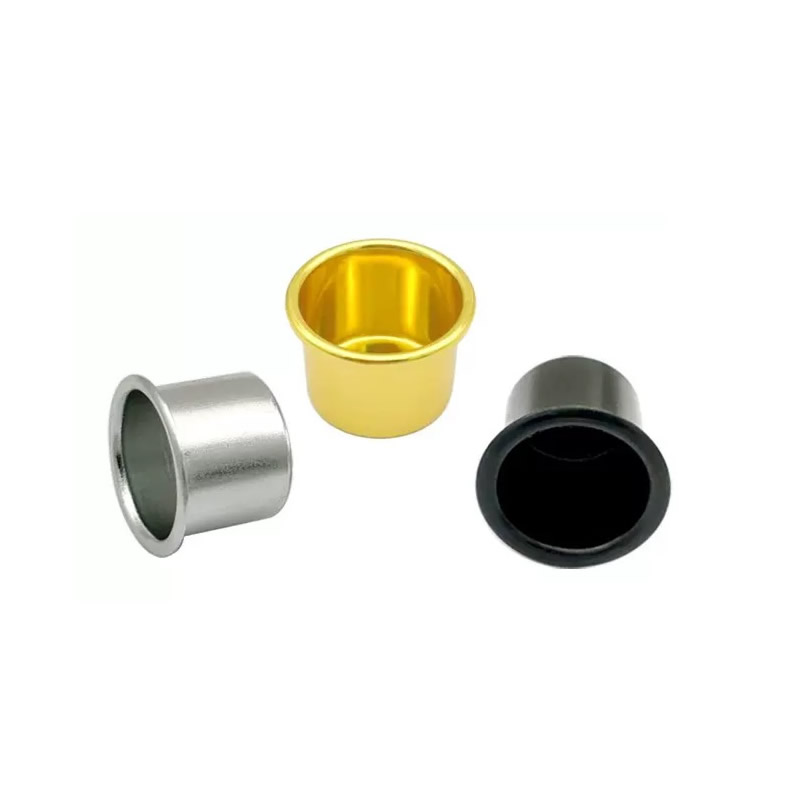
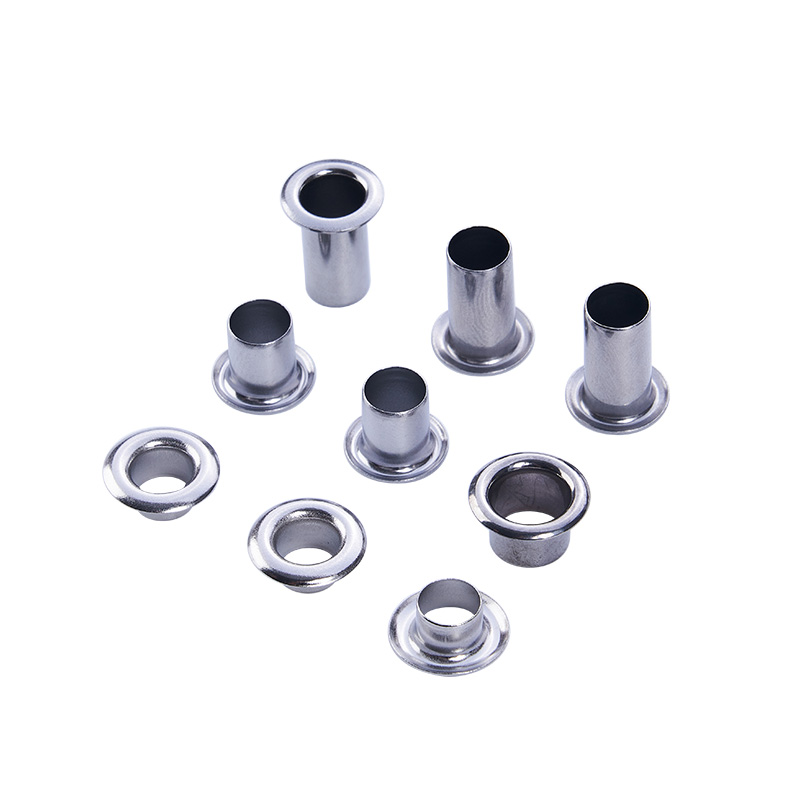
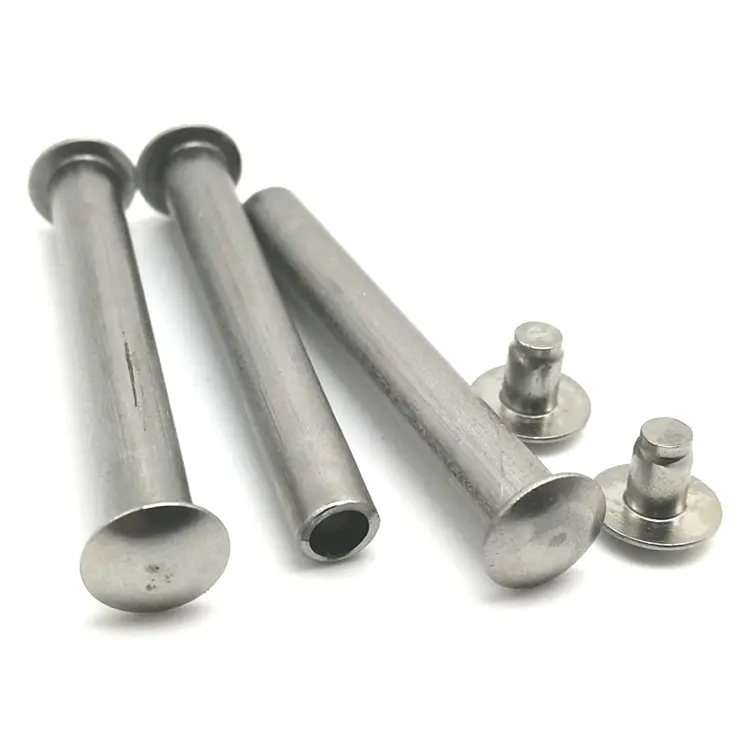
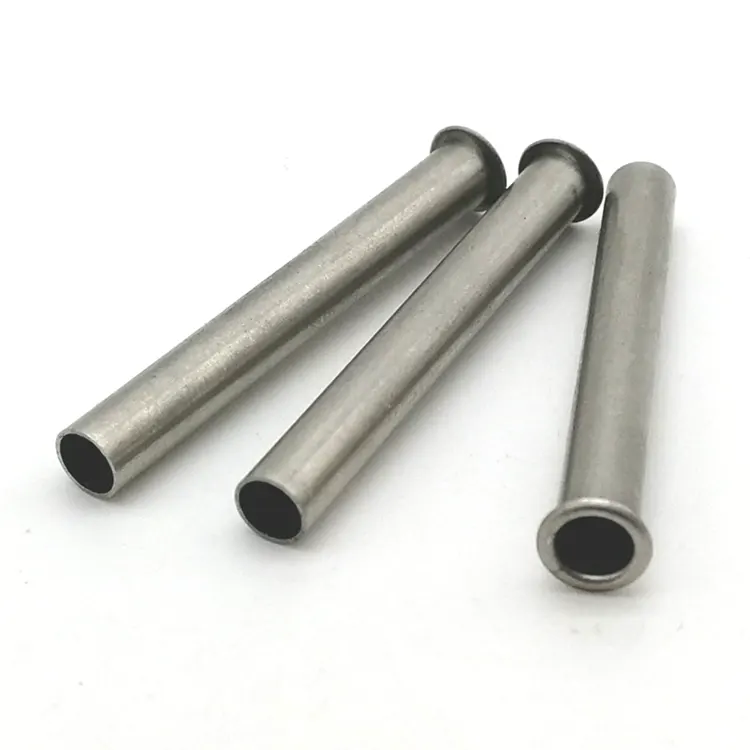
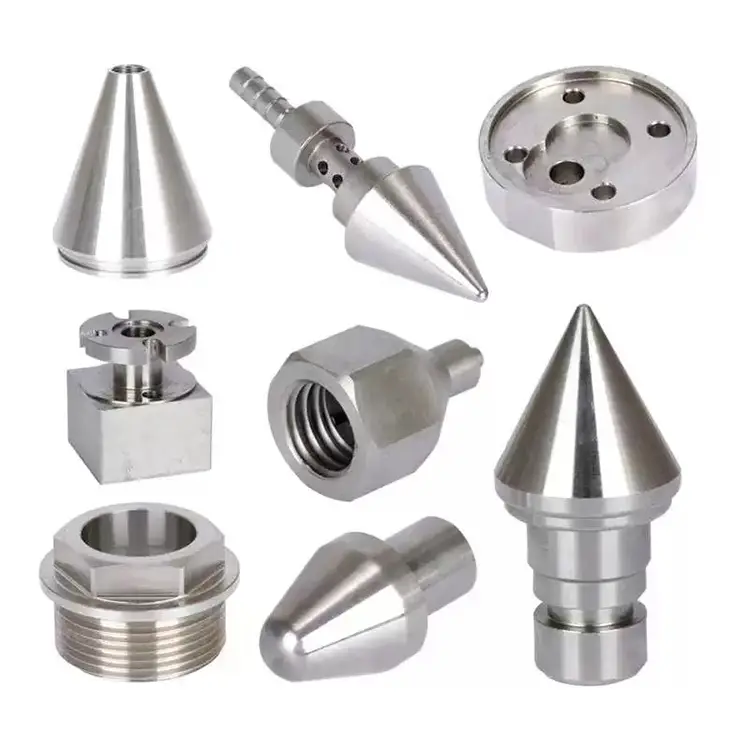
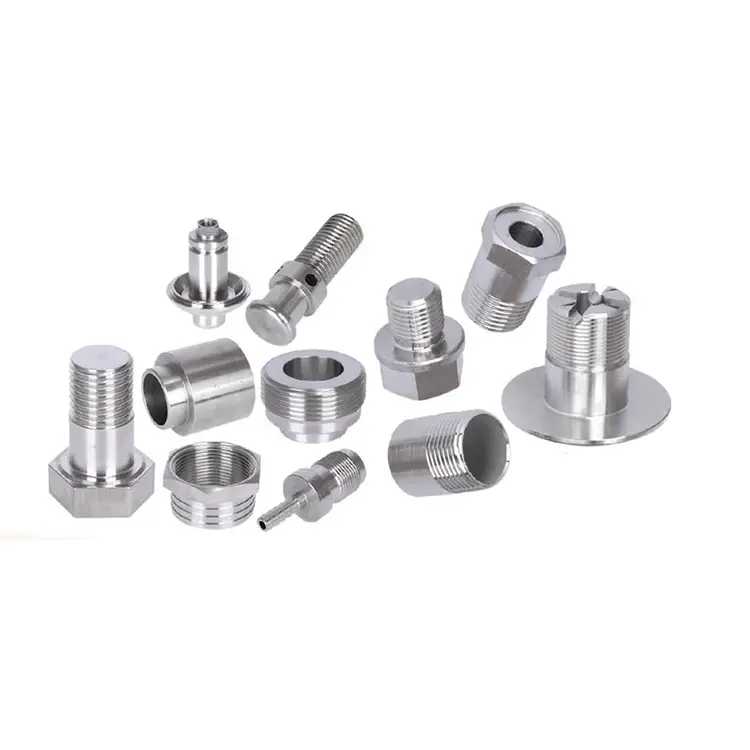
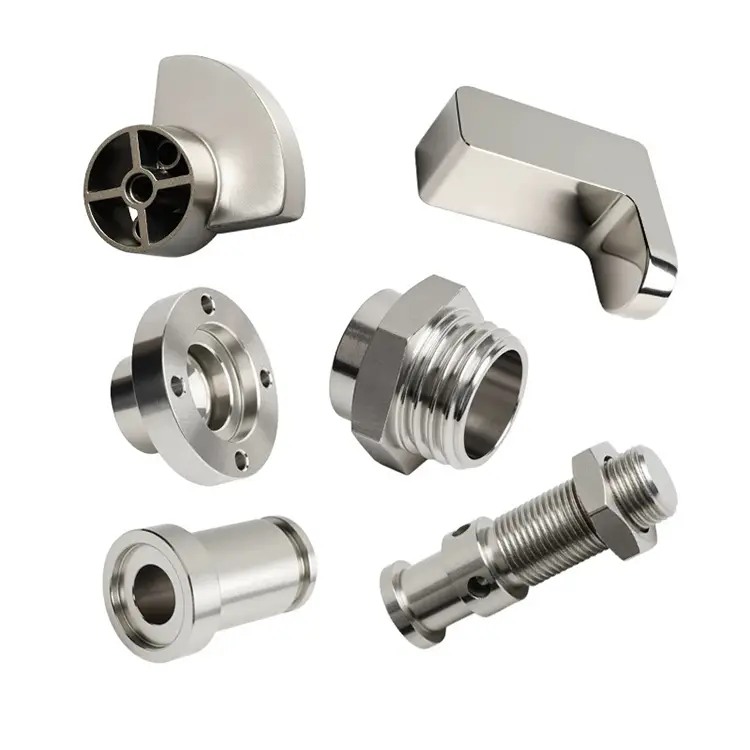
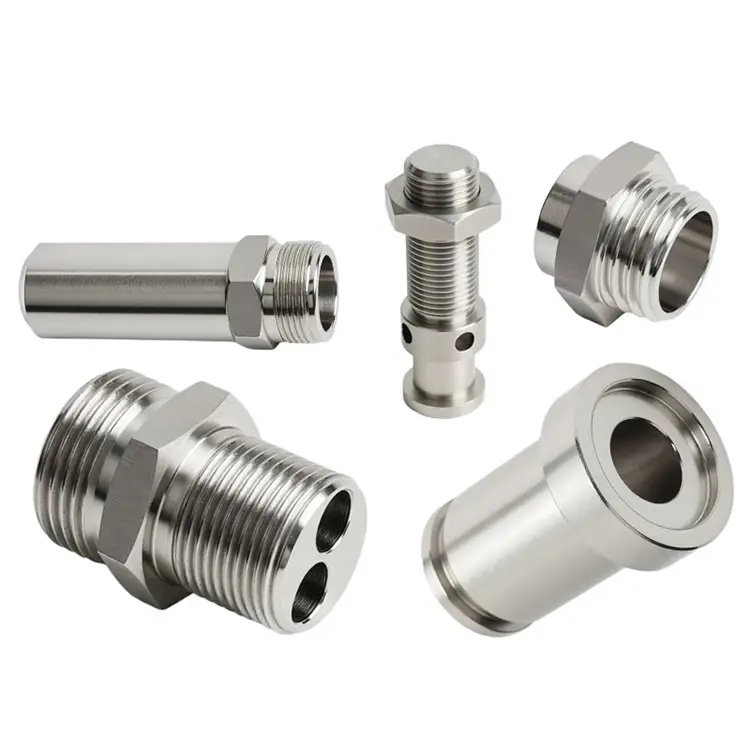
Acél esztergáló alkatrészek
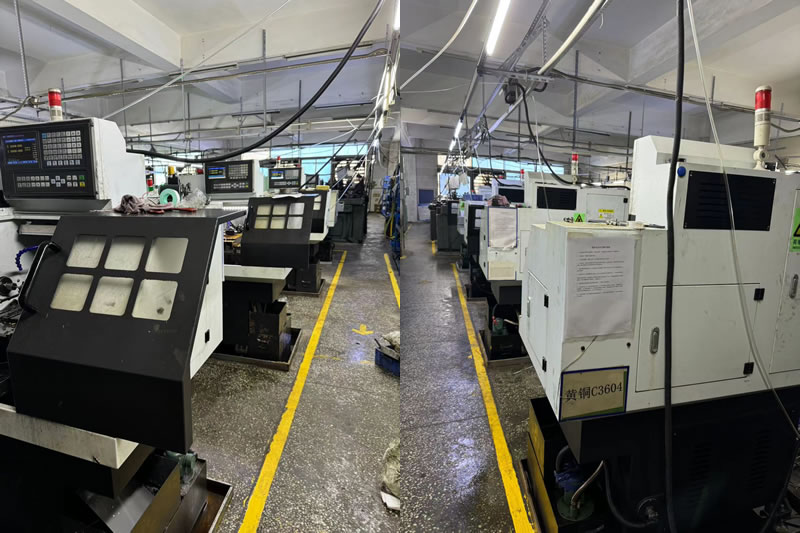
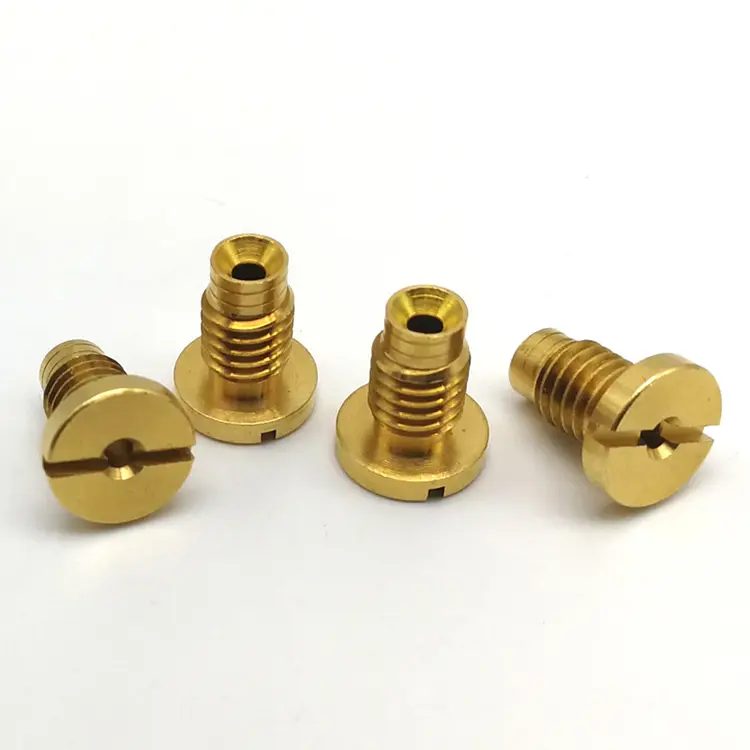
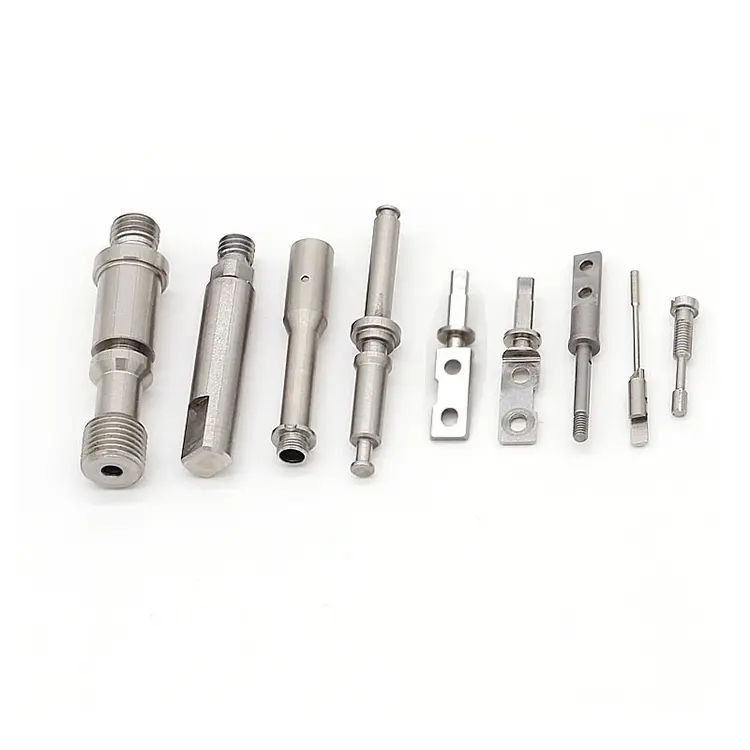
A Nuote Metals acél eszterga alkatrészeket kínál különböző méretekben, 0,5 mm átmérőtől 100 mm átmérőig. Acélesztergált alkatrészeket gyártunk kézi és CNC esztergagépeinkkel. A legkorszerűbb gyártási technológiát használva újra és újra meg tudjuk ismételni a pontos méréseket, csak küldje el nekünk igényét, és mi átvállaljuk a következő lépést.
Kérdés küldése
termékleírás
A sárgaréz könnyen forog. Alumínium folyik. Az acél más. A szerszám alatt megkeményedik, percek alatt elhasználja a betéteket, hőkezelés közben elmozdul. Ez az oka annak, hogy sok gépműhely magasan ajánlja az acélesztergálási munkákat – vagy teljesen elkerüli azokat.
A Nuote Metals az ellenkező megközelítést alkalmazza. SzakterületünkAcél esztergáló alkatrészekhogy más üzletekben visszautasítanak: edzett 4140, nitridált 1045, 17-4 PH rozsdamentes, D2 szerszámacél. Ha alkatrészének túl kell élnie a terhelést, a kopást és a fáradtságot, a specifikáció szerint megmunkáljuk, és ütemterv szerint szállítjuk.
Az acélesztergálás által okozott három probléma
1. Szerszámkopás és munkaedzés.
Az acél megkeményedik, ha a szerszám vágás helyett dörzsölődik. PVD-bevonatú keményfém lapkákkal (TiAlN vagy AlCrN) és a munkaedzési küszöb feletti programsebességekkel nagy pozitív gereblye szerszámokat használunk. A 304-es rozsdamentes acélhoz nitrogénhűtéses esztergálást alkalmazunk.
2. Hőkezelési torzítás.
A hőkezelés mozgatja az alkatrészt. A kioltás előtt 0,005 mm-re mért tengely 0,05 mm-rel kieshet a körből. Előhőkezelési méretekre gépeljük, amelyek kompenzálják az ismert torzítási mintákat, és készletet hagyunk az utókezelési csiszoláshoz.
3. Keménységváltozás egy tételen belül.
A keménység felületről magra és végétől a végéig változó. Minden bejövő rúdon több ponton ellenőrizzük a keménységet, és a gyártás előtt elutasítjuk a tartományon kívüli tételeket. Esztergálás közben a szerszámeltolásokat meghatározott időközönként állítják be, hogy megakadályozzák az elsodródást.
Az általunk megmunkált acélminőségek – és miért fontosak?
| Fokozat | Állapot | Tipikus keménység | Megmunkálási kihívás | Tipikus alkalmazás |
|---|---|---|---|---|
| 1045 | Melegen hengerelt | 170-210 HB | Mérsékelt – dörzsöléskor megkeményedik | Tengelyek, csapok, csavarok |
| 4140 | Q&T | 28–32 HRC | Magas – merev beállítást és bevonatos szerszámokat igényel | Hidraulikus rudak, fogaskerekek |
| 4140 | Nitridált | 55–62 HRC (tok) | Nagyon magas – a tok keményebb, mint a szerszámozás | Szelep orsók, kopóalkatrészek |
| 304 Rozsdamentes | Kiégetve | 150-200 HB | Magas – gyorsan megkeményedik, gumiszerű forgács | Élelmiszer-felszerelés, orvosi |
| 17-4 PH | H900 | 40-45 HRC | Nagyon magas – kemény, szívós, koptató | Repülési, kémiai |
| D2 szerszámacél | Kiégetve | 210-240 HB | A nagy abrazív karbidok gyorsan kopnak a szerszámokat | Matricák, vágószerszámok |
Megközelítésünk az edzett acélhoz – az első alkalommal megfelelő megmunkálás
Nem adunk árajánlatot edzett acél munkákra szabványos fordulatszámon és előtoláson. Minden hőkezelt alkatrész külön folyamattervet kap:
1. Anyagellenőrzés:Keménység feltérképezése a sávon keresztül. Ha a mag túl kemény vagy túl puha, módosítjuk a vágási paramétereket, vagy elutasítjuk a tételt.
2. Szerszám kiválasztása:A 4140-es nitridekhez (55–62 HRC tok) CBN (köbös bór-nitrid) betéteket használunk – nem keményfémet. A CBN 10-20-szor hosszabb ideig tart, és jobban tartja a toleranciát.
3. Merev beállítás:Minimális szerszámkinyúlás, nagy szorítóerejű tokmányok és előfeszített golyóscsavarok minden edzett munkához.
4. Folyamat közbeni SPC:Kritikus méretek 10-20 darabonként mérve. Szerszámeltolások beállítva, mielőtt az alkatrész kicsúszik a specifikációból.
5. Végső ellenőrzés:CMM-ellenőrzés minden kritikus funkciónál. Teljes méretjelentés minden szállítmányhoz.
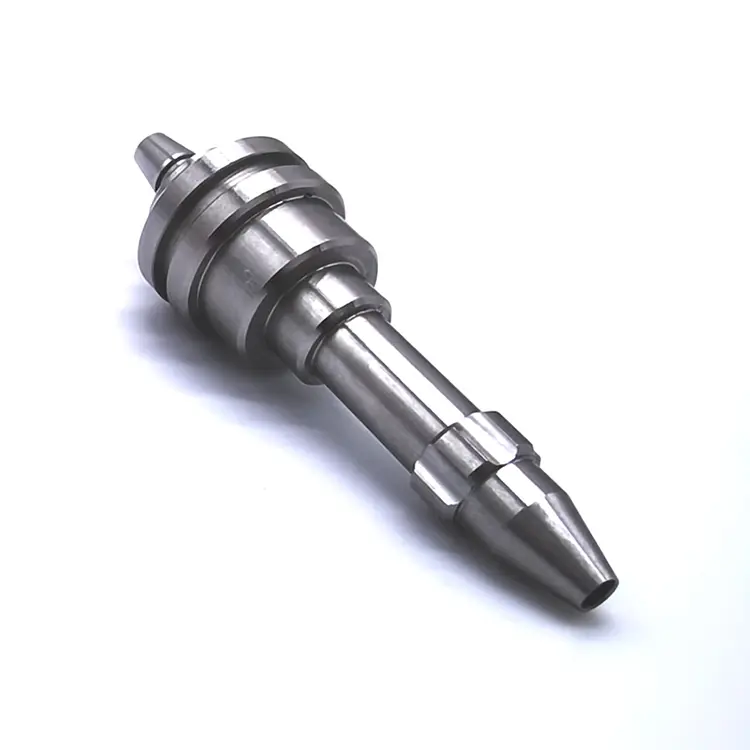
Valódi példa – 4140 nitridált szeleporsó
Egy észak-amerikai hidraulikus berendezésgyártónak egy 4140-es acél szeleporsóra volt szüksége 0,008 mm átmérőjű tűréssel és 55 HRC házkeménységgel a nitridálás után. Előző beszállítójuk nem tudta tartani a tűréshatárt a hőkezelés után – az orsó 0,03 mm-es volt a körből.
Amit másképp csináltunk:
- Megmunkálták az orsót túlméretesen, hogy kompenzálják a nitridálás növekedését.
- Használt CBN szerszám az edzett tok végső befejezéséhez.
- Ellenőrzött kerekség Talyronddal nitridálás előtt és után.
- 5000 darabot szállítottak nulla visszautasítással. Az ügyfél megszüntette a másodlagos köszörülést, és 12 nappal csökkentette az átfutási időt.
Gyakran ismételt kérdések az acélesztergáló alkatrészekről
1. kérdés: Meg lehet dolgozni a már hőkezelt acél alkatrészeket?
V: Igen. Edzett acélt 62 HRC-ig megmunkálunk CBN és kerámia szerszámokkal. Nagyon kemény vagy összetett geometriák esetén javasolhatjuk a kemény esztergálást, majd a köszörülést. Küldje el nekünk keménységi specifikációját, és megerősítjük, hogy önmagában az esztergálással elérhető-e a tűréshatár, vagy szükség van-e köszörülésre.
Q2: Hogyan szabályozható a torzítás a hőkezelés során?
V: Három lépésben szabályozzuk a torzítást: (1) elő-hőkezelési megmunkálás, amely kiszámított készletet hagy az utókezelés utáni csiszoláshoz, (2) ellenőrzött fűtési és hűtési ciklusok partnerünk hőkezelő létesítményében, és (3) méretellenőrzés a kezelés előtt és után a kompenzációs eltolás érvényesítése érdekében. A kritikus alkatrészek esetében kísérleti tételt futtatunk, és a ténylegesen mért torzítás alapján állítjuk be az esztergálási méreteket.
Q3: Milyen tűréseket tarthat be az edzett acélon?
V: Az edzett acél szabványos tűréshatára ±0,01 mm, a kritikus átmérőknél ±0,005 mm-ig terjedő precíziós képességgel. Az edzett alkatrészek esetében a tűrés a kész házra vonatkozik – nem az előkezelési méretre. A Nuote Metals minden rajzot átnéz, és a DFM-nek visszajelzést ad az elérhető tűrésekről, mielőtt feladná a rendelést.
Hogyan kérjen árajánlatot acélesztergáló alkatrészekre
Küldje el nekünk rajzát (STEP, IGES, PDF vagy DWG) a következővel:
- Acélminőség és hőkezelési állapot (hevített, Q&T, nitridált, karburált)
- Keménységi specifikáció és tokmélység, ha van
- A kritikus méretekre vonatkozó tűréskövetelmények
- Éves mennyiség és tételméretek
- Bármilyen másodlagos művelet (köszörülés, bevonat, összeszerelés)
Mérnöki csapatunk 24 órán belül megvizsgál minden megkeresést, és részletes árajánlatot küld vissza a DFM visszajelzésével a megmunkálhatóságról, a hőkezelés kockázatáról és a tolerancia megvalósíthatóságáról.
Hot Tags: Acélesztergáló alkatrészek, kínai esztergáló alkatrészek gyártója
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat