Termékek
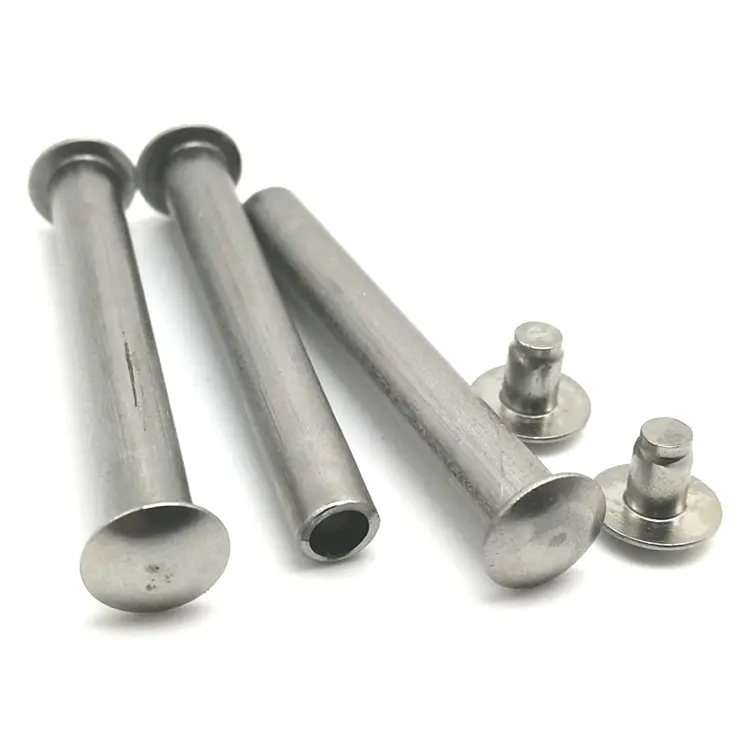
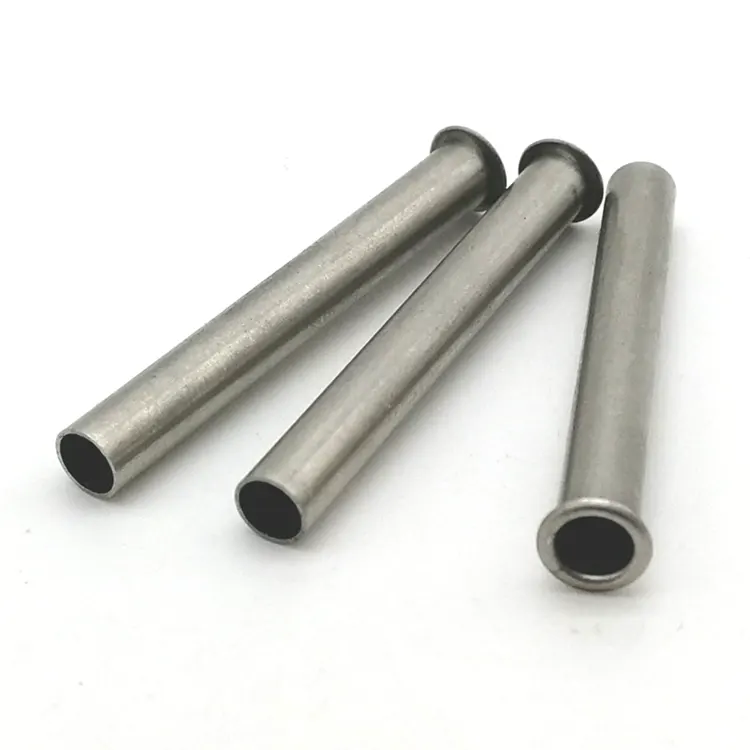
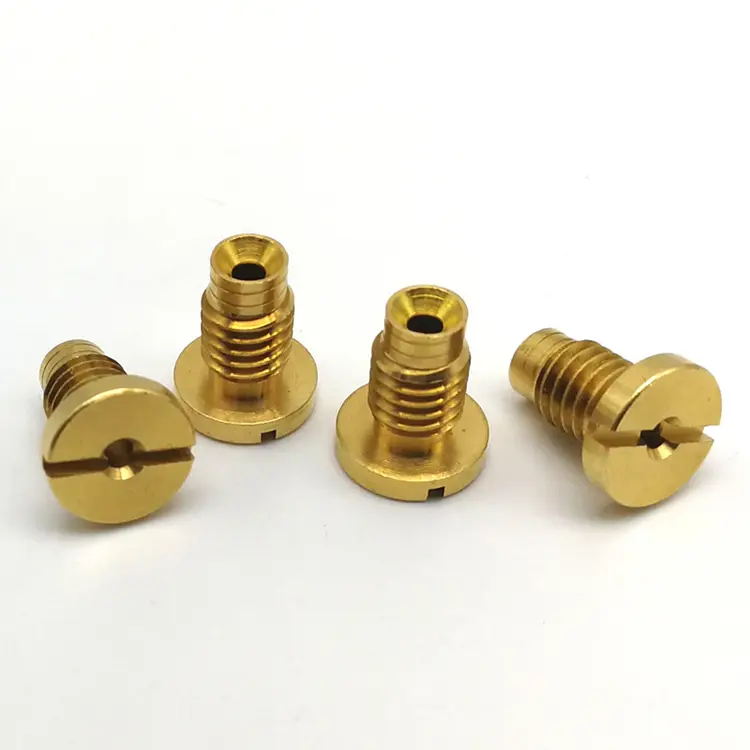
CNC precíziós megmunkálás
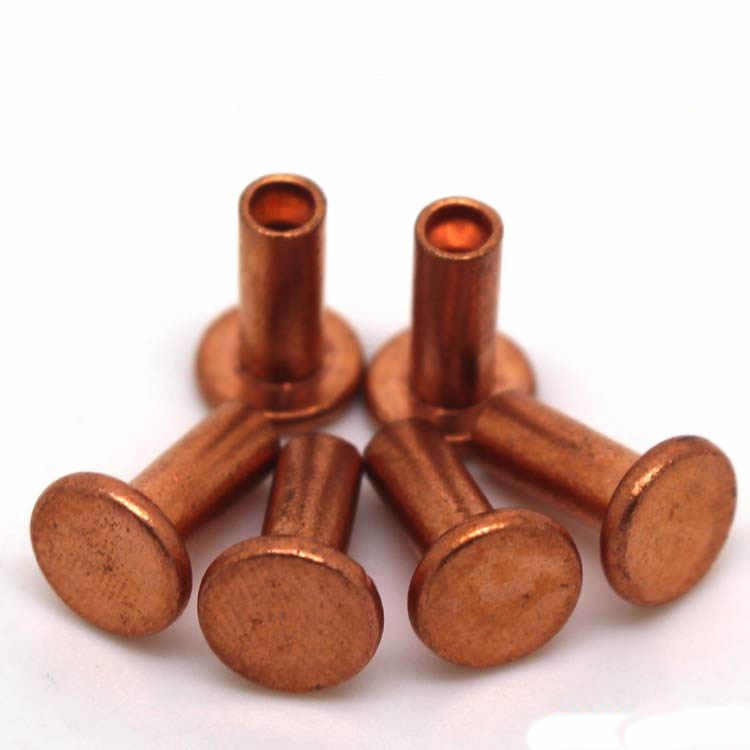
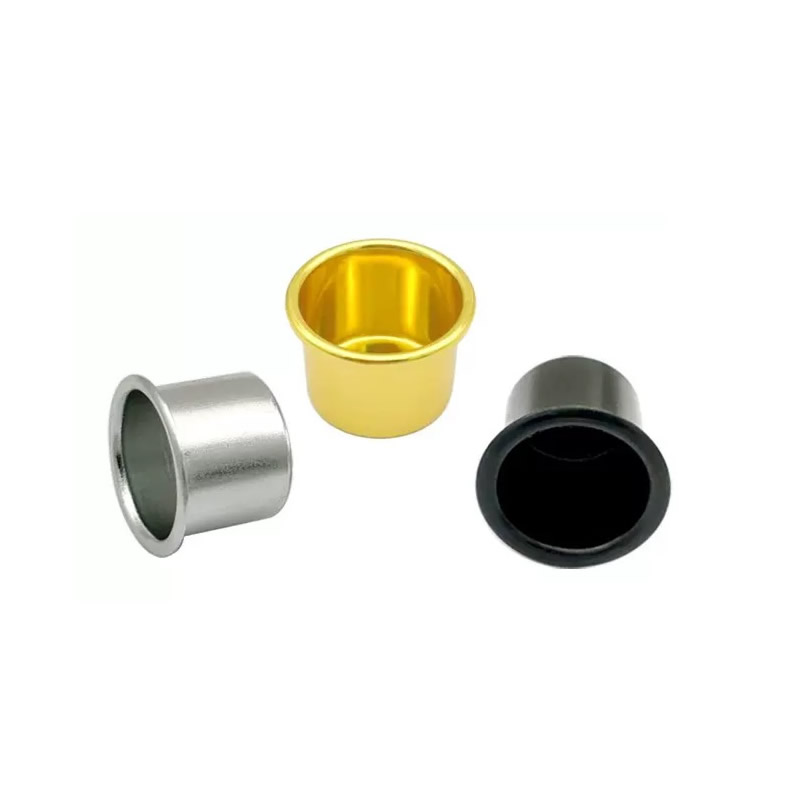
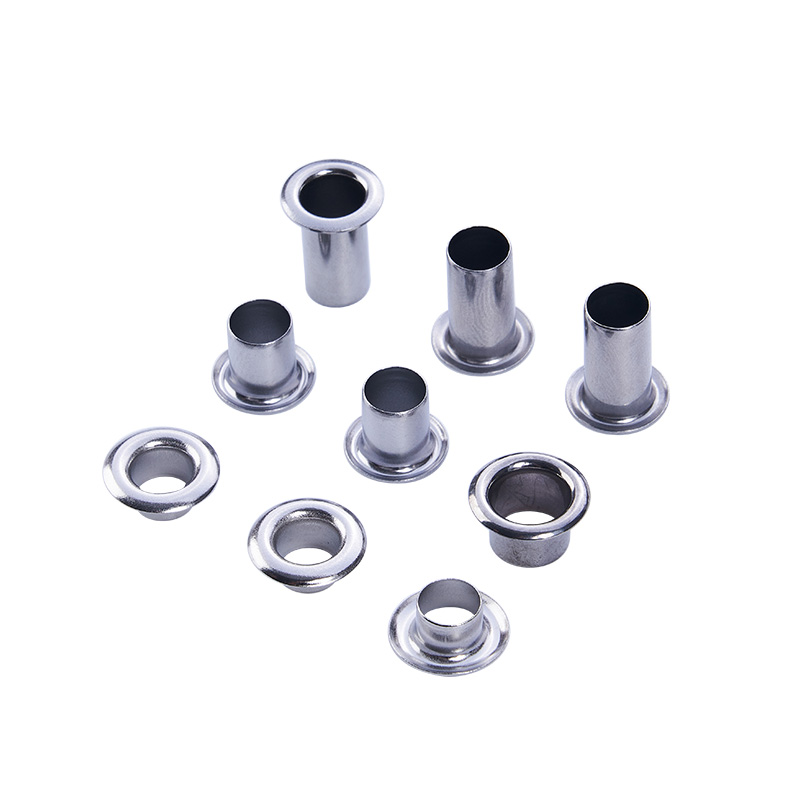
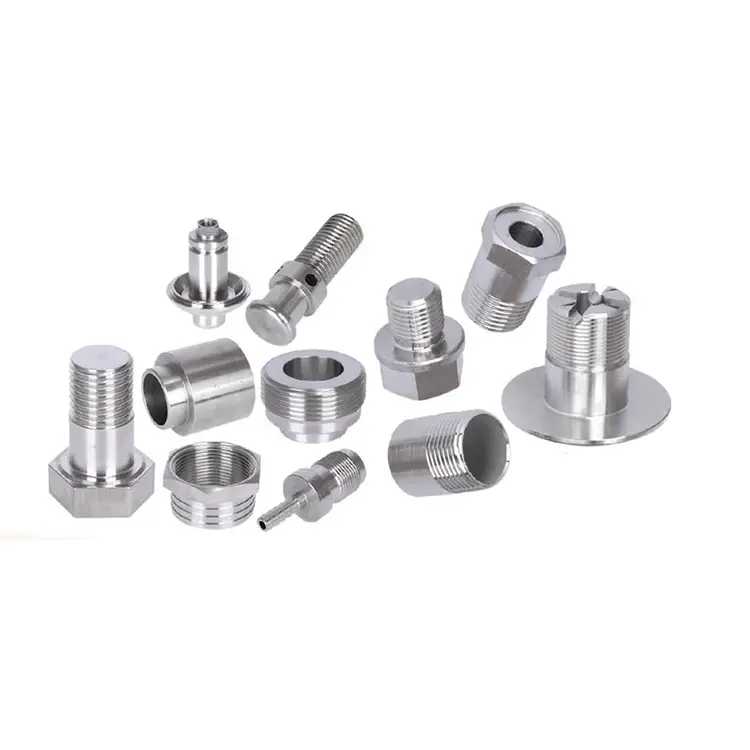
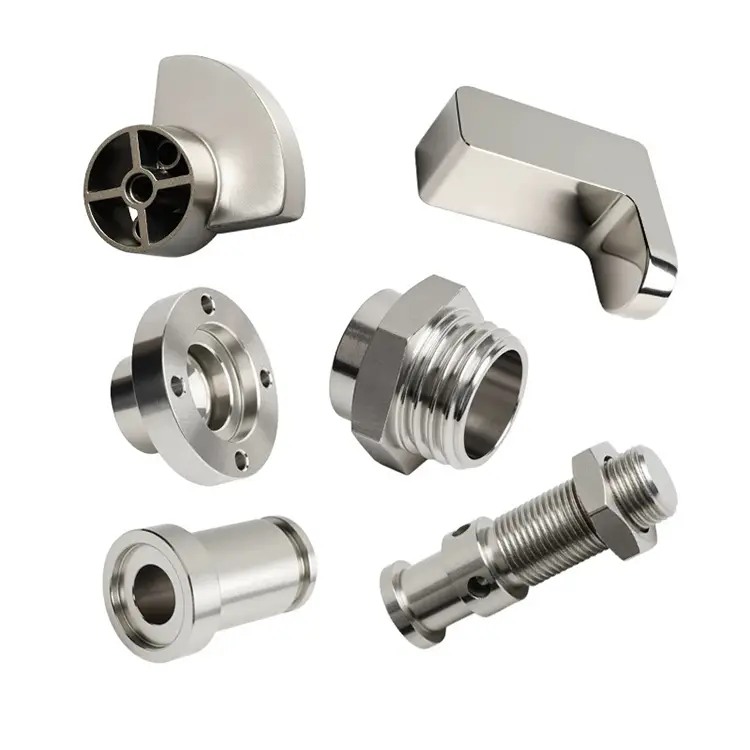
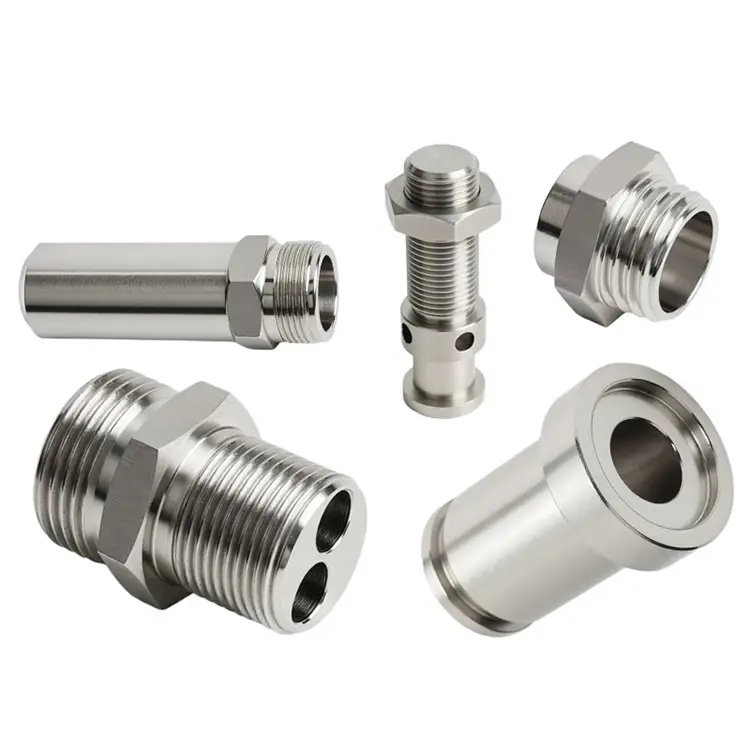
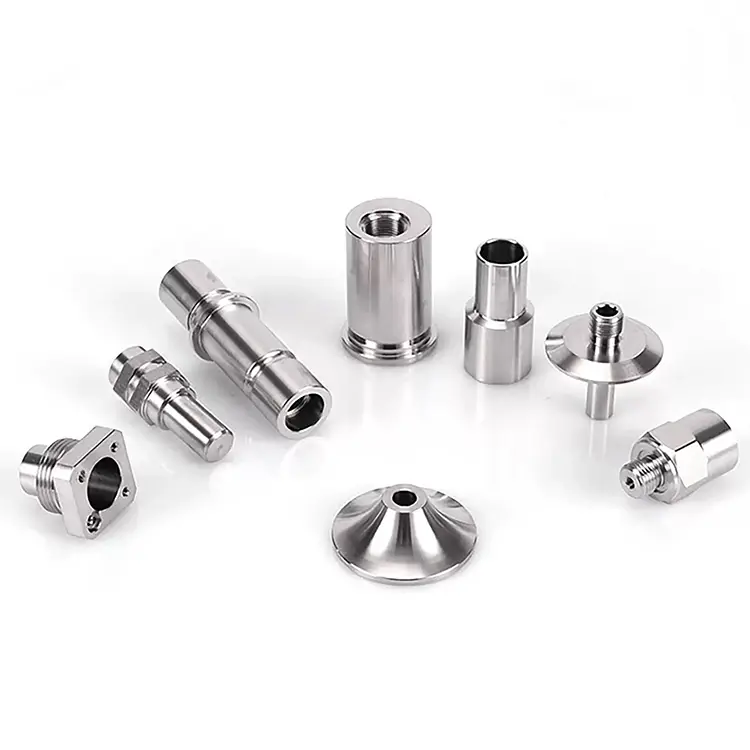
A CNC precíziós megmunkálás a nagy pontosságú gyártásban használt szerszámgépek leggyakoribb formája. A Nuote Metals CNC precíziós megmunkálási alkatrészeket gyárt Dongguanban, Kínában. Anyaga lehet acél, sárgaréz, réz, alumínium, rozsdamentes acél stb.
Kérdés küldése
termékleírás
Többfolyamatos precíziós megmunkálás – Amikor a tűrés halmozódik a műveletek során
A precíziós alkatrész ritkán származik egyetlen műveletből. Esztergált nyersdarabként kezdődik, egy második gépen megmarják, a harmadik gyártónál hőkezelik, majd a negyediknél a végső méretre őrlik. Minden lépés növeli a toleranciát. Minden szállító hozzáad egy mérési határt. És amikor az alkatrész meghibásodik, senki sem tudja, melyik művelet okozta.
CNC precíziós megmunkálástöbb folyamaton keresztül nem három gép futtatásáról szól. Arról van szó, hogy minden műveletnél ellenőrizni kell a tűréshatárt – hogy a ±0,002 mm a végén ne a hibák összege legyen, hanem egy kezelt eredmény. A Nuote Metalsnál egy fedél alatt, egy minőségbiztosítási rendszerrel és egy mérési standarddal dolgozunk, hőkezelünk és köszörülünk. Ez a különbség a precíziós igény és a leszállított alkatrész precizitása között.
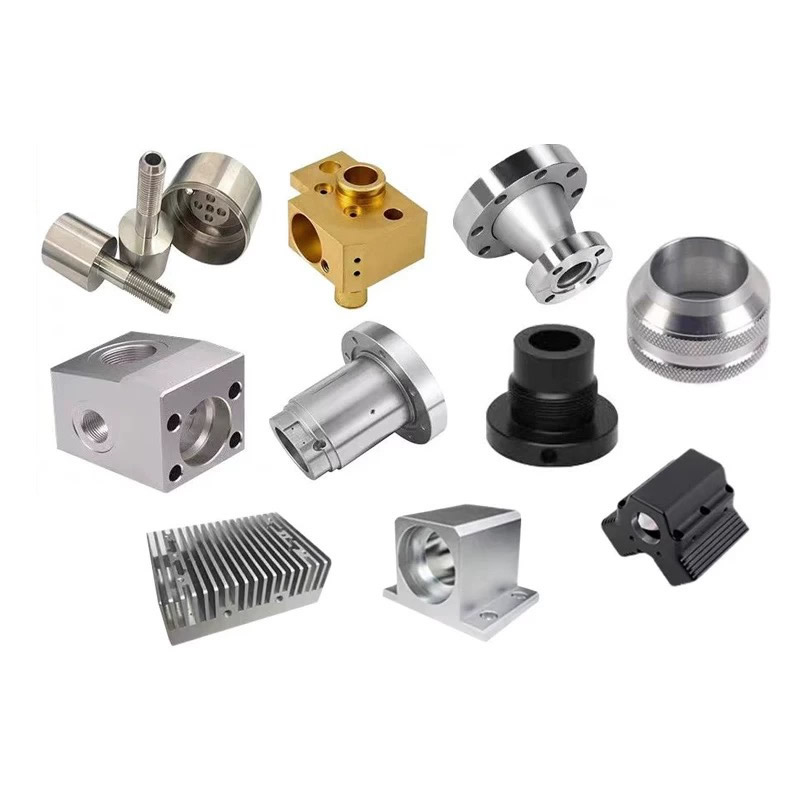
A tolerancia-halom probléma – Miért hibásodnak meg a többfolyamatos alkatrészek?
Amikor aCNC precíziós megmunkálásaz alkatrész esztergálást, marást és köszörülést igényel, minden művelet változatos. Itt halmozódik fel:
Az esztergálás létrehozza a nullapontot.
Az első művelet meghatározza a forgástengelyt. Ha az esztergált nyersdarab 0,01 mm-es kifutással rendelkezik, minden további marási és köszörülési művelet örökli ezt a hibát. Közvetlenül az esztergálás után ellenőrizzük a kerekséget és a koncentrikusságot, mielőtt az alkatrész a következő műveletre lép.
A marás szöghibát okoz.
A keresztfuratok, lapok és hornyok az esztergált nullaponthoz képest vannak elhelyezve. Ha a marószerelvény más felületre hivatkozik, mint az esztergaszerelvény, a jellemzők nem illeszkednek egymáshoz. Minden műveletnél közös nullapont-referenciákat használunk – ugyanarra a felületre hivatkozunk az esztergáláshoz, maráshoz és ellenőrzéshez.
A hőkezelés mindent megmozgat.
A kioltás torzítja. A temperálás zsugorodik. A nitridálás fokozza a helyzetet. Az esztergálás után ±0,002 mm-rel mért alkatrész 0,02 mm-rel lehet kerekedve az edzés után. A hőkezelés előtti méretekre a mért torzítási adatok – nem elméleti táblázatok – alapján dolgozunk.
A csiszolás a végső korrekció.
A köszörülés eltávolítja a hőkezelésből eredő torzulásokat, és az alkatrészt a végső tűréshatárig hozza. De a köszörülés csak azt tudja korrigálni, amire az előző műveletek elegendő készletet hagytak. Ha az esztergált nyersdarab túl messze volt a körtől, a köszörülés nem tudja megmenteni. Számított készletet hagyunk az egyes anyagok és hőkezelési ciklusok várható torzulása alapján.
Hogyan szabályozzuk a toleranciát a műveletek során
Egy adat, minden művelet.
Az esztergált homloklap és a furat lesz az elsődleges alappont. A marószerelvények ugyanarra a nullapontra hivatkoznak. A csiszolószerelvények ugyanarra a nullapontra vonatkoznak. Az ellenőrzés ugyanarra a dátumra hivatkozik. Nincs újra dátumozás, nincs örökölt hiba.
Egy mérési rendszer.
Ugyanaz a CMM, ugyanaz a kalibrálási ütemterv, ugyanaz a hőmérséklet-szabályozott helyiség. Az esztergálás és a köszörülés után mért alkatrészt ugyanúgy mérik – így pontosan tudjuk, hogy a hőkezelés mennyire mozgatta meg.
Egy minőségi rekord.
Minden művelet ugyanabba az ellenőrzési fájlba számol be. Láthatja az esztergált méretet, a hőkezelt méretet és a talajméretet – a tényleges mért értékekkel. Ha valami sodródik, tudjuk, melyik művelet okozta.
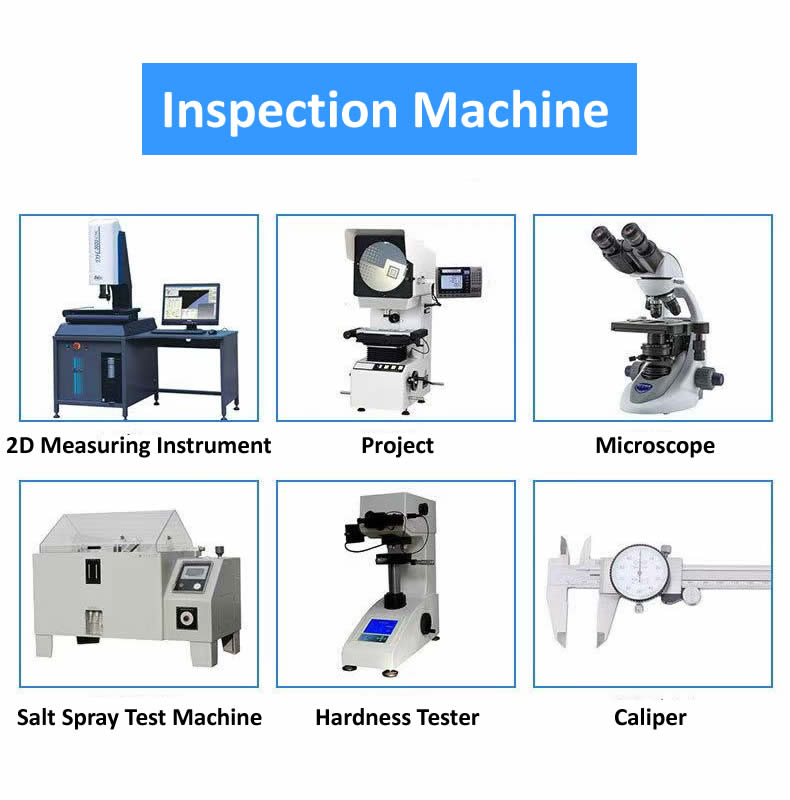
Többfolyamatos CNC precíziós megmunkálási lehetőségeink
| Folyamat | Képesség | Tolerancia | Felületi kikészítés |
|---|---|---|---|
| Precíziós esztergálás | Rúd- és tokmányos esztergagépek, 2-300 mm | ±0,002 mm | Ra 0,2 μm |
| Precíziós marás | 3, 4 és 5 tengelyes megmunkáló központok | ±0,005 mm | Ra 0,4 μm |
| Precíziós köszörülés | Hengeres, felületi és belső | ±0,001 mm | Ra 0,1 μm |
| Hőkezelés | Házon belüli kioltás, temperálás, nitrid | Keménység ±1 HRC | – |
| Többtengelyes maró-esztergálás | 5 tengelyes maró-esztergáló központok | ±0,003 mm | Ra 0,2 μm |
Precíziós cellában megmunkált anyagok:
- Rozsdamentes acél (303, 304, 316, 17-4 PH, 440C)
- Ötvözött acél (4140, 4340, 8620)
- Alumínium (6061, 7075, 2024)
- Titán (5. osztály, 2. osztály)
- Sárgaréz és réz (C36000, C11000, C10200)
- Műanyagok (PEEK, POM, PTFE)
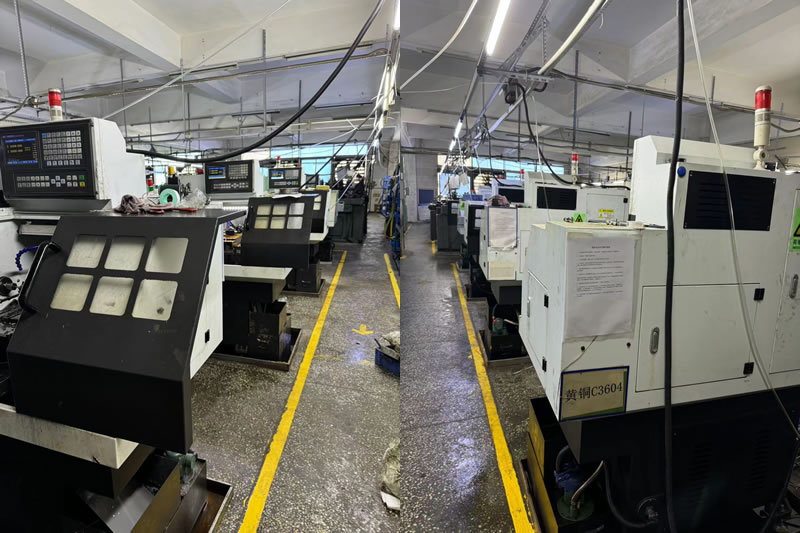
Anyagspecifikus stratégiák a többfolyamatos precizitáshoz
A különböző anyagok a műveletek során eltérően viselkednek. A folyamattervünket mindegyikhez igazítjukCNC precíziós megmunkálás:
- A rozsdamentes acél esztergálás és marás során megkeményedik. Nagy pozitív gereblye szerszámozást és vágási sebességet használunk a keményedési küszöb felett. A hőkezelés után CBN szerszámot használnak a befejezéshez.
- Az alumínium 23 μm/m·°C-kal tágul – kétszer annyit, mint az acél. Egy 100 mm-es rész 0,05 mm-rel nő 20°C-os hőmérsékletváltozás mellett. Ellenőrzés előtt az alkatrészeket szobahőmérsékletre áztatjuk, és hőmérséklet-kompenzált mérést alkalmazunk.
- A titán rosszul vezeti a hőt, a hőt a vágóélre koncentrálja. Csökkentjük a felületi sebességet és nagynyomású hűtőfolyadékot használunk. A titán köszörüléséhez puha korongokra és alacsony előtolási sebességre van szükség az égés elkerülése érdekében.
- A hőkezelt acélhoz (40+ HRC) CBN vagy kerámia szerszám szükséges az esztergáláshoz, és alumínium-oxid vagy CBN korongok a köszörüléshez. A keményfém túl gyorsan kopik ahhoz, hogy megtartsa a tűréshatárt.
- A réz elkenődik és esztergálás közben felépített élt képez. Bevonat nélküli, polírozott keményfém lapkákat használunk – a bevont szerszámok súlyosbítják a problémát. A réz csiszolásához nyitott kerékszerkezetekre van szükség a terhelés megakadályozása érdekében.
Valódi példa – 17-4 PH üzemanyag-befecskendező alkatrész
Egy német üzemanyag-befecskendező rendszer gyártójának 17-4 PH rozsdamentes alkatrészre volt szüksége, 0,002 mm átmérőtűréssel, 0,003 mm koncentrikussággal és Ra 0,1 μm felületi minőséggel. Az alkatrész esztergálást, marást, hőkezelést 42 HRC-ig és belső köszörülést igényelt.
A tolerancia verem kihívás:
Korábbi ellátási láncuk négy szállítót használt – esztergálás, marás, hőkezelés, köszörülés. A hőkezelés után a koncentrikusság 0,015 mm-re sodródott. A köszörülés nem tudta kijavítani, mert a marószerelvény más alappontra hivatkozott, mint az esztergaszerelvény.
Amit másképp csináltunk:
- Megmunkált esztergálás és marás egy összeállításban egy 5 tengelyes maró-eszterga központon – kiküszöböli a nullapont átvitelt a műveletek között.
- Házon belüli hőkezelés, szabályozott ciklussal a torzítás minimalizálása érdekében.
- Földelje le a belső furatot ugyanazzal a nullaponttal, mint az esztergálási és marási műveleteknél.
- 2800 darabot szállítottak nulla visszautasítással. Az ügyfél négy szállítóról egyre csökkentette ellátási láncát, és megszüntette a bejövő ellenőrzéseket.
Gyakran ismételt kérdések a többfolyamatos precíziós megmunkálással kapcsolatban
1. kérdés: Hogyan lehet megakadályozni a tolerancia felhalmozódását, amikor egy alkatrészt esztergálni, marni és köszörülni kell?
V: A kulcs az, hogy minden műveletnél egy nullapontot használjunk. Esztergálás közben állítjuk fel a nullapontot – jellemzően az elsődleges homlokfelületet és a furatot –, és ugyanarra a nullapontra hivatkozunk a marószerelvények, köszörűszerelvények és a végső ellenőrzés során. Az újradátumozás hiánya azt jelenti, hogy nincs örökölt hiba. A hőkezelési torzításhoz a mért adatok alapján számított készletet is hagyjuk, nem elméleti táblázatokat. Minden művelet ugyanabba az ellenőrzési fájlba számol be, így pontosan tudjuk, hol történt az eltérés.
2. kérdés: Meg tudja tartani a ±0,002 mm-t egy hőkezelést igénylő alkatrészen?
V: Igen, de csak akkor, ha a folyamatterv figyelembe veszi a torzítást. Túlméretezzük, hőkezeljük, majd a végső tűrésig kimunkáljuk vagy csiszoljuk. Edzett acélhoz (40+ HRC) keményesztergáláshoz CBN szerszámot, köszörüléshez alumínium-oxid korongokat használunk. Az utolsó művelet 0,05–0,1 mm-nyi anyagot távolít el a tűrés eléréséhez. A Nuote Metals minden rajzot átnéz, és megerősíti az elérhető tűréseket, mielőtt idézné – beleértve a hőkezelés hatását az Ön konkrét geometriájára.
3. kérdés: Hogyan ellenőrizhető több művelet pontossága?
V: Zeiss Contura CMM-et használunk letapogató szondával az összetett geometriákhoz és pozíciókhoz. A gömbölyűség és a hengeresség érdekében Talyrond 131-et használunk. Minden mérést 20°C ± 1°C hőmérséklet-szabályozott helyiségben végeztünk, az anyag hőtágulásánál korrekciós tényezőkkel. MindenCNC precíziós megmunkálásaz alkatrészt egy méretjelentéssel szállítjuk, amely minden művelet után mutatja a tényleges mért értékeket – nem csak a sikeres/nem teljesített. Így pontosan láthatja, hogy az alkatrész mennyit mozdult el a hőkezelés során, és mennyi anyagot távolított el a csiszolási művelet.
Hot Tags: CNC precíziós megmunkálás
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat