Termékek
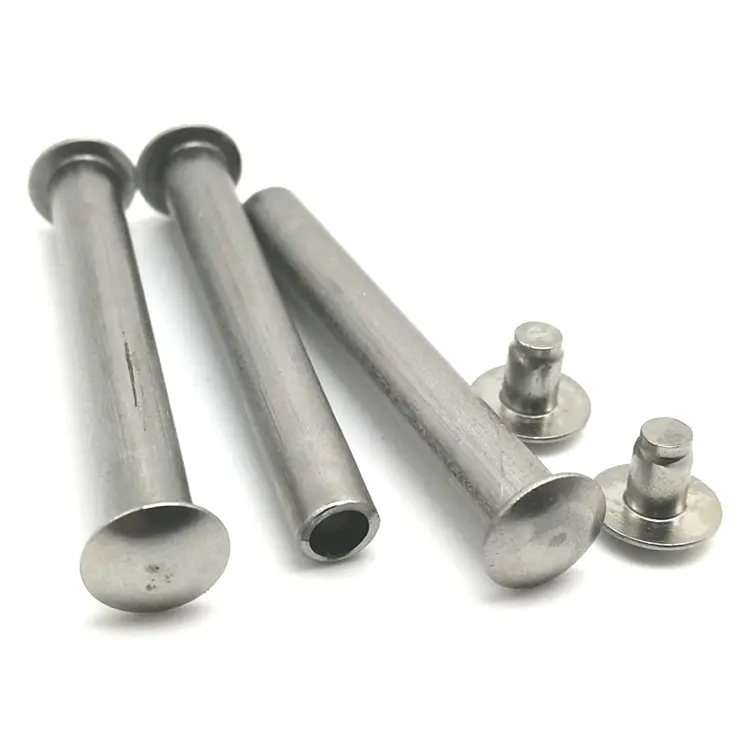
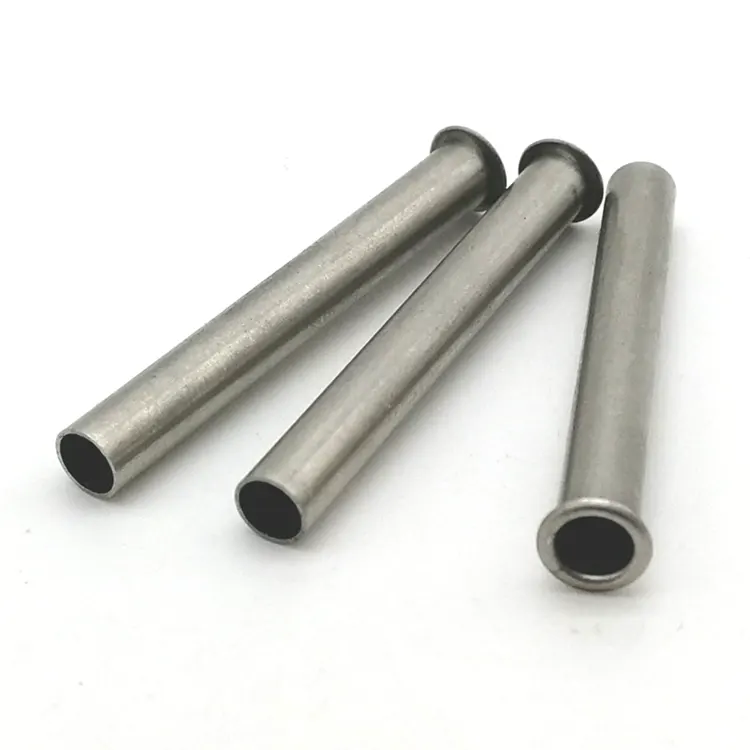
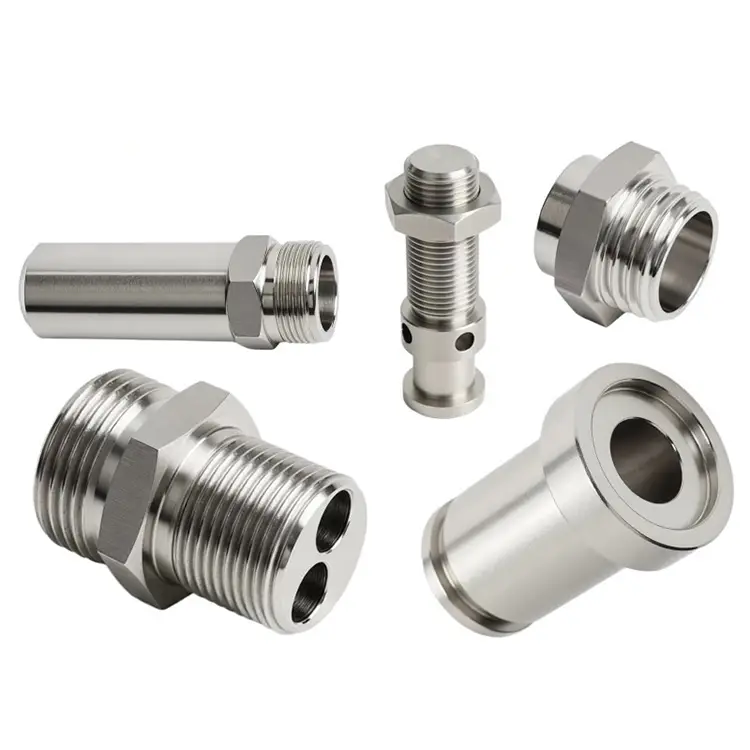
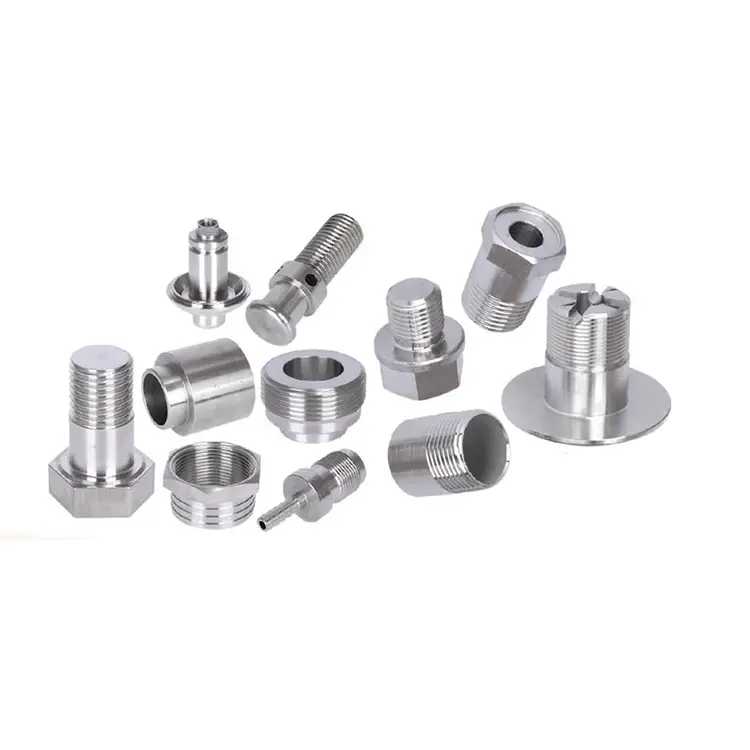
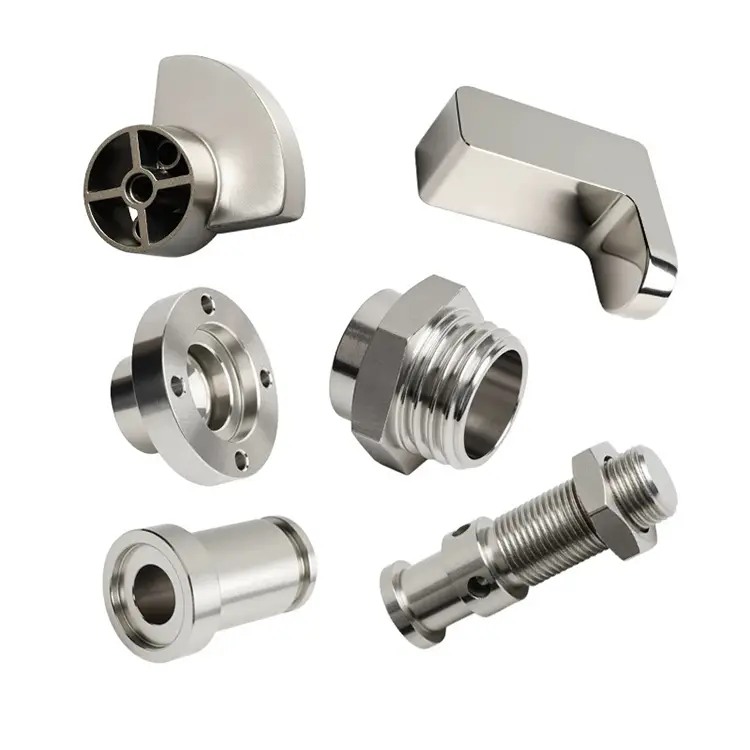
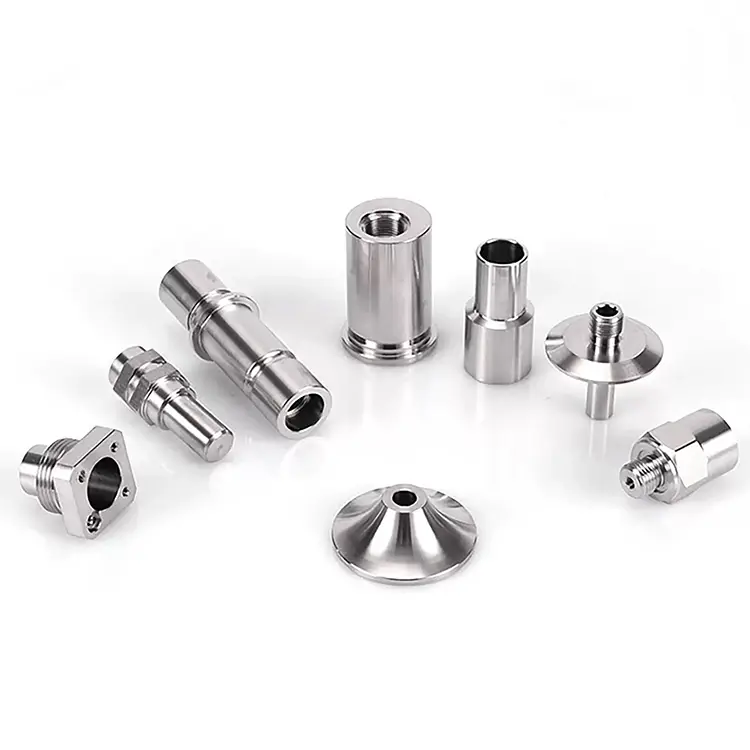
CNC esztergálás
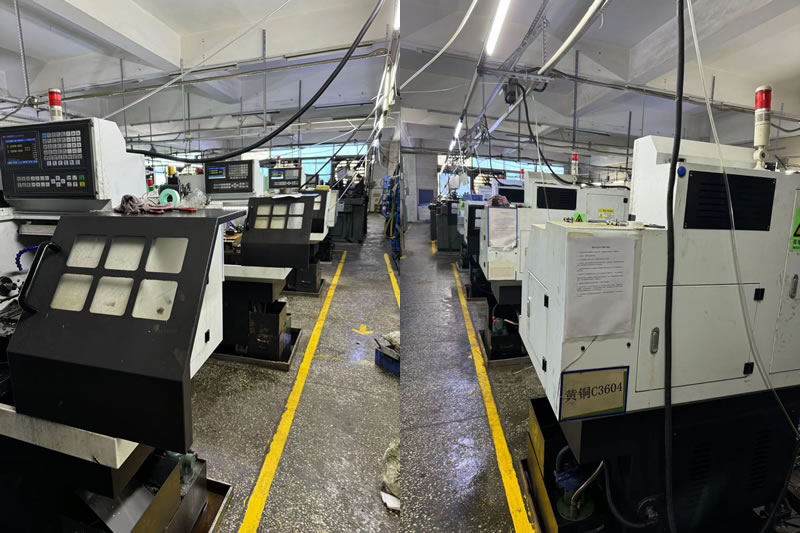
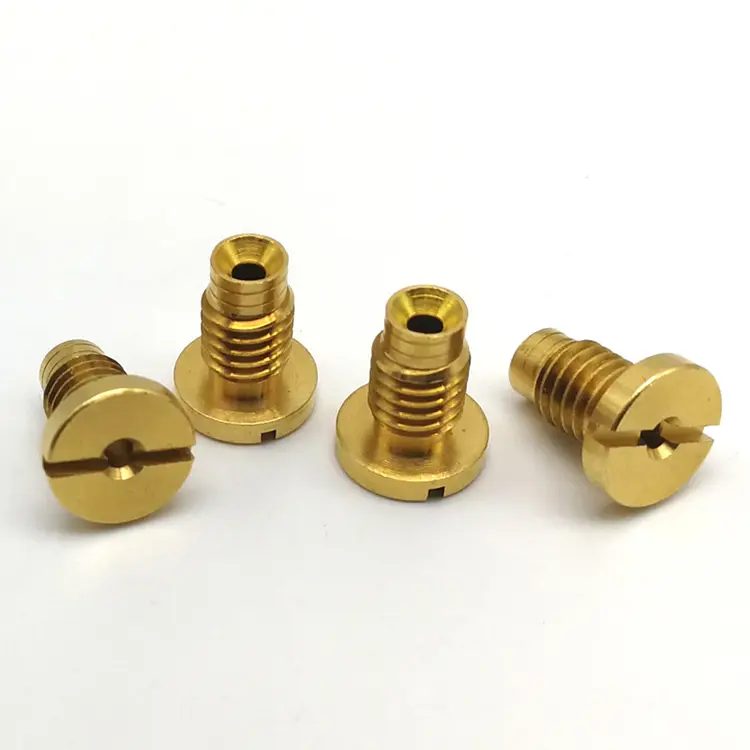
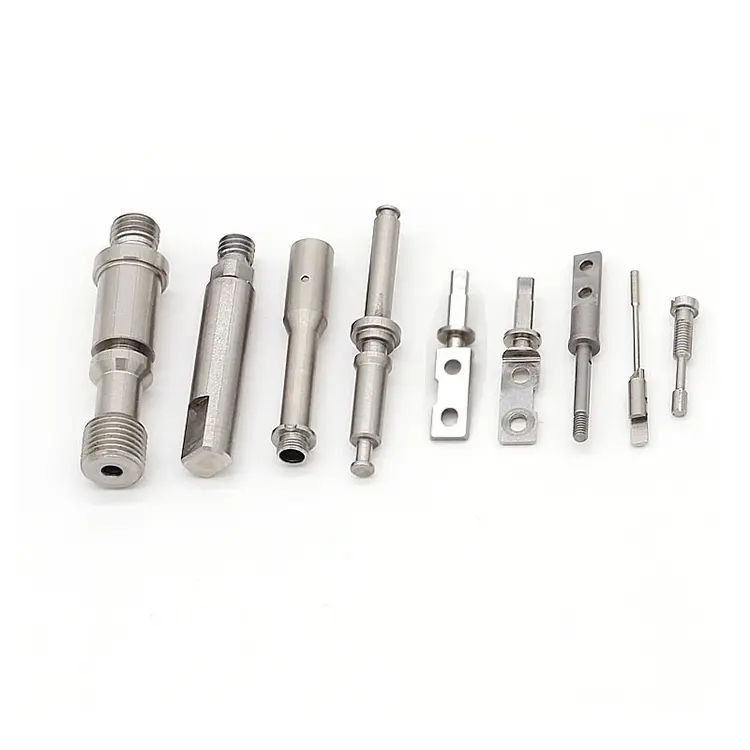
A Nuote Metals gyors prototípus-készítési szolgáltatást kínál a CNC-esztergáláshoz, amely lehetővé teszi a terméktervek gyors tesztelését és érvényesítését, csökkentve ezzel a piacra jutási időt és növelve a hatékonyságot, ahogy azt a gyors fordulást igénylő felhasználók kérik.
Kérdés küldése
termékleírás
Miért határozza meg a szerszámgeometria és a forgácsvezérlés a felületi simítást és a ciklusidőt?
A legtöbb vásárló a gépre összpontosít, amikor értékeli aCNC esztergálásszállító. Orsó fordulatszám. Tengelyszám. Bar adagolási kapacitás. Ezek a dolgok számítanak. De nem ezek határozzák meg, hogy az alkatrész tükörfényes vagy szakadt felülettel jön-e ki. Nem ezek okoznak ütközést vagy törött szerszámot.
A különbség két olyan dologban van, ami ritkán jelenik meg a specifikációs lapon: a szerszámgeometriában és a forgácsvezérlésben. A derékszögű eszterga tisztán vág, és rövid, kezelhető forgácsot termel. Ugyanaz a nem megfelelő szögű eszterga dörzsöli, megkeményíti és a hosszú, szálas forgácsokat a szerszám köré tekeri. Az alkatrész még mindig megfelel a tűréshatárnak, de a felületi minőség romlik, a szerszám élettartama csökken, és a ciklusidő megnő.
A Nuote Metalsnál a szerszámválasztást és a forgácskezelést alapvető mérnöki döntésnek tekintjük, nem pedig a kezelői preferenciáknak. InCNC esztergálás, ez a két tényező dönti el, hogy az alkatrészt nyereségesen vagy veszteségesen állítják elő.
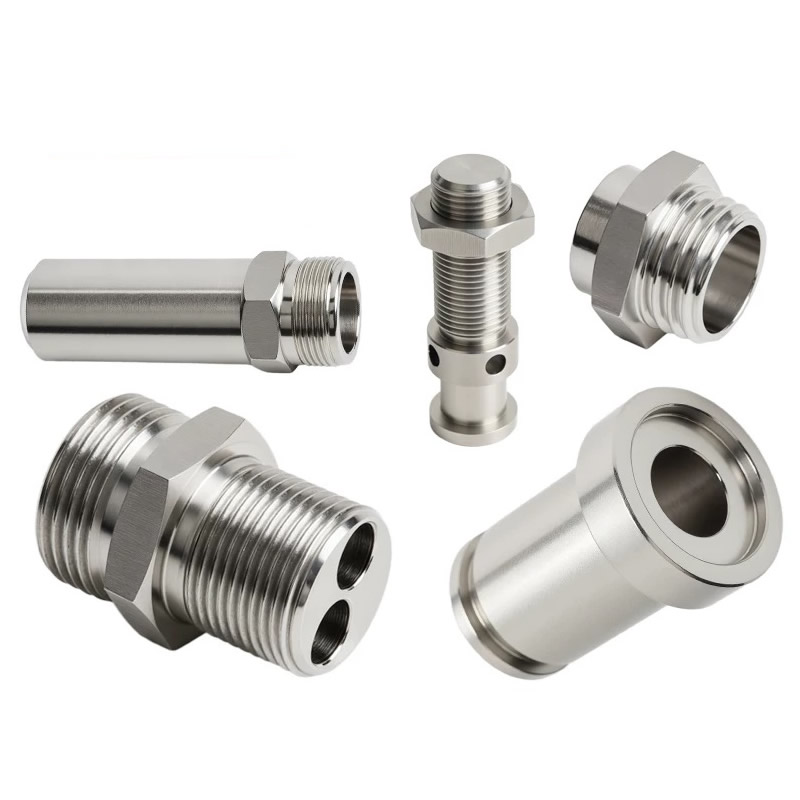
Szerszámgeometria – A vágási minőséget meghatározó szögek
Az esztergalapka nem egy általános keményfém darab. Meghatározott szögei határozzák meg, hogyan kerül be az anyagba, hogyan töri el a forgácsot és hogyan osztja el a hőt. Itt vannak a legfontosabb szögek:
Rake szög.A dőlésszög szabályozza, hogy a szerszám milyen agresszíven vágjon. A pozitív dőlésszögnek éles éle van, amely belevág az anyagba – ideális puha, gumiszerű anyagokhoz, például alumíniumhoz és rézhez. A negatív dőlésszögnek tompa éle van, amely belenyomódik az anyagba – jobb a kemény, törékeny anyagokhoz, mint például az edzett acél és az öntöttvas. Ha nem megfelelő dőlésszöget használ a nem megfelelő anyagon, az élek felhalmozódását, rossz felületkezelést vagy a szerszám törését okozza.
Távolsági szög.A hézagszög megakadályozza, hogy a szerszám hozzádörzsölődjön a munkadarabhoz. Túl kicsi, és a szerszám súrlódik, hőt termel, és megkeményíti a felületet. Túl nagy, és a vágóél gyengül, és hajlamos a forgácsolásra. A rozsdamentes acél esetében nagyobb hézagszöget alkalmazunk, hogy csökkentsük a dörzsölődést és a megmunkálási keményedést.
Az orr sugara.Az orrsugár befolyásolja a felületi minőséget és a szerszám szilárdságát. A nagyobb orrsugár simább felületet eredményez, de növeli a vágási erőket, és vibrációt okozhat a vékony falú részeken. A kisebb orrsugár csökkenti az erőhatásokat, de durvább felületet hagy. A passzok befejezéséhez nagyobb orr sugarat használunk; nagyoláshoz egy kisebb.
Forgácstörő geometriája.Ez az a tulajdonság, amely meghatározza a forgács alakját. A túl agresszív forgácstörő rövid forgácsokat termel, amelyek elakadhatnak a szerszámban. Túl passzív, és a forgács az alkatrész köré tekered. A forgácstörő geometriáját az anyag, a vágásmélység és az előtolás alapján választjuk ki – nem csak a szerszámtartóban lévőket.
Chip Control – Miért kerülnek pénzbe a hosszú chipek?
A szerszám vagy az alkatrész köré tekeredő forgács nem csak kellemetlenséget jelent. Háromféleképpen kerül pénzbe:
Felületi sérülés.A kész felületen áthúzott hosszú szálas forgács megkarcolja. A tömítőfelületen vagy a csapágycsapon ez a karc szivárgássá vagy kopási ponttá válik. Az eloxált vagy bevonattal ellátott alkatrészeknél a karcos felület a bevonat után látható hibává válik.
Szerszámhiba.A szerszám szárát körülvevő forgács szigeteli a vágóélt, növeli a hőmérsékletet és gyorsítja a kopást. Súlyos esetekben a forgács a betétzsebbe tömörül, és megreped a betét.
Kezelői beavatkozás.Az a gép, amely néhány percenként megáll, hogy eltávolítsa a forgácsot, nem gyárt alkatrészeket. Nagy volumenű gyártásnál a forgácsvezérlés a különbség a stabil folyamat és az állandó megszakítás között.
A chipeket három változón keresztül vezéreljük:
Előtolási sebesség:A nagyobb előtolási sebesség vastagabb forgácsot eredményez, amely könnyebben törik.
Vágásmélység:Túl sekély, és a forgács nyírás helyett súrlódik.
Hűtőfolyadék nyomás:A vágóélre irányított nagynyomású hűtőfolyadék (70-100 bar) letöri a forgácsot és kiöblíti a munkaterületről.
Hogyan illesztjük a szerszámokat az anyagokhoz
A különböző anyagok eltérő szerszámozási stratégiát igényelnek. Így közelítjük meg a leggyakoribb anyagokatCNC esztergálás:
| Paraméter | Specifikáció | Vizsgálati módszer |
|---|---|---|
| Anyagminőség | AISI 304 (UNS S30400) | Malom tanúsítvány + XRF |
| Tengely átmérője | 5,0 mm (± 0,05 mm) | Lézeres mikrométer |
| Fej alatti hossz | 32,0 mm (± 0,10 mm) | Digitális tolómérő |
| Fej átmérője | 9,5 mm (± 0,15 mm) | Optikai komparátor |
| Fejmagasság | 1,6 mm (± 0,10 mm) | Digitális tolómérő |
| Szakítószilárdság | ≥520 MPa | ASTM E8 |
| Keménység | ≤90 HRB | ASTM E18 |
| Sópermet ellenállás | ≥72 óra (nincs vörös rozsda) | ASTM B117 |
Valódi példa – Rozsdamentes acél tengely forgácsszabályozási problémával
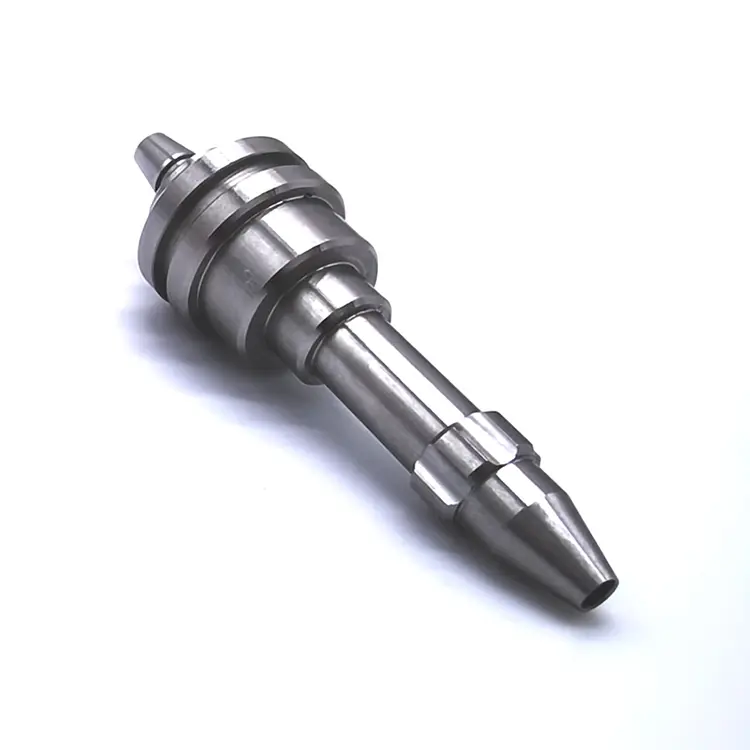
Egy észak-amerikai hidraulikus berendezésgyártónak 316-os rozsdamentes tengelyre volt szüksége, 0,01 mm átmérőjű tűréshatárral és Ra 0,8 μm felületkezeléssel. Előző beszállítójuk szakadt felületű és inkonzisztens felületű alkatrészeket szállított – a forgácsok a szerszám köré tekeredtek, és megkarcolták az alkatrészt esztergálás közben.
Amit másképp csináltunk:
- Átváltott nagy pozitív hatású, AlCrN bevonatú gereblye lapkákra – élesebb él, kevesebb dörzsölés a 316-on.
- Megnövelt előtolás a forgács vastagabbá tétele és a törés elősegítése érdekében.
- Nagynyomású hűtőfolyadék 70 bar nyomással a vágóél felé irányítva.
- 4000 darabot szállítottak nulla felületi hibával. Az ügyfél megszüntette a bejövő polírozást, és 6 nappal csökkentette az átfutási időt.
Gyakran ismételt kérdések a CNC esztergálásról
1. kérdés: Miért van az esztergált alkatrészem felülete szakadt vagy elkenődött?
V: A beszakadt vagy elkenődött felületet általában a megépült él vagy dörzsölés okozza. A szerszám nem vág tisztán – nyomja vagy hegeszti az anyagot. A gyakori okok közé tartozik a rossz dőlésszög, a kopott betét, az elégtelen hűtőfolyadék vagy a túl alacsony előtolás. A gumiszerű anyagokhoz, mint az alumínium és a réz, használjon erősen pozitív gereblyét és bevonat nélküli polírozott betéteket. Rozsdamentes acél esetén használjon éles peremet nagynyomású hűtőfolyadékkal. A Nuote Metalsnál a szerszám geometriáját az anyaghoz igazítjuk, hogy megelőzzük ezeket a hibákat a forrásnál – ez alapvető mindenCNC esztergálásfolyamat.
2. kérdés: Honnan tudhatom, hogy az esztergaszállítóm a megfelelő szerszámokat használja-e?
V: Tegyél fel három kérdést: (1) Milyen szöget használsz ezen az anyagon? (2) Milyen a forgácstörő geometriája? (3) Milyen hűtőfolyadék nyomás? Az a beszállító, aki nem tud válaszolni ezekre a kérdésekre, nem irányítja a sajátjaitCNC esztergálásfolyamat. Az a beszállító, aki általános választ ad – „mindenre pozitív értékelést alkalmazunk” –, nem illeszti össze a szerszámokat az anyaggal. A Nuote Metals minden cikkszámhoz dokumentálja a szerszámválasztást, és tartalmazza a beállítási lapon.
3. kérdés: A szerszámgeometria csökkentheti a ciklusidőt?
V: Igen. A megfelelő geometriájú szerszám gyorsabban vág, mert meghibásodás nélkül képes mélyebb fogásmélységet és nagyobb előtolást elérni. A rossz geometriájú szerszám lassításra kényszeríti a kezelőt, hogy elkerülje a csattanást vagy a szerszám törését. Egy tipikus rozsdamentes acél alkatrészhez, optimalizálja a szerszám geometriájátCNC esztergálás15-25%-kal csökkentheti a ciklusidőt. Ez közvetlenül csökkenti az egységköltséget. A Nuote Metals a folyamattervezés során tekinti át a szerszámozási stratégiát – nem az első tétel lassú lefutása után.
Hot Tags: CNC esztergálás, Kína CNC esztergálás, CNC esztergálás prototípusa
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat