Termékek
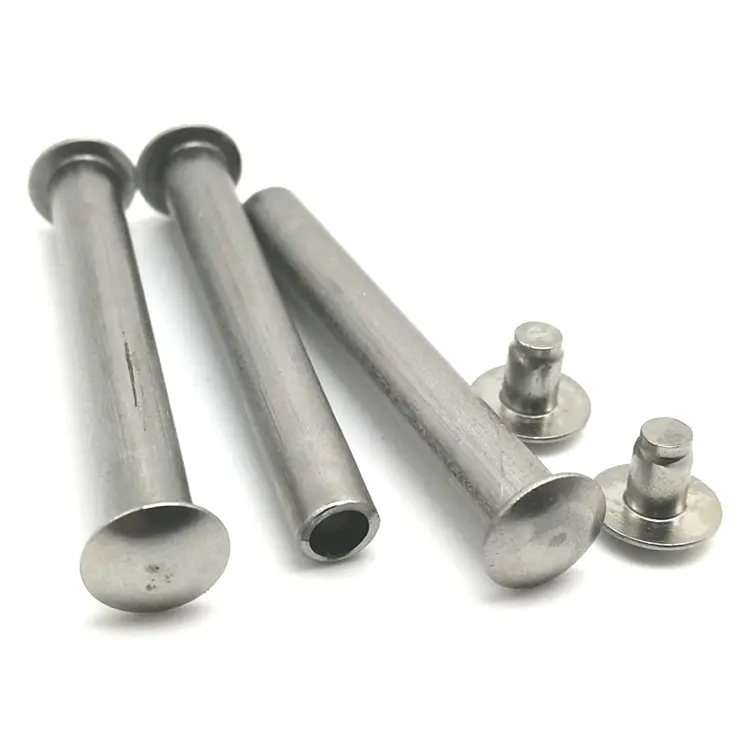
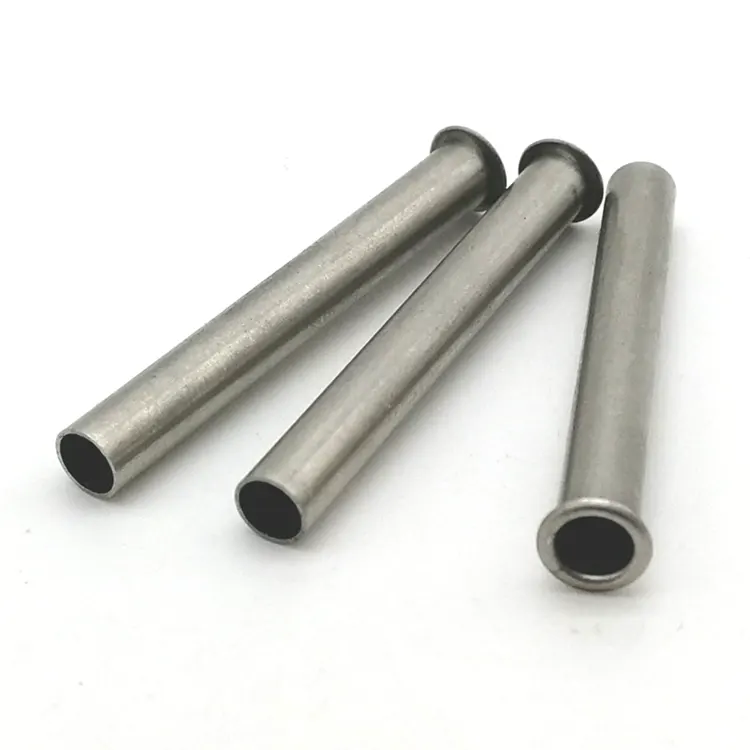
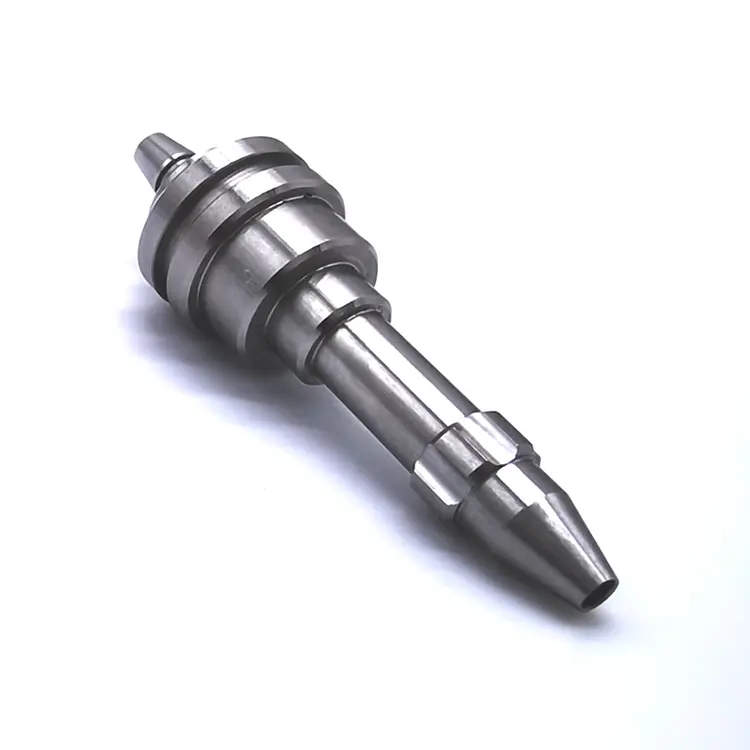
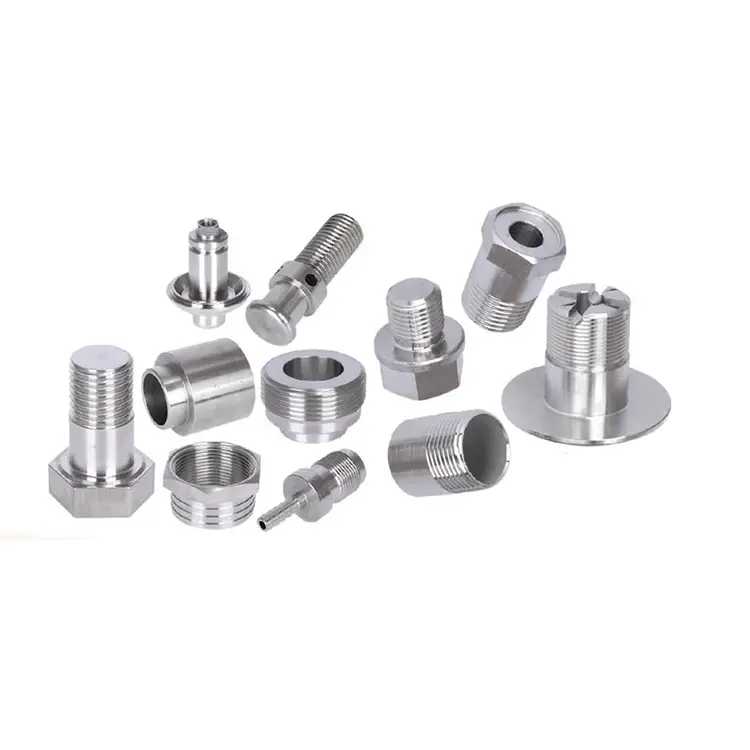
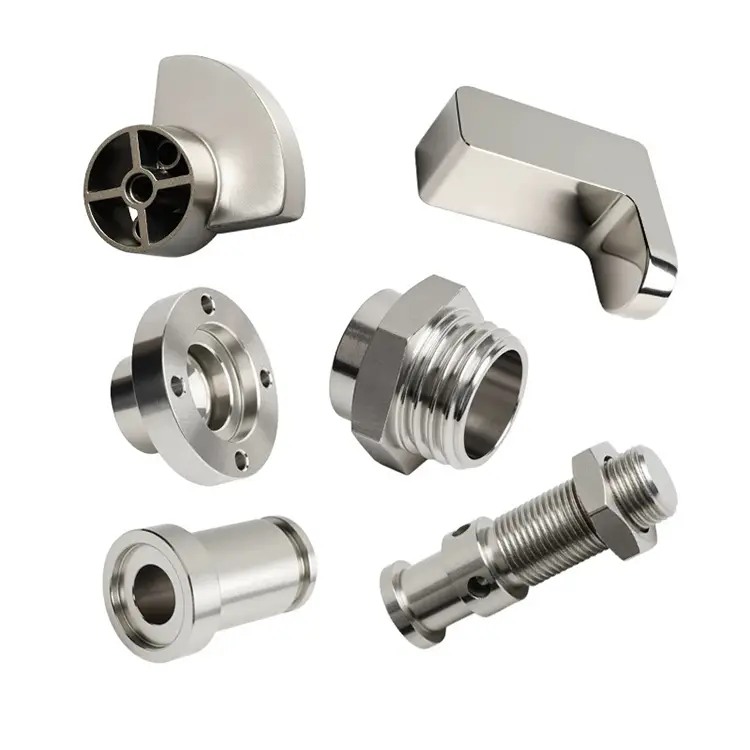
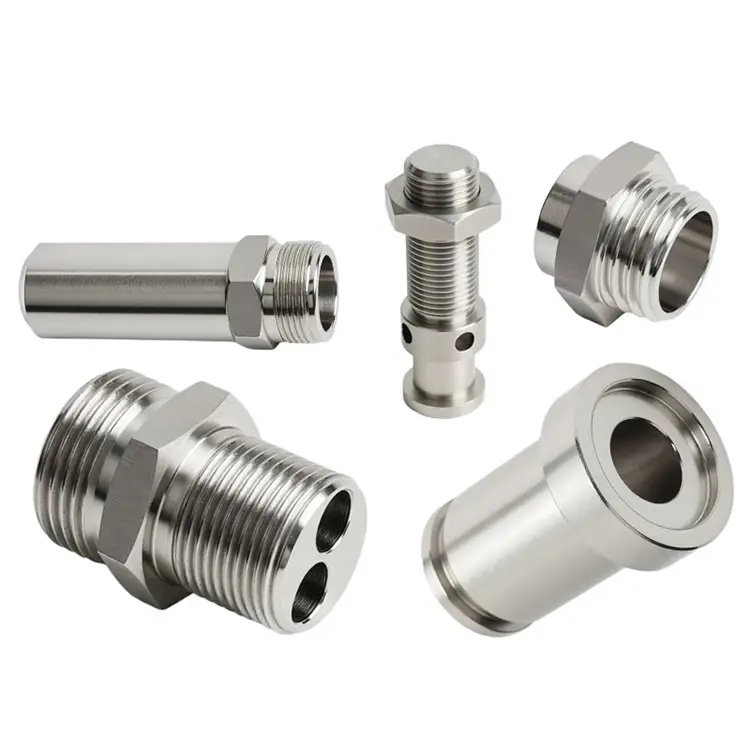
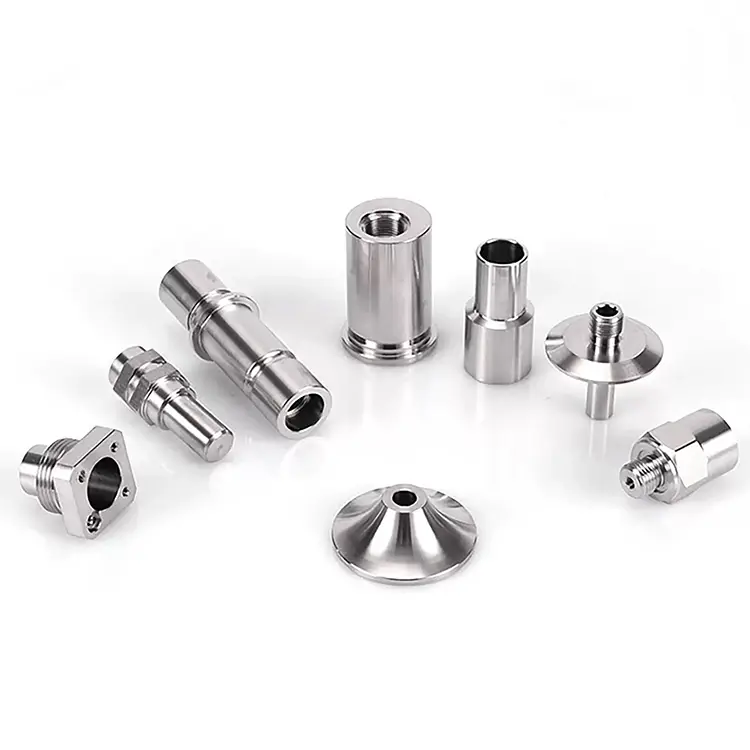
CNC precíziós esztergáló alkatrészek
A Nuote Metals testreszabott CNC precíziós eszterga alkatrészeket kínál az Ön egyedi igényei szerint. A prototípustól a gyártásig szorosan együttműködünk Önnel annak érdekében, hogy az alkatrészek pontosan megfeleljenek a specifikációknak.
Kérdés küldése
termékleírás
CNC precíziós esztergáló alkatrészek – Ha a tűréshatárt mikrométerben mérik
Szabványos esztergatartás ±0,005 mm. Ez elegendő a legtöbb hidraulikus szerelvényhez, tengelyhez és csatlakozóhoz. Néhány alkalmazás azonban többet igényel. Üzemanyag-befecskendező alkatrész, amely 2000 bar nyomáson méri az áramlást. Egy sebészeti műszer, amelyet játék nélkül kell összeszerelni. Optikai tartó, amely 40°C-os hőmérséklet-ingadozás mellett tartja a beállítást.
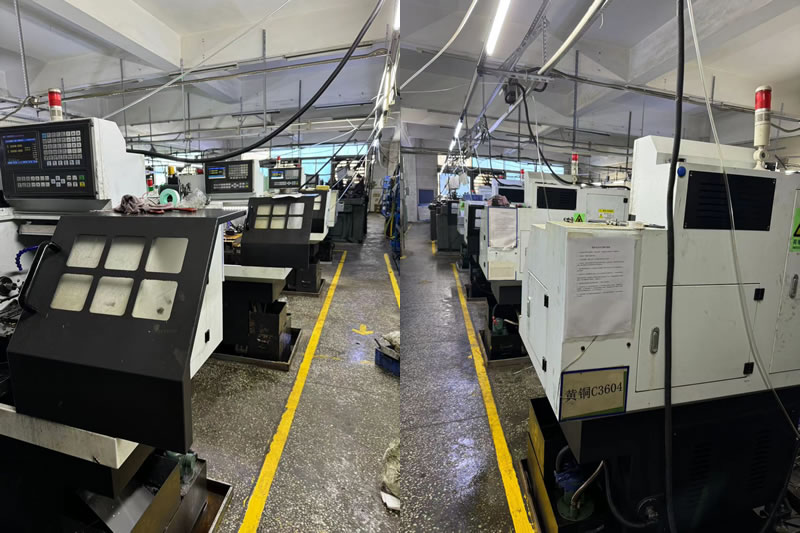
Ezek azok az alkatrészek, amelyek elválasztják a precíziós esztergálást a standard esztergálástól. A Nuote Metalsnál egy dedikált precíziós esztergacellát működtetünk, ahol minden változó – hőmérséklet, szerszámkopás, orsó növekedés, mérési bizonytalanság – ellenőrzött és dokumentált. Ez nem marketing állítás. Ez egy folyamattudomány, és ez a cikk pontosan elmagyarázza, hogyan tartjuk ezt.
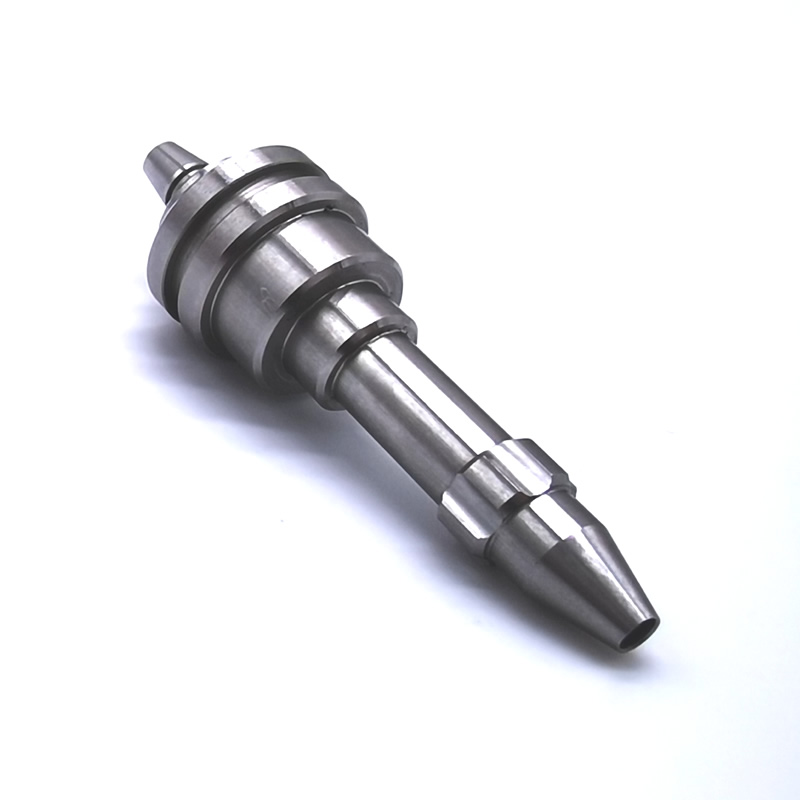
Mitől lesz "precíziós" az esztergálás – öt változó, amelyet ellenőrizni kell
A pontosság nem egyedül a gépből fakad. A variáció minden forrásának ellenőrzéséből fakad.
1. Hőstabilitás.
Egy esztergaorsó nő, ahogy felmelegszik. Egy 100 mm-es rész 0,02 mm-rel nőhet 10°C hőmérsékletváltozás mellett. Precíziós esztergacellánkat 20°C ± 1°C hőmérsékleten tartjuk egész évben. Az alkatrészeket a végső ellenőrzés előtt szobahőmérsékletre áztatják.
2. Szerszámkopás kezelése.
Egy kopott betét másképp vág, mint egy friss. A szerszám élettartamát a vágási idő segítségével követjük, és meghatározott időközönként beállítjuk az eltolásokat – nem várjuk meg, hogy a kezelő észrevegye az elsodródást. ±0,002 mm-es munkánál a szerszámcserék ütemezettek, nem reaktívak.
3. Orsó és tengely kalibrálása.
A termikus növekedés befolyásolja magát a gép szerkezetét. Minden reggel bemelegítési ciklust futtatunk, és havonta lézeres interferométerrel ellenőrizzük a tengelypozíciót. A golyóscsavarok előfeszítettek, a lineáris skálák pedig közvetlen helyzetvisszajelzést adnak.
4. A munkavégzés megismételhetősége.
Az 1-es és az 500-as darabon eltérően tapadó befogópatron változatosságot jelent. Edzett befogópatronokat használunk pozitív ütközőkkel, és minden gyártás előtt ellenőrizzük a kifutást. A vékony falú alkatrészeknél a puha pofákat a helyükön megmunkálják, hogy megfeleljenek az alkatrész átmérőjének.
5. Mérési bizonytalanság.
A mérés csak annyira jó, mint az eszköz és a módszer. Naponta kalibráljuk a mikrométereket és a furatmérőket a tanúsított szabványok szerint. A kritikus jellemzőkhöz koordináta mérőgépet (CMM) használunk ugyanabban a hőmérséklet-szabályozott helyiségben – mert egy alkatrész mérése meleg vizsgálati területen más eredményt ad, mint a műhelyben történő mérés.
Precíziós esztergálási képességeink
| Paraméter | Standard | Precíziós Cell |
|---|---|---|
| Átmérőtűrés | ±0,005 mm | ±0,002 mm |
| Körkörösség | 0,01 mm | 0,003 mm |
| Felületi érdesség | Ra 0,4 μm | Ra 0,2 μm |
| Kerekség | 0,008 mm | 0,002 mm |
| Hossz tűrés | ±0,1 mm | ±0,02 mm |
| Hőmérséklet szabályozás | Shop ambient | 20°C ± 1°C |
| Ellenőrzés | Minta alapú | 100% CMM a kritikus funkciókhoz |
A precíziós cellában esztergált anyagok:
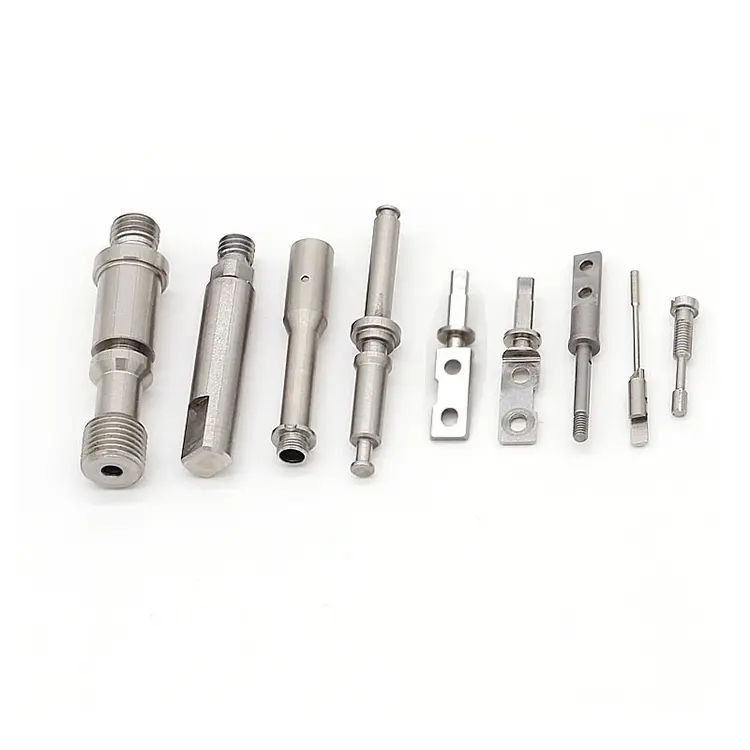
- Rozsdamentes acél (303, 304, 316, 17-4 PH, 440C)
- Ötvözött acél (4140, 4340, 8620)
- Alumínium (6061, 7075, 2024)
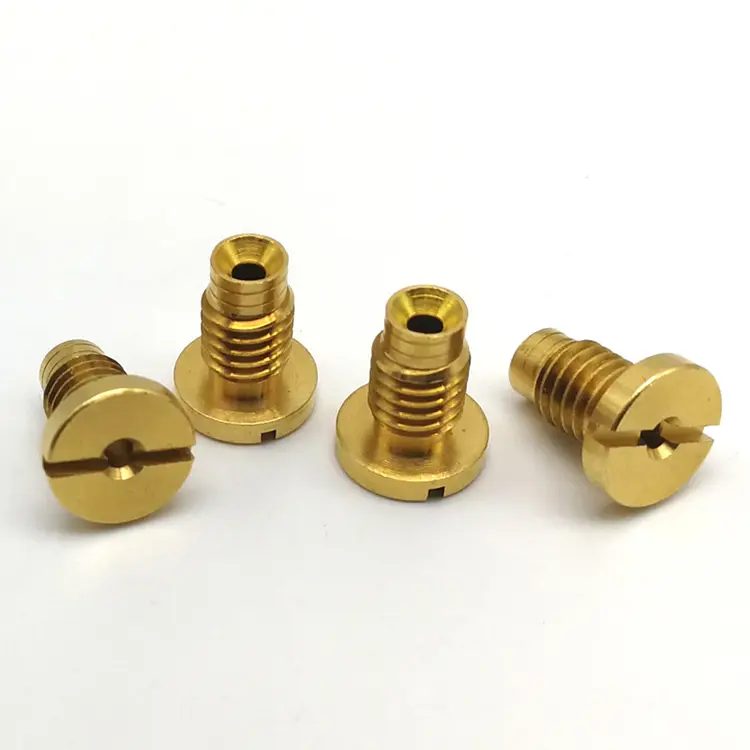
- Sárgaréz és réz (C36000, C11000, C10200)
- Titán (5. osztály, 2. osztály)
- Műanyagok (PEEK, POM, PTFE)
Hangerő képesség:Prototípus (1-50 db), kis volumenű gyártás (50-5000), nagy volumenű gyártás (5000-200000+).
Mérés – A precíziós esztergálás gerince
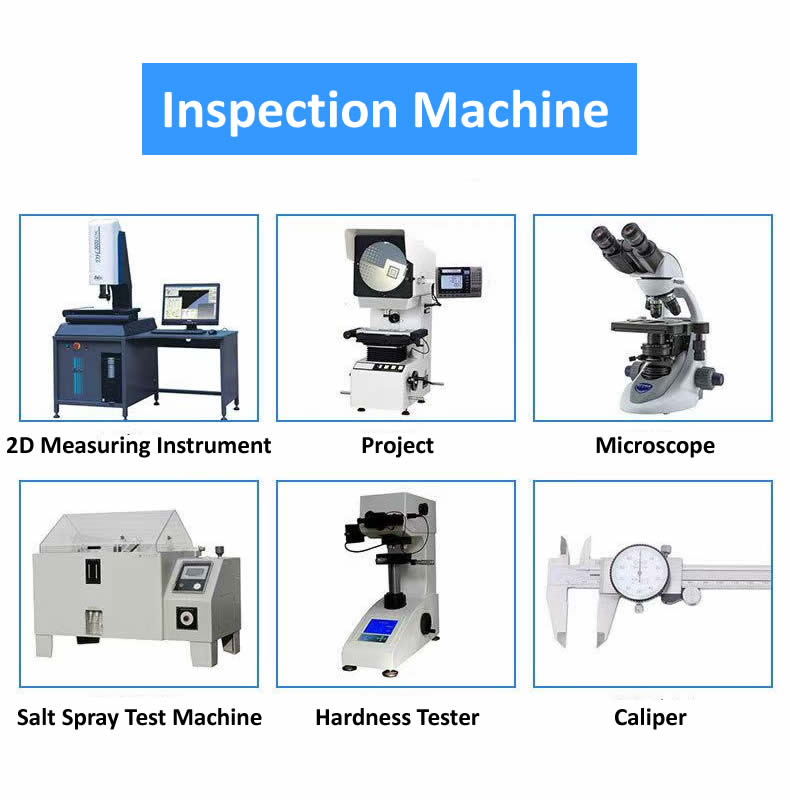
Nem tarthatja meg a ±0,002 mm-t anélkül, hogy helyesen mérné. Precíziós cellánk fel van szerelve:
- Koordináta mérőgép (CMM): Zeiss Contura letapogató szondával. Összetett geometriához, koncentrikussághoz és helyzetellenőrzéshez használják.
- Kerekségmérő: Talyrond 131 kerekség, hengeresség és koncentrikusság mérésére.
- Felületi érdességmérő: Mitutoyo SJ-210 Ra és Rz ellenőrzéshez.
- Optikai komparátor: Menetprofil, sugarak és forma ellenőrzéséhez.
- Digitális mikrométerek és furatmérők: naponta hitelesített szabványok szerint kalibrálva.
- Hőmérséklet-kompenzáció: Minden mérés 20°C-on történt, az anyag hőtágulásánál alkalmazott korrekciós tényezőkkel.
Mit jelent ez az Ön számára: A rajz minden kritikus mérete meg lesz mérve és jelentve. Ha a rajz ±0,002 mm-t ír elő, az ellenőrzési jelentés a tényleges mért értéket mutatja – nem csak egy sikeres/nem megfelelő érték. Adatokat kapsz, nem bélyeget.
Valódi példa – 17-4 PH sebészeti műszerelem
Egy német orvostechnikai eszközgyártónak 17-4 PH rozsdamentes alkatrészre volt szüksége, 0,002 mm átmérőjű tűréssel, 0,003 mm koncentrikussággal és Ra 0,2 μm felületkezeléssel. Az alkatrész egy sebészeti tűzőeszközzé állna össze, ahol bármilyen játék gyújtáskimaradást okozna.
Amit másképp csináltunk:
- Az alkatrészt 20°C-os precíziós cellánkban dolgoztuk meg – nem az általános esztergarészlegben.
- Használt CBN szerszám a hőkezelés utáni végső átmenethez.
- Ellenőrzött koncentrikusság Talyronddal a végső megmunkálás előtt és után.
- 4000 darabot szállítottak nulla visszautasítással. Az ügyfél megszüntette a beérkező ellenőrzéseket – a CMM-jelentéseinket minőségi rekordként fogadták el.
Gyakran ismételt kérdések a CNC precíziós esztergáló alkatrészekről
Q1: Mi a különbség a szabványos esztergálás és a precíziós esztergálás között?
V: A szabványos esztergatartás ±0,005 mm-es, és alkalmas a legtöbb hidraulikus, autóipari és általános ipari alkatrészhez. A CNC precíziós eszterga alkatrészek ±0,002 mm-es vagy jobb tartást biztosítanak, szorosabb koncentrikussággal és felületkezeléssel. A különbség nem csak a gépben van, hanem a környezetben (hőmérséklet-szabályozás), a szerszámkezelésben (ütemezett változtatásokban) és a mérési fegyelemben (CMM-ellenőrzés). A precíziós esztergálás többe kerül, mert több időt, több szerszámot és több ellenőrzést igényel. Indokolt, ha a pályázat megköveteli.
2. kérdés: Meg tudja tartani a ±0,002 mm-t a hőkezelt rozsdamentes acélon?
V: Igen, de bizonyos kitételekkel. A hőkezelés mozgatja az alkatrészt. 17-4 PH vagy 440C 40+ HRC-re edzett esetén a precíziós cellában túlméretes megmunkálást, hőkezelést, majd CBN szerszámozással végzett megmunkálást végzünk. Az utolsó lépés 0,05–0,1 mm anyagot távolít el a tűrés eléréséhez. Nagyon összetett geometriák vagy vékony falú szakaszok esetén javasolhatjuk a kemény esztergálást, majd a köszörülést. A Nuote Metals minden rajzot átnéz, és megerősíti az elérhető tűréshatárokat az idézés előtt.
Q3: Hogyan ellenőrizheti a koncentrikusságot a CNC precíziós esztergált alkatrészeken?
V: A koncentrikusság, kerekség és hengeresség mérésére Talyrond kerekségmérőt használunk. Az alkatrészt egy precíziós orsón forgatják, miközben egy szonda méri a felületet. Az eredmény egy poláris diagram, amely mikrométerben mutatja az eltérést. Az egyszerűbb funkciók érdekében a letapogató szondával ellátott CMM ezzel egyenértékű adatokat biztosít. Minden precíziós esztergarendeléshez tartozik egy méretjelentés, amely a tényleges mért értékeket mutatja – nem csak a sikeres/nem teljesítést.
Hot Tags: CNC precíziós esztergáló alkatrészek
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat