Termékek
CNC megmunkálás
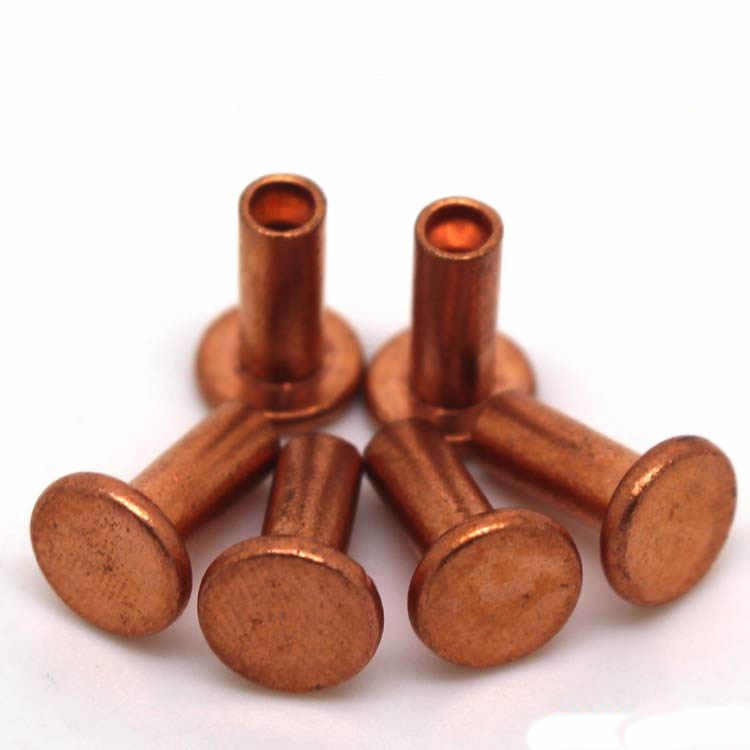
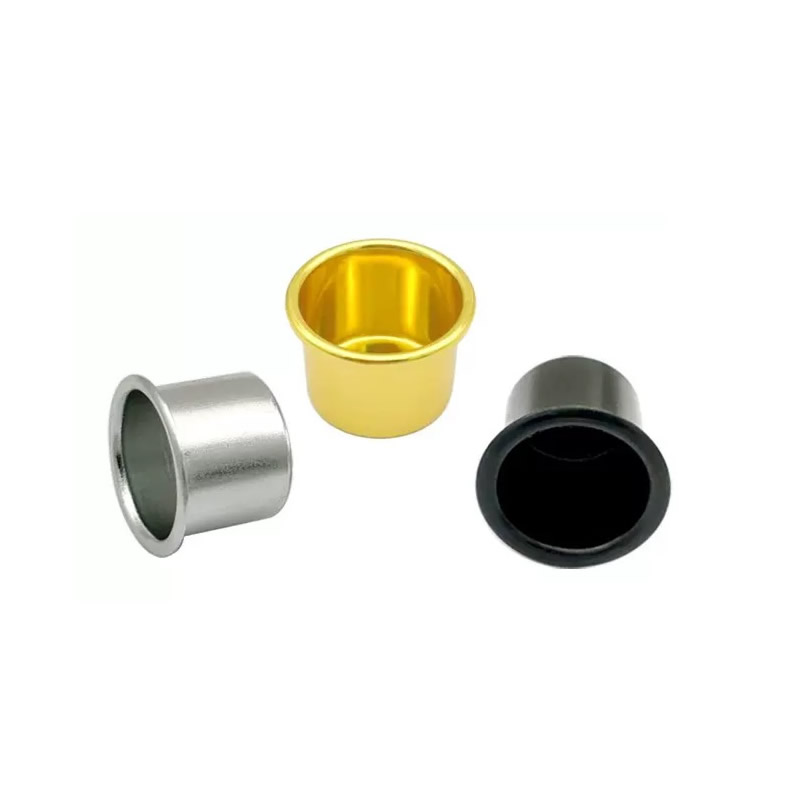
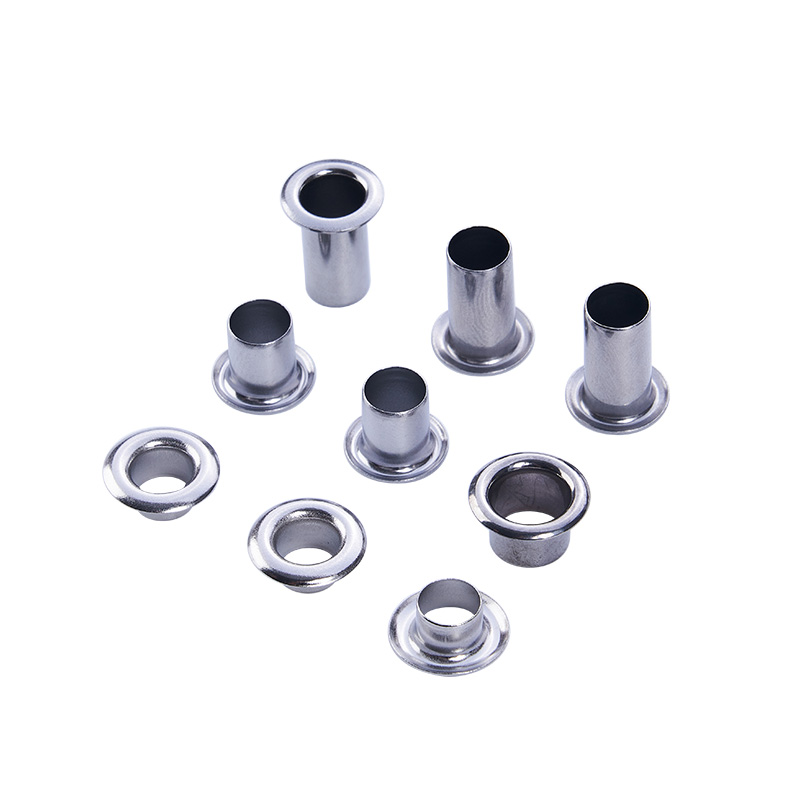
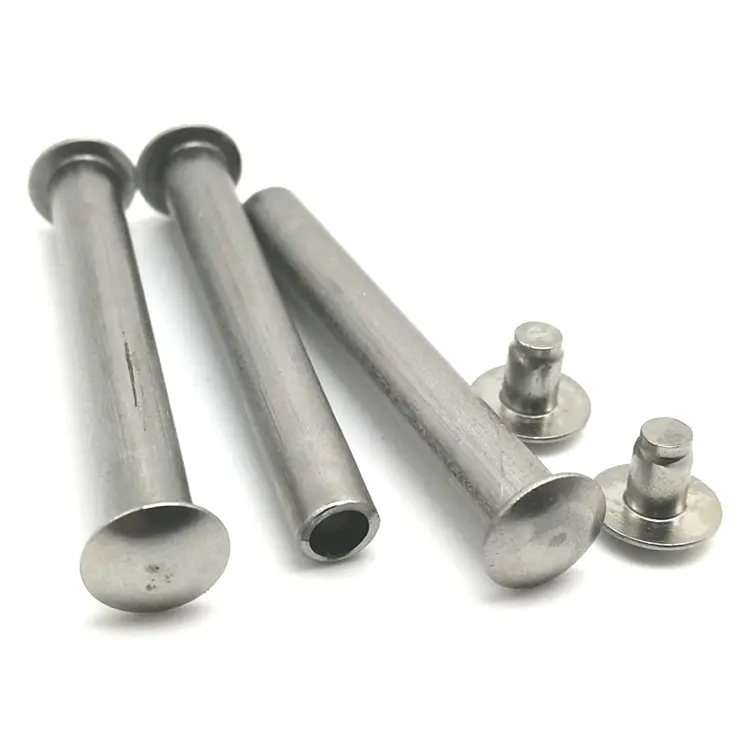
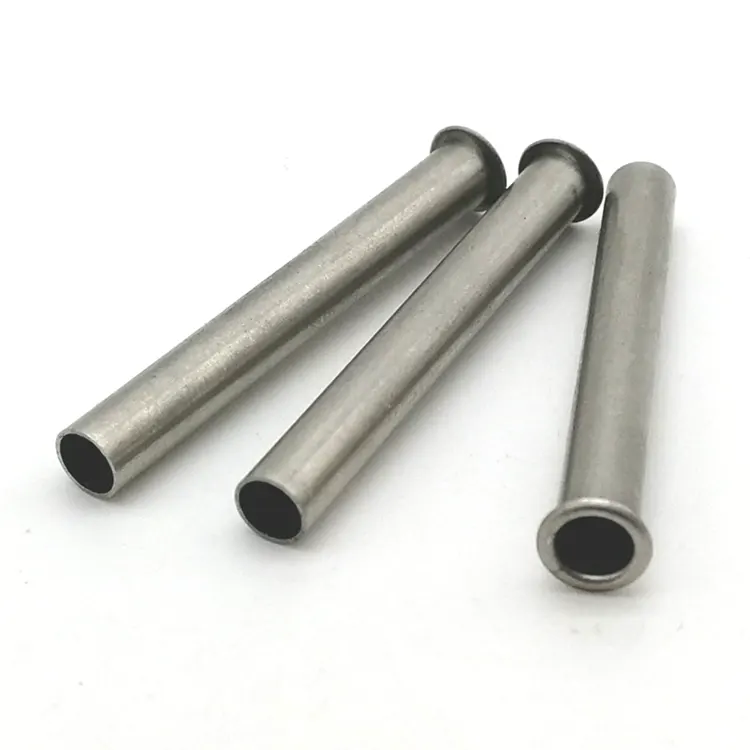
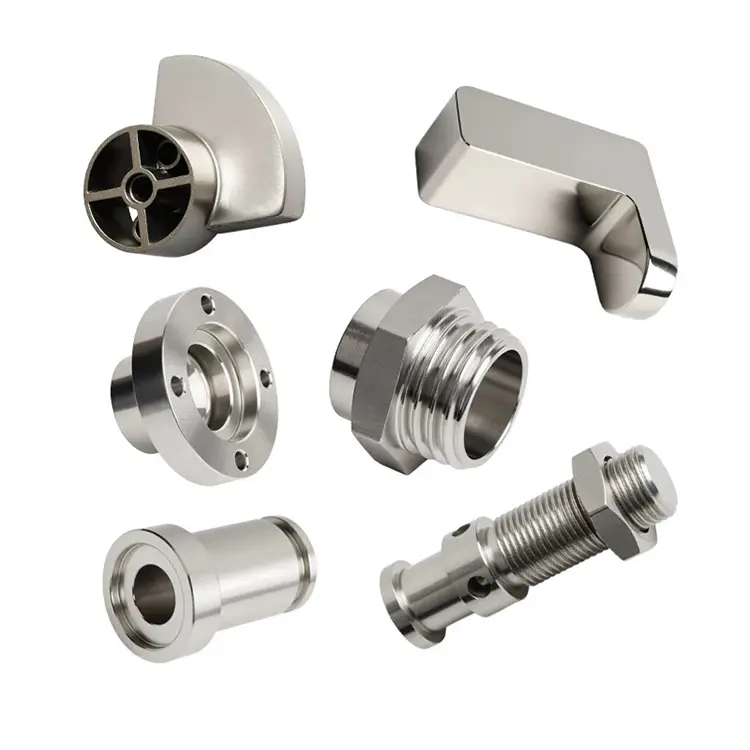
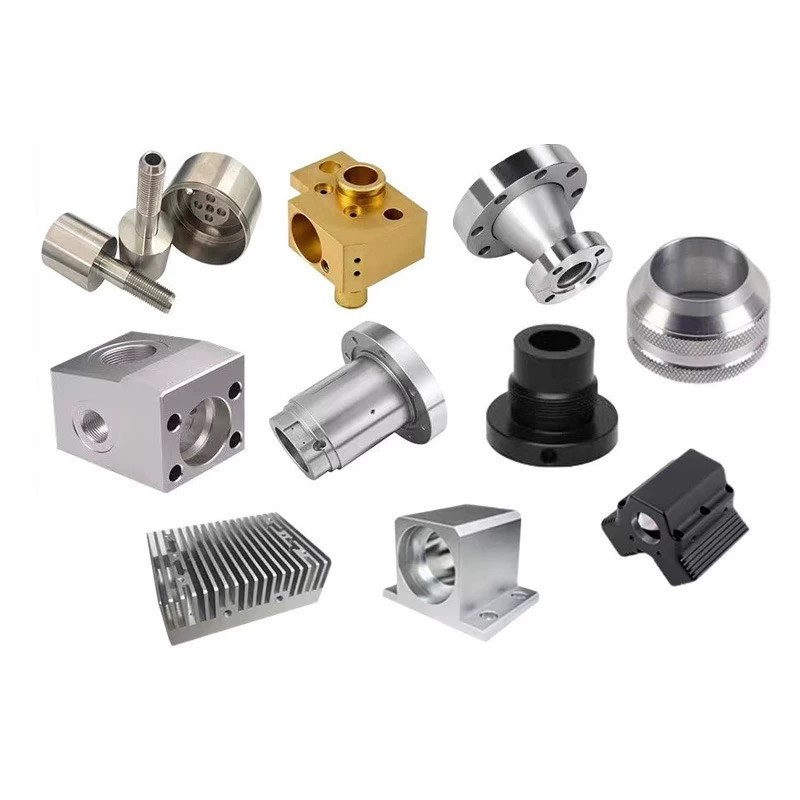
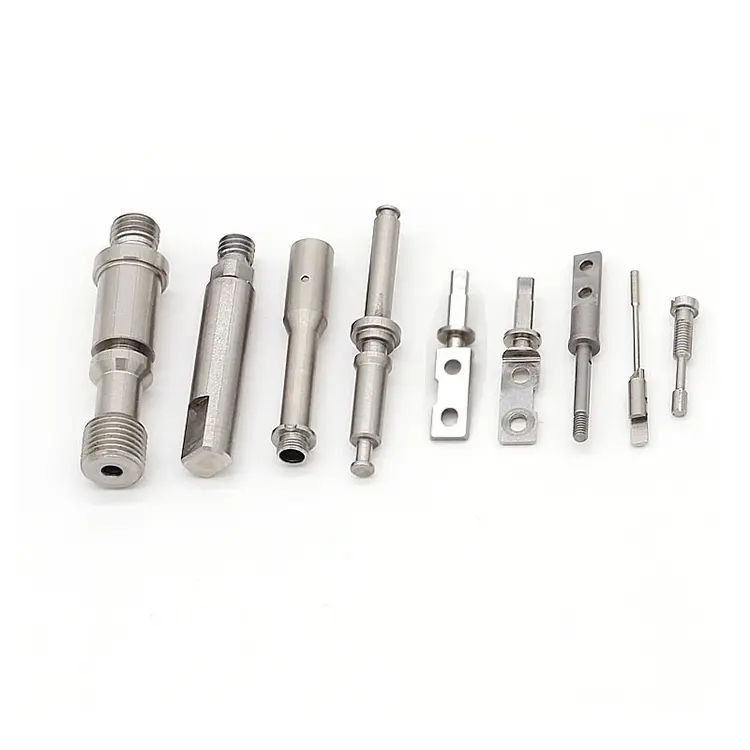
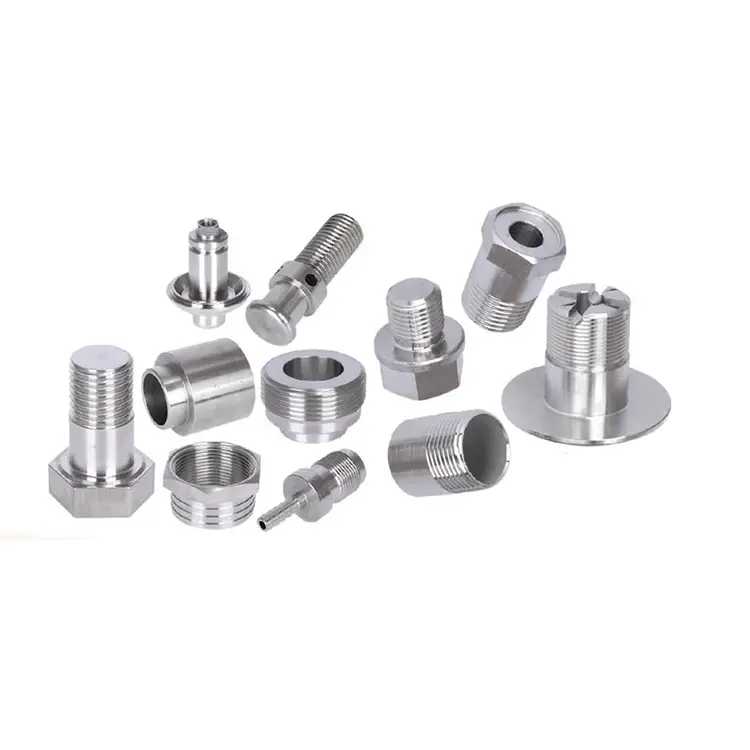
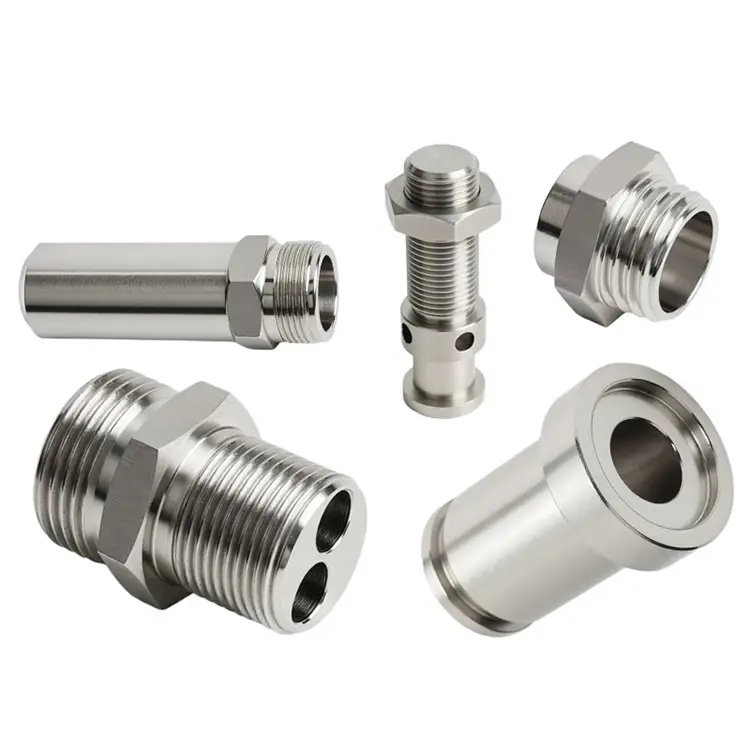
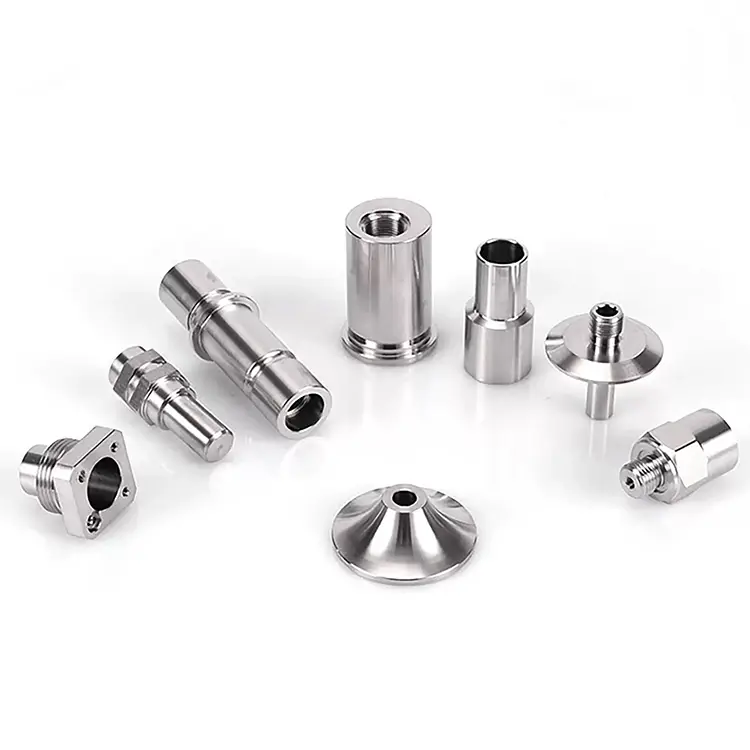
A Nuote Metals CNC megmunkálási szolgáltatást kínál, amely lehetővé teszi az egyedi igényekre szabott alkatrészek elkészítését, biztosítva a pontos illeszkedést és működést. Különféle anyagokat szolgálunk ki, beleértve az alumínium 6061-et, sárgaréz, bronz, réz, rozsdamentes acél, acélötvözetek és egyéb anyagok.
Kérdés küldése
termékleírás
CNC megmunkálás – Miért kell a prototípus- és gyártási alkatrészeknek ugyanabból a folyamatból származniuk?
Sok cég elköveti ugyanezt a hibát. 3D-nyomtatással vagy egy helyi munkabolttal prototípust készítenek, majd egy másik beszállítónál és egy másik folyamatban folytatják a gyártást. Az alkatrészek ugyanúgy néznek ki a rajzon. De amikor megérkeznek, nem férnek el. A tűréshatárok eltérőek. A felületkezelés más. Az anyag másként viselkedik. És a futószalag leáll.
A Nuote Metalsnál más megközelítést alkalmazunk. használjukCNC megmunkálásmind a prototípusok, mind a gyártás esetében – ugyanaz a folyamat, ugyanaz a minőségi rendszer, ugyanaz a mérési szabvány. Csak a berendezés és a hangerő változik. Ez a cikk elmagyarázza, miért számít ez, és hogyan kezeljük az átállást 10 darabról 500 000 darabra.
A prototípus és a gyártás közötti szakadék – Miért változnak az alkatrészek méretezéskor?
A hiányosság azért jelenik meg, mert a prototípus-készítést és a gyártást gyakran külön projektként kezelik. A prototípusműhely egy-egy alkatrészt megmunkál, és féknyergekkel ellenőrzi a méreteket. Egy gyártóüzem egy rúdadagolót működtet, és mintavétellel ellenőrzi. A két folyamat különböző eredményeket ad – még akkor is, ha a rajz ugyanaz.
Három gyakori hiba:
Nullaponteltolás:A prototípus bolt egy felületre hivatkozik. A gyártóműhely egy másikra hivatkozik. A funkciók nem illeszkednek egymáshoz.
Tolerancia drift:A prototípus ±0,01 mm-t tart, mert a gépész különös gondot fordít. A gyártóműhely ±0,05 mm-t tart, mivel a folyamat a sebességre van optimalizálva.
Anyagellentmondás:A prototípus lágyított alapanyagot használ. A gyártás hidegen húzott. Az anyag másként forgácsolódik, és a felületkezelés is változik.
Ezeket a hibákat ugyanazzal kiküszöböljükCNC megmunkálásfolyamat az első cikktől az utolsóig. A prototípus megmunkálása 5 tengelyes maró-esztergáló központon történik. A gyártás rúd-esztergagépeken és megmunkáló központokon folyik. De a nullapont, a szerszámozási stratégia és az ellenőrzési szabvány azonos.
Hogyan válasszuk ki a megfelelő eljárást az alkatrészgeometriához
Nem szabad minden alkatrészt megfordítani. Nem szabad minden alkatrészt marni. A geometria dönt. Íme az általunk használt logika:
A hengeres vonások dominálnak?Az esztergálás gyorsabb és jobban tartja az átmérőtűrést. Tengelyek, csapok, csatlakozók, perselyek.
A prizmatikus vonások dominálnak?A marás a megfelelő választás. Házak, konzolok, elosztók, lemezek.
Eszterga és marás is szükséges?Az 5 tengelyes maró-esztergáló központ egy összeállításban dolgozza meg a teljes alkatrészt – nullapont átvitel, másodlagos műveletek nélkül.
Összetett 3D kontúrok?Az 5 tengelyes egyidejű megmunkálás olyan geometriákat kezel, amelyek többszörös beállítást igényelnek egy 3 tengelyes marógépen.
A gyártási mennyiségek esetében értékeljük, hogy egy dedikáltCNC megmunkáláscella csökkentheti a költségeket a műveletek kombinálásával. A prototípusoknál a rugalmasságot és a sebességet részesítjük előnyben. A folyamat logikája változatlan marad – csak a berendezés változik.
Toleranciastratégia – Prototípus kontra gyártás
Általános tévhit: a prototípusoknak szigorúbb tűréshatárokra van szükségük, mint a gyártásnál. Valójában mindkettőnek szüksége van az összeszereléshez szükséges tűrésekre. A különbség az, hogy hogyan igazolja őket.
Prototípus szakasz:Minden funkciót mérünk a CMM-en. Az első cikk jelentés a tényleges értékeket mutatja. A prototípust használjuk a terv érvényesítésére – és annak megerősítésére, hogy a tűréshatárok elérhetők a gyártás során.
Gyártási szakasz:Ugyanazt a CMM-et, ugyanazokat a lámpatesteket és ugyanazt a hőmérséklet-szabályozott helyiséget használjuk. A statisztikai folyamatvezérlés (SPC) a kritikus dimenziókat figyeli. Ha a folyamat sodródik, akkor állítjuk be, mielőtt az alkatrészek kimennek a specifikációból.
A kulcs a következetesség. A ±0,005 mm-nek megfelelő prototípus csak akkor hasznos, ha a gyártás ugyanazt a tűréshatárt tudja tartani. Megerősítjük, hogy az idézés előtt – nem az első tétel után.
Berendezések és kapacitás – mi változik prototípusról gyártásra?
| Tényező | Prototípus (1-50 db) | Gyártás (50-500 000+ db) |
|---|---|---|
| Elsődleges felszerelés | 5 tengelyes maró-esztergáló központok | Rúd-előtolású esztergák, megmunkáló központok |
| Beállítási idő | Darabonként magasabb | Hangerőre optimalizálva |
| Ellenőrzés | 100% CMM minden funkcióban | SPC + 100% a kritikus funkciókra |
| Szerszámozás | Normál tartók, gyorscsere | Dedikált szerelvények, előre beállított szerszámok |
| Átfutási idő | 5-10 nap | 10-20 nap mennyiségtől függően |
| Egységköltség | Magasabb | Alsó – a beállítás amortizálva |
| Datum | Azonos | Azonos |
| Minőségügyi rendszer | ISO 9001:2015 | ISO 9001:2015 |
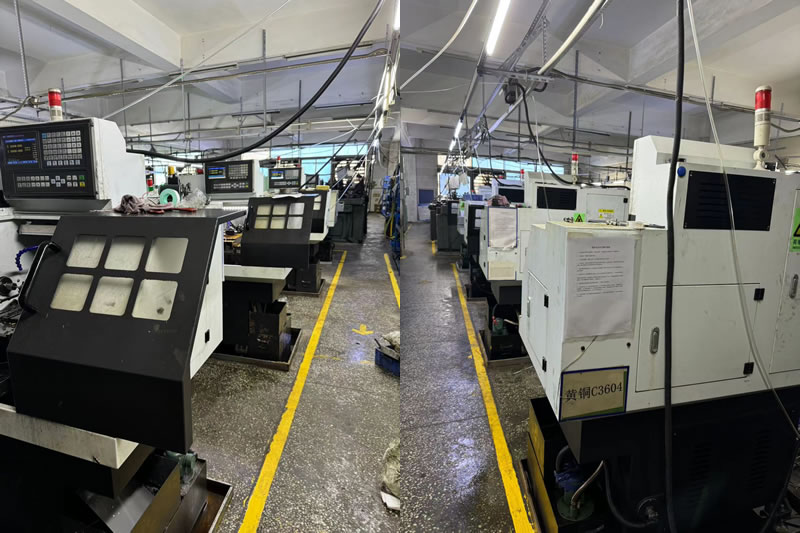
Minőségellenőrzés – Egy rendszer az első cikktől a végső kiszállításig
Mert ugyanazt használjukCNC megmunkálásA prototípusok és a gyártás folyamatában minőségbiztosítási rendszerünk a teljes életciklust lefedi.
Első cikkvizsgálat (FAI):Minden új cikkszám teljes méretjelentést kap. Ellenőrizzük a nullapontot, a kritikus jellemzőket és a felületi minőséget.
Folyamat közbeni felügyelet:A gyártási folyamatokat az SPC ellenőrzi. A kritikus méreteket meghatározott időközönként ellenőrzik. A szerszámkorrekciókat a sodrás előtt állítják be.
Végső ellenőrzés:Minden szállítmány tartalmaz egy méretjelentést a tényleges mért értékekkel. Anyagbizonyítványok és hőkezelési jegyzőkönyvek mellékelve.
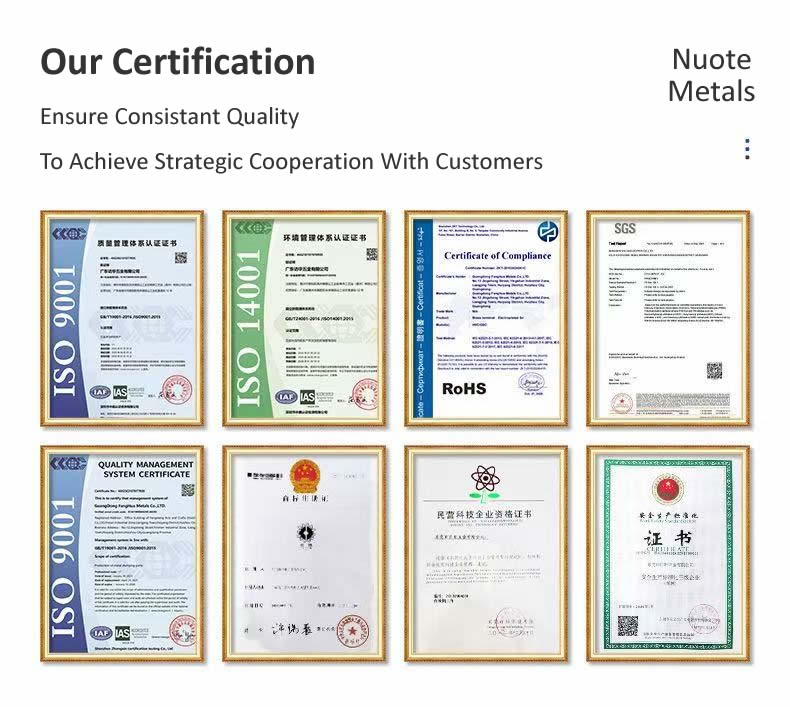
Tanúsítványok:ISO 9001:2015. PPAP dokumentáció kérésre.
Valódi példa – 10 prototípustól 50 000 gyártási alkatrészig
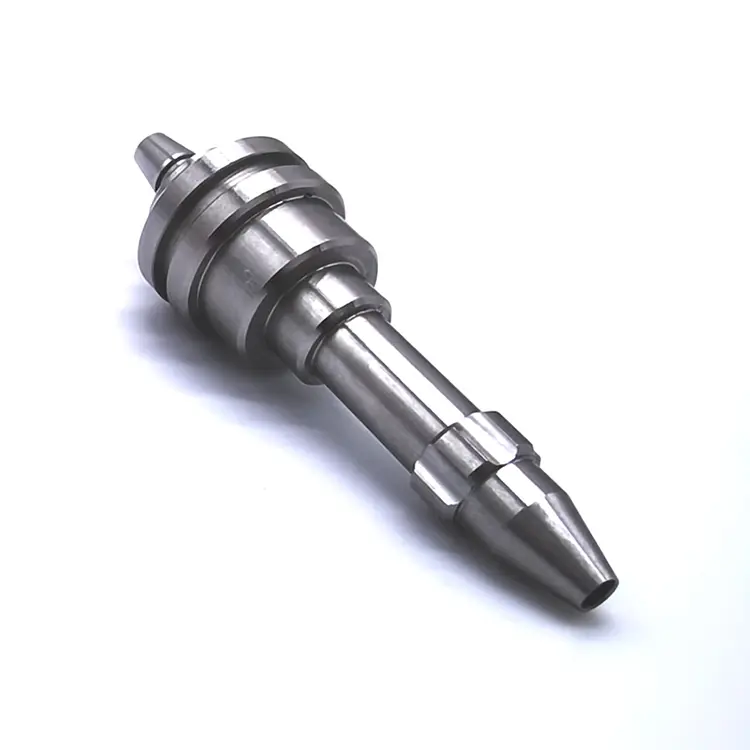
Egy európai autóipari beszállítónak rozsdamentes acél működtetőelemre volt szüksége. 10 prototípussal kezdték a tervezés validálását, majd évi 50 000 darabra méretezték. Korábbi beszállítójuk az első 10 darabhoz prototípus műhelyt, a kötethez pedig egy másik gyártóüzemet használt. A gyártási alkatrészeket nem sikerült összeszerelni – a furat 0,02 mm-rel volt a középponttól eltérően.
Amit másképp csináltunk:
- A 10 prototípust egy 5 tengelyes maró-esztergáló központon dolgozták meg – ugyanazt a gépcsaládot, amelyet a gyártáshoz használtak.
- Ugyanezt a dátumot használta a prototípus-készítéshez, a gyártáshoz és az ellenőrzéshez.
- Ugyanezt alkalmaztákCNC megmunkálásparaméterek és szerszámozási stratégia a prototípustól a gyártásig.
- 10 prototípust szállítottak ki 7 nap alatt, majd 50 000 gyártási alkatrészt 6 hét alatt. Az ügyfél megszüntette az újraérvényesítést, és 4 hónappal csökkentette a forgalomba hozatali időt.
Gyakran Ismételt Kérdések
1. kérdés: Mi a különbség a prototípus és a gyártási tűrés között?
V: A tűrésnek azonosnak kell lennie, ha az összeszerelés ezt megköveteli. A különbség az ellenőrzésben rejlik: a prototípusokat 100%-ban mérik minden funkciónál, míg a gyártás során SPC plusz 100%-os ellenőrzést végeznek a kritikus jellemzőknél. A Nuote Metalsnál ugyanezt használjukCNC megmunkálásfolyamatot és ugyanazt a dátumot mindkettőhöz – tehát az Ön által jóváhagyott prototípus az a rész, amelyet a gyártás során kap.
Q2: Hogyan válasszam ki a megfelelő megmunkálási folyamatot a teljes költség csökkentése érdekében?
V: Kezdje a geometriával. Ha az alkatrész hengeres, az esztergálás gyorsabb és olcsóbb. Ha prizmatikus, a marás a megfelelő választás. Ha mindkettőt igényli, az 5 tengelyes maró-esztergáló központ kiküszöböli a másodlagos műveleteket és csökkenti a kezelhetőséget. A gyártási mennyiségek esetében értékeljük, hogy a dedikált szerszámok és rúdadagolók csökkenthetik-e az egységköltséget. A cél az, hogy a folyamatot az alkatrészhez igazítsuk – nem pedig az alkatrészt folyamatba kényszeríteni.
3. kérdés: Hogyan biztosítható a konzisztencia több gyártási ciklusban?
V: Ugyanazt használjukCNC megmunkálásprogram, ugyanazok a felszerelések és ugyanaz a vizsgálati terv minden futtatáshoz. A szerszámozás előre be van állítva és a vágási idő szerint követhető. Az SPC a kritikus méreteket figyeli. Ha hónapokkal későbbre ütemeznek be új tételt, kihúzzuk az eredeti beállítási lapot, és ellenőrizzük az első cikket a jóváhagyott mintával. A következetesség folyamat, nem ígéret.
Hot Tags: CNC megmunkálás
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat