Termékek
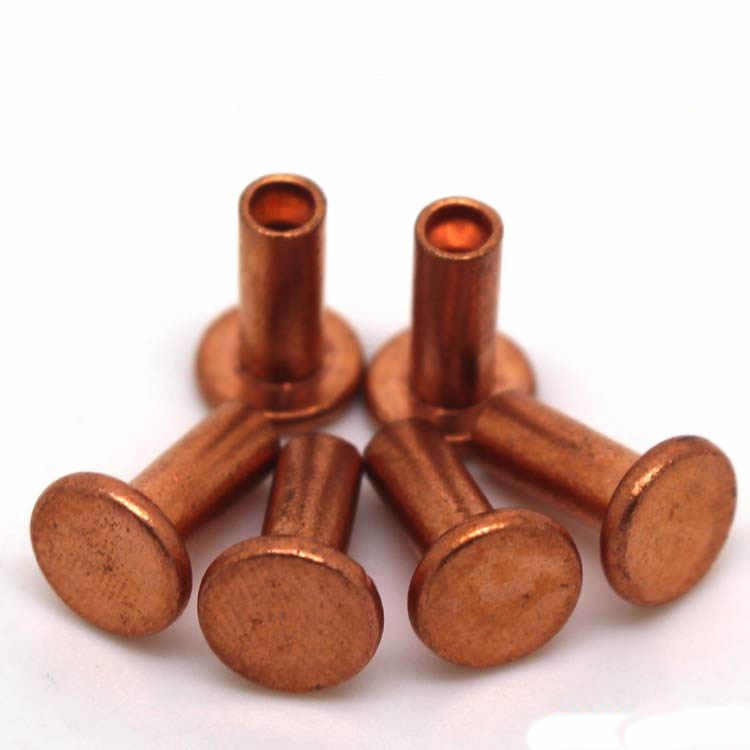
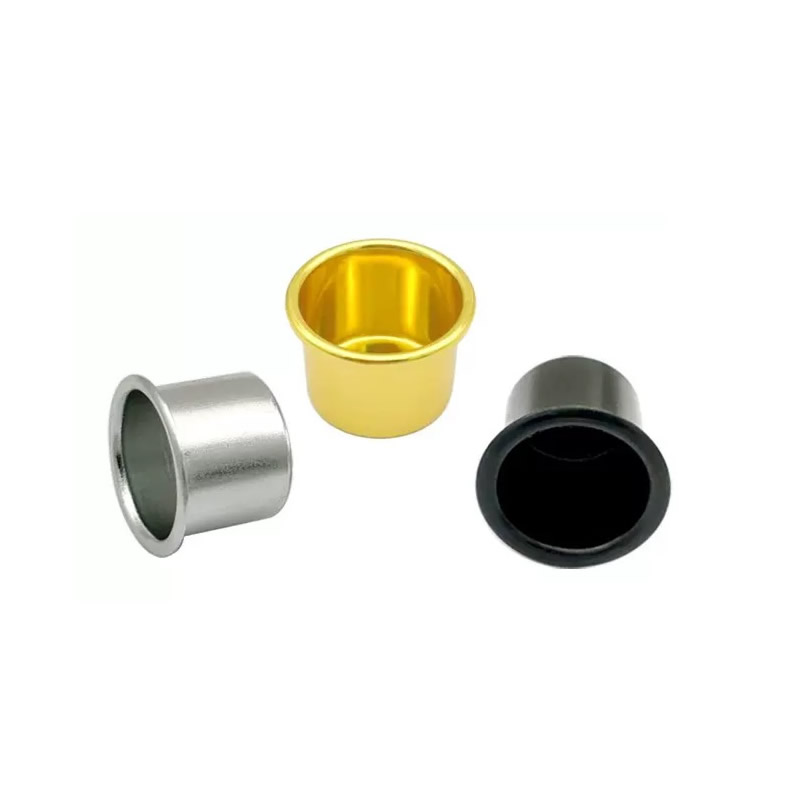
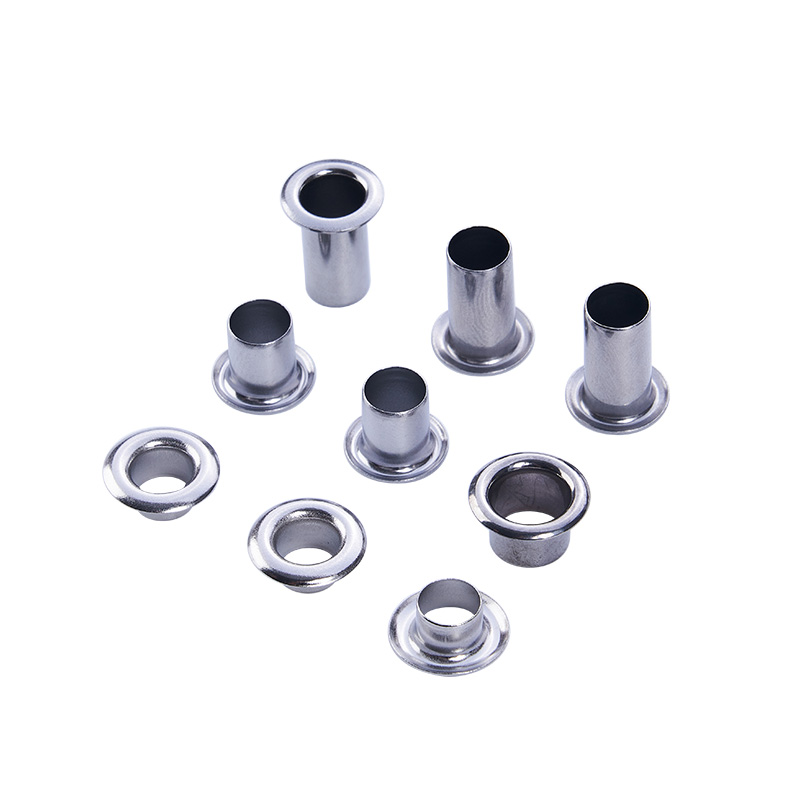
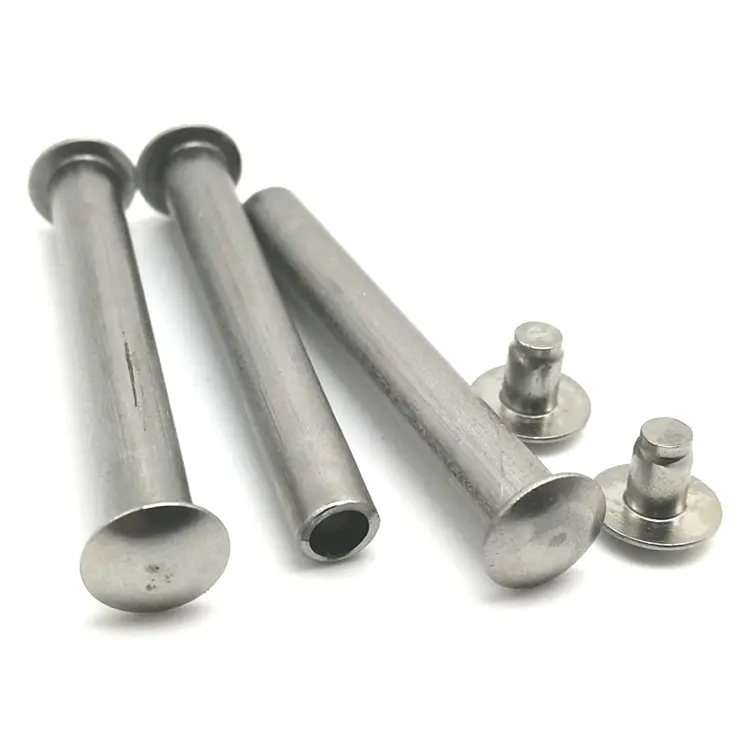
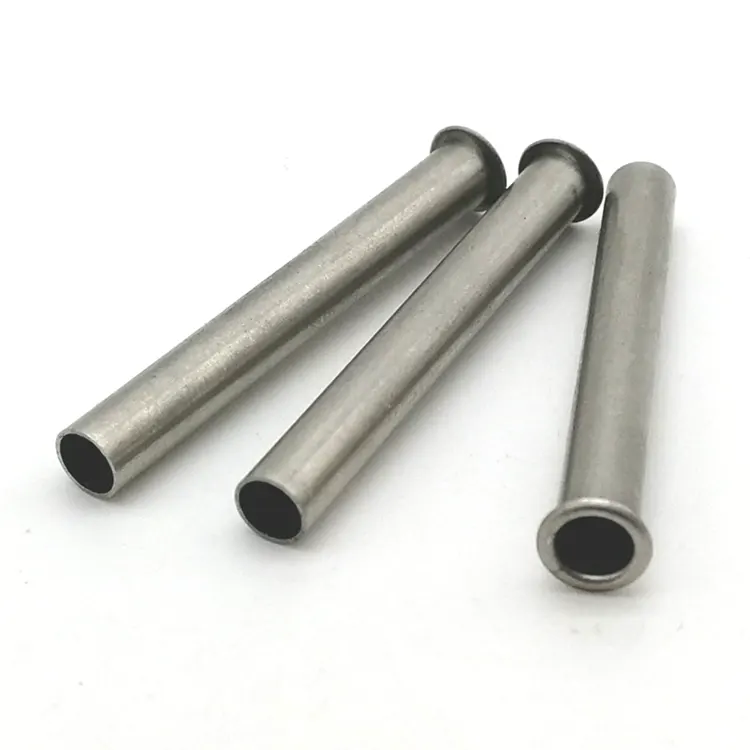
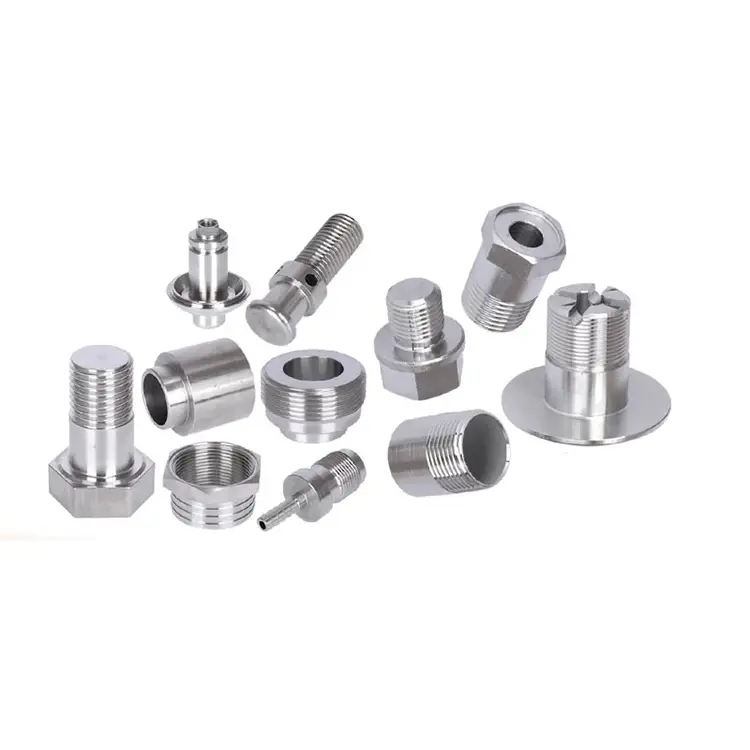
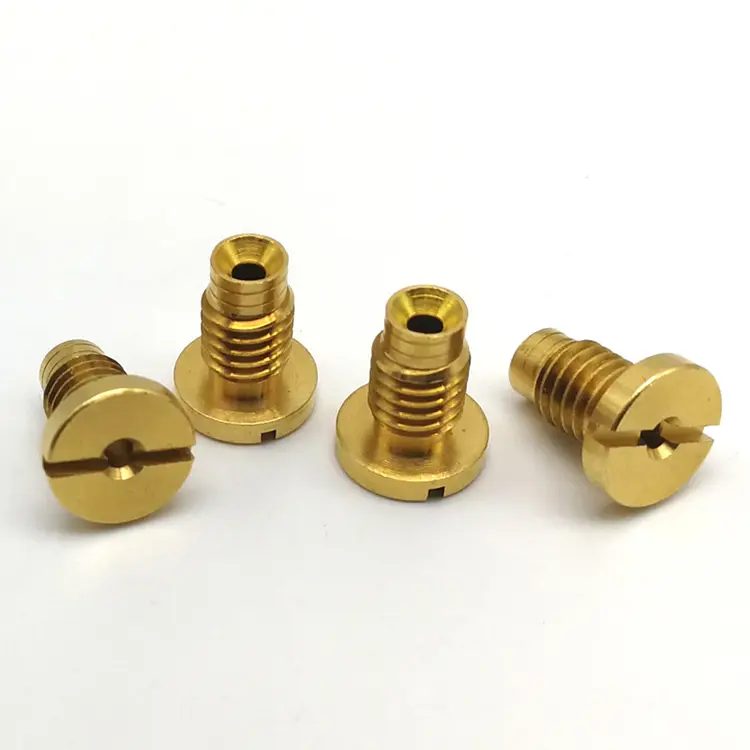
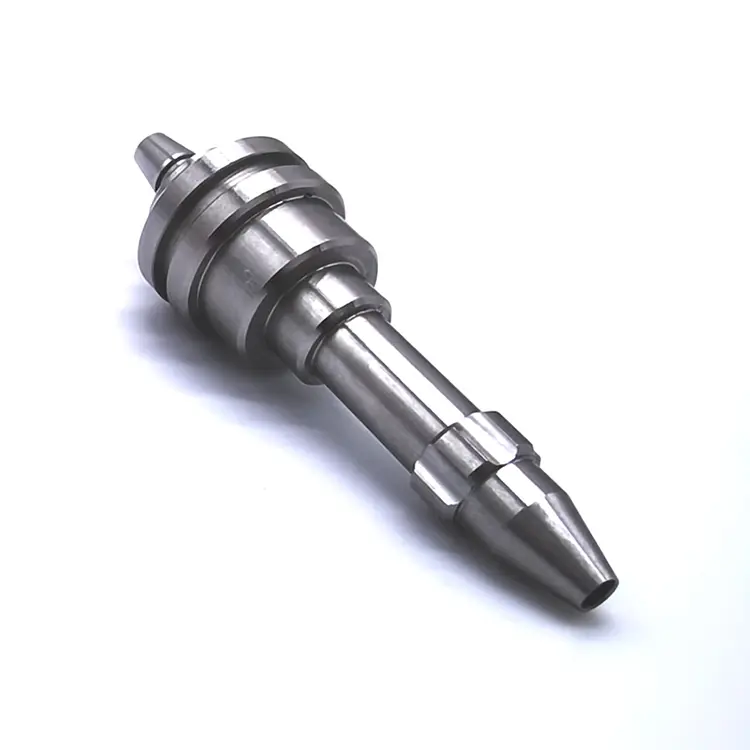
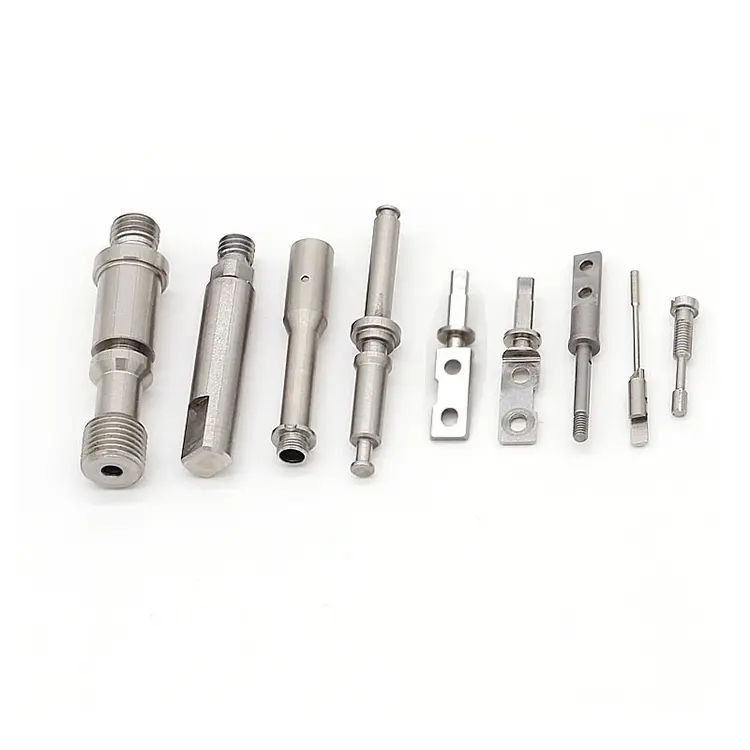
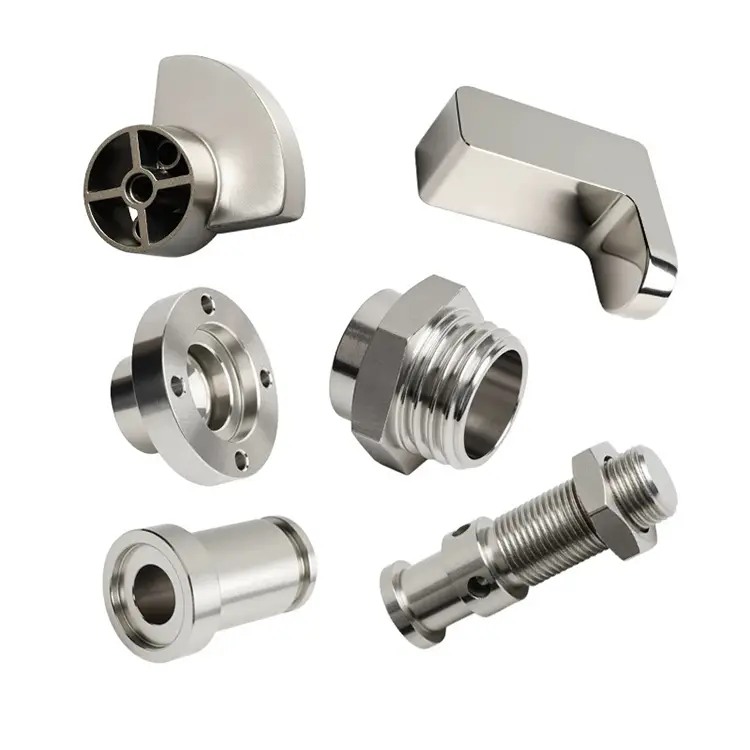
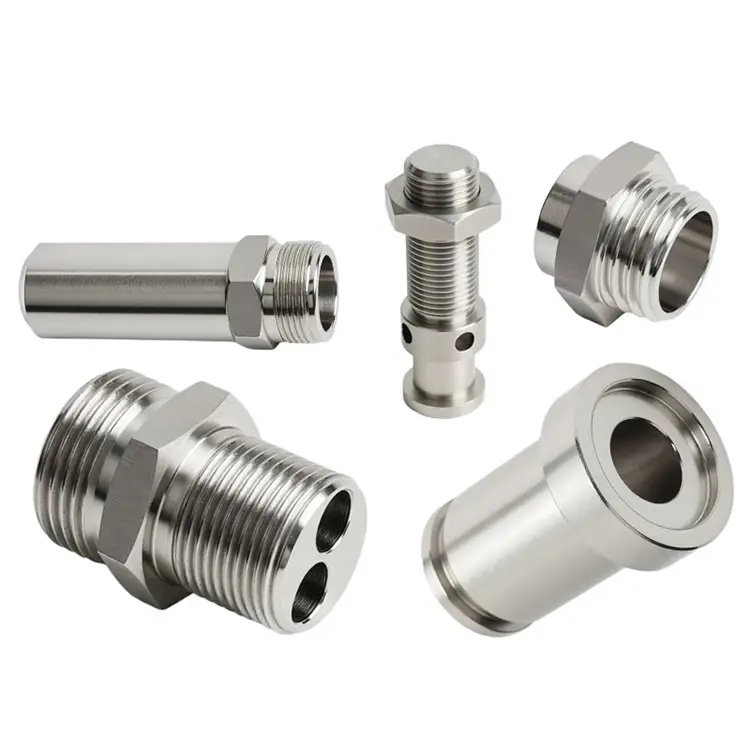
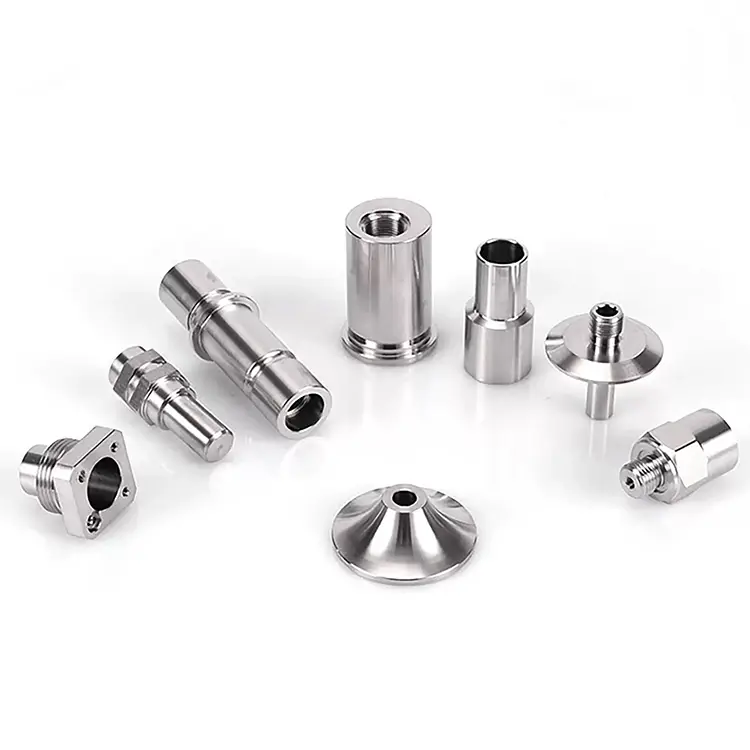
CNC precíziós megmunkálású alkatrészek
A Nuote Metals egy professzionális CNC precíziós megmunkálású alkatrészgyártó Kínában, 45 CNC gépünk áll készen az ügyfelek kiszolgálására a világ minden tájáról, küldje el nekünk a rajzát a történetünk elindításához.
Kérdés küldése
termékleírás
CNC precíziós megmunkálású alkatrész – amikor minden egyes darabnak megfelelőnek kell lennie
Egyes projektek elviselnek néhány nem megfelelő alkatrészt. Tartó fűnyíróhoz. Távtartó polchoz. De ha a szerelvény egy sebészeti robot, egy üzemanyag-befecskendező vagy egy félvezető lapkakezelő, egyetlen rossz alkatrész leállíthatja a gyártósort, vagy meghibásodhat a helyszínen. Ez a világ aCNC precíziós megmunkálású alkatrész– ahol minden darabnak meg kell felelnie a rajznak, nem csak a mintának.
A Nuote Metalsnál precíziós alkatrészeket gyártunk olyan ügyfelek számára, akik nem engedhetik meg maguknak a meglepetéseket. Nem hagyatkozunk a mintavételre. Nem feltételezzük, hogy a folyamat stabil. Minden alkatrésznél minden kritikus tulajdonságot ellenőrizünk, és az eredményt dokumentáljuk. Ez a cikk elmagyarázza, mi választja el a precíziós megmunkálású alkatrészt a szabványostól, és hogyan szállítjuk azt.
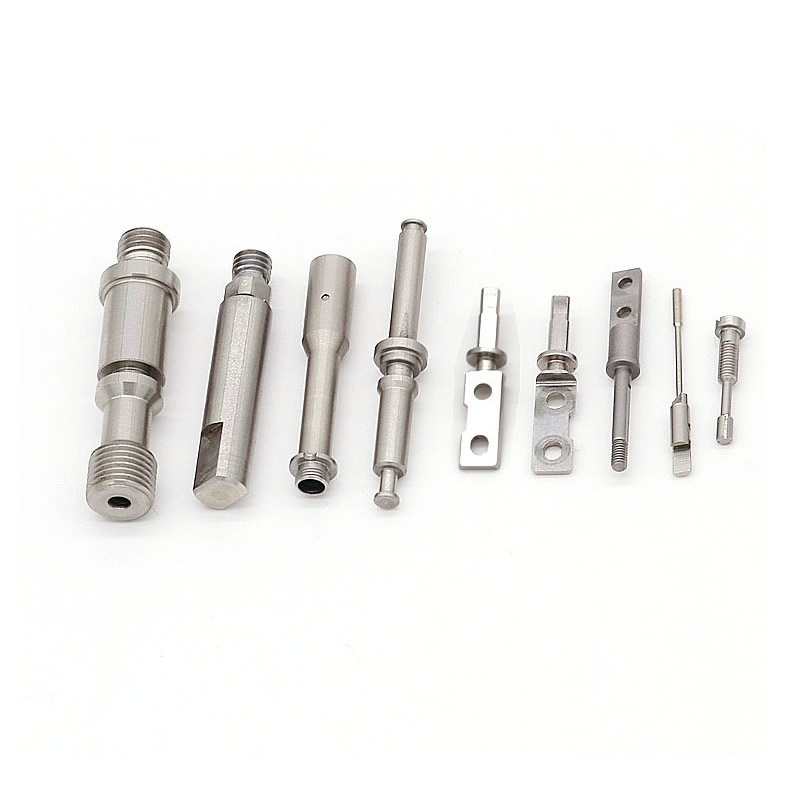
Mi határozza meg a precíziós megmunkálású alkatrészt?
Nem minden CNC-megmunkálású alkatrész precíziós alkatrész. A különbség nem a gépben van, hanem a szabványban, amelynek az alkatrésznek meg kell felelnie.
A CNC precíziós megmunkálású alkatrészáltalában megköveteli:
- ±0,005 mm vagy ennél kisebb tűrések a kritikus méreteknél.
- Funkcionális felületeken Ra 0,4 μm vagy jobb felületkezelés.
- Az anyag sértetlensége – nincsenek repedések, zárványok vagy munkavégzéssel edzett rétegek.
- Teljes nyomon követhetőség – a nyersanyag tanúsítványtól a végső vizsgálati jelentésig.
- A kritikus jellemzők 100%-os ellenőrzése, nem mintavétel.
Egy szabványos megmunkált alkatrész elérheti a ±0,05 mm-t, és átmegy a szemrevételezésen. A precíziós alkatrésznek minden alkalommal meg kell felelnie a rajznak a teljes kötegben. Ez a folyamatirányítás más szintje.
Három meghibásodási mód, amelyek megszakítják az egydarabos pontosságot
A pontosság kiszámítható módon kudarcot vall. A legtöbb egy darab pontossággal kapcsolatos probléma három forrás egyikéből származik – és egyik sem maga a gép.
1. Termikus drift folyamatos megmunkálás közben.
Egy esztergaorsó nő, ahogy felmelegszik. Egy 100 mm-es rész 0,02 mm-rel nőhet 10°C-os változással. Ha egymás után 50 darabot megmunkálunk, az első darabot hideg gépen, az 50. darabot melegen vágjuk. A méretek sodródnak – nem azért, mert a szerszám elhasználódott, hanem azért, mert a gép nőtt. Precíziós cellánkat 20°C ± 1°C hőmérsékleten tartjuk. Ezenkívül minden reggel bemelegítési ciklust futtatunk, és az alkatrészeket szobahőmérsékletre áztatjuk a végső ellenőrzés előtt.
2. A vágóerőt megváltoztató szerszámkopás.
Egy kopott betét nem csak másképp vág, hanem erősebben nyom. Vékonyfalú alkatrészeken ez az elhajlás megváltoztatja a kész méretet, még akkor is, ha a szerszám útja azonos. A szerszám élettartamát vágási idővel követjük, nem alkatrészszámmal, és meghatározott időközönként állítjuk be az eltolásokat. A vékonyfalú alkatrészekhez alacsony nyomású szorító- és tartógyűrűket használunk az elhajlás minimalizálása érdekében.
3. Forgácskivágás és felületi sérülés.
A forgács, amely a vágási zónában marad, visszavágódik, megkarcolja a felületet, és megváltoztatja a tényleges vágási mélységet. Egy precíziós alkatrészen egyetlen újravágott forgács ki tudja tolni a méretet a tűréshatáron kívül. A vágóélre irányított nagynyomású hűtőfolyadékot használunk, mély furatoknál és zsákfuratoknál pedig szüneteket programozunk a forgácselszíváshoz.
Három legkeményebb anyag precíziósan megmunkált alkatrészekhez – és hogyan kezeljük őket
Különböző anyagok másként hibáznak. Ez a három a legnehezebb toleranciát tartani – és ahol a folyamatunk kiérdemli a tartást.
Rozsdamentes acél (303, 304, 316, 17-4 PH).
Rozsdamentes megmunkálás – agresszíven megkeményedik. A vágás helyett dörzsölő szerszám megkeményedett felületi réteget hoz létre, amely a következő lépésnél eltompul, és kitolja a méretet a tűréshatáron kívül. PVD-bevonatú keményfémmel ellátott nagy pozitív gereblye szerszámokat használunk, és a munkaedzési küszöb feletti vágási sebességet programozzuk. 17-4 PH hőkezelés után CBN-re váltunk a célpasszhoz.
Titán (5. osztály, 2. osztály).
A titán rosszul vezeti a hőt, ezért a hő a vágóélen koncentrálódik. A szerszám élettartama gyorsan csökken, ha a sebesség és az előtolás túl agresszív. Az acélhoz képest 30-40%-kal csökkentjük a felületi sebességet, nagynyomású hűtőfolyadékot használunk, és a szerszámokat rögzített ütemezés szerint cseréljük – nem akkor, amikor meghibásodnak.
Hőkezelt acél (4140, 4340, D2, 440C).
40 HRC felett a keményfém túl gyorsan kopik ahhoz, hogy megtartsa a tűréshatárt. Keményesztergáláshoz CBN vagy kerámia szerszámokat, köszörüléshez alumínium-oxid korongokat használunk. 440 °C-on 58-60 HRC mellett túlméretezzük, hőkezeljük, majd a végső tűrésig csiszoljuk, ugyanazzal a nullaponttal, mint az esztergálásnál.
Minőségellenőrzés – 100%-os ellenőrzés, nem mintavétel
A CNC precíziós megmunkálású alkatrészcsak annyira jó, mint az azt ellenőrző ellenőrzés. A kritikus jellemzők esetében nem hagyatkozunk a mintavételre.
Folyamat közbeni ellenőrzés:A kritikus méreteket a megmunkálás során mérik. Az eltolásokat azelőtt állítják be, hogy az alkatrész kicsúszna a tűréshatárból.
Végső ellenőrzés:Minden kritikus jellemzőt CMM-en vagy dedikált műszerekkel mérnek. A felületminőséget profilométerrel ellenőrizzük. A kerekséget és a koncentrikusságot Talyronddal ellenőrzik, ha előírják.
Dokumentáció:Minden szállítmány tartalmaz egy méretjelentést, amely a tényleges mért értékeket mutatja – nem csak megfelelt/nem felelt meg. Anyagbizonyítványok és hőkezelési jegyzőkönyvek mellékelve. A kritikus alkatrészek esetében teljes nyomon követhetőségi nyilvántartást biztosítunk a nyersanyagtól a kész alkatrészig.
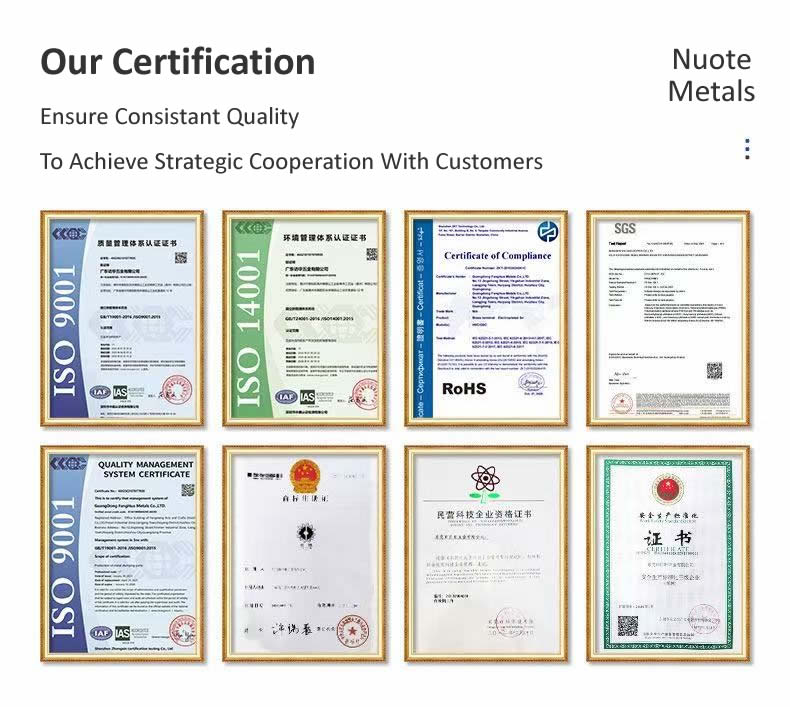
Tanúsítványok:ISO 9001:2015. PPAP dokumentáció kérésre.
Valódi példa – Optikai tartó félvezető berendezésekhez
Egy japán félvezetőberendezés-gyártónak 0,002 mm-es furattűréssel, 0,003 mm-es koncentrikussággal és Ra 0,1 μm felületi minőséggel rendelkező alumínium optikai tartóra volt szüksége. A tartó egy lencsét tartana egy lapka-ellenőrző rendszerben – minden eltérés elhomályosítaná a képet.
Előző beszállítójuk nem tudta megtartani a koncentrikusságot az eloxálás után. A bevonat 0,005–0,01 mm vastagságot adott, ami kiszorította a furatot a tűréshatárból. Ezt úgy oldottuk meg, hogy megmunkáltuk a furat túlméretezését, hogy kompenzáljuk az eloxálás növekedését, a koncentrikusságot Talyronddal ellenőriztük a bevonat előtt és után, és egy dedikált dugaszmérőt használtunk a lencse illeszkedésének szimulálására.
1200 darabot szállítottunk ki nulla visszautasítással. Az ügyfél megszüntette a beérkező ellenőrzéseket – a CMM-jelentéseinket minőségi rekordként fogadták el.
Gyakran ismételt kérdések a CNC precíziós megmunkálású alkatrészekről
1. kérdés: Mi a különbség az egydarabos pontosság és a kötegelt konzisztencia között?
V: Az egydarabos pontosság azt jelenti, hogy egy alkatrész megfelel a rajznak. A köteg konzisztenciája azt jelenti, hogy a tétel minden része megfelel a rajznak. ACNC precíziós megmunkálású alkatrészmindkettőt el kell érnie. Az egy darab pontossága az egyik alkatrész gondos mérésével ellenőrizhető. A tételek konzisztenciája megköveteli a folyamatszabályozást – a hőkezelést, a szerszámkopás követését és a folyamat közbeni ellenőrzést –, hogy az 1. rész és az 500. rész azonos legyen. A Nuote Metalsnál mi irányítjuk a folyamatot, nem csak az első cikket.
Q2: A 100%-os ellenőrzés növeli a költségeket és az átfutási időt?
V: Igen – de kevesebbet, mint amire számítottál. A legtöbb precíziós alkatrész esetében a 100%-os ellenőrzés 10–15%-kal növeli az egységköltséget, és 2–3 nappal az átfutási időt. Ez sokkal kevesebb, mint egy terepi hiba vagy egy vonalleállás költsége. Folyamat közbeni mérőeszközöket és dedikált szerelvényeket használunk, hogy az ellenőrzést gyors és megismételhetővé tegyük. Nagyon nagy mennyiségek esetén áttérhetünk az automatikus optikai ellenőrzésre vagy a CMM-szkennelésre, hogy csökkentsük a ciklusidőt, miközben fenntartjuk a 100%-os lefedettséget.
3. kérdés: Mi történik, ha az egyik kritikus dimenzió túllép a tűréshatáron, de a többi tökéletes?
V: Az alkatrészt nem szállítják. Nem adunk el nem megfelelő alkatrészeket "második minőségben" vagy "használat szerint". Minden kritikus jellemzőt mérnek, és minden mérést rögzítenek. Ha egy alkatrész meghibásodik, karanténba helyezzük és felülvizsgáljuk. A nem kritikus jellemzők esetében eltérési kérelmet ajánlhatunk fel – de csak az Ön írásos jóváhagyásával. A kritikus funkciók esetében nincs kivétel. Ezt jelenti szállítani aCNC precíziós megmunkálású alkatrészbízhatsz.
Hot Tags: CNC precíziós megmunkálású alkatrészek
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat