Termékek
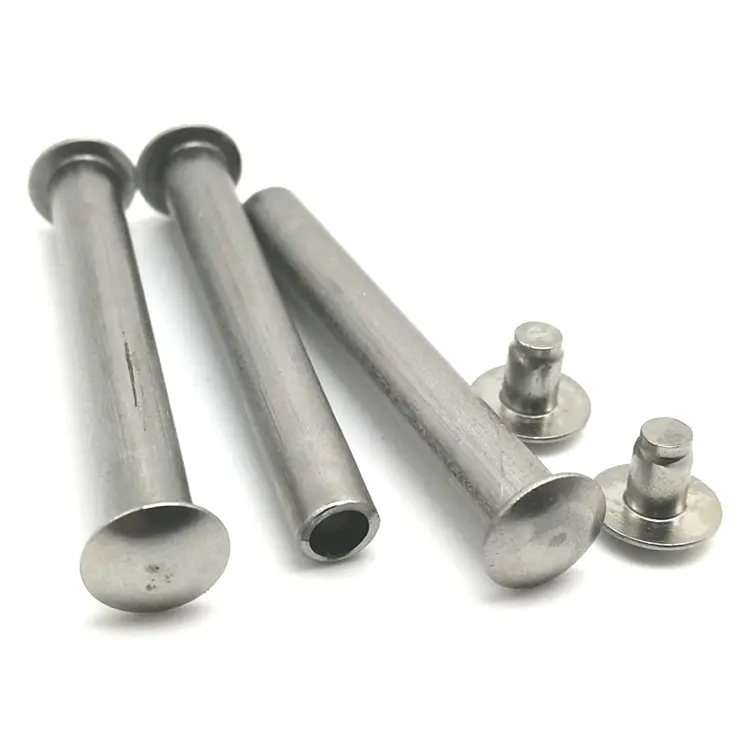
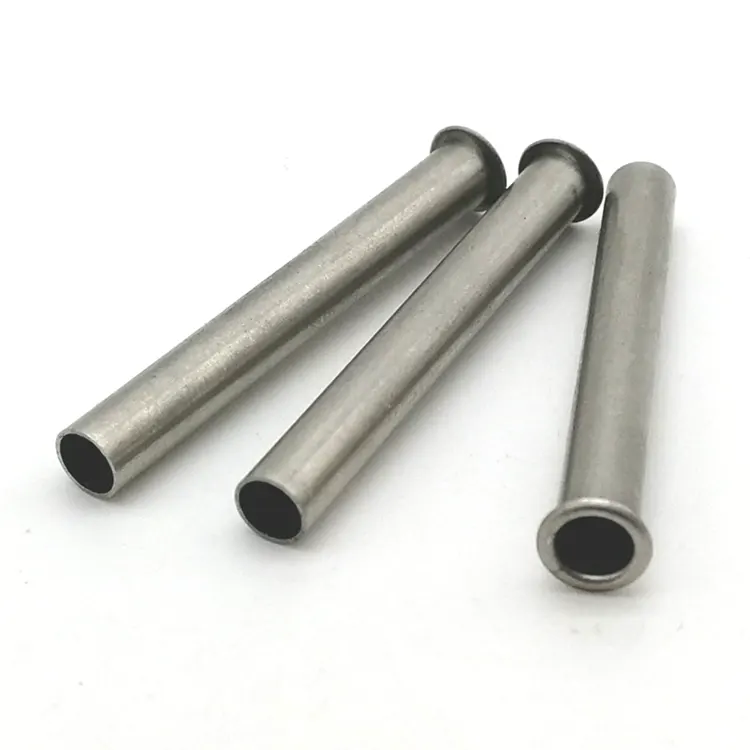
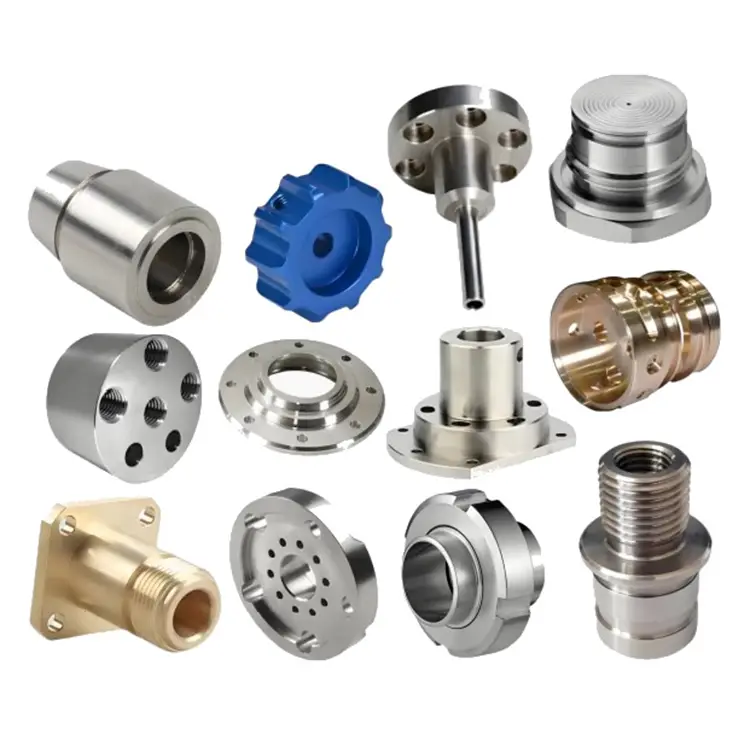
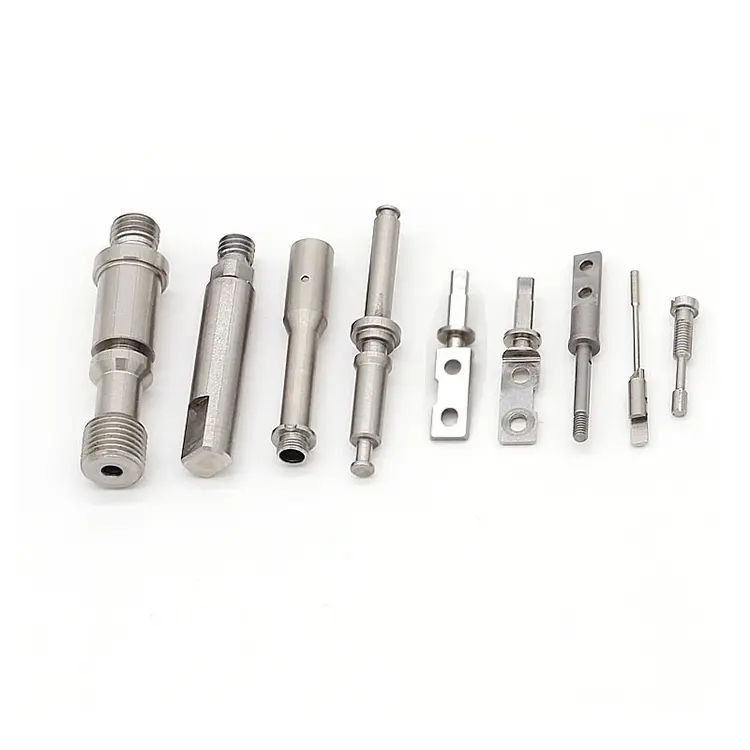
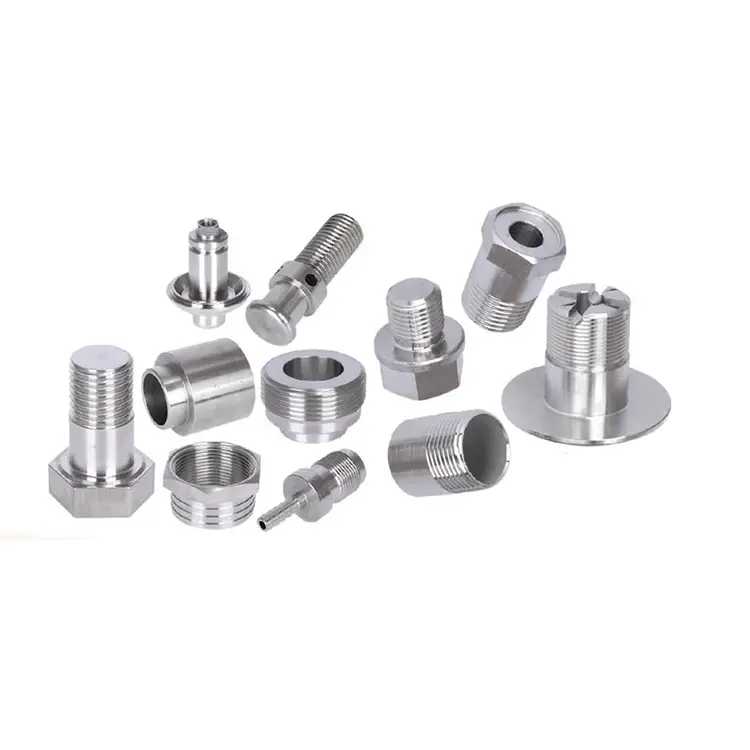
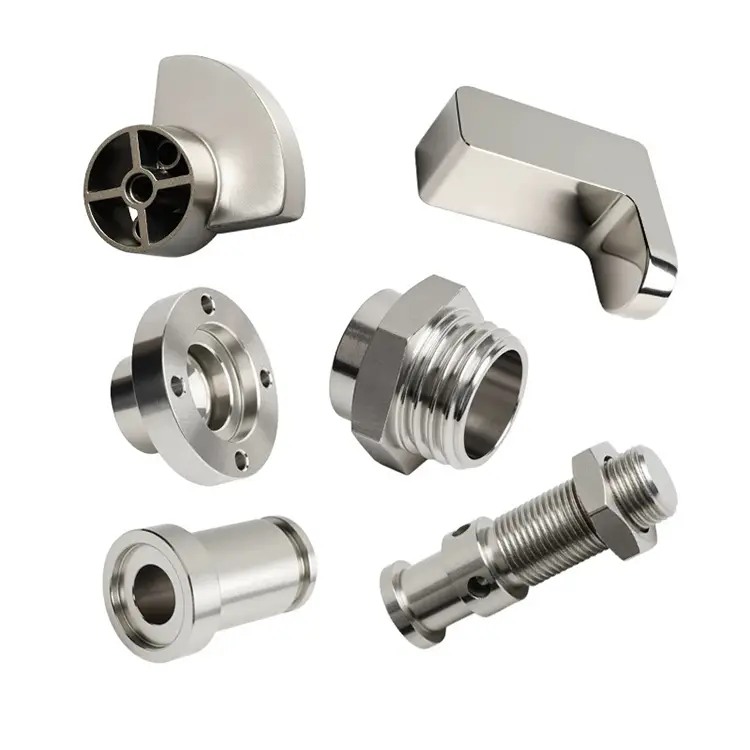
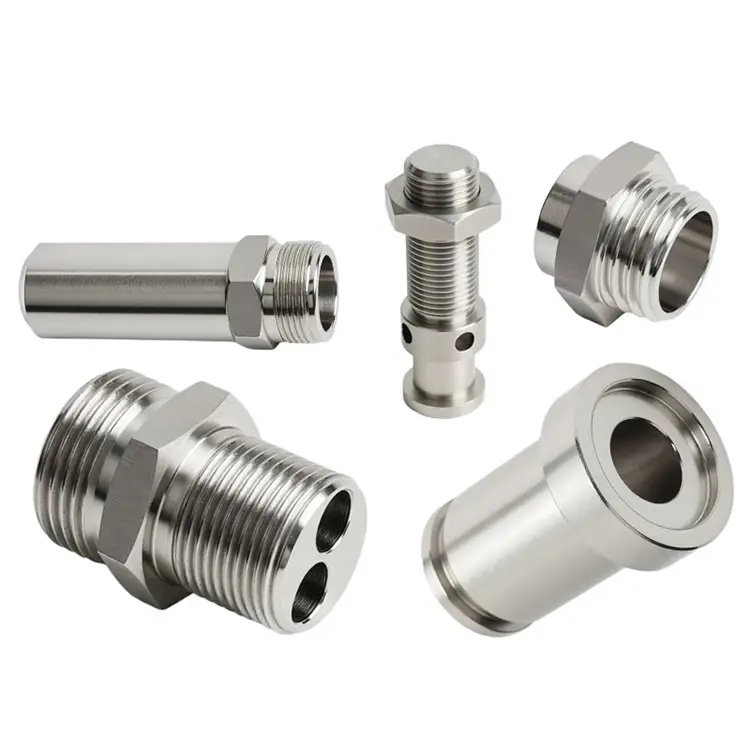
Precíziós megmunkálási szolgáltatás
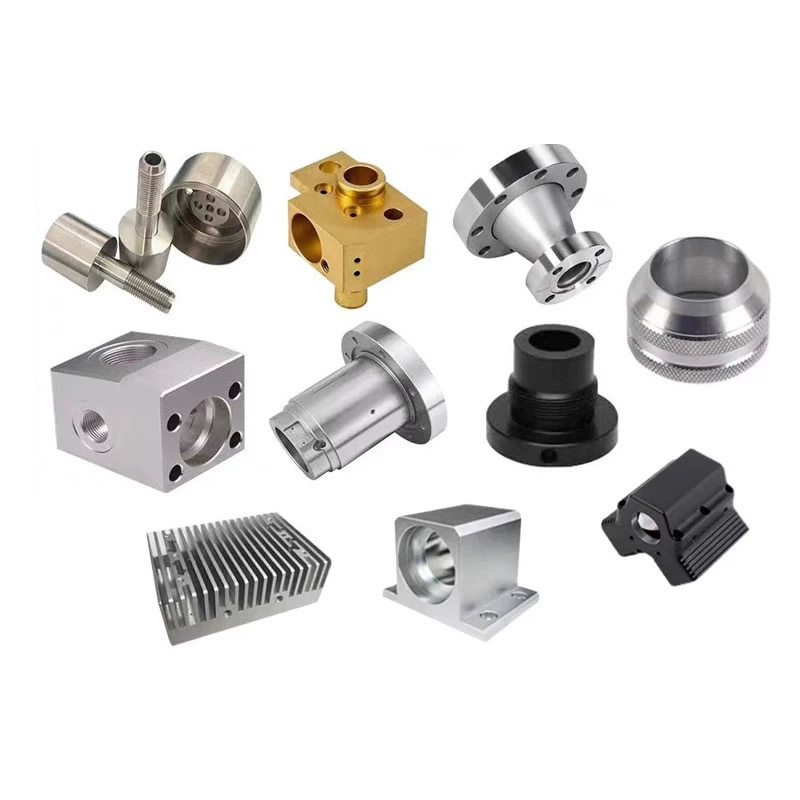
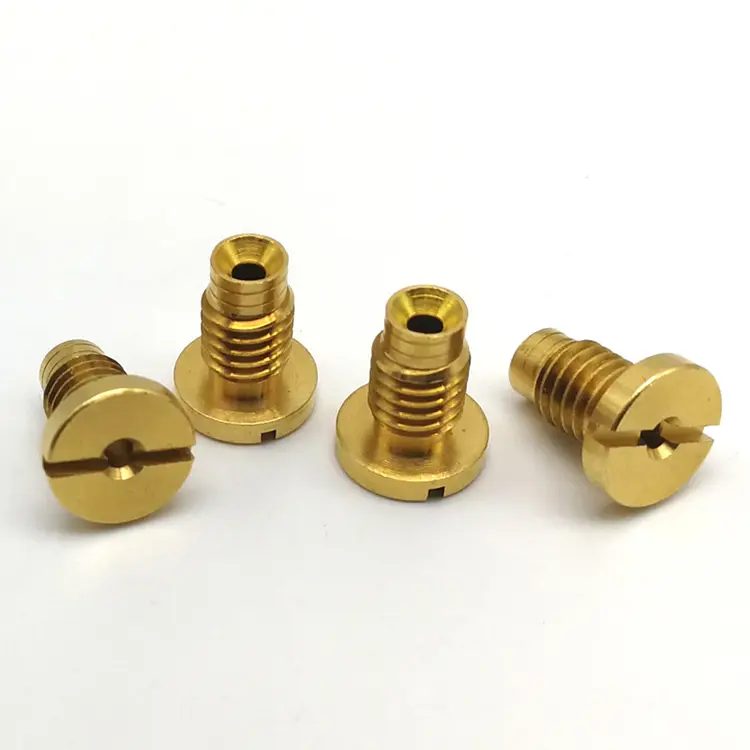
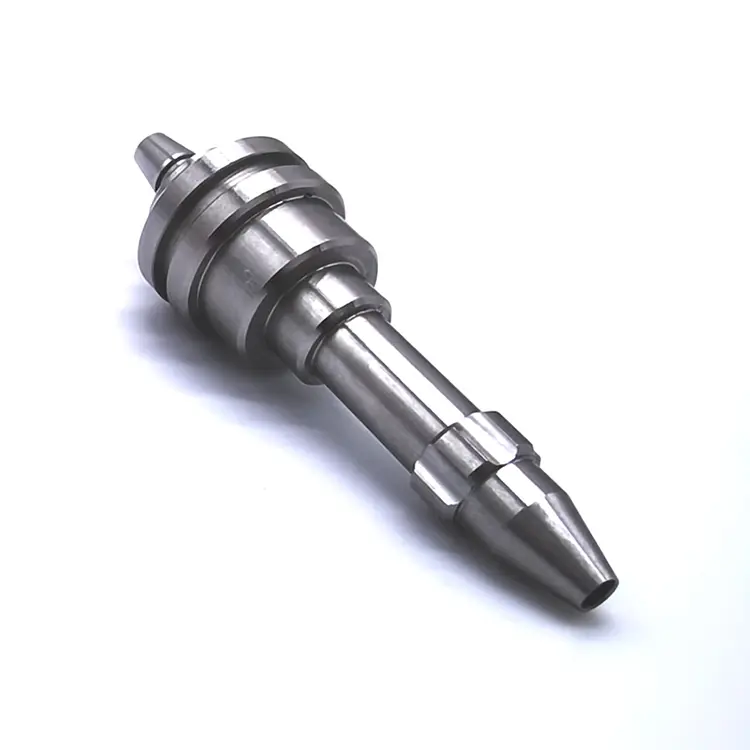
A Nuote Metals precíziós megmunkálási szolgáltatást kínál a kínai Dongguanban, a Nuote által gyártott CNC megmunkálású alkatrészek precíz alkatrészek, amelyeket számítógéppel vezérelt gépek alakítanak ki, programozott utasításokat követve.
Kérdés küldése
termékleírás
Precíziós megmunkálási szolgáltatások – Az igazi munka a műveletek között kezdődik
Egy precíziós alkatrész ritkán hibásodik meg azért, mert egy műveletet rosszul végeztek el. Sikertelen, mert két művelet nem egyezik meg. Az esztergaműhely egy adatra hivatkozott. A malomműhely egy másikra hivatkozott. The heat treater moved the part, and the grinder could not correct it. Minden eladó azt szállította, amit kértek. Az összeszerelés továbbra sem működött.
Precíziós megmunkálási szolgáltatásoknem több gép működtetéséről szól. A műveletek közötti tér kezeléséről szólnak – a nullapont-átvitelek, a készlettartozások, az ellenőrzési átadások és a tűréslánc, amely összeköti az egyik lépést a másikkal. At Nuote Metals, we coordinate every operation under one datum strategy and one inspection file. This article explains how that coordination works, and why it matters more than any single machine spec.
A többfolyamatos tolerancia probléma – Miért nem értenek egyet a szállítók
Amikor egy alkatrész esztergálást, marást, hőkezelést és köszörülést igényel, minden művelet változatosságot okoz. A probléma nem maga az eltérés, hanem az okozó emberek közötti koordináció hiánya.
Datum eltérés.Az eszterga gyártó hivatkozik a homlokra és a furatra. A marás szállítója hivatkozik a külső átmérőre. Az ellenőrző szállító arra hivatkozik, hogy melyik felületet a legkönnyebben rögzíteni. A jellemzők, amelyeknek igazodniuk kell, nem, mert senki sem értett egyet ugyanabban az eredetben.
Raktári juttatás találgatás.Az eszterga gyártó 0,3 mm-t hagy a hőkezelési torzításra. A hőkezelő 0,5 mm-rel elmozdítja az alkatrészt. A daráló nem tudja visszaállítani a tűréshatárt, mert nincs elég készlet. Mindegyik eladó azt tette, amit helyesnek tartott – de senki sem mérte fel a tényleges torzítást a juttatás meghatározása előtt.
Ellenőrzési átadás-átvételi hézagok.Az esztergáló eladó hőkezelés előtt mér. A daráló mér utána. Senki sem méri meg a közötti méretet, így senki sem tudja, mennyit mozdult el az alkatrész – vagy melyik művelet okozta az elsodródást.
A több folyamatot kezelő precíziós megmunkáló szolgáltatásnak meg kell oldania ezt a három problémát, mielőtt az első chipet levágnák. Ez választja el a koordinált szolgáltatást a gépi képességek listájától.
Szolgáltatásunk lefedettsége – amit házon belül koordinálunk a partnerekkel szemben
Nem állítjuk, hogy mindent magunk csinálunk. Azt állítjuk, hogy mindent egyetlen minőségbiztosítási rendszer alatt irányítunk – akár a mi üzemünkben, akár egy partnerünknél folyik a művelet.
| Folyamat | Hol fut | Amit mi irányítunk |
|---|---|---|
| CNC esztergálás | Házon belül | Nullapont, szerszámozás, folyamat közbeni SPC |
| CNC marás | Házon belül | Nullapont, lámpatest tervezés, jellemzők ellenőrzése |
| 5-tengelyes maró-esztergálás | Házon belül | Egybeállítású nullapont, összetett geometria |
| Hőkezelés | Partner lett | Ciklusparaméterek, torzításmérés, állománykompenzáció |
| Őrlés | Házon belül | Ugyanaz a nullapont, mint az esztergálás/marás, végső tűrés |
| Végső | Házon belül / Partnerkapcsolatban | Bevonatvastagság, bevonat utáni ellenőrzés |
| Végső ellenőrzés | Házon belül | CMM, Talyrond, méretjelentés |
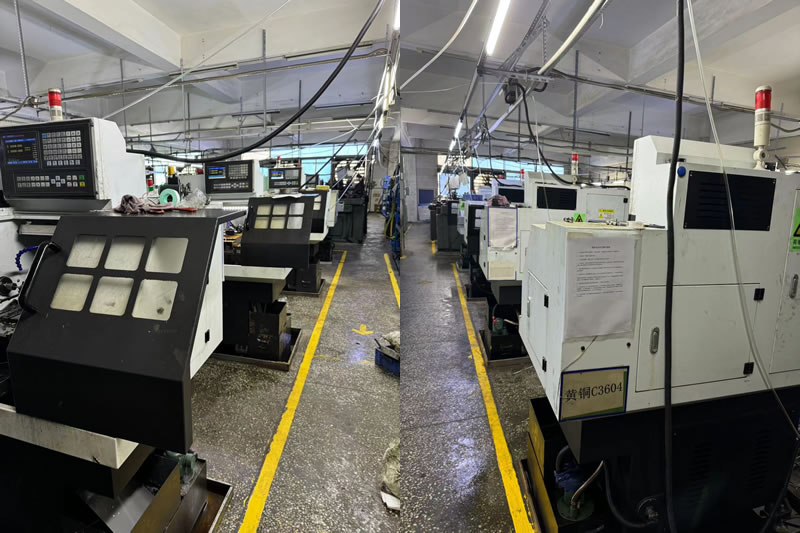
Miért fontos a megkülönböztetés:Az a beszállító, aki a hőkezelést kiszervezi a torzítás mérése nélkül, találgat. Az a beszállító, aki kiszervezi, de előtte és utána mér, kompenzálhatja. Minden hőkezelési tételnél mérjük a torzítást, és az előkezelés esztergálási méreteit a tényleges adatok – nem az elméleti zsugorodási táblázatok – alapján állítjuk be.
Tolerancia átvitel – Mi történik valójában a műveletek között
A precíziós megmunkálási szolgáltatás megértésének legjobb módja, ha a méreteket nézzük, nem a berendezést. Íme egy igazi tűrésátviteli szekvencia egy 440C-os rozsdamentes szelepülékhez, amely esztergálást, edzést és belső csiszolást igényel.
| Művelet | Furat mérete | Körkörösség | Mi változott |
|---|---|---|---|
| Esztergálás (előhőkezelés) | 12,00 ±0,01 mm | 0,005 mm | Alapvonal – megmunkált túlméretes |
| Kikeményedés után (58-60 HRC) | 11,97 mm (mért) | 0,018 mm | A furat 0,03 mm-re zsugorodott; a koncentrikusság elsodródott |
| Belső csiszolás után | 11,99 ±0,002 mm | 0,003 mm | A visszaállított tűrés csiszolása ugyanazzal a nullaponttal |
Amit ez a táblázat mutat:The heat treatment moved the bore by 0.03mm and tripled the concentricity error. If we had machined to final size before hardening, the part would be scrap. If the grinder had referenced a different datum, the concentricity would not have been recoverable. A precíziós megmunkálási szolgáltatás nem az esztergálás vagy a köszörülés – ez az a döntés, hogy hagyunk 0,03 mm-t, és ugyanazt a nullapontot használjuk mindhárom művelethez.
Valódi példa – 440C szelepülés analitikai műszerhez
Egy svájci analitikai műszergyártónak 440 C-os rozsdamentes szelepülékre volt szüksége 0,002 mm-es furattűréssel, 0,003 mm-es koncentrikussággal és 58–60 HRC keménységgel. Az alkatrész esztergálást, edzést és belső csiszolást igényelt.
Korábbi ellátási láncuk három szállítót vett igénybe. Kikeményedés után a koncentrikusság 0,02 mm-re sodródott. A köszörű nem tudta kijavítani, mert a csiszolószerelvény a külső átmérőre, míg az esztergaszerelvény a furatra vonatkozott. Az alkatrészeket leselejtezték.
Amit másképp csináltunk:
- Létrehozta a furatot, mint az esztergálás, köszörülés és ellenőrzés elsődleges alappontját.
- Mért torzítást egy próbatételen, és az előkezelés furatát 12,00 mm-re állította be, így pontosan 0,03 mm maradt a csiszolásra.
- Földelje le a furatot ugyanazzal a furat-alapponttal, amelyet az esztergálás során állapítottak meg.
- 1500 darabot szállítottak nulla visszautasítással. Az ügyfél megszüntette a bejövő ellenőrzést, és 12 nappal csökkentette az átfutási időt.
Ez az, amitprecíziós megmunkálási szolgáltatásokMeg kell adnia: olyan folyamatot, amely előrevetíti a műveletek közötti mozgást, nem pedig a saját feladatát végző gépek gyűjteményét.
Gyakran ismételt kérdések a precíziós megmunkálási szolgáltatásokról
Q1: Mi a különbség a precíziós megmunkálás és a precíziós megmunkálási szolgáltatások között?
V: A precíziós megmunkálás a fém szűk tűréshatárig történő vágását jelenti.Precíziós megmunkálási szolgáltatásokmagában foglalja az adott aktus körüli koordinációt: DFM-felülvizsgálat, nullapont-stratégia, hőkezelési torzítások kezelése, őrlési készlet kiszámítása, ellenőrzési átadások és dokumentáció. A precision machine shop can hold ±0.002mm on one operation. A precíziós megmunkálási szolgáltatás biztosítja, hogy az alkatrész még mindig ±0,002 mm-t érjen el a hőkezelés, köszörülés és bevonatolás után – a lánc minden művelete során.
2. kérdés: Koordinálhat olyan projektet, amelyben bizonyos műveleteket kiszerveznek?
V: Igen. We outsource heat treatment and some finishing operations to partnered facilities—but we control the process. We specify the cycle parameters, measure distortion before and after, and adjust the pre-treatment machining dimensions based on actual data. Az alkatrész soha nem hagyja el minőségi rendszerünket. Minden kiszervezett működési jelentés ugyanabba az ellenőrzési fájlba kerül, és minden szállítmány tartalmaz egy méretjelentést, amely lefedi az összes műveletet – házon belüli és partneri viszonyban.
3. kérdés: Hogyan kell kezelni egy olyan projektet, amelyben több alkatrész van összeszerelve?
A: We identify the critical interfaces during DFM review and establish a common datum for all parts in the assembly. Each part is machined and inspected against that datum—not against its own individual drawing origin. For critical interfaces, we build functional gauges that simulate the mating part and inspect 100% of production. The goal is not just that each part meets its drawing, but that the assembly functions when the parts come together. Ez a koordinált alapértékeprecíziós megmunkálási szolgáltatásokpartnerség.
Hot Tags: Precíziós megmunkálási szolgáltatás
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat