Termékek
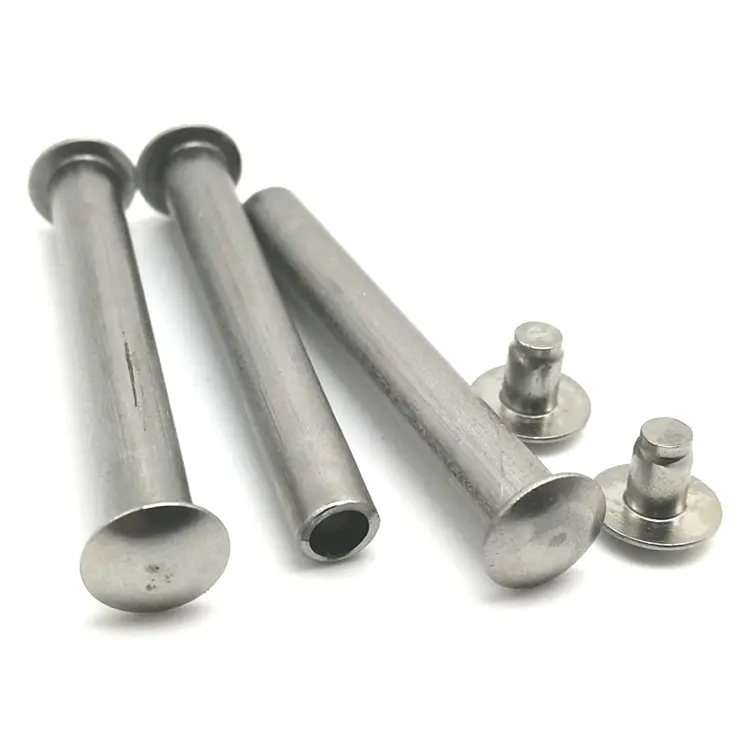
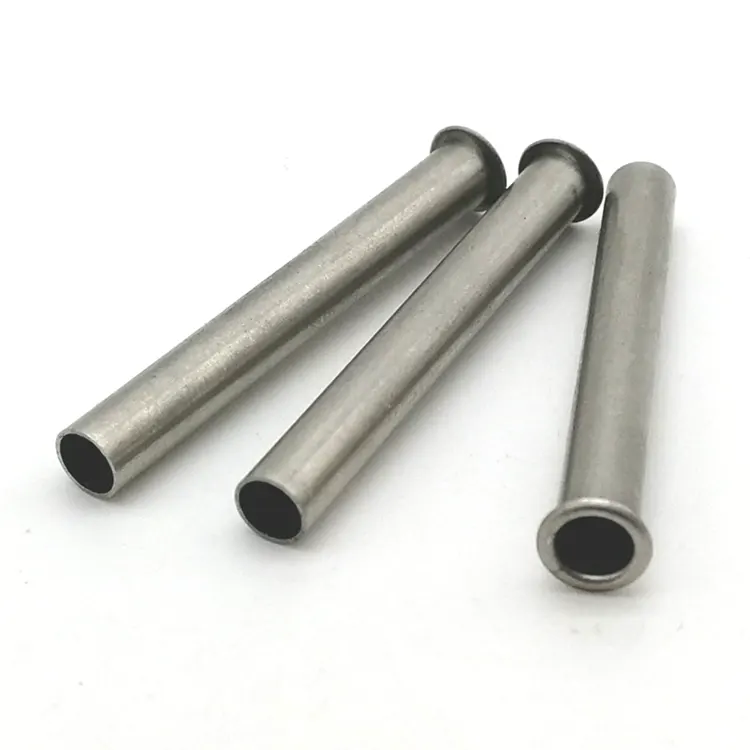
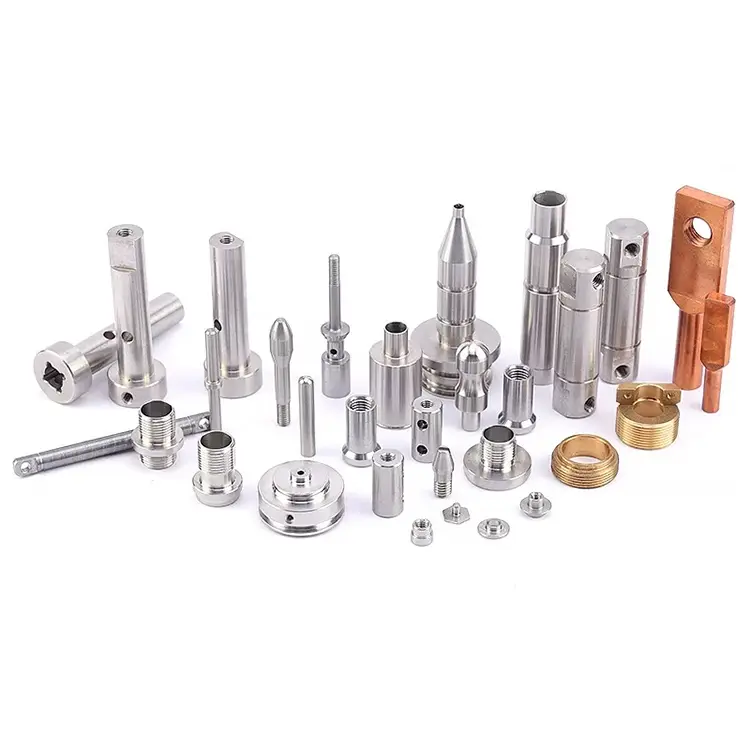
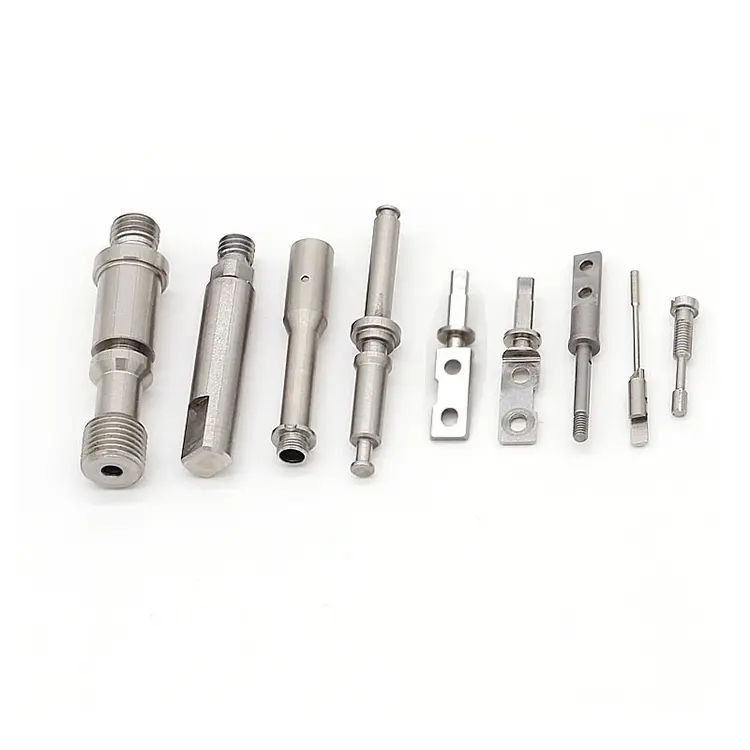
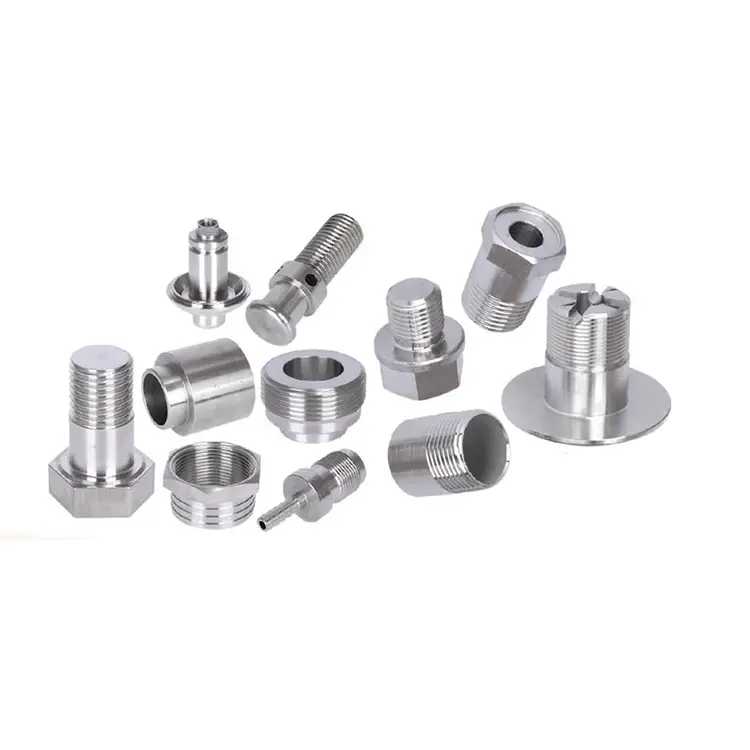
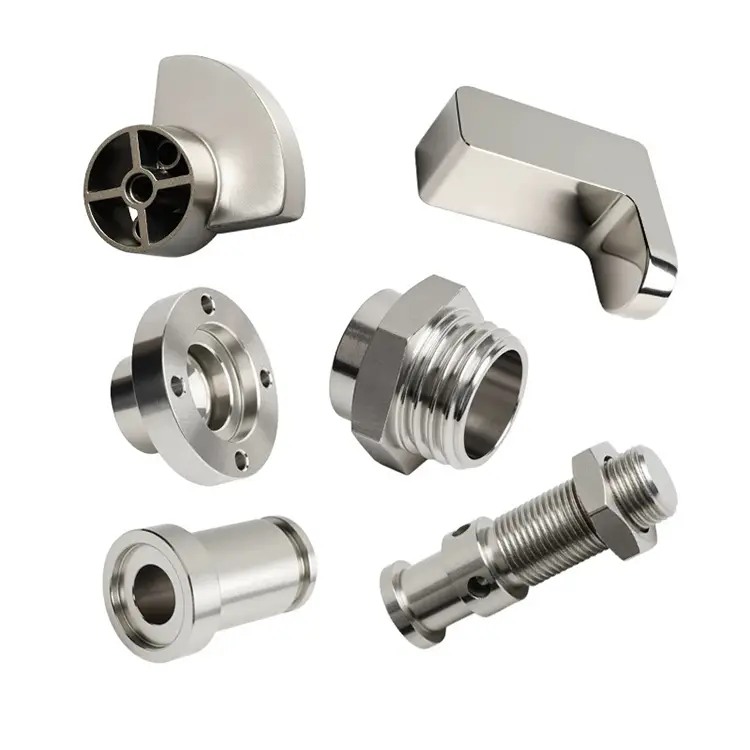
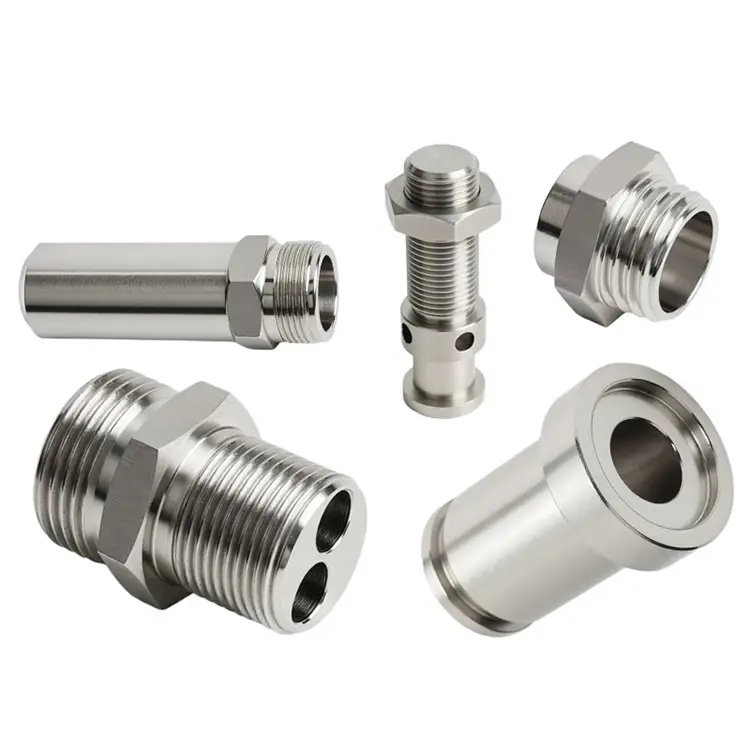
Megmunkált alkatrészek
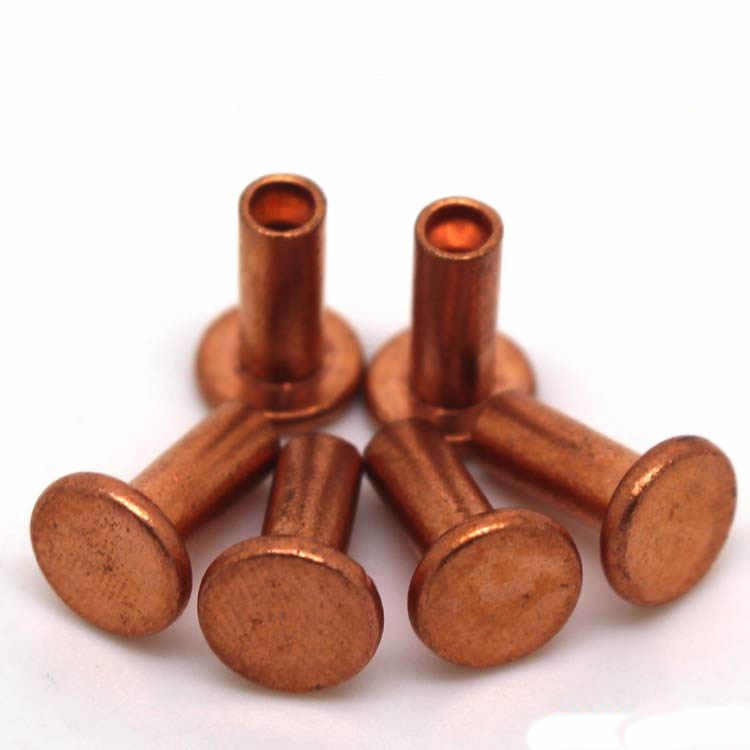
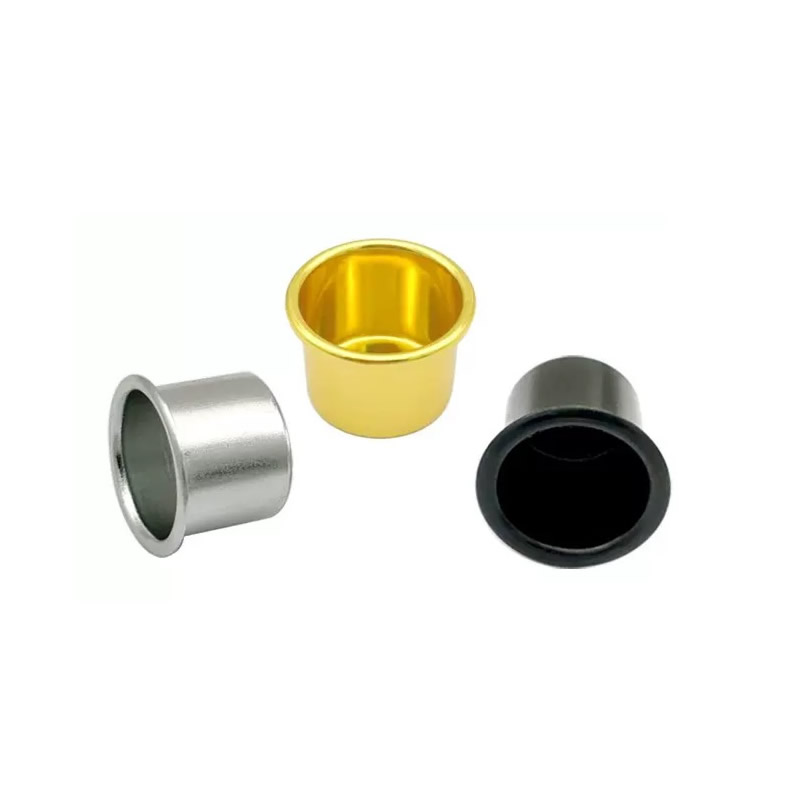
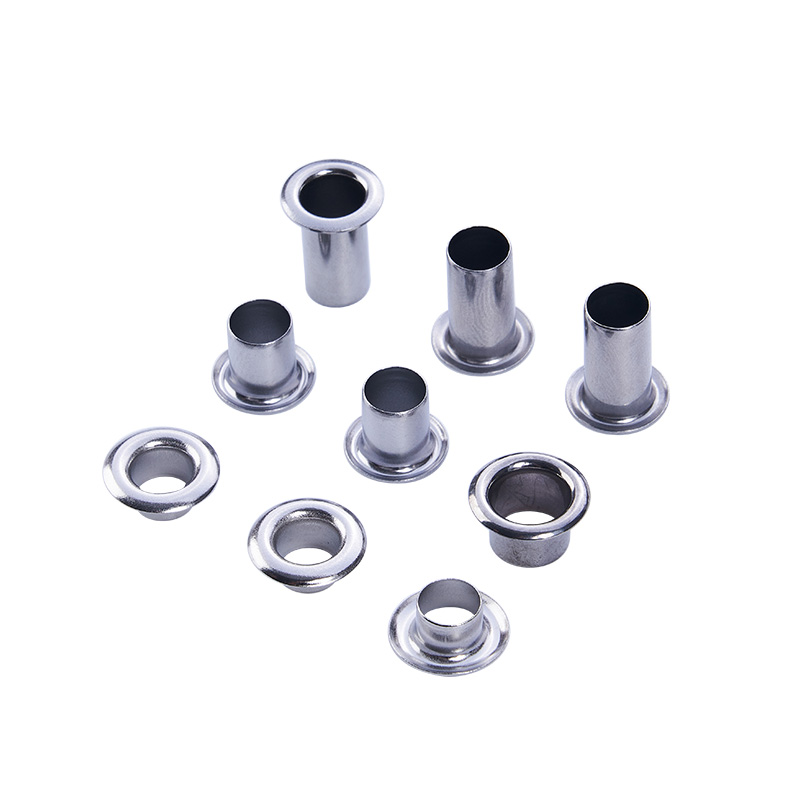
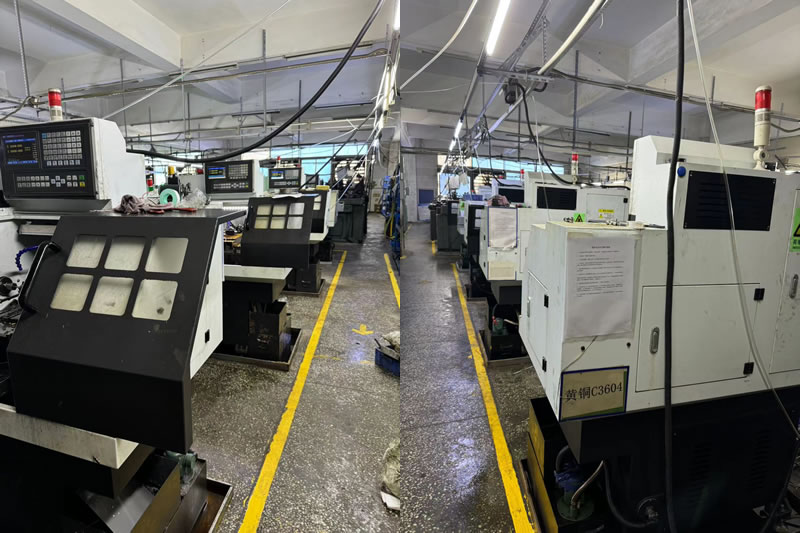
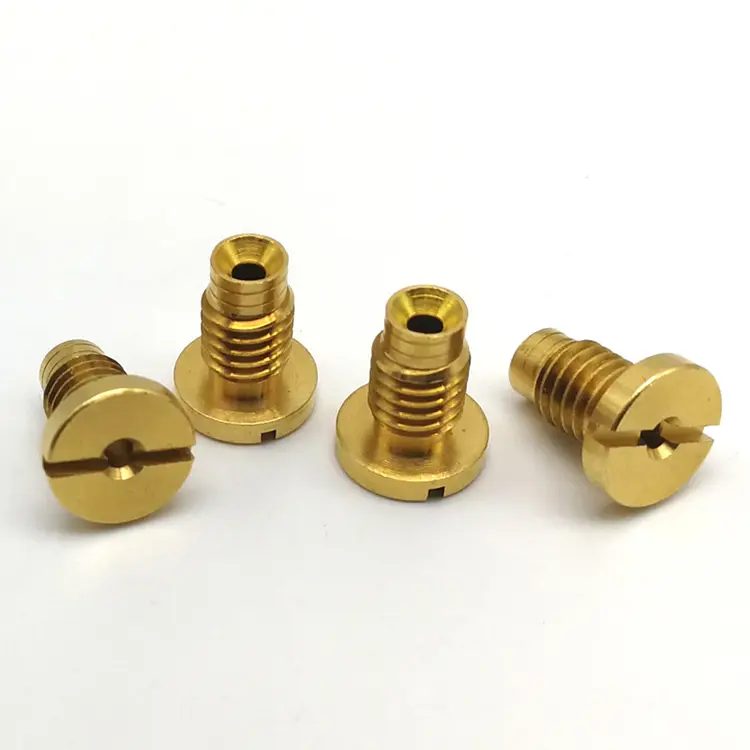
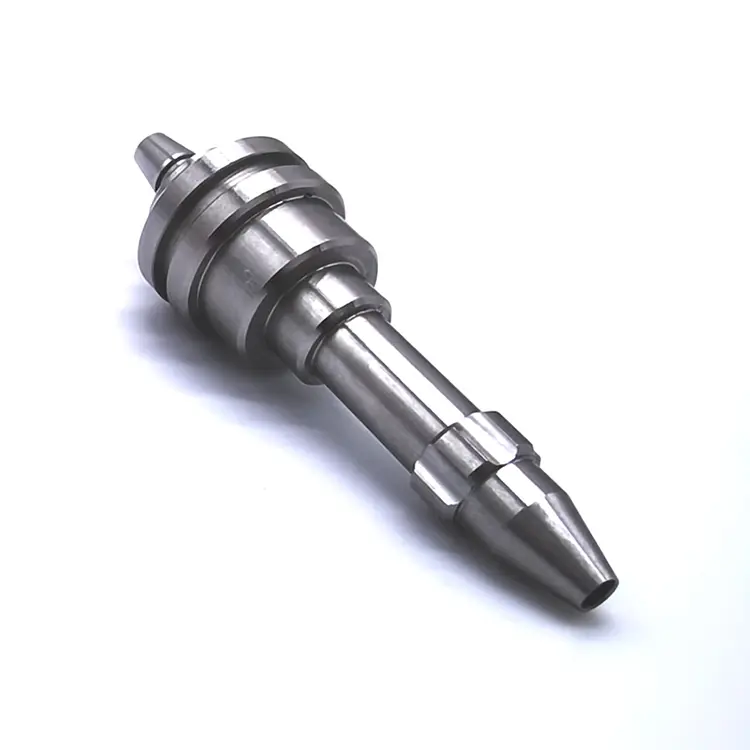
A Nuote Metals különféle anyagokból, köztük alumíniumból, acélból, rozsdamentes acélból, sárgarézből és titánból, megmunkált alkatrészek gyártására specializálódott. A pontosságra és a hatékonyságra összpontosítva teljesen automatizált CNC gépeket használunk a páratlan méretmegismételhetőség és termelékenység elérése érdekében.
Kérdés küldése
termékleírás
Megmunkált alkatrészek – Kezdje a funkcióval, ne a géppel
A legtöbb vásárló rajzot küld, és megkérdezi: "Meg tudod csinálni?" A rajz megadja az anyagot, a tűréshatárt és a felületkezelést. De ritkán magyarázza meg, miért. Miért 4140 1045 helyett? Miért 28–32 HRC a 45 HRC helyett? Miért Ra 0,4 μm ezen a furaton, de miért Ra 1,6 μm azon?
Ha a funkciót nem értik, az alkatrészt a rajzhoz dolgozzák fel, és a szolgáltatás meghiúsul. Idő előtt elkopó tengely. Rezgés hatására megrepedő ház. Egy persely, amely három hónap után megragad. A rajz teljesült. A funkció nem volt.
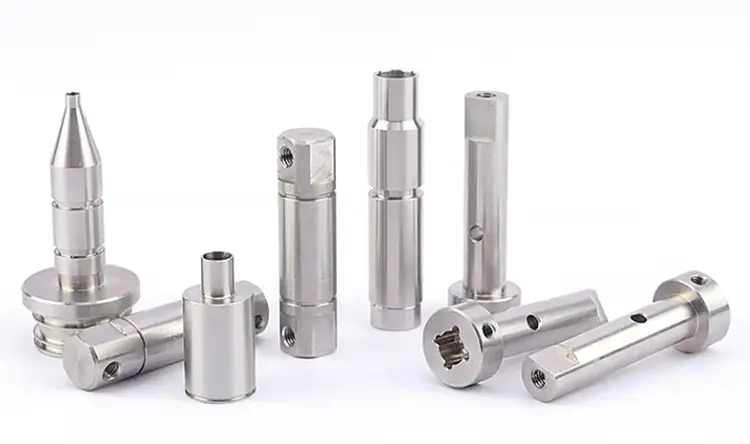
A Nuote Metalsnál mi gyártunkmegmunkált alkatrészeka funkcióval kezdve: mit kell tennie az alkatrésznek, mit kell túlélnie, és hogyan fog meghibásodni, ha valami nincs rendben. Ezután kiválasztjuk a megfelelő anyagot, hőkezelést és megmunkálási folyamatot. Ez a cikk elmagyarázza, hogyan működik ez a fordított kijelölés, és miért hoz létre olyan alkatrészeket, amelyek hosszabb ideig tartanak, mint a rajz önmagában.
A négy funkció, amely vezérli az alkatrészválasztást
Minden megmunkált alkatrész legalább egy elsődleges funkciót lát el. A funkció határozza meg az anyagot, a hőkezelést és a kritikus ellenőrzési pontokat.
1. Kopásállóság.
Csúszó, forgó vagy koptatóanyaggal érintkező alkatrészek – perselyek, kopólemezek, szelepülékek, bütyökkövetők. Az anyagnak ellenállnia kell a felületi anyagveszteségnek. A keménység és a mikroszerkezet fontosabb, mint a szakítószilárdság. Tipikus választások: 440C, D2, karburált 8620, nitridált 4140.
2. Fáradtságállóság.
Terhelés alatt forgó vagy körbefutó alkatrészek – tengelyek, tengelyek, összekötő rudak, rugók. Az anyagnak ellenállnia kell a repedés keletkezésének és továbbterjedésének. A tisztaság, a szemcsefolyás és a felületi minőség fontosabb, mint a tömegkeménység. Tipikus választások: 4340, 4140, 17-4 PH, sörétes felületek.
3. Korrózióállóság.
Nedvességnek, vegyszereknek vagy sónak kitett alkatrészek – tengeri szerelvények, élelmiszeripari berendezések alkatrészei, vegyi szeleptestek. Az anyagnak ellenállnia kell az elektrokémiai hatásoknak. Az ötvözetkémia és a passziválás többet jelent, mint az erő. Tipikus választások: 316, 17-4 PH, duplex rozsdamentes, titán.
4. Precíziós illeszkedés.
Kis hézaggal vagy interferenciával összeszerelhető alkatrészek – orsók, hüvelyek, optikai tartók, műszeralkatrészek. Az anyagnak meg kell tartania a méretet hőciklus alatt. A hőtágulás és a megmunkálhatóság fontosabb, mint a keménység. Tipikus választás: 6061, 7075, 303, sárgaréz, bronz.
Egy komponens egynél több funkciót is elláthat. A hidraulikus szeleporsónak ellenállnia kell a kopásnak (csúszásérintkező), és precíz illeszkedést (hézagot) kell tartania. Az anyagnak és a hőkezelésnek mindkettőnek meg kell felelnie – ezért a minőség ajánlása előtt felülvizsgáljuk a funkciót.
A funkciótól a gyártásig – Hogyan válasszunk visszafelé
A funkció tisztázása után a gyártási útvonal következik. Íme az általunk általánosan használt logikamegmunkált alkatrészek:
| Funkció | Anyag iránya | Hőkezelés | Kritikus megmunkálási pont | Ellenőrzési fókusz |
|---|---|---|---|---|
| Kopásállóság | Magas széntartalmú / szerszámacél | Át-edzett vagy tokos keményítés | Keményedés után őrölni, nem forgatni | Keménység, tokmélység, Ra |
| Fáradtságállóság | Ötvözött acél, tiszta olvadék | Kioltás és temperálás | Gabonaáramlás, nincs éles filé | Felületkezelés, maradék feszültség |
| Korrózióállóság | Rozsdamentes, titán | Oldat lágyítás / passziválás | Kerülje a maszatolást, szabályozza a hőt | Passzivációs teszt, kémia |
| Precíziós illeszkedés | Alumínium, sárgaréz, rozsdamentes | Stresszcsökkentés a befejezés előtt | Hőkompenzáció | CMM, kerekség, koncentrikusság |
| Kombinált viselet + szabás | 4140 nitridált, 17-4 PH | Nitrid vagy H900 | Kemény esztergálás vagy köszörülés a kezelés után | Keménység + CMM + Talyrond |
Miért fontos ez a táblázat:Az a vevő, aki a 4140-et 28–32 HRC-nél adja meg kopásos alkalmazáshoz, alul specifikálja az alkatrészt. Az a vevő, aki 440 °C-ot és 58 HRC-t ad meg egy kifáradáskritikus tengelyhez, túlságosan határozza meg a keménységet és alul határozza meg a tisztaságot. A függvény határozza meg a helyes kombinációt – nem egyedül a rajz.
Gyakori meghibásodási módok – és hogyan akadályozza meg őket a megmunkálás
Minden megmunkált alkatrész kiszámítható módon meghibásodik. Minden meghibásodási mód egy megmunkálási vagy anyagi döntésre utal, amelyet a gyártás során hoztak vagy elkerültek.
Viselési hiba.A felületi anyagveszteség felgyorsul, ha a keménység nem megfelelő, vagy a felületkezelés túl durva. Az Ra 1,6 μm-re forgatott persely gyorsabban kopik, mint egy Ra 0,4 μm-es földelés – még azonos anyag és keménység esetén is. Kopáskritikus alkatrészeknél a funkcionális felületet csiszoljuk vagy keményre esztergáljuk, és profilométerrel igazoljuk az Ra-t.
Fáradtsági kudarc.A felületi hibáknál repedések keletkeznek – szerszámnyomok, csiszolási égések, éles szeletsugár. A 0,2 mm-es hasítási sugarú tengely hamarabb meghibásodik, mint a 0,5 mm-es, még akkor is, ha mindkettő megfelel a rajznak. A kifáradás szempontjából kritikus komponensek esetében nagy levágási sugarakat adunk meg, és nital maratási teszttel ellenőrizzük a csiszolási égést.
Korróziós hiba.A rozsdamentes alkatrészek meghibásodnak, ha a megmunkálás elkenődik a felületen vagy vasrészecskéket ágyaz be. A passzív réteg nem tud kialakulni, és elkezdődik a gödrösödés. A korróziókritikus alkatrészekhez speciális szerszámokat, nitrogénhűtéses felületkezelést használunk, és ferroxil teszttel igazoljuk a passzivációt.
Fit hiba.A megtapadt vagy szivárgó alkatrészek általában meghibásodnak, mert nem vették figyelembe a hőtágulást, vagy mert a nullapont eltolódott a műveletek között. A precíziós illesztésű alkatrészeknél egy hőmérséklet-szabályozott cellában dolgozunk, és ugyanazt a nullpontot használjuk az esztergáláshoz, maráshoz és ellenőrzéshez.
Valódi példa – 4140 nitridált kopópersely
Egy észak-amerikai mezőgazdasági gépgyártónak 4140-es acélperselyre volt szüksége egy talajbefogó szerszámhoz. A persely nagy terhelésnél koptató talajjal érintkezett. Előző beszállítójuk a rajz szerint megmunkálta az alkatrészt – 4140, 28–32 HRC, Ra 1,6 μm –, és a persely hat hét alatt elhasználódott.
A probléma: A rajz megadta a keménységet, de nem a nitridálási lépést. 28–32 HRC-nél a felület túl puha volt a kopásállósághoz. Az Ra 1,6 μm-es felület felgyorsította az anyagveszteséget.
Amit másképp csináltunk:
- Felülvizsgálta a funkciót (dörzsölő csúszó kopás), és javasolta a nitridálást 55–62 HRC házkeménységre – nem csak az átkeményedést.
- A furat túlméretezett megmunkálása a nitridálási növekedés kompenzálására.
- A furatot földelni kell nitridálás után Ra 0,4 μm-re – nem esztergált.
- 2000 darabot szállítottak. A persely élettartama 6 hétről 14 hónapra nőtt. Az ügyfél megváltoztatta a rajzot a nitridálás és az Ra 0,4 μm megadásával.
Ez az, amitmegmunkált alkatrészekmeg kell adnia: nem csak egy alkatrészt, amely megfelel a rajznak, hanem egy olyan alkatrésznek, amely megfelel annak a funkciónak, amelyet a rajznak le kellett volna írnia.
Gyakran ismételt kérdések az alkatrészválasztással kapcsolatban
1. kérdés: Tud ajánlani anyagot és hőkezelést az alkalmazásom alapján?
V: Igen. Inkább a funkcióval kezdjük – minek kell ellenállnia az alkatrésznek, hogyan mozog, és milyen környezetben működik. Ebből javasoljuk az anyagot, a hőkezelést és a kritikus ellenőrzési pontokat. Amikor áttekintjükmegmunkált alkatrészekaz ügyfelek számára ellenőrizzük, hogy a rajz specifikációi megfelelnek-e a tervezett funkciónak. Ha eltérés mutatkozik – például a 4140 28 HRC-nél csiszolókopás esetén – az idézés előtt jelezzük. Ez megakadályozza, hogy az alkatrész megfeleljen a rajznak, de üzemképtelenné váljon.
2. kérdés: Mi a leggyakoribb hiba, amelyet az alkatrészek rajzaiban lát?
V: Keménység megadása a hőkezelési folyamat megadása nélkül. A „4140, 28–32 HRC” megmondja a térfogati keménységet, de azt nem, hogy a felületet nitridálni, karburizálni vagy indukciós edzést kell-e végezni. Kopásos alkalmazásoknál a tok keménysége és mélysége fontosabb, mint a mag keménysége. Fárasztó alkalmazásoknál a tisztaság és a felületkezelés fontosabb, mint a keménység. Minden rajzot felülvizsgálunk erre a hiányosságra, és a gyártás előtt javasoljuk a hiányzó specifikációt.
3. kérdés: Hogyan ellenőrizhető, hogy egy megmunkált alkatrész ellátja-e funkcióját?
V: Ellenőrizzük a funkciót vezérlő jellemzőket – nem csak a méreteket a rajzon. A kopóalkatrészek esetében ellenőrizzük a felületi keménységet, a tok mélységét és az Ra-t. A kifáradási komponensek esetében ellenőrizzük a sajtolás sugarait, a felületi minőséget és a maradék feszültséget (ahol előírják). A korróziós komponensek esetében ellenőrizzük a passzivációt és a kémiát. A precíziósan illeszkedő alkatrésznél a kerekséget, a koncentrikusságot és az illeszkedést funkcionális mérőműszerrel ellenőrizzük. Az ellenőrzési jelentés a funkciót tükrözi, nem csak a rajzot. Ezt így biztosítjukmegmunkált alkatrészekA Nuote Metals szolgáltatásaiban – nem csak az ellenőrző padon.
Hot Tags: Megmunkált alkatrészek beszállítója, precíziósan megmunkált alkatrészek gyártója, egyedi CNC megmunkálási szolgáltatások
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat