Termékek
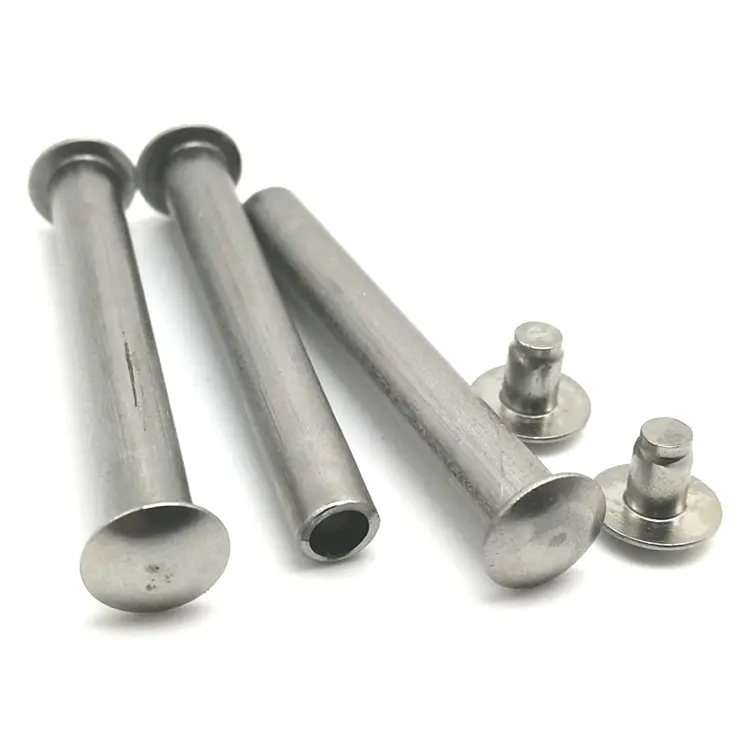
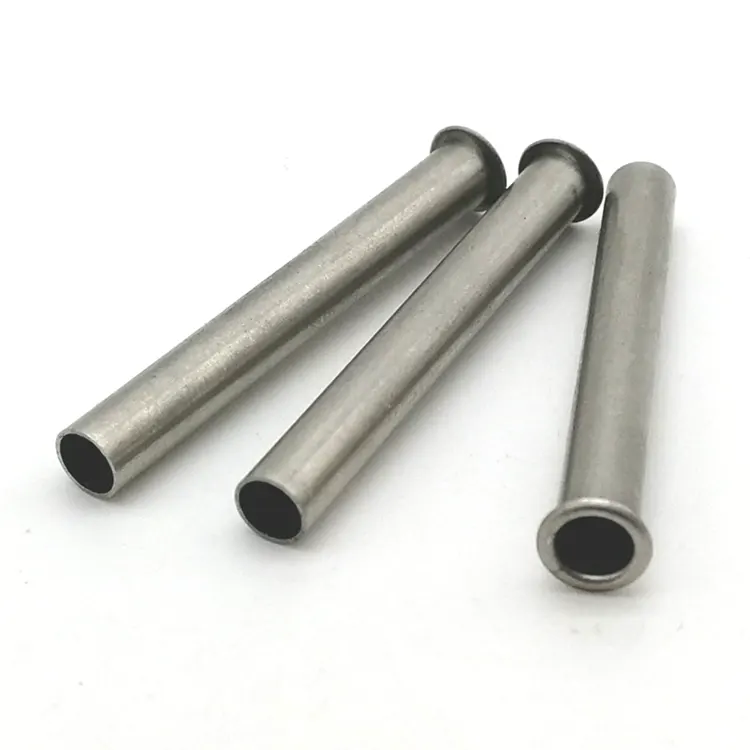
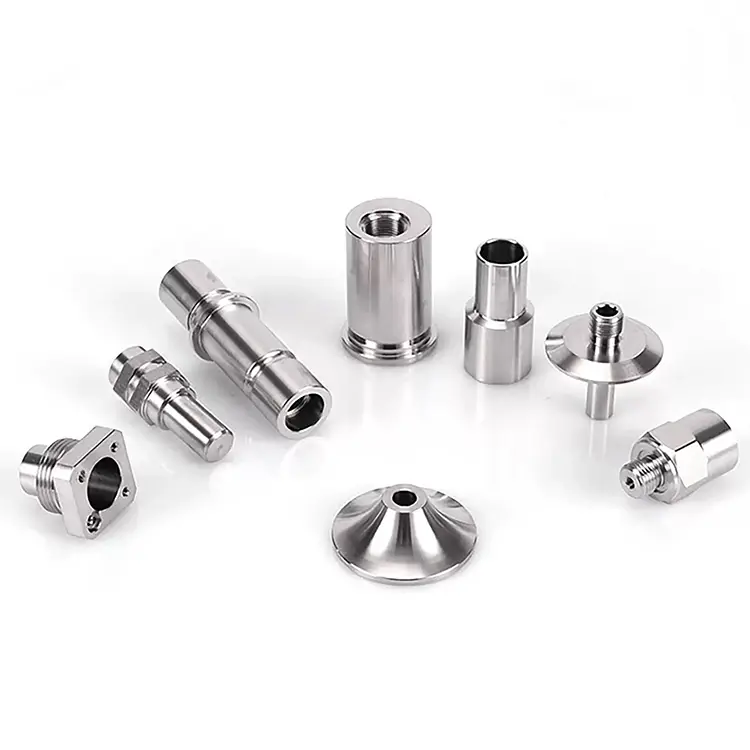
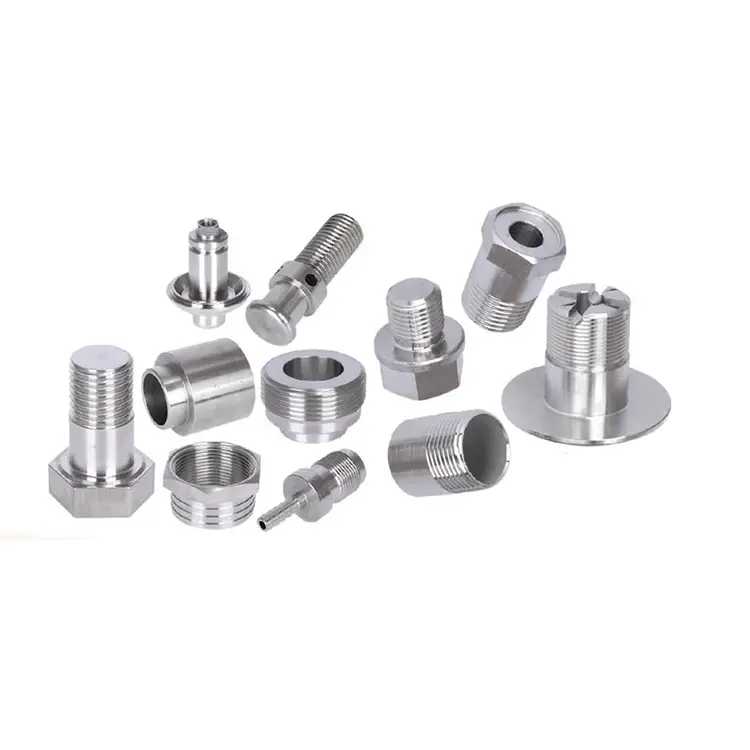
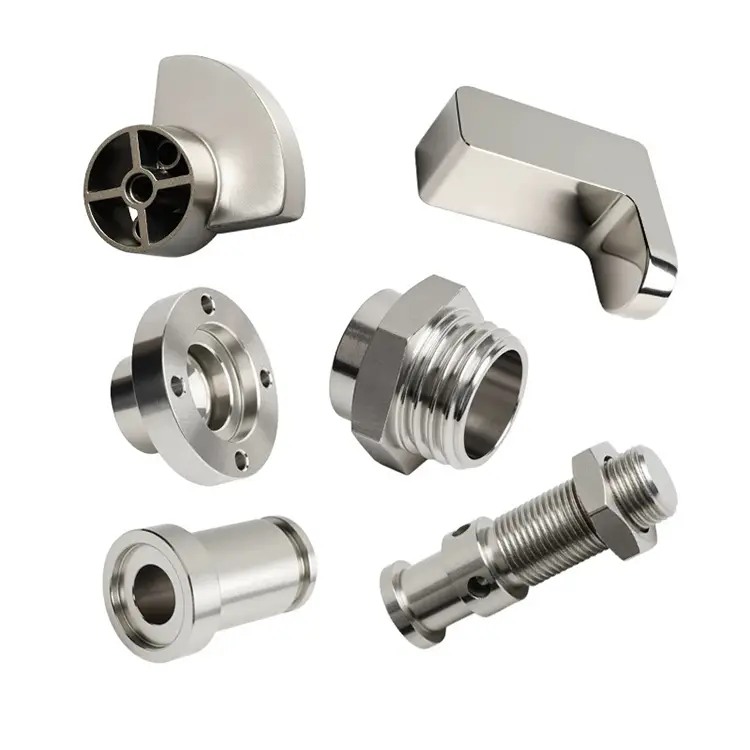
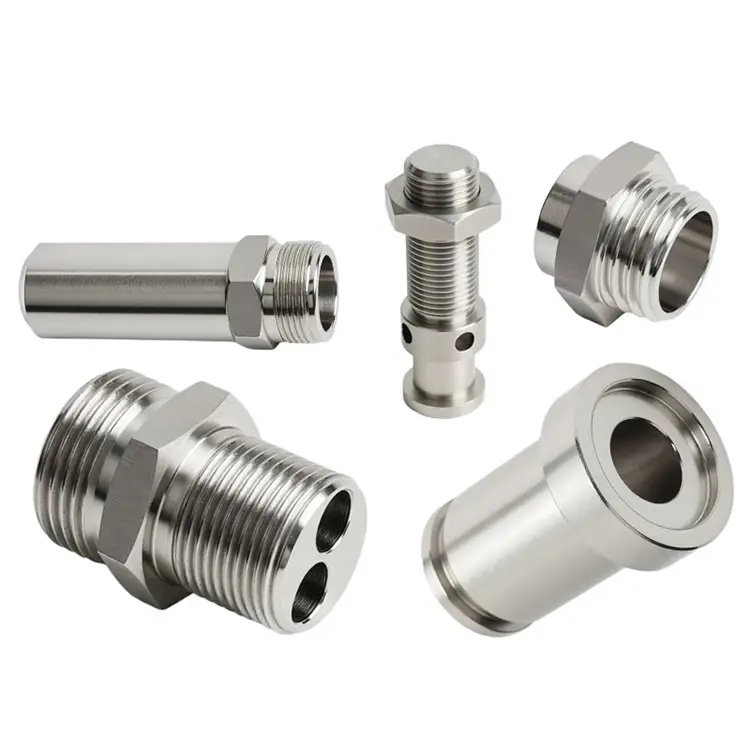
Rozsdamentes acél esztergáló alkatrészek
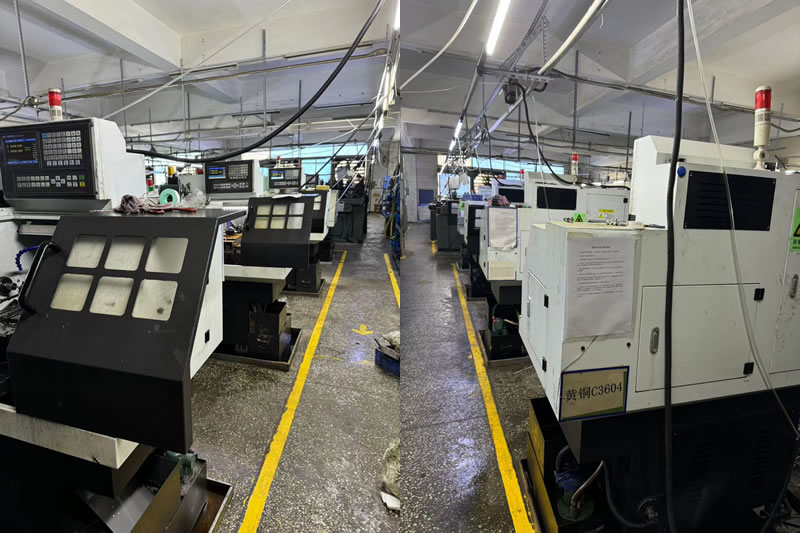
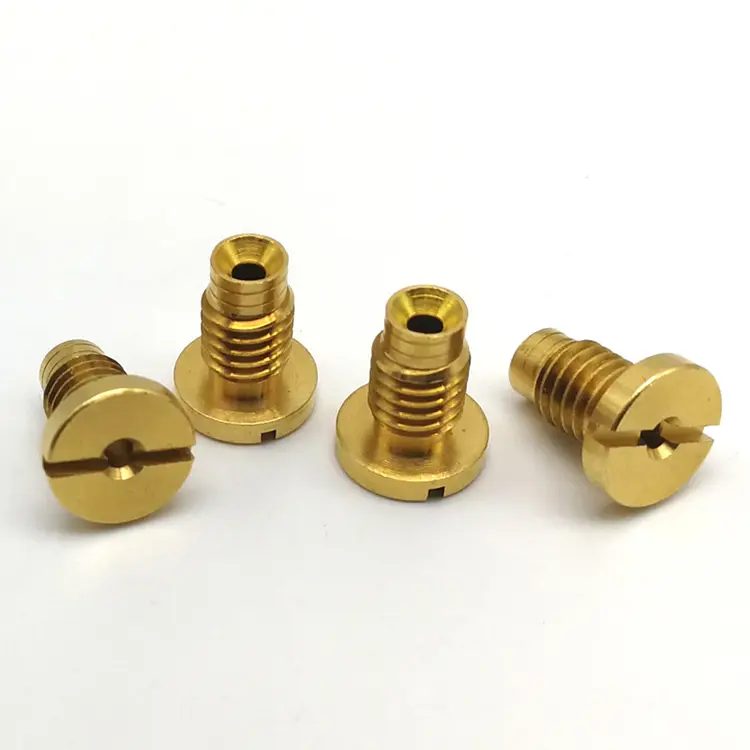
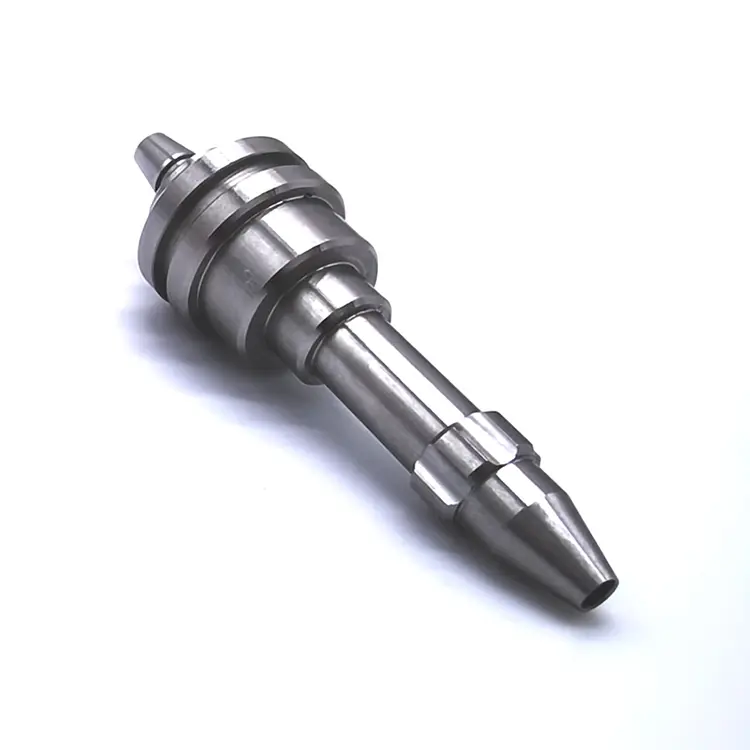
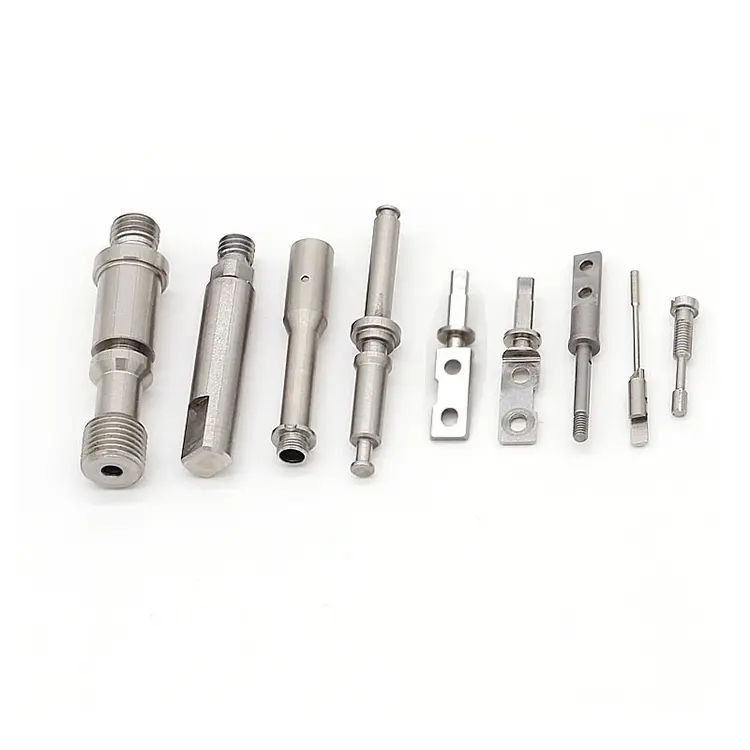
A Nuote Metals rozsdamentes acél eszterga alkatrészeket kínál nagy pontossággal, a kínai Dongguanban található. A rozsdamentes acél megmunkálása a rozsdamentes acél formázásának folyamata a munkadarab anyagának levágásával, vagy belső sugár megmunkálásával a felületbe.
Kérdés küldése
termékleírás
Rozsdamentes acél esztergáló alkatrészek – Ha a korrózióállóság és a megmunkálási nehézségek ütköznek
A rozsdamentes acél nem csak „acél, amely nem rozsdásodik”. Ez egy olyan ötvözetcsalád, amely agresszíven keményedik, szálkás forgácsokat képez, amelyek körbeveszik a szerszámokat, és olyan felületi integritást követelnek meg, amelyet a szénacél soha nem igényel. Sok gépműhely a rozsdamentes acélt, például az 1045-ös szénacélt kezeli – ennek eredménye pedig a rossz kivitel, a rövid szerszámélettartam és a nagy selejt arány.
A Nuote Metals a rozsdamentes acél esztergálási alkatrészeit másképp gyártja. A szerszámokat, a hűtőfolyadékot és a forgácsolási paramétereket kifejezetten a rozsdamentes acélhoz választjuk ki. Ellenőrizzük a felület integritását, nem csak a méreteket. És megértjük, hogy az orvosi, élelmiszeripari és tengeri ügyfelek számára a karcolás vagy az elkenődött felület funkcionális hiba, nem pedig kozmetikai hiba.
A rozsdamentes acél esztergálásának rejtett költsége – nem az anyag, hanem a törmelék
A rozsdamentes acélrudak többe kerülnek, mint a szénacél – de a projektek nem ezen a téren haladják meg a költségvetést. A valós költség a selejt: olyan alkatrészek, amelyek nem felelnek meg a felületkezelésnek, a méretsodródásnak vagy a passziválási követelményeknek. Három meghibásodási mód felelős a legtöbb rozsdamentes acél esztergálási veszteségéért.
1. Munkakeményítő sodródás.
A rozsdamentes acél megkeményedik, ha a szerszám vágás helyett dörzsölődik. A felület keményebbé válik, mint az aljzat, így a következő lépésben eltompul, és kiszorítja a méretet a tűréshatáron. Mire a kezelő észreveszi, több tucat alkatrész selejt.
2. Forgácscsomagolás és felületi sérülések.
A rozsdamentes acélból szálkás, gumiszerű forgács keletkezik – különösen a 304-es és a 316-os. Ha forgácsok tekerednek a szerszám vagy az alkatrész köré, megkarcolják a felületet. Az orvosi és élelmiszer-alkatrészek esetében a Ra 0,4 μm felület másodpercek alatt Ra 1,6 μm-essé válhat.
3. Inkonzisztens passziválás.
A rozsdamentes a passzív króm-oxid rétegre támaszkodik a korrózióállóság érdekében. Ha a megmunkálás elkenődik a felületen, vagy beágyazott vasrészecskéket hagy maga után, a passziválás sikertelen. Az alkatrész tisztának tűnhet, de használat közben korrodálódott.
Hogyan dolgozzuk meg a rozsdamentes acélt – különböző szerszámok, eltérő szabályok
Nem idézünk rozsdamentes munkákat szénacél fordulatszámon és előtoláson. Minden rozsdamentes alkatrész külön folyamattervet kap.
Szerszámozás:
Éles, nagy pozitív hatású, PVD-bevonatú keményfém (TiAlN vagy AlCrN) gereblye lapkákat használunk, amelyeket kifejezetten rozsdamentes acélhoz terveztek. 17-4 PH és 440C esetén CBN-re váltunk a célba jutáshoz. Az éles élek tisztán vágnak a dörzsölés helyett – ez az egyetlen legfontosabb tényező a keményedés megelőzésében.
Hűtőfolyadék:
Nagynyomású hűtőfolyadék (70-100 bar) a vágóélre irányítva. Ez letöri a forgácsot, szabályozza a hőt, és elnyomja a keményedést. A 304-es és 316-osnál nitrogénhűtéses esztergálást alkalmazunk a befejező meneteknél.
Paraméterek:
Alacsony felületi sebesség, nagy előtolás. Elég gyorsan vágunk ahhoz, hogy az edzési küszöb felett maradjunk, de elég lassan, hogy elkerüljük a szerszám gyors kopását. A 316-nál a tipikus felületi sebesség 120–150 m/perc – nagyjából fele annak, amit az 1045-ös szénacélnál használunk.
Ellenőrzés:
Hordozható profilométerrel tesztelt felületi érdesség. A passziváció réz-szulfát teszttel vagy ferroxil teszttel igazolt. Méretellenőrzés CMM-mel minden kritikus tulajdonságon.
Rozsdamentes minőségek, amelyeket megmunkálunk – és mindegyik mire való
| Fokozat | Megmunkálhatóság | Korrózióállóság | Tipikus keménység | Legjobb alkalmazás |
|---|---|---|---|---|
| 303 | Kiváló | Mérsékelt | 160-200 HB | Nagy mennyiségben esztergált alkatrészek, anyák, szerelvények |
| 304 | Mérsékelt | Jó | 150-200 HB | Élelmiszer-felszerelés, orvosi, általános |
| 316 | Mérsékelt | Kiváló (tengeri) | 150-200 HB | Tengerészeti, vegyi, gyógyszerészeti |
| 17-4 PH | Nehéz | Nagyon jó | 40–45 HRC (H900) | Repülőgépek, nagy szilárdságú tengelyek |
| 440 C | Nehéz | Jó | 58–62 HRC | Csapágyak, szelepek, vágószerszámok |
Megjegyzés a 303 kontra 304-hez:A 303 ként tartalmaz a jobb megmunkálhatóság érdekében – gyorsabban forog és rövidebb forgácsot termel. De a kén csökkenti a korrózióállóságot és a hegeszthetőséget. Orvosi vagy élelmiszer-alkatrészek esetén általában a 304 vagy a 316 szükséges. Segítünk ügyfeleinknek kiválasztani a megfelelő minőséget az alkalmazásuk alapján, nem csak azt, ami a legkönnyebben megmunkálható.
Valódi példa – 316-os rozsdamentes elosztó az orvosi analizátorhoz
Egy európai orvostechnikai eszközgyártónak 316-os rozsdamentes elosztóra volt szüksége, Ra 0,4 μm belső felülettel és 0,01 mm-es furattűréssel. Előző beszállítójuk olyan alkatrészeket szállított, amelyek passziválási tesztje sikertelen volt – a beágyazott vasrészecskék korróziót okoztak az analizátor folyadékútjában.
Amit másképp csináltunk:
- Használt, dedikált szerszámok, amelyek csak a 316-os rozsdamentes acélhoz vannak fenntartva – nincs keresztszennyeződés szénacélból.
- Nitrogénhűtésesre váltott a befejező menet bekapcsolásával a maszatolódás elkerülése érdekében.
- Hozzáadott egy ferroxyl tesztet a passziváció ellenőrzésére a szállítás előtt.
- 3000 darabot szállítottak nulla passzivációs hiba nélkül. Az ügyfél megszüntette a felület sértetlenségének bejövő vizsgálatát.
Gyakran ismételt kérdések a rozsdamentes acél esztergáló alkatrészekről
1. kérdés: Mi a különbség a 303 és a 304 rozsdamentes esztergált alkatrészek között?
A: A 303 ként (0,15–0,35%) tartalmaz a megmunkálhatóság javítása érdekében. Gyorsabban forog, rövidebb forgácsot termel, és jobb felületi minőséget biztosít. A kén azonban csökkenti a korrózióállóságot és megnehezíti a hegesztést. A 304 nem tartalmaz ként – jobb korrózióállóságot és hegeszthetőséget biztosít, de nehezebb megmunkálni. A nagy mennyiségben esztergált alkatrészek esetében, amelyek nincsenek kitéve zord környezetnek, a 303 költséghatékony. Orvosi, élelmiszeripari vagy tengeri alkalmazásokhoz válassza a 304-et vagy a 316-ot. A Nuote Metals tanácsot tud adni az alkalmazás és a környezet alapján.
2. kérdés: Hogyan akadályozza meg a keményedést a rozsdamentes acél esztergálása során?
V: Megmunkálási edzés akkor következik be, amikor a szerszám vágás helyett dörzsölődik. A megelőzés a következőket igényli: (1) éles, erősen pozitív gereblye szerszámozás – soha ne használjon elkopott lapkákat; (2) a keményedési küszöb feletti vágási sebességek (általában 120–150 m/perc a 316-nál); (3) nagy előtolás a szerszám rögzítve tartása érdekében; (4) a vágóélre irányított nagynyomású hűtőfolyadék. A Nuote Metalsnál ezekkel a paraméterekkel programozzuk a rozsdamentes munkákat, és a megmunkálás után ellenőrizzük a felületi keménységet, hogy megbizonyosodjunk arról, hogy nem alakult ki megkeményedett réteg.
3. kérdés: Elérhető az Ra 0,4 μm rozsdamentes acélból esztergált alkatrészeken?
V: Igen. Az Ra 0,4μm elérhető rozsdamentes acélon megfelelő szerszámokkal és paraméterekkel. Belső furatokhoz polírozott betéttel és nitrogénhűtéses esztergálású fúrórudakat használunk. Külső felületeknél törlőbetéteket használunk a befejező meneten. A felület érdességét hordozható profilométerrel ellenőrizzük, és az eredményeket az ellenőrzési jegyzőkönyvbe foglaljuk. Ra 0,2μm vagy nagyobb esetén másodlagos műveletként a lapolást vagy polírozást javasoljuk. A Nuote Metals minden rajzon felülvizsgálja a felületkezelési követelményeket, és árajánlat benyújtása előtt megerősíti az elérhető Ra-értéket.
Hogyan kérjen árajánlatot rozsdamentes acél esztergáló alkatrészekre
Küldje el nekünk rajzát (STEP, IGES, PDF vagy DWG) a következővel:
- Rozsdamentes minőség (303, 304, 316, 17-4 PH, 440C vagy egyéb)
- Felületminőségi követelmény (Ra-érték)
- Passziválási vagy korróziós vizsgálati követelmény, ha van
- A kritikus méretekre vonatkozó tűréskövetelmények
- Éves mennyiség és tételméretek
Mérnöki csapatunk 24 órán belül megvizsgál minden megkeresést, és részletes árajánlatot küld vissza a DFM visszajelzésével a megmunkálhatóságról, a felületkezelés megvalósíthatóságáról és a passziválási követelményekről.
Hot Tags: Rozsdamentes acél esztergáló alkatrészek
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat