Termékek
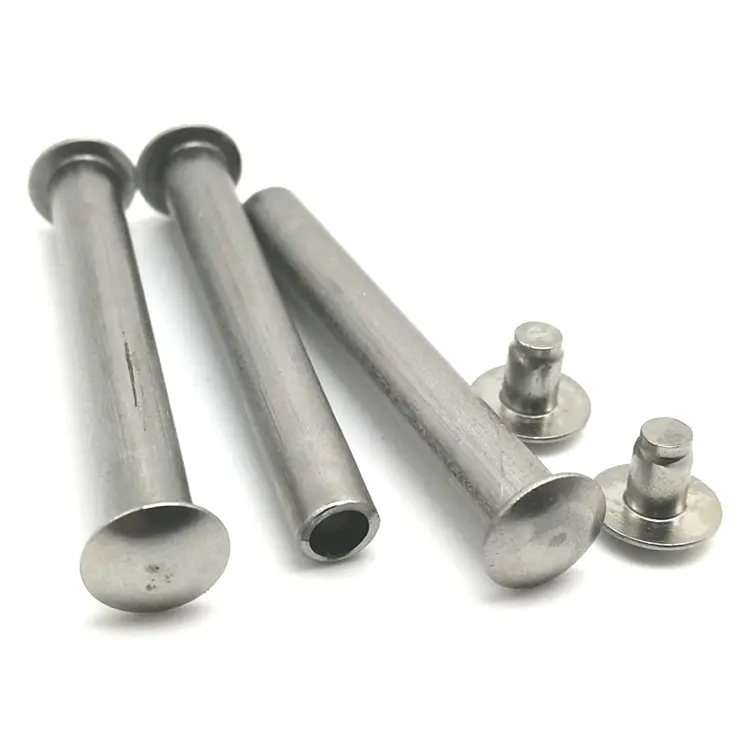
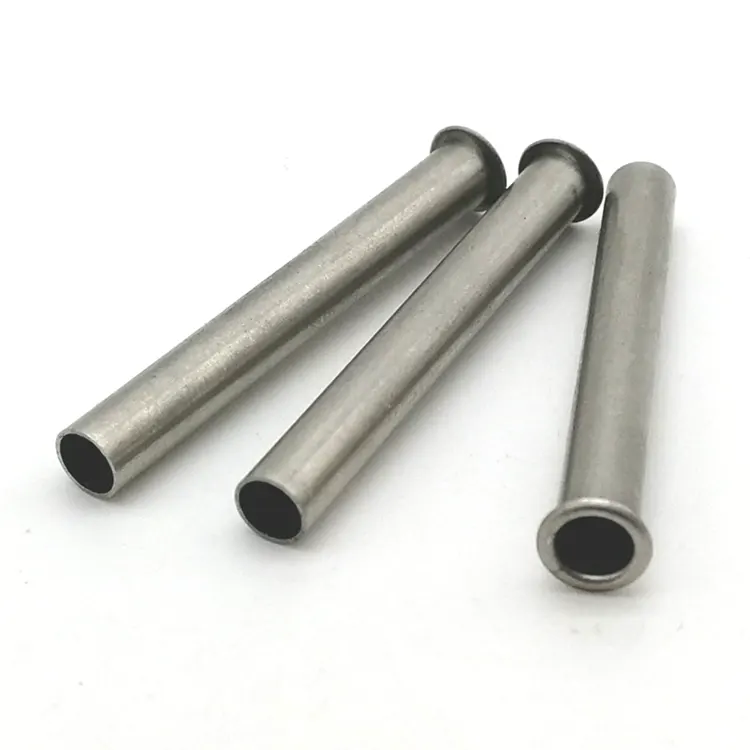
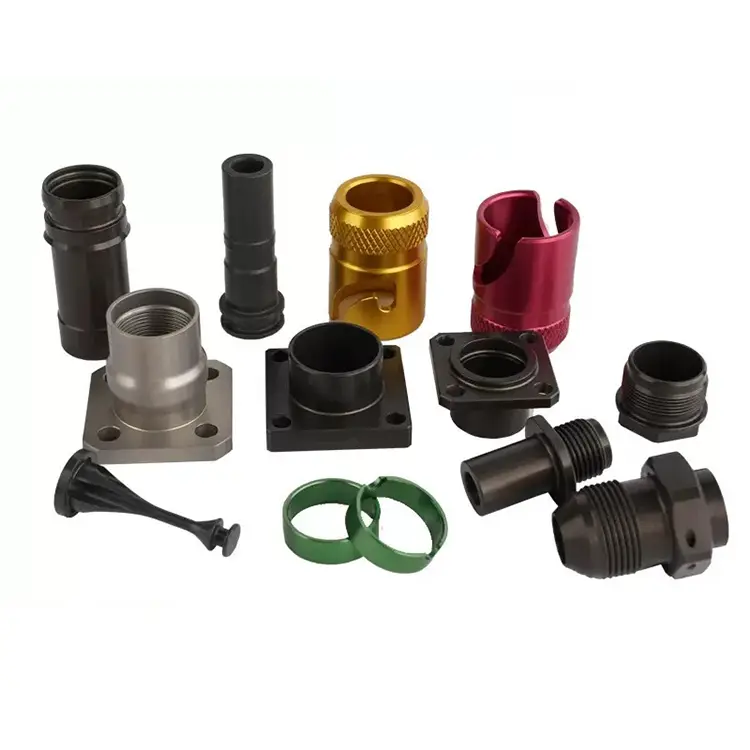
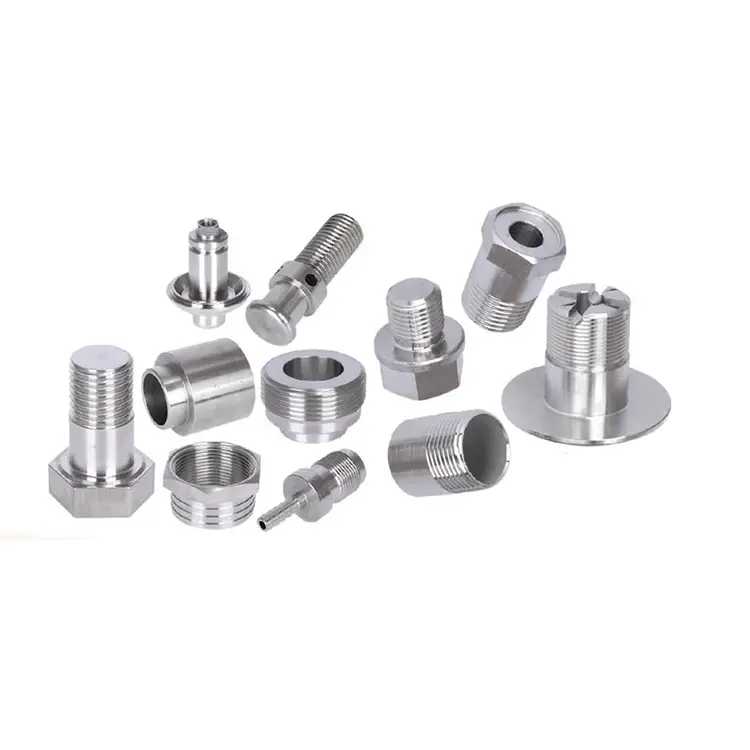
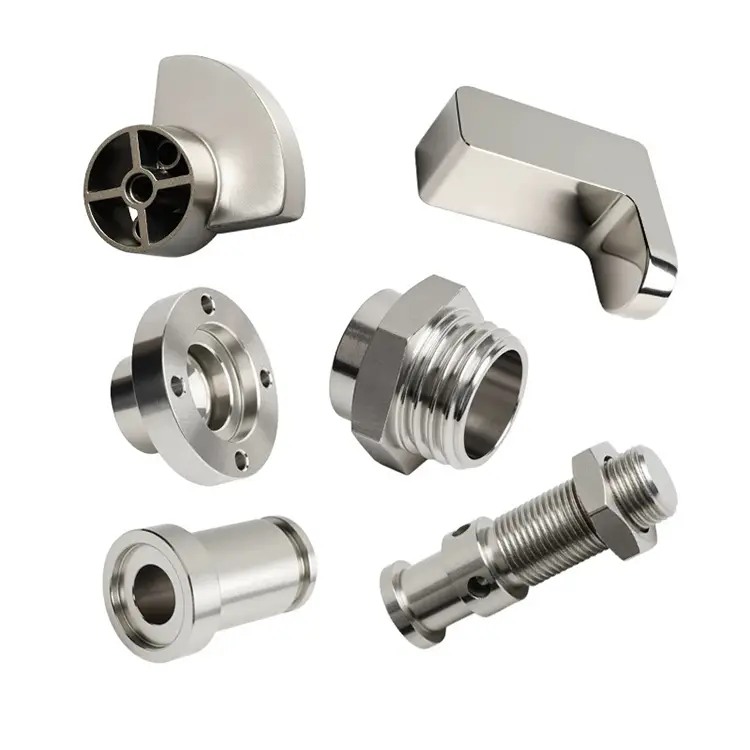
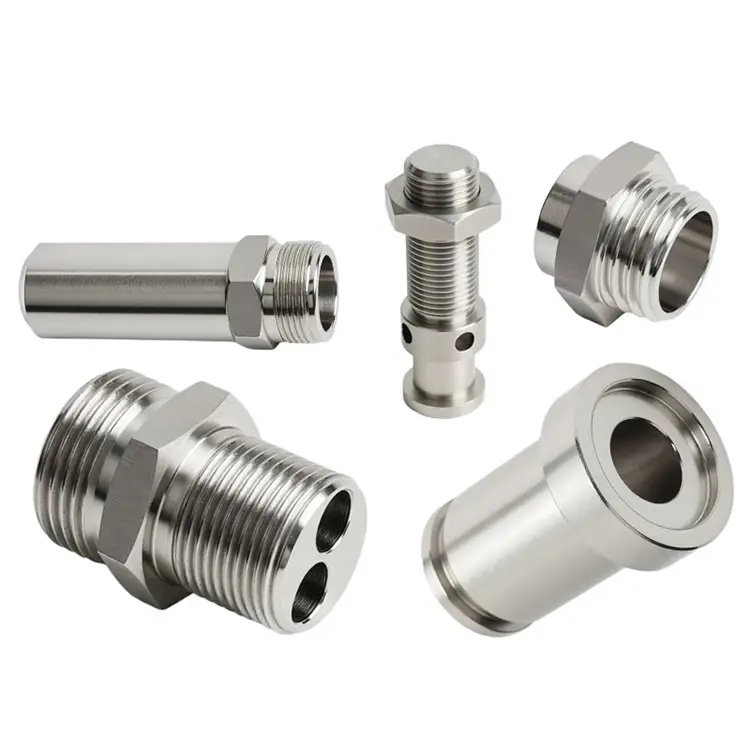
CNC esztergáló szolgáltatás
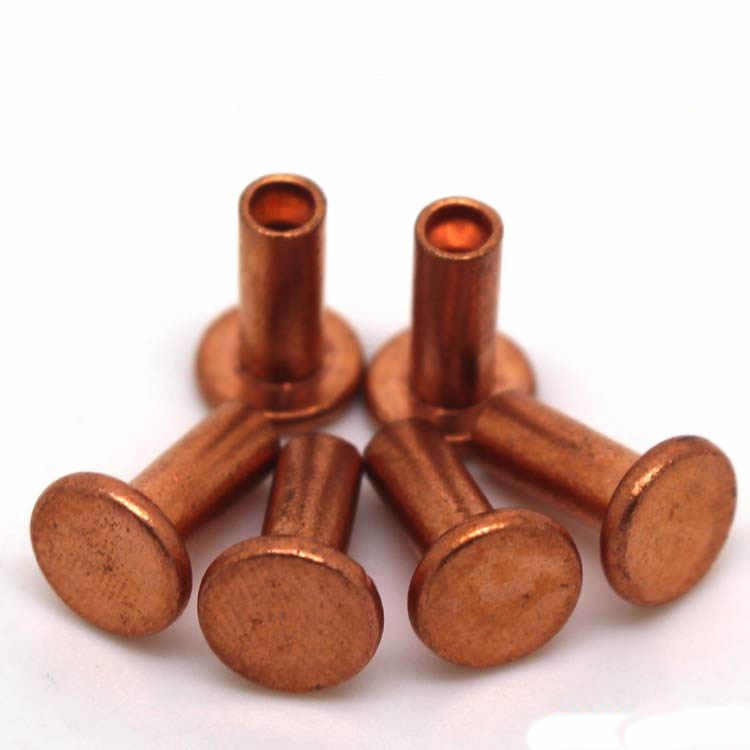
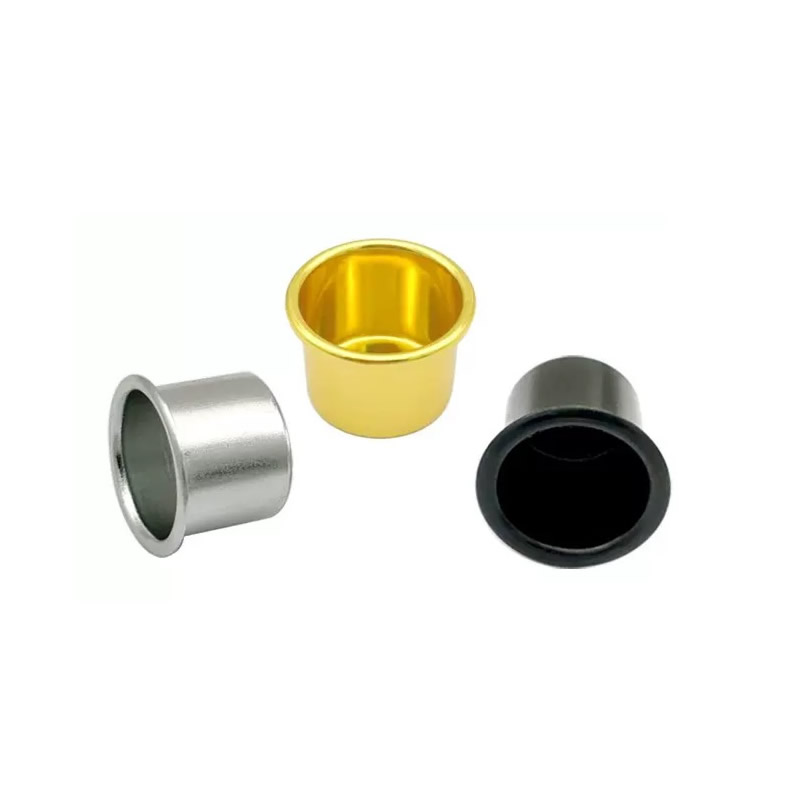
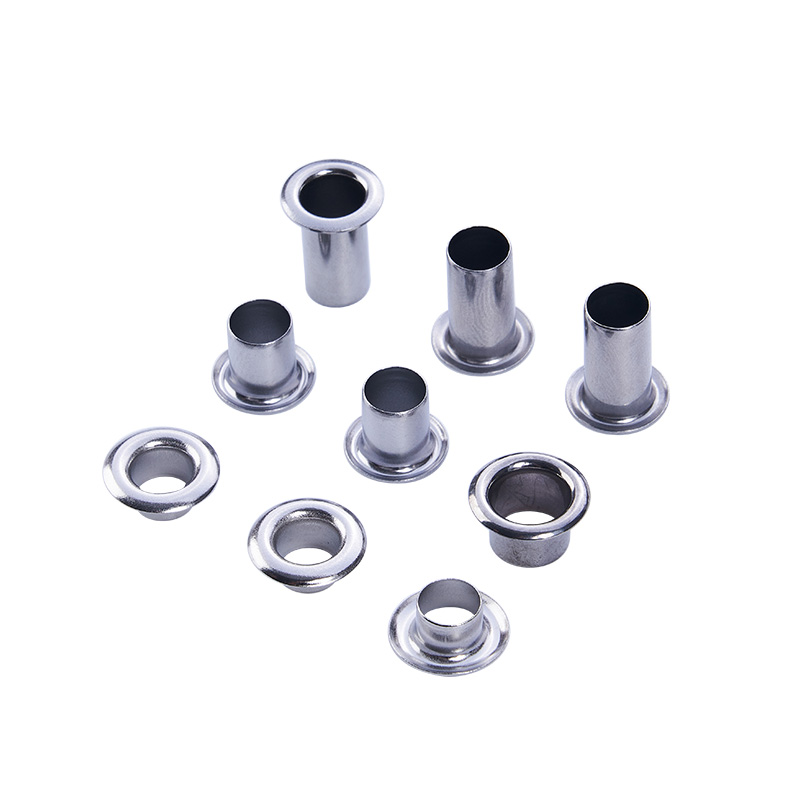
A Nuote Metals a CNC esztergálási szolgáltatást kínáló vezető gyártó Kínában, a CNC esztergálás az egyik legmodernebb technológia, amely jelentősen növelte az előállított termékek hatékonyságát, sebességét és minőségét. Több mint 10 éve vagyunk ezen a területen, üdvözöljük, küldje el nekünk igényét.
Kérdés küldése
termékleírás
Az esztergálás a leggyorsabb módja a hengeres alkatrész előállításának. De az orsó sebessége csak a történet fele. ACNC esztergálás szolgáltatásakkor hatékony, ha az anyag késedelem nélkül megérkezik, az alkatrész kompletten leválik az esztergagépről, és a tételt anélkül szállítják, hogy egy második szállító hozzáérne. Ha bármelyik lépés megszakad, az orsó fordulatszáma nem számít többé.
A Nuote Metalsnál esztergálási szolgáltatásunkat a teljes lánc köré szervezzük – nem csak az esztergagépet. Rúdanyagot raktározunk és beszerezünk, 30 rúd- és tokmányos esztergagépet üzemeltetünk, házon belül végezzük a másodlagos műveleteket és egy minőségbiztosítási rendszer alapján végezzük az ellenőrzéseket. Az autóipari, hidraulikus és elektronikai vásárlók felé szerzett több mint 20 éves exporttapasztalattal megtanultuk, hogy az esztergálási szolgáltatást az alapján ítélik meg, hogy mi történik a rúd és a szállítódoboz között.
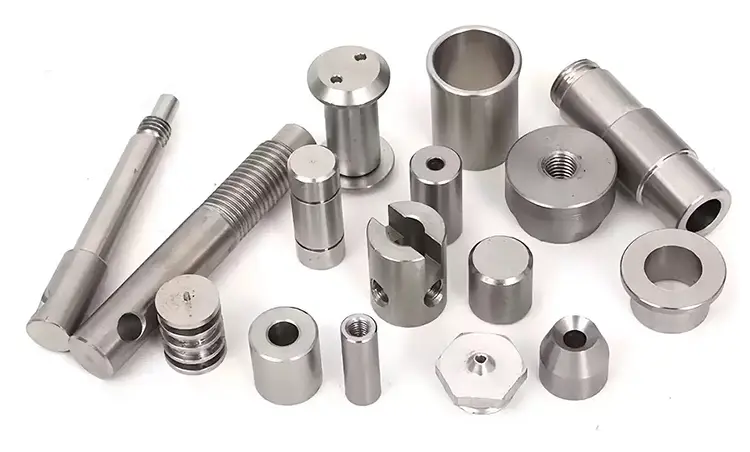
A hatékonyság forrása – rúdelőtolás és folyamatos vágás
Egy rúddal táplált eszterga automatikusan tolja az anyagot az orsóba. Az alkatrészt megmunkálják, levágják, és kezdődik a következő alkatrész – anélkül, hogy a kezelő kinyitná az ajtót. Ez a folyamatos ciklus az esztergálás fő előnye a marással vagy az általános megmunkálással szemben.
A sáv hírfolyamának változásai:
- A beállítási idő a kötegben amortizálódik.5000 darab esetén az alkatrészenkénti beállítási költség elhanyagolhatóvá válik.
- A ciklusidő kiszámítható.A gép órákon át felügyelet nélkül működik, egyenletes ütemben gyártva az alkatrészeket.
- Csökken az alkatrészenkénti munkaköltség.Egy kezelő több rudas adagolású esztergagépet is felügyelhet.
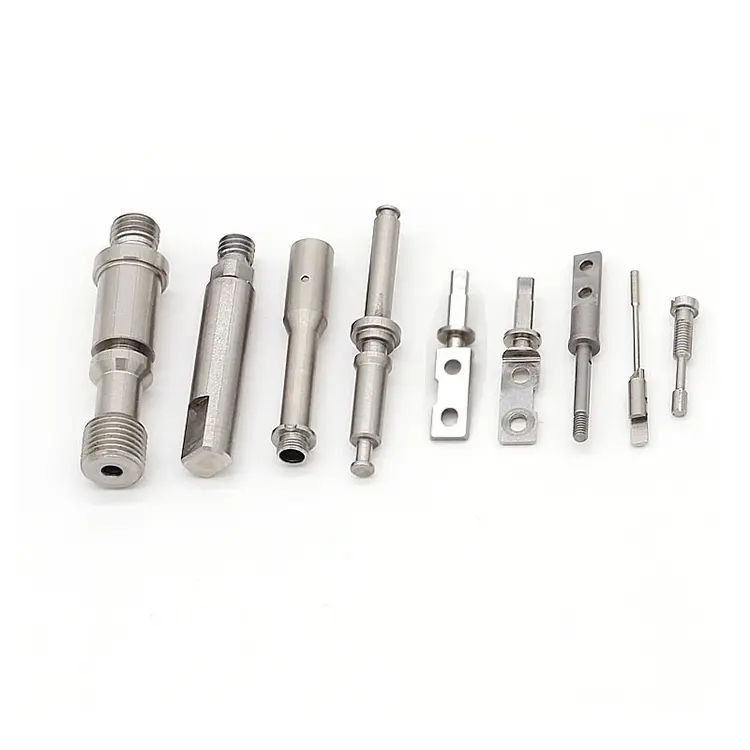
2 mm és 80 mm közötti átmérők esetén a rúd előtolás az alapértelmezett gyártási módszer. 80 mm felett, vagy összetett jellemzőkkel rendelkező alkatrészek esetén áttérünk a tokmányos megmunkálásra feszültség alatti szerszámozású CNC esztergagépeken. A szolgáltatás mindkettőre kiterjed, de a gazdaságosság akkor a legjobb, ha az alkatrész megfelel a rúdtakarmánynak.
Amire esztergálási szolgáltatásunk kiterjed – anyagok, másodlagos műveletek, ellenőrzés
Egy esztergálási szolgáltatás, amely csak fordul, részszolgáltatás. A legtöbb hengeres alkatrészhez másodlagos funkciókra van szükség – keresztfuratok, lapok, menetek, hornyok –, és a legtöbb vevő nem kíván második beszállítót kezelni ezekhez a műveletekhez. Az alábbi táblázat bemutatja, hogy mit tartunk házon belül, szemben azzal, amivel partnerünk – és mit jelent ez az Ön projektje szempontjából.
| Színpad | Házon belül vagy partnerként | Mit takar | Mit jelent az Ön számára |
|---|---|---|---|
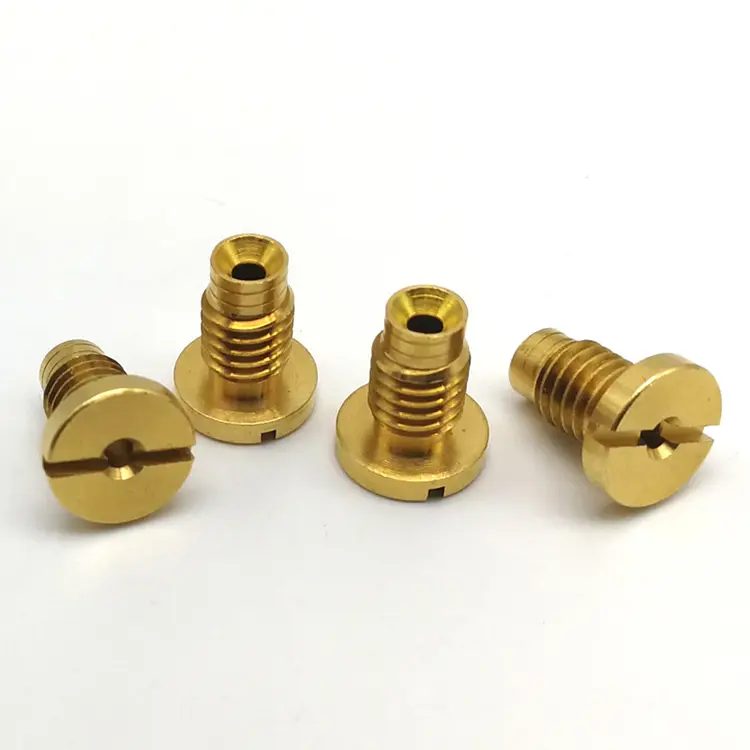
| Anyagbeszerzés | Házon belül | Szénacél, ötvözött acél, rozsdamentes, alumínium, sárgaréz, réz, műanyagok | Nincs külön anyagszállító; megmunkálás előtt ellenőrzött malomtanúsítványok |
| CNC esztergálás | Házon belül | 30 db, 2-300 mm átmérőjű rúd- és tokmányos esztergagép | Esztergálás, fúrás, homlokozás, hornyolás egy összeállításban |
| Másodlagos marás | Házon belül | Éles szerszámozás esztergagépeken, plusz 12 megmunkáló központ | Keresztfuratok, lapok, rések – nincs második eladó |
| Hőkezelés | Házon belül / Partnerkapcsolatban | Kioltás, temperálás, nitrid, karburálás | Előtte és utána mért torzítás; állomány kompenzált |
| Végső | Házon belül / Partnerkapcsolatban | Eloxálás, bevonatolás, passziválás, polírozás | Bevonás utáni ellenőrzés; nem vakon szállítják bevonógépbe |
| Végső ellenőrzés | Házon belül | CMM, Talyrond, profilométer | Méretezési jelentés a tényleges mért értékekkel |
Anyagbeszerzés.Szénacélt, ötvözött acélt, rozsdamentes acélt, alumíniumot, sárgarézt, rezet és műszaki műanyagokat raktározunk és szerezünk be. A malombizonyítványokat a megmunkálás előtt ellenőrzik.
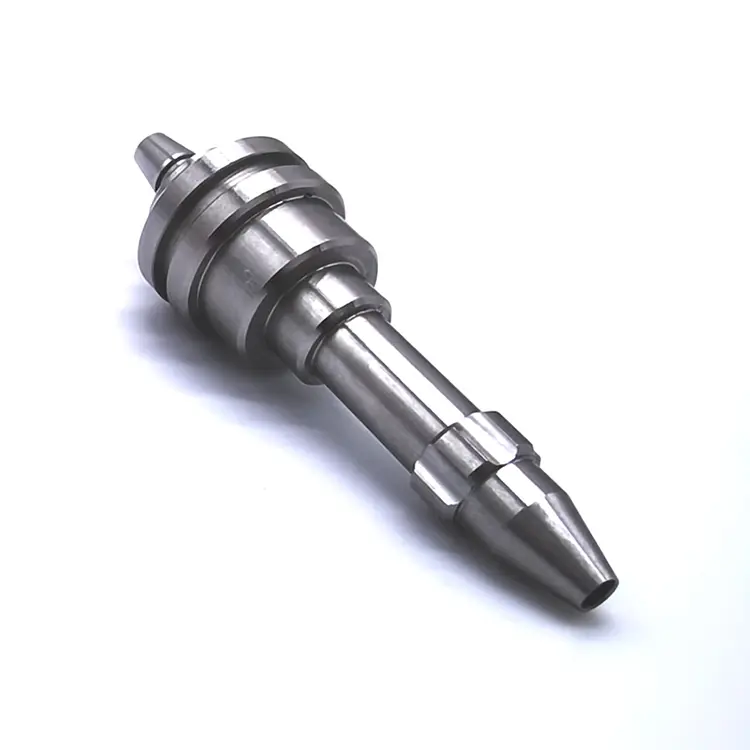
Másodlagos műveletek házon belül.Esztergagépeink éles szerszámmal vannak felszerelve keresztfuratokhoz, lapokhoz és hornyokhoz. A marást igénylő funkciók esetében az alkatrészt a megmunkálóközpontjainkba szállítjuk – ugyanazon minőségi rendszer szerint, anélkül, hogy harmadik félnek szállítanánk.
Ellenőrzés és dokumentáció.Minden szállítmány tartalmaz egy méretjelentést a kritikus jellemzők tényleges mért értékeivel, valamint az anyagtanúsítványokat. A szabályozott iparágak esetében a PPAP dokumentáció kérésre elérhető.
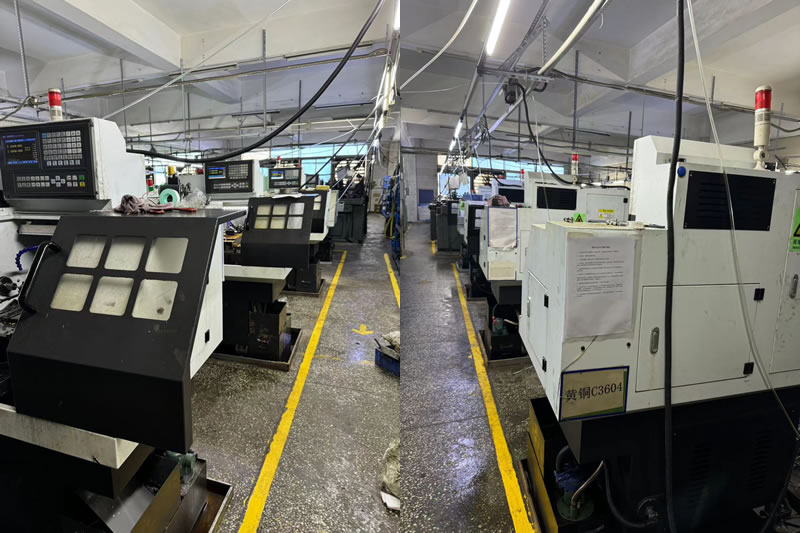
Kötegelt konzisztencia – ahol az esztergálási szolgáltatást valóban tesztelik
Az első tétel alkalmasságot bizonyít. Az ismételt tétel bizonyítja a konzisztenciát. Az esztergaszolgáltatás, amely a rendelések között a szerszámokat, az eltolásokat vagy az anyagokat cseréli, olyan eltéréseket hoz létre, amelyeket az összeszerelésig nem láthat.
Minden cikkszámhoz archiváljuk a beállítási lapot, a szerszámlistát, az ellenőrzési tervet és a jóváhagyott első cikket. Amikor ismétlődő rendelés érkezik – akár egy évvel később is – levonjuk az eredeti rekordot, és a gyártás elindítása előtt az első cikket a jóváhagyott mintával összehasonlítjuk. Ha az anyagszállító vagy a hőkezelési ciklus megváltozott, értesítjük a tétel megkezdése előtt.
A nagy volumenű esztergáláshoz folyamat közbeni mérést és ütemezett szerszámcseréket alkalmazunk, hogy megakadályozzuk az elsodródást. A szerszám élettartamát a vágási idő követi, nem a kezelő döntése. Ez a különbség az ugyanazt az alkatrészt kétszer szállító esztergaszolgáltatás és az azonos rajzszámú két különböző alkatrészt szállító esztergaszolgáltatás között.
Valódi példa – 316 rozsdamentes érzékelőház, 40 000 darab
Egy német szenzorgyártónak 316-os rozsdamentes házra volt szüksége 0,01 mm-es furattűréssel, keresztfurattal és menetes csatlakozóval. Előző beszállítójuk megfordította a házat, majd egy másik műhelybe küldte keresztfurat fúrására és menetvágásra. Az átfutási idő 7 hét volt, és a keresztfuratok helyzete a tételek között sodródott.
Amit másképp csináltunk:
- A ház megmunkálása feszültség alatti szerszámmal ellátott esztergagépen – esztergálás, keresztfurat és menetezés egy összeállításban.
- A 316 bar nyomást házon belül szerezte be, és a gyártás előtt ellenőrizte a malom tanúsítványát.
- Használt gyártás közbeni mérés a furatnál és a keresztfurat helyzeténél – 50 darabonként.
- 40 000 darabot szállítottak 5 hét alatt, nulla keresztfurat-pozíció elutasítással. Az ügyfél megszüntette a második szállítót, és 2 héttel csökkentette az átfutási időt.
Ez az, amit aCNC esztergálás szolgáltatáskell szállítani: nem csak esztergált alkatrészeket, hanem teljes alkatrészeket – ütemterv szerint, tételről tételre.
Gyakran Ismételt Kérdések
1. kérdés: Mi a különbség a CNC esztergaszolgáltatás és az általános gépműhely között?
V: Egy általános gépműhely forgathat alkatrészeket, de aCNC esztergálás szolgáltatásAz esztergálás hatékonysága köré szerveződik – rúddal táplált esztergagépek, házon belüli anyagbeszerzés, éles szerszámozás a másodlagos funkciókhoz és az ismétlődő sorrendű konzisztencia. A különbség a hengeres alkatrészek egységárában és az átfutási időben mutatkozik meg, amikor másodlagos műveletekre van szükség. Előfordulhat, hogy egy vegyesboltnak ki kell küldenie az alkatrészt keresztfuratok vagy hőkezelés céljából. Ezeket a műveleteket házon belül vagy minőségbiztosítási rendszerünk szerint végezzük.
2. kérdés: Meg tudja kezelni mind a kis tételeket, mind a nagy mennyiségű esztergálást?
V: Igen. Prototípusokhoz és kis tételekhez (1–50 darab) tokmányos esztergagépeket és 5 tengelyes maró-esztergáló központokat használunk – rugalmas beállítás, gyors átfutás. A gyártáshoz (50-500 000+ darab) rúd-esztergagépeket használunk automata rakodógéppel és gyártás közbeni mérőműszerekkel. A folyamatterv változik a mennyiséggel, de a nullapont, a szerszámstratégia és az ellenőrzési szabvány változatlan marad – tehát a prototípus szakaszban jóváhagyott alkatrész az a rész, amelyet a gyártás során kap.
3. kérdés: Hogyan biztosítható, hogy az ismételt megrendelések megegyezzenek az eredeti tétellel?
V: Minden alkatrészszámhoz archiváljuk a beállítási lapot, a szerszámlistát, az ellenőrzési tervet és a jóváhagyott első cikket. Amikor ismételt megrendelés érkezik, lekérjük az eredeti rekordot, és a gyártás elindítása előtt az első cikket a jóváhagyott mintával összehasonlítjuk. Ha az anyagszállító vagy a hőkezelési ciklus megváltozott, értesítjük a tétel megkezdése előtt. A következetesség folyamat, nem ígéret – és ez a megbízhatóság magjaCNC esztergálás szolgáltatás.
Hot Tags: CNC esztergáló szolgáltatás
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat