Termékek
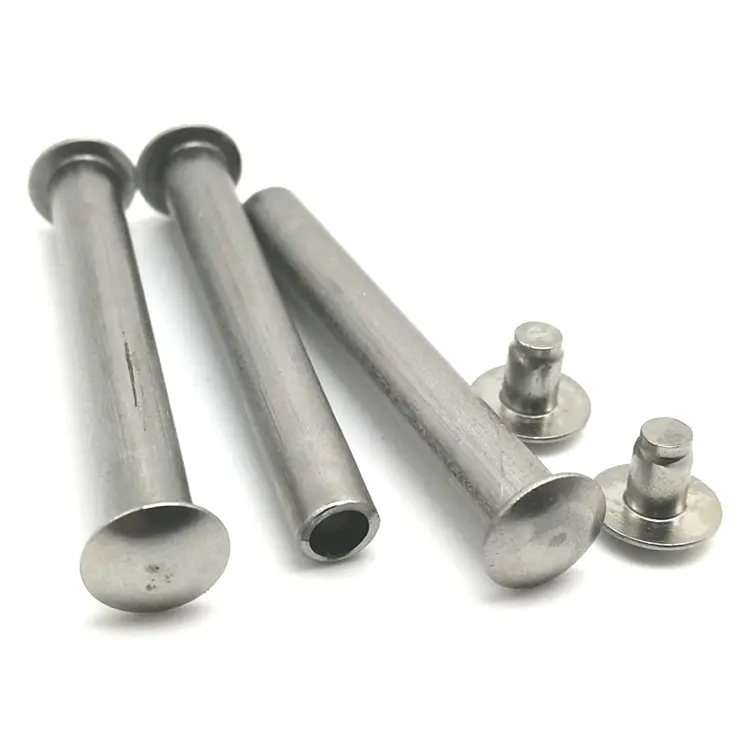
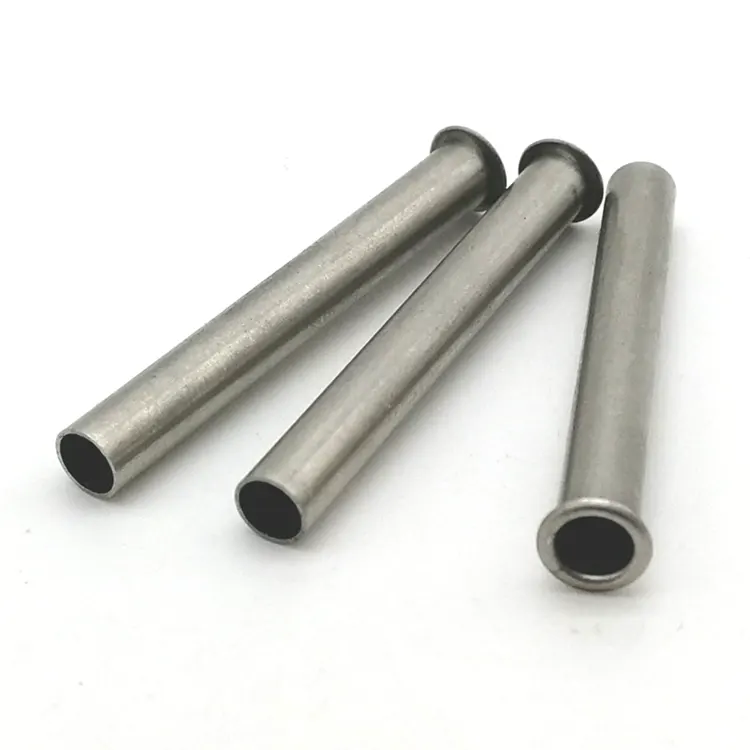

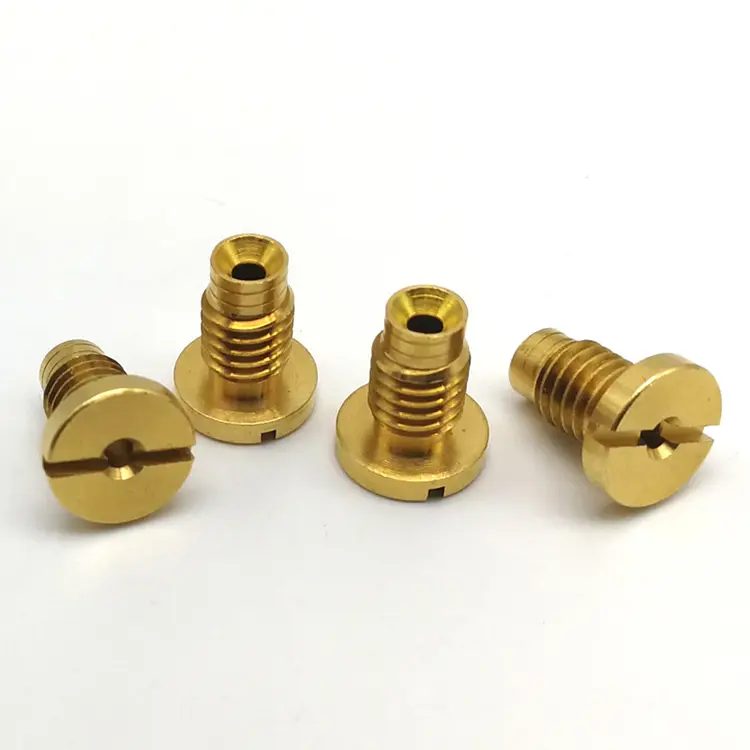
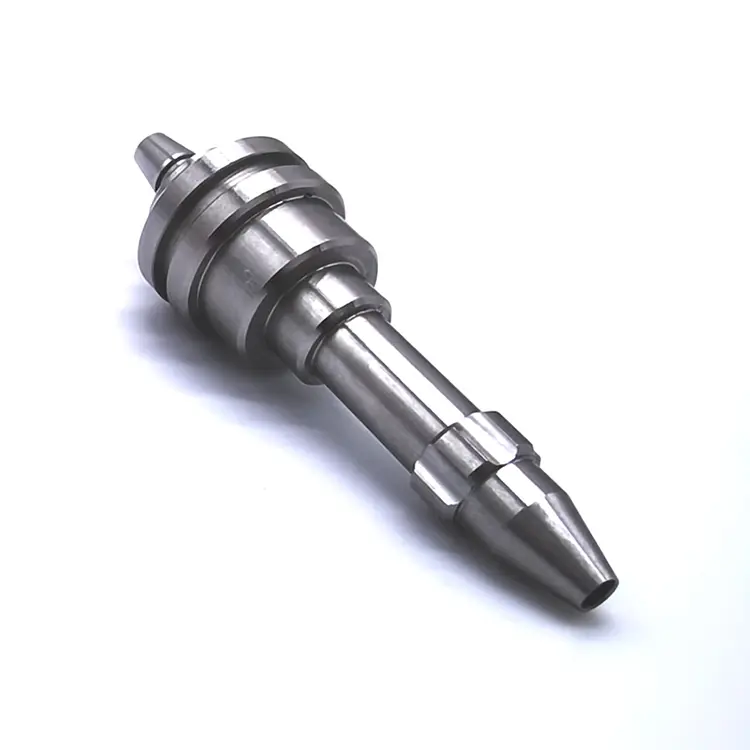
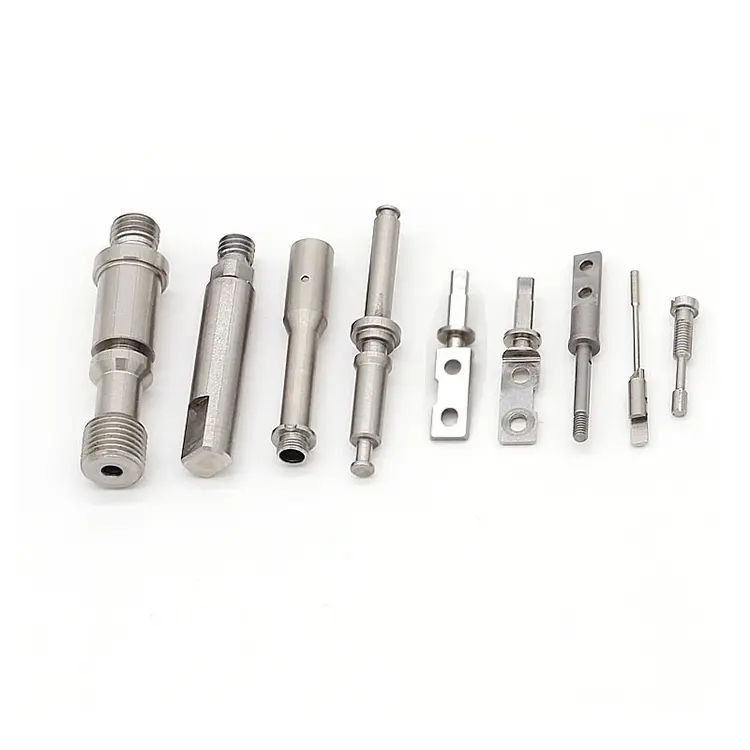
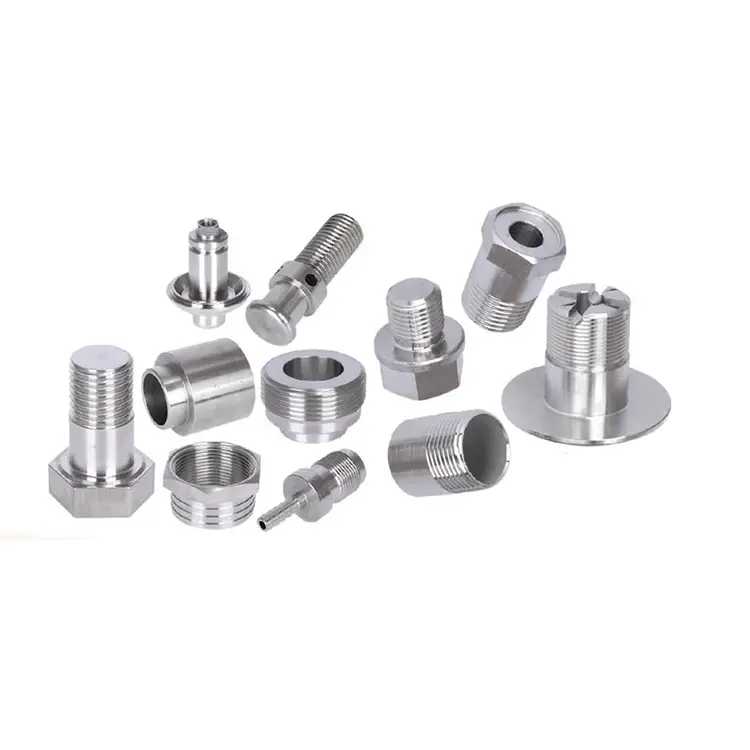
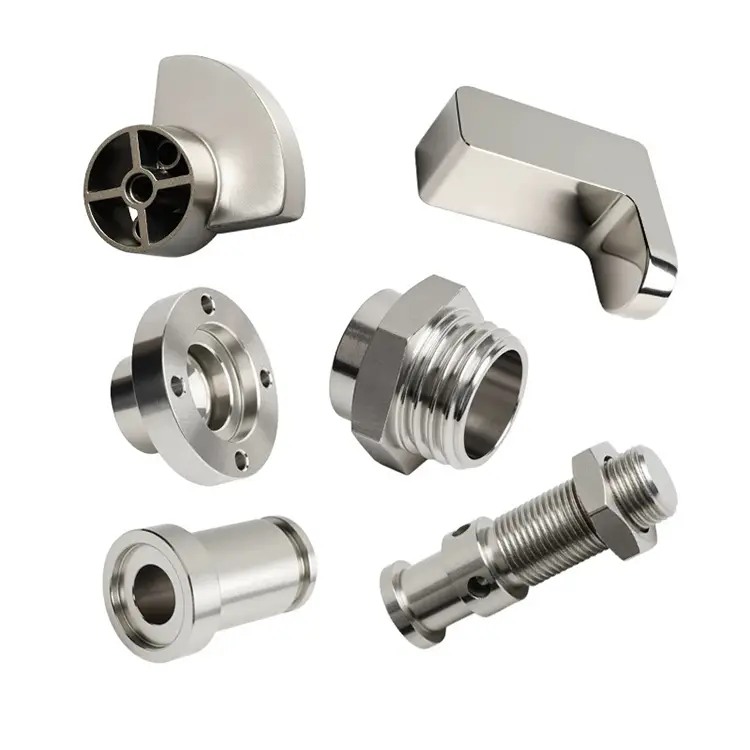
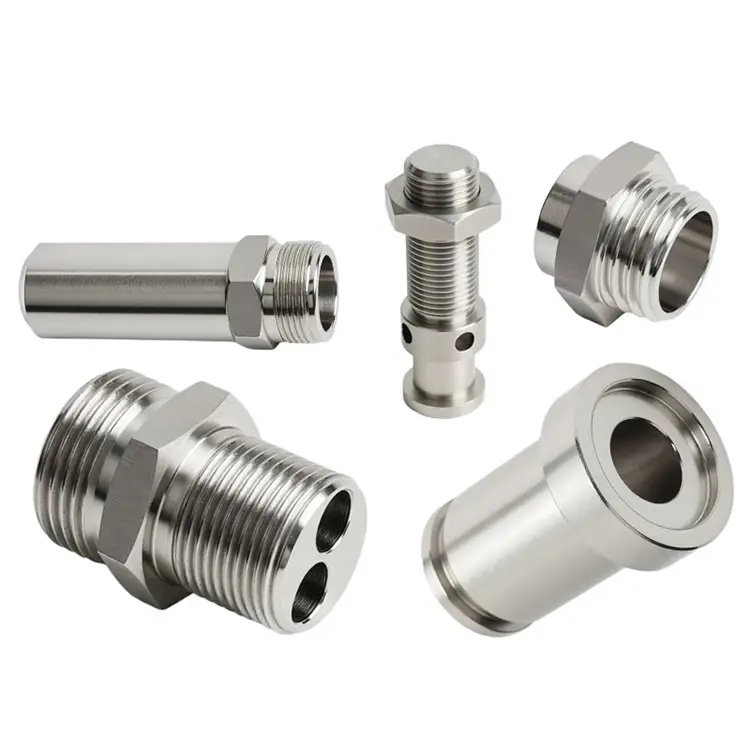
CNC esztergagép alkatrészek
A cnc esztergagép alkatrészeit meghatározott méretek szerint gyártják. Ennek eredményeképpen az alkatrészek pontosan illeszkednek egymáshoz, és a rendeltetésnek megfelelően működnek, hézagok és eltolódások nélkül. A szigorú tűréshatárok kulcsfontosságúak az olyan iparágakban, mint a repülőgépipar, az autóipar és az orvosi eszközök, ahol még egy apró eltérés is hatással lehet a teljesítményre vagy a biztonságra. A Nuote Metals és csapatunk több mint 10 éve elkötelezett ebben a CNC esztergálási területen, várjuk, hogy küldje el nekünk esztergálási igényeit.
Kérdés küldése
termékleírás
A megmunkált alkatrészt az alapján ítélik meg, hogy mennyire felel meg a rajzának. A CNC esztergagép alkatrészeit az alapján ítélik meg, hogy a gép mennyire felel meg a rajznak az alkatrész beszerelése után. A 0,005 mm-rel kifutó orsó ezt a kifutást az eszterga által gyártott minden munkadarabra továbbítja. A forgácsolási terhelés hatására elmozduló revolver minden szerszámcsere alkalmával elveszíti pozícióját. A hő hatására kitáguló faroktolla a munkadarabot a középponttól elmozdítja, ahogy a gép felmelegszik.
A gépalkatrészek terhelés, hő és vibráció hatására élnek – és mindháromnak ellenállniuk kell anélkül, hogy elmozdulnának. A Nuote Metalsnál mi megmunkálunkCNC esztergagép alkatrészeka merevség és a hőstabilitás az elsődleges követelmény – nem csak a mérettűrés. Ez a cikk elmagyarázza, mit jelent ez, és hol jelenik meg a különbség.

Miben különböznek a gépalkatrészek a munkadarab-alkatrészektől
A legtöbb megmunkált alkatrész egy termék összetevője – egy hidraulikus szerelvény, egy érzékelőház, egy konzol. Meg kell felelniük a toleranciának és a szolgáltatásban kell működniük. A gépalkatrészek különböznek egymástól: a más alkatrészeket gyártó szerszám alkatrészei. Hibáik megsokszorozódnak a gép által előállított minden munkadarabnál.
Merevség.A vágási terhelés hatására 0,01 mm-rel elhajló szerszámtartó 0,01 mm-rel elmozduló munkadarabot eredményez. Előfordulhat, hogy az elhajlás nem jelenik meg statikus CMM-vizsgálat során – csak terhelés alatt jelenik meg. A merevséget a vágóerők próbapadon történő szimulálásával ellenőrizzük.
Hőstabilitás.Az orsóház, amely 0,02 mm-rel nő, ahogy a gép felmelegszik, elmozdítja a szerszámot a munkadarabhoz képest. A műszak első része a tolerancia; az 50. rész nem. Alacsony tágulású anyagokat határozunk meg, és ellenőrizzük a méretstabilitást 20-40°C tartományban.
Viseld az életet.A 10 000 szerszámcsere után 0,005 mm-t kopó torony-indexelő mechanizmus idővel elveszíti a pozíciópontosságát. Edzett, nitridált felületeket és cserélhető kopóbetéteket adunk meg.
Az a géprész, amely megfelel a rajzának, de terhelés hatására elhajlik, meghibásodott alkatrész. Mérjük a merevséget, a termikus stabilitást és a kopástartamot a mérettűrés mellett.
Az általunk gyártott gépalkatrészek
| Alkatrész típusa | Anyag | Kulcskövetelmény | Ellenőrzési fókusz |
|---|---|---|---|
| Orsóház | Öntöttvas / 4140 | Hőstabilitás, furat koncentrikussága | Koncentrikusság, kerekség, termikus növekedés |
| Toronyház | 4140 / 8620 | Indexelési pontosság, kopásállóság | Pozíció ismételhetőség, keménység, felületi minőség |
| Szerszámtartók (VDI/BMT) | 4140 / 4340 | Merevség, kúpos érintkezés | Kúpszög, kifutás, terhelés alatti elhajlás |
| Tailstock toll | 1045 / 4140 | Egyenesség, termikus növekedés | Egyenesség, átmérőtűrés, felületi minőség |
| Chuck pofák | 8620 karburált / alumínium | Kopásállóság, tapadási pontosság | Keménység, pofák párhuzamossága, fogazott profil |
| Golyóscsavar tartóblokkok | 4140 / alumínium | Csapágyfurat beállítás, merevség | Furat helyzete, síksága, rögzítési furatok beállítása |
Megjegyzés az orsóházakhoz:A furatnak koncentrikusnak kell lennie a rögzítési felülettel 0,003 mm-en belül – nem csak kereknek és nem csak méretnek. Az orsóházakat szabályozott hőmérsékletű cellában dolgozzuk meg, és a koncentrikusságot Talyronddal ellenőrizzük, miután az alkatrész 20°C-on stabilizálódott. A melegen mért ház másképp fog kinézni, mint a hidegen mért – és emiatt a gép kimerül.
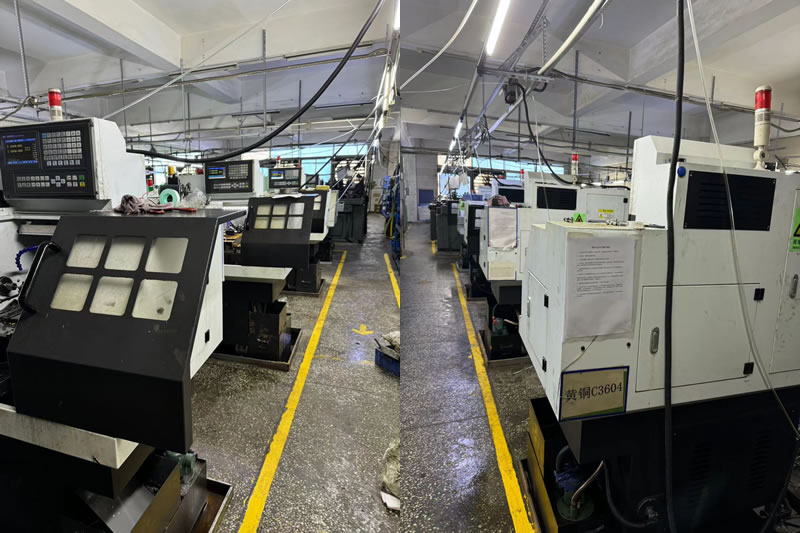
Hogyan gépeljük meg másképp a gépalkatrészeket
A gépalkatrész folyamatterve nem egyezik meg a munkadarab alkatrészével. Három különbség a legfontosabb.
1. Feszültségmentesítés a végső megmunkálás előtt.
Az öntvények és a nehéz rudak belső feszültséget hordoznak. Ha az alkatrészt a feszültség feloldása előtt a végső méretig megmunkálják, a beszerelés után elmozdul – és a gép elveszti a pontosságát. Megmunkálunk, feszültségoldunk, majd kidolgozunk. MertCNC esztergagép alkatrészekmint például az orsóházak és a toronytestek, ez a lépés nem kötelező.
2. Szimulált terhelés mellett igazolt merevség.
A nyugalmi állapotban tökéletesen mérő szerszámtartó a forgácsolóerő hatására elhajolhat. A vágóerők szimulálására tesztszerelvényeket terhelünk, majd mérjük az elhajlást. Az 500 N terhelés alatt 0,005 mm-nél nagyobb mértékben elhajló tartót a rendszer elutasítja, még akkor is, ha a statikus méretei megfelelőek.
3. Termikus növekedés a működési tartományban feltérképezve.
A kritikus méreteket 20°C-on, 30°C-on és 40°C-on mérjük, majd kiszámítjuk a hőtágulási együtthatót, és összehasonlítjuk a tervezési követelményekkel. Az orsóházak és a faroktollak esetében a hőnövekedésnek kiszámíthatónak és a gépgyártó kompenzációs tartományán belül kell lennie.
Valódi példa – orsóház precíziós esztergagyártó számára
Egy tajvani esztergagyártónak 0,003 mm-es furatkoncentrikus, 0,005 mm-es gömbölyűségű orsóházra volt szüksége, és 0,01 mm alatti hőnövekedést biztosít a 20–40 °C-os tartományban. Előző beszállítójuk feszültségmentesítés nélkül öntöttvasból megmunkálták a házat. A furat koncentrikus volt az ellenőrzéskor, de beszerelés és bemelegítés után 0,02 mm-rel kifogyott. Az eszterga nem tudott tűrést tartani a munkadarabjain.
Amit másképp csináltunk:
- A furat nagyoló megmunkálása, feszültségmentesítése, majd megmunkálása – az öntési feszültség feloldása az utolsó vágások előtt.
- 20°C ± 1°C-os cellában megmunkálva – nincs hősodródás a befejezés során.
- Ellenőrzött koncentrikusság Talyronddal 24 órás stabilizálás után.
- Feltérképezett termikus növekedés 20 °C-on, 30 °C-on és 40 °C-on – 0,008 mm-es növekedést igazolt, a specifikáción belül.
- 200 házat szállítottak, a beszerelés után nulla kifutási visszautasítással.
Ez az, amitCNC esztergagép alkatrészekszállítani kell:nem csak egy alkatrész, amely helyesen mér az ellenőrző helyiségben, hanem egy olyan alkatrész, amely megtartja a gép pontosságát beszerelés és bemelegítés után.
Gyakran Ismételt Kérdések
Q1: Miért van szükség feszültségmentesítésre a CNC esztergagép alkatrészeinél?
V: Az öntvények és a nehéz rúdanyagok belső feszültséget hordoznak a hűtés és a gördülés miatt. A megmunkálás eltávolítja az anyagot, és újraelosztja ezt a feszültséget – az alkatrész megfelelően mér, majd a telepítés után elmozdul. Orsóház esetén a beszerelés utáni 0,01 mm-es elmozdulás minden munkadarabon 0,01 mm-es kifutást eredményez. Megmunkálunk, feszültségoldunk, majd kidolgozunk. Ez szabvány aCNC esztergagép alkatrészekamelynek meg kell tartania a pontosságot terhelés és hőmérséklet alatt.
2. kérdés: Hogyan ellenőrizhető a szerszámtartók és a torony alkatrészek merevsége?
V: A vágási erőket egy terhelési próbaállványon szimuláljuk – ismert erőt alkalmazunk a szerszám hegyére vagy a revolverfejre, és mérjük az elhajlást egy tárcsajelzővel vagy lézeres elmozdulásérzékelővel. Az 500 N terhelés alatt 0,005 mm-nél nagyobb mértékben elhajló szerszámtartót akkor is elutasítjuk, ha statikus méretei a tűréshatáron belül vannak. A statikus ellenőrzés nem tudja megjósolni a terhelés alatti elhajlást. MertCNC esztergagép alkatrészek,mindkettőt mérjük.
3. kérdés: Meg tudja-e igazítani egy géprész hőtágulását a gépgyártó specifikációihoz?
V: Igen. Megmérjük a kritikus méreteket 20°C-on, 30°C-on és 40°C-on, kiszámítjuk a hőtágulási együtthatót, és összehasonlítjuk a tervezési követelményekkel. Ha az anyag természetes tágulása a specifikáción kívül esik, akkor alternatív anyagot ajánlunk, vagy módosítsa a geometriát a kompenzáció érdekében. Az orsóházak és a faroktollak esetében a hőnövekedésnek kiszámíthatónak kell lennie – nem csak kicsi. A Nuote Metals minden termékhez hőnövekedési jelentést adCNC esztergagép alkatrészekrendelés.
Hot Tags: CNC esztergáló alkatrészek beszállítója, precíziós esztergáló alkatrészek, egyedi CNC megmunkált alkatrészek
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat