Termékek
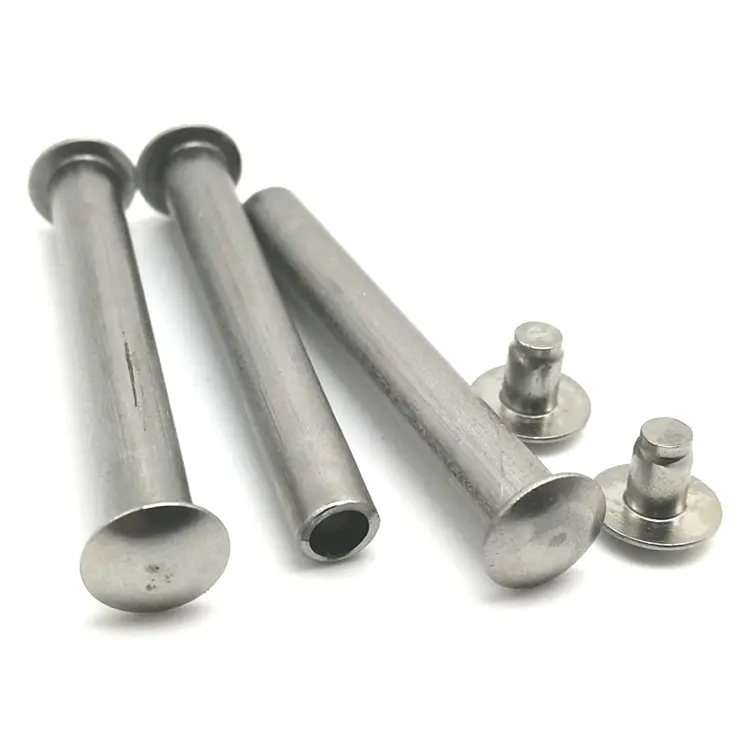
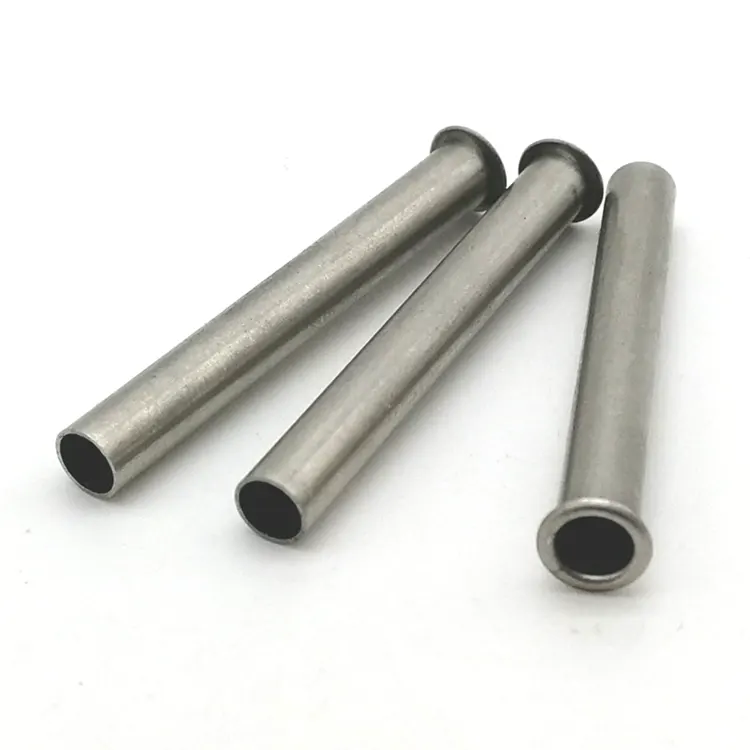
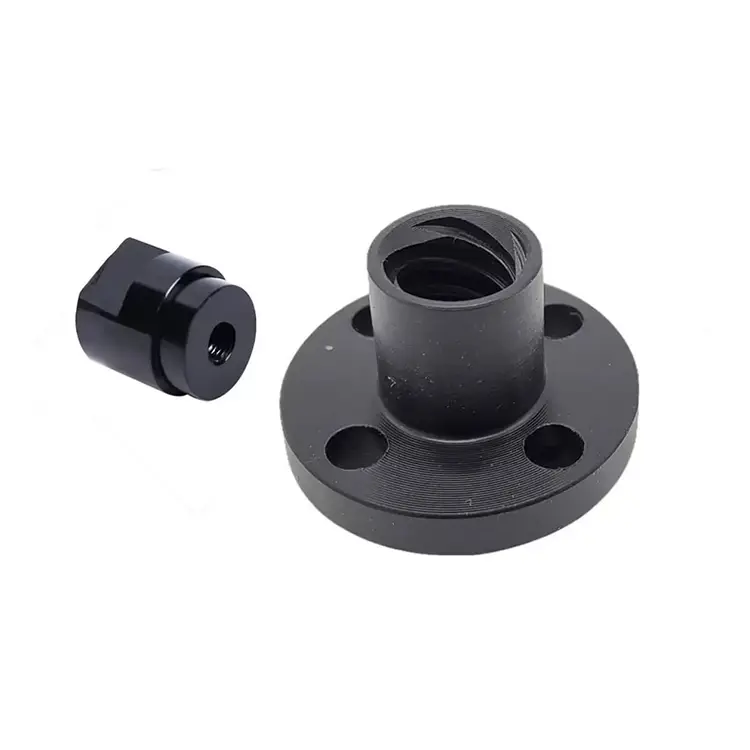
CNC műanyag megmunkálás
A CNC műanyag megmunkálás terén szerzett több mint 10 éves tapasztalatával a Nuote Metals képes testreszabott, rajzok szerinti gyártást kínálni. Feldolgozunk saját gyártásból származó PE, POM, PET műanyag esztergált alkatrészeket, valamint számos egyéb műszaki műanyagot, és rugalmas feldolgozását biztosítjuk az egyedi gyártáshoz, kis mennyiségekhez és sorozatokhoz. Korszerű gépparkunk biztosítja a legszűkebb tűréshatárokat, képzett munkatársaink pedig garantálják projektjei állandóan magas minőségét.
Kérdés küldése
termékleírás
CNC műanyag megmunkálás – Miért teszik tönkre a fémvágási paraméterek a műanyag alkatrészeket?
A műanyag nem vezeti el a hőt a vágóéltől. Nem töredezett – megolvad vagy elkenődik. A rögzítés feloldása után nem tartja meg a tűréshatárt. És minden műanyag másképp viselkedik: a POM-hoz működő stratégia kudarcot vall a PEEK-en, a PTFE-re működő stratégia pedig megolvasztja az akrilt.
EzértCNC műanyag megmunkálásnem kezelhető fémmegmunkálásként más anyagcímkével. Az a műhely, amely ugyanazon a berendezésen, ugyanazokkal a szerszámokkal és ugyanazokkal a paraméterekkel működik, mint az alumíniumé, olyan alkatrészeket állít elő, amelyek a kiszállítás napján elfogadhatónak tűnnek – és meghajlanak, zsugorodnak vagy megrepednek, miután elérik az összeszerelősort.
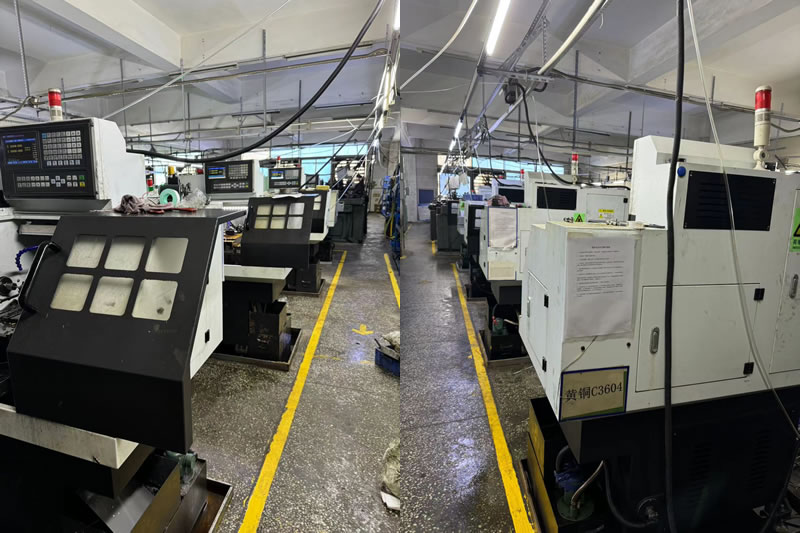
A Nuote Metalsnál egy dedikált műanyag megmunkáló cellát üzemeltetünk, külön a fémsorainktól. A cella éles, bevonat nélküli szerszámokkal, légfúvással hűtéssel, alacsony nyomású rögzítéssel és izzítókemencével működik a feszültség enyhítésére. Több mint 20 éves exporttapasztalattal az orvosi, elektronikai és ipari ügyfelek felé, megtanultuk, hogy a műanyag megmunkálása egy másik tudományág, nem pedig anyagcsere.
Műanyag kontra fém – három különbség, amely megváltoztatja a folyamattervet
1. A hő a vágóélen marad.
A fém a forgácson és a munkadarabon keresztül elvezeti a hőt. A műanyag nem. A hő meglágyítja az anyagot, és tiszta forgács helyett olvadt, gumiszerű felületet eredményez. A POM és az akril különösen érzékeny. A hőt éles, nagy pozitív gereblye szerszámokkal, magas orsófordulatszámot mérsékelt előtolásokkal, valamint légfúvással vagy párás hűtéssel szabályozzuk – a műanyag hűtést igényel, nem kenést.
2. A befogás deformálja az alkatrészt.
A műanyag rugalmas. A szabványos fém satu a megmunkálás során összenyomja az alkatrészt, és az elengedés után visszaugrik – megváltoztatja a méretet. Az alkatrészkontúrhoz megmunkált puha pofákat, alacsony nyomású szorítást és vékony alkatrészekhez vákuumrögzítést használunk. A kritikus méreteket az alkatrész szobahőmérsékleten való stabilizálódása után kell megmérni.
3. A belső feszültség napokkal később elvetemíti az alkatrészt.
A műanyag rúdanyag az extrudálásból eredő feszültséget viseli. A megmunkálás újraelosztja ezt a feszültséget. Az alkatrész helyesen mér a CMM-en, majd két nappal később vetemedik. A PEEK-, PTFE- és nagyméretű POM-alkatrészek esetében a megmunkálás előtt izzítjuk az anyagot, és feszültségmentesítjük a nagyolás és a simítás között. Ez nem kötelező – ez a különbség a megfelelően szállított és a megfelelően összeszerelt alkatrész között.
Műanyag minőségek, amelyeket megmunkálunk – és mindegyik hogyan viselkedik
| Anyag | Kulcsfontosságú megmunkálási kockázat | Szerszámozási stratégia | Tipikus alkalmazás |
|---|---|---|---|
| POM (Delrin) | Olvadás, chippakolás | Éles pozitív gereblye, légfúvás | Fogaskerekek, perselyek, szigetelők |
| KANDIKÁL | Stressz vetemedése, költség | Megmunkálás előtt lágyítás, éles keményfém | Orvosi implantátumok, repülés |
| PTFE (teflon) | Hideg áramlás, méretbeli instabilitás | Nagyon éles szerszámozás, könnyű befogás | Tömítések, vegyszeres szerelvények |
| Nejlon | Nedvességfelvétel, deformáció | Száraz anyag megmunkálás előtt, alacsony szorítás | Fogaskerekek, kopóbetétek |
| akril (PMMA) | Repedés, olvadás | Nagy sebesség, légfúvás, hűtőfolyadék nélkül | Kijelzők, folyadéksejtek |
| ABS | Elkenődés, alacsony szilárdság | Éles szerszámozás, mérsékelt sebesség | Házak, prototípusok |
Megjegyzés a PEEK-ről:A PEEK a legigényesebb műanyag, amelyet megmunkálunk. Drága, hajlamos a stressz vetemedésére és érzékeny a hőre. A PEEK rudat megmunkálás előtt lágyítjuk, a feszültségmentesítés után pedig megmunkáljuk – ellenkező esetben az alkatrész szállítás után elmozdul. MertCNC műanyag megmunkálásA hőkezelési lépés nem kötelező.
Valódi példa – PEEK szigetelő orvosi eszközökhöz
Egy német orvostechnikai eszközgyártónak 0,01 mm-es furattűréssel, 0,02 mm-es lapossággal és olvadt élekkel rendelkező PEEK szigetelőre volt szüksége. Előző beszállítójuk az alkatrészt PEEK-rúd-anyagból, izzítás nélkül megmunkálta. A furat az ellenőrzéskor helyesen mért, de három nappal később 0,04 mm-rel zsugorodott.
Amit másképp csináltunk:
- A PEEK rúdanyagot megmunkálás előtt izzították – az extrudálási feszültség enyhítése érdekében.
- Nagyoló megmunkálás, majd feszültségmentesítés az alkatrész megmunkálása előtt.
- Használt éles, erős keményfém lapkák légfúvásos hűtéssel – olvadt élek nélkül.
- A furatot 48 órás stabilizálás után mértük meg – nem közvetlenül a megmunkálás után.
- 2500 darabot szállítunk, nulla szállítás utáni méretsodródással.
Ez az, amitCNC műanyag megmunkáláski kell szállítani: nem csak egy alkatrészt, amely a kiszállítás napján megfelelően mér, hanem egy olyan alkatrészt is, amely azután is megfelelő marad, hogy elérte a futószalagot.
Gyakran Ismételt Kérdések
Q1: Miért vetemedett meg a műanyag alkatrészem a megmunkálás után?
V: A vetemedés belső feszültségből származik. A műanyag rúdanyag az extrudálásból eredő feszültséget viseli. A megmunkálás eltávolítja az anyagot, és újraelosztja ezt a feszültséget – az alkatrész megfelelően mér, majd napokkal később elmozdul. A javítás az anyag izzítása megmunkálás előtt, valamint feszültségmentesítés a nagyolás és a simítás között. A PEEK, PTFE és nagy POM alkatrészek esetében az izzítás nem kötelező. Ha a beszállítója feszültségmentesítés nélkül megmunkálja a műanyagot, az alkatrész szállítás után elmozdul.
Q2: Milyen hűtőfolyadékot kell használni a CNC műanyag megmunkálásához?
V: A legtöbb műanyagot nem kell kenni – hűteni kell. Az özönvíz hűtőfolyadékát felszívhatja a nylon, megfestheti a POM-ot, vagy maradékot hagyhat a PEEK-en. A legtöbb műanyaghoz légfúvásos vagy ködhűtést alkalmazunk. Kivételt képez az akril, amely hősokk hatására megrepedhet – az akrilhoz csak nagy sebességű és légfúvást használunk. MertCNC műanyag megmunkálás, a hűtőfolyadék-stratégia az anyagtól függ, nem egy univerzális szabálytól.
3. kérdés: Meg tudja tartani a szigorú tűréshatárokat a PEEK és PTFE alkatrészeken?
V: Igen – de mindegyikhez különböző stratégiákkal. A PEEK jól megtartja a toleranciát az izzítás és a stresszoldás után, és rutinszerűen ±0,01 mm-t tartunk. A PTFE lágyabb és terhelés alatt kúszik – ellenőrzéskor megtartja a tűréshatárt, de üzem közben elmozdulhat. A PTFE esetében a tűrési sáv alsó végére dolgozunk, és azt tanácsoljuk az ügyfeleknek, hogy a tervezésnél hagyják figyelembe a hideg áramlást. MertCNC műanyag megmunkálásMindkét anyag esetében a kulcs a megmunkálás, a stabilizálás és a mérés – nem az, hogy közvetlenül a szerszám leállása után mérjünk.
Hot Tags: CNC műanyag megmunkáló gyártó, egyedi műanyag alkatrészek beszállítója, nagy pontosságú műanyag megmunkálás
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat