Termékek
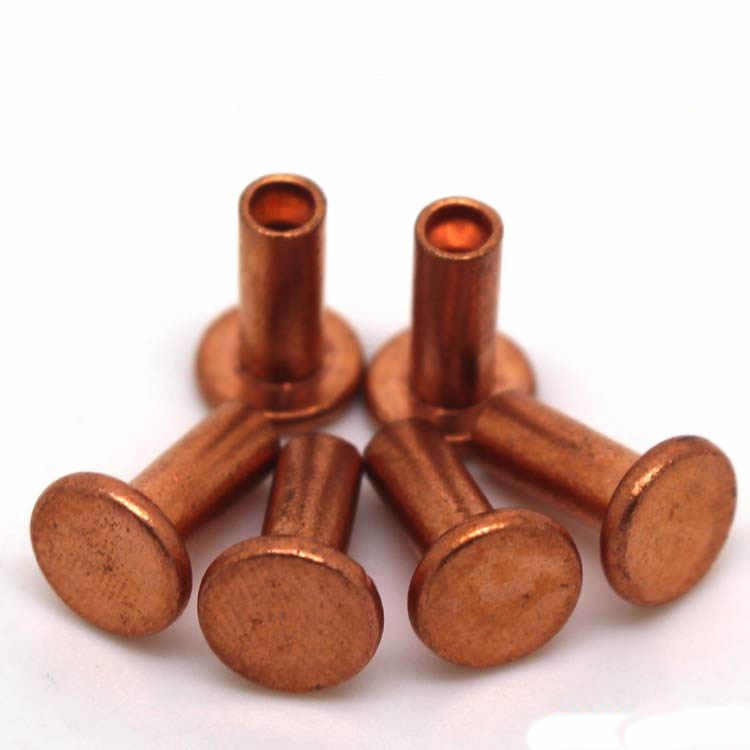
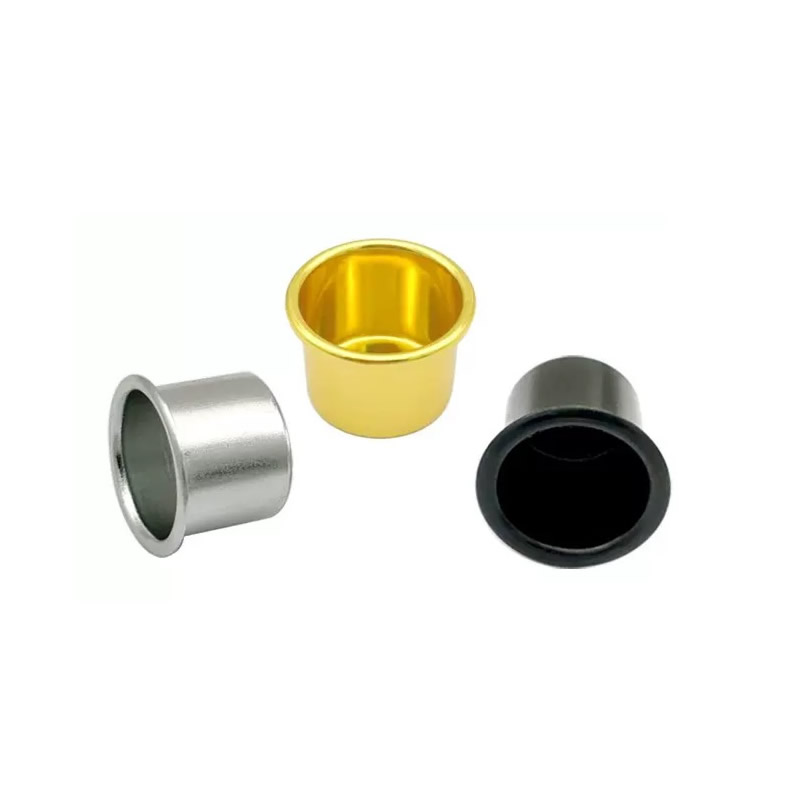
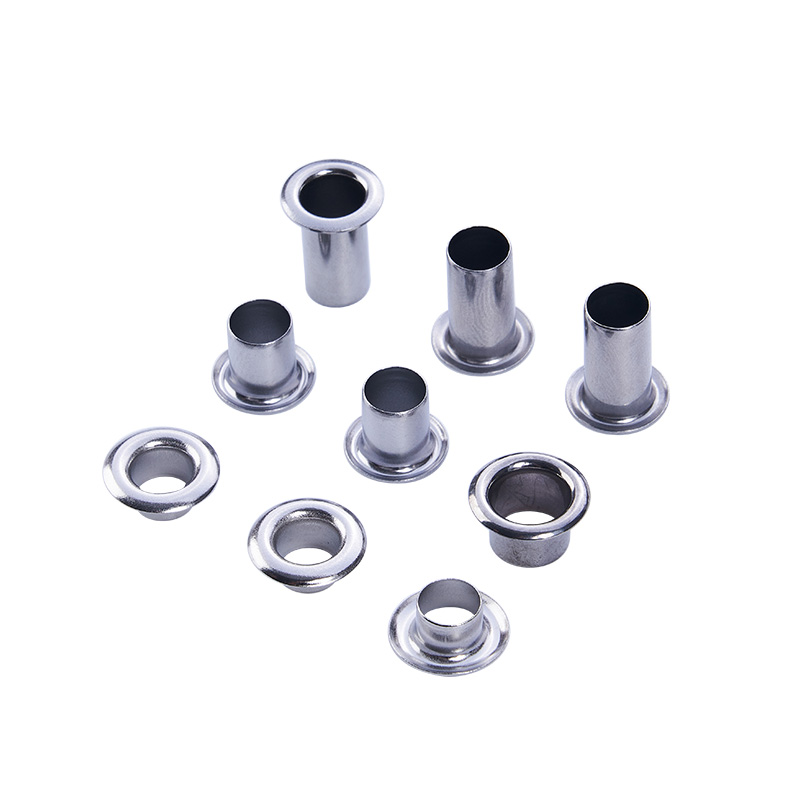
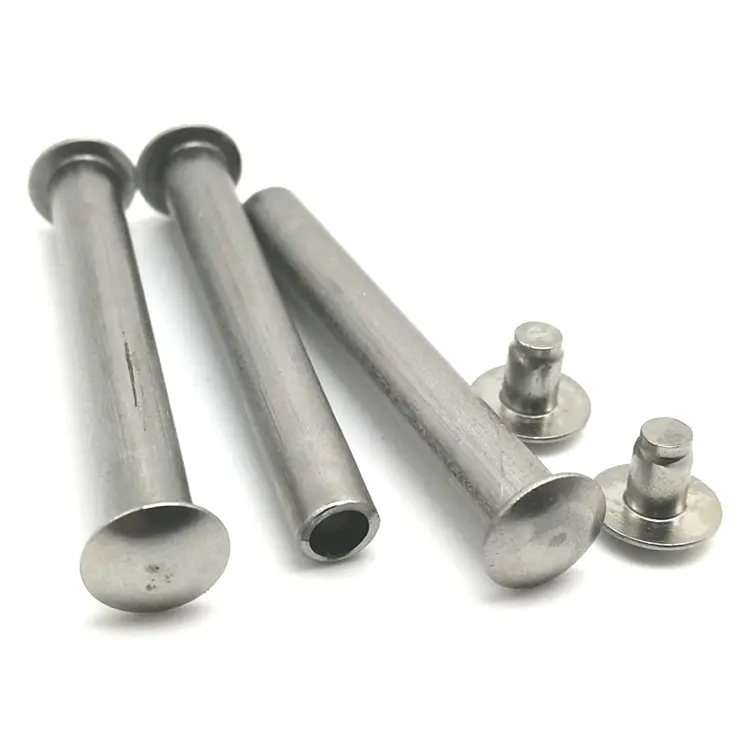
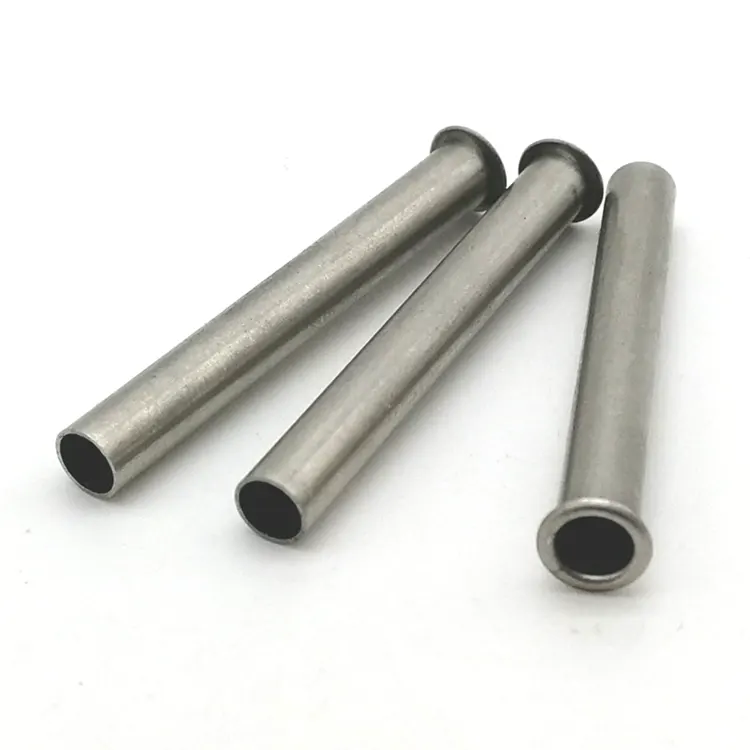
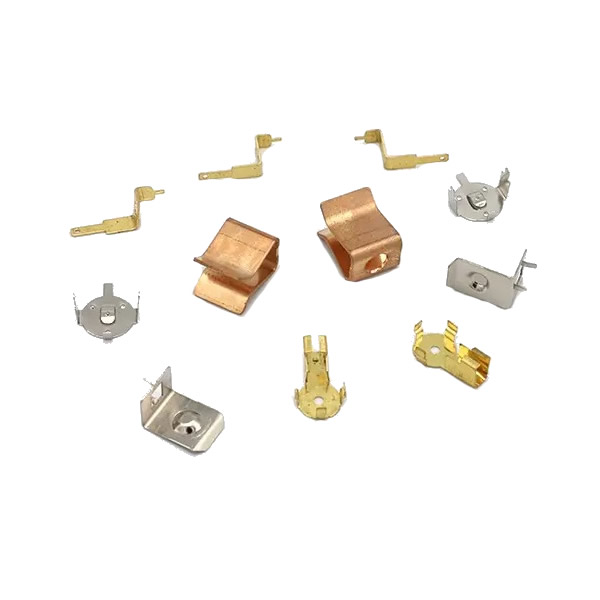
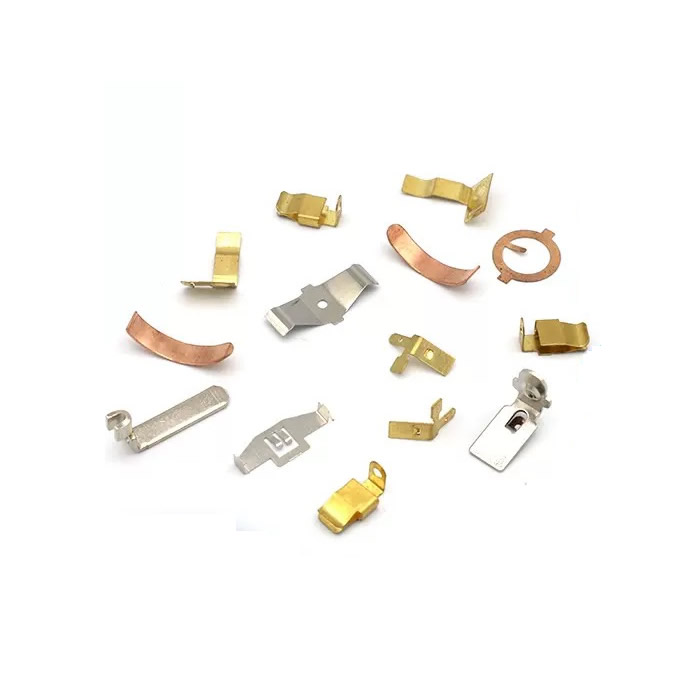
Precíziós fémbélyegző alkatrészek
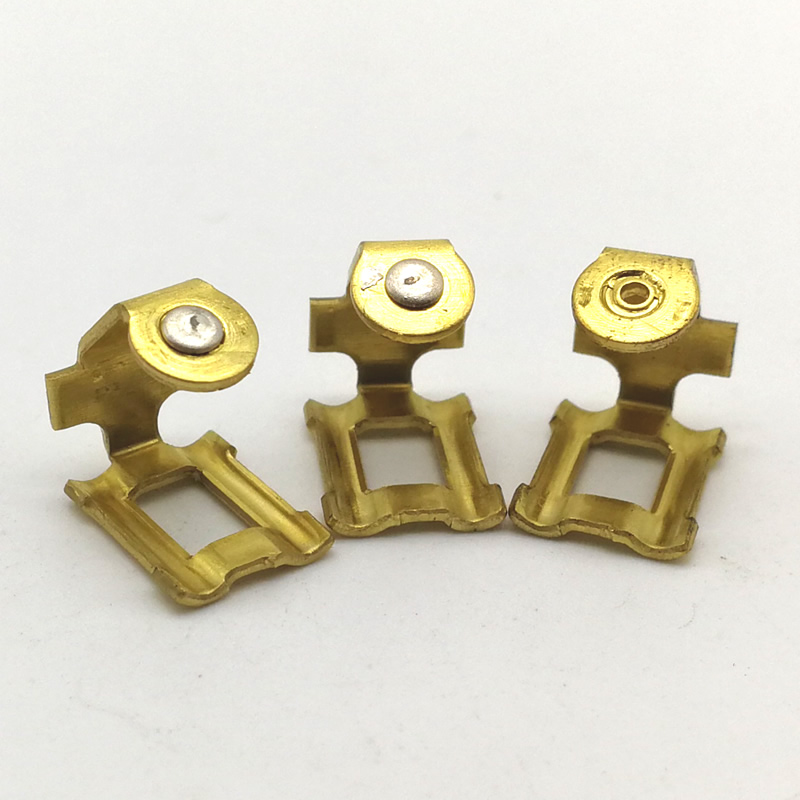
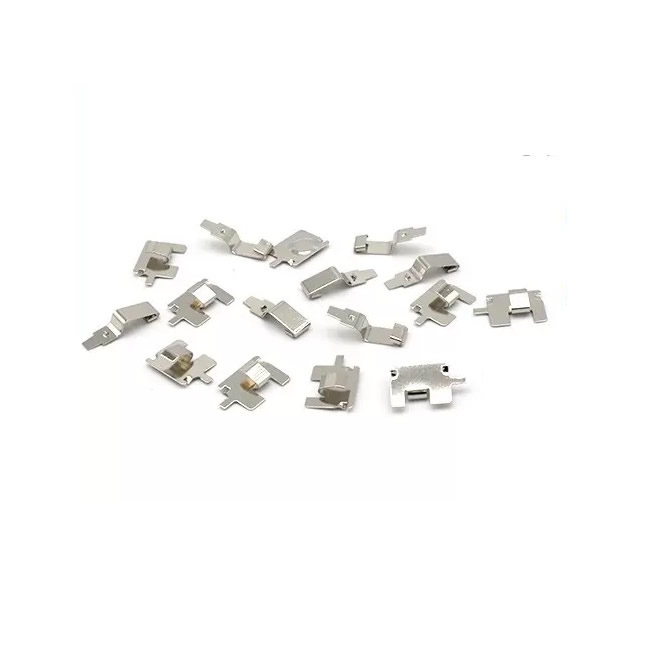
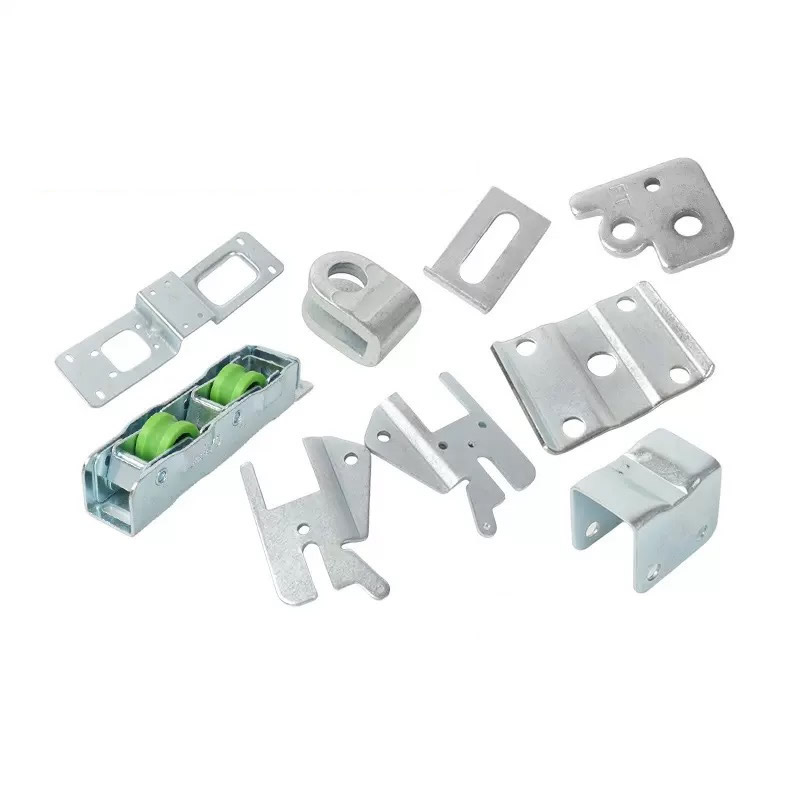
A precíziós sajtolószerszám háromszorosa a szabványos szerszámnak – mivel a szerszámot az alkatrésztűrés töredékére dolgozzák meg, nem magára a tűrésre. A Nuote Metals precíziós fémbélyegző alkatrészeket gyárt Kínában lassú huzalú szikraforgácsoló szerszámokkal (±0,003 mm), koordináta-földelési lyukasztókkal és présekkel, amelyek minden gyártási folyamat előtt ellenőrizték a csúszó párhuzamosságát. ±0,02 mm a kritikus jellemzőknél. PPAP és Cpk dokumentált.
Kérdés küldése
termékleírás
A szabványos sajtolószerszámot az alkatrésztűrésig megmunkálják – ha a rajz ±0,05 mm-t ír, akkor a szerszám ±0,05 mm-re készül. A precíziós sajtoló szerszámot az alkatrésztűrés töredékéig megmunkálják – ha a rajz ±0,02 mm-t ír, akkor a szerszám ±0,005 mm-re készül. A szerszám többe kerül, mivel a megmunkálási idő hosszabb, az EDM lassabb és az ellenőrzés gyakoribb. De a matrica tűréshatárt hagy a préselés, az anyag és a szerszámkopás tekintetében – így az alkatrész a teljes tételben megtartja tűréshatárát, nem csak az első cikknél.
A precíziós fémbélyegző alkatrészek nem szabványos bélyegzések szigorúbb ellenőrzési tervvel. Ezeket az alkatrészeket olyan szerszámrendszeren gyártják, ahol a szerszám pontossága, a préselés pontossága és a szerszámon belüli ellenőrzés a végső tűréshez igazodik. A ±0,05 mm-re megmunkált szerszám nem tud ±0,02 mm-es pozíciójú alkatrészt előállítani – a szerszámhiba a préslöketek előtti tűréshatárt felemészti.
A Nuote Metalsnál precíziós fémbélyegzett alkatrészeket gyártunk a préselési pontosság, a préselési pontosság és a szerszámon belüli ellenőrzés összehangolásával. Ez a cikk ismerteti a szerszámrendszert, a működését biztosító próbabeállításokat, és azt, hogy mit kell ellenőrizni a precíziós bélyegzés elfogadása előtt.
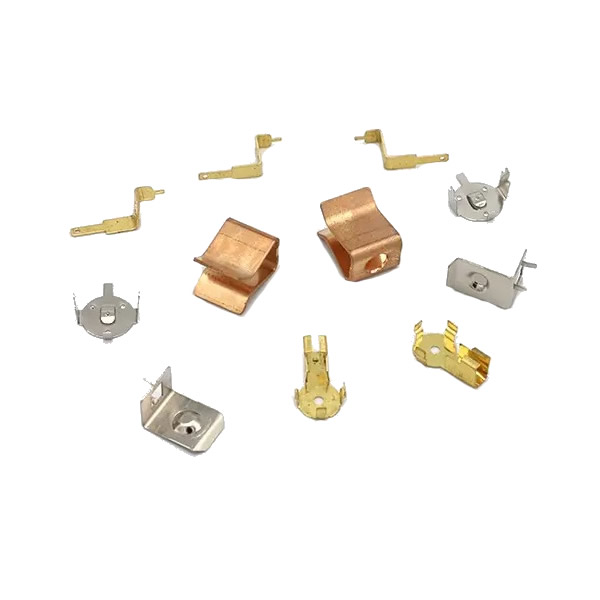
Vágószerszám pontosság – Lassú vezetékes szikraforgácsolás és koordinátacsiszolás
A szerszám a pontosság első forrása. A ±0,01 mm-re megmunkált szerszám nem tud ±0,02 mm-es pozíciójú alkatrészt előállítani – a szerszámhiba a tűrés felét felemészti, mielőtt a prés még megmozdul.
Hogyan építünk precíziós szerszámokat:
- Lassú vezetékes EDM (Sodick AQ sorozat)szerszámbetétekhez és lyukasztókhoz – pozíciópontosság ±0,003 mm, felületi minőség Ra 0,2 μm.
- Koordináta köszörülés lyukasztó- és matricaprofilokhoz-profil pontosság ±0,002 mm, élélesség szabályozott.
- Zárt hurkú vezetékes EDM vezérlés -a huzal helyzete valós időben korrigálódik, így a szerszám kontúrja illeszkedik a programhoz, nem a gép sodródásához.
- A hézag az anyaghoz igazodikl – az adott anyagra és vastagságra számítva, nem szabványos százalékra.
Miért fontos ez a precíziós fémbélyegző alkatrészeknél:A ±0,01 mm-re épített matrica ±0,01 mm-t hagy a présnek és az anyagnak. A ±0,003 mm-re épített matrica ±0,017 mm-t hagy – ez elegendő ahhoz, hogy megtartsa az alkatrésztűrést még akkor is, ha a prés és az anyag változik. A szerszám pontosságát nem minimalizálni kell – ez a tolerancia alapja.
Nyomtatási pontosság – Amit minden gyártás előtt ellenőrizni kell
A precíz présszerszám pontatlan alkatrészeket eredményez. A présnek meg kell tartania párhuzamosságát az ágyon, minden löketnél meg kell ismételnie az alsó holtpontját, és ellenállnia kell a hőnövekedésnek a gyártás során.
| Nyomja meg a Paraméter gombot | Mit érint | Pontossági követelmény | Hogyan ellenőrizzük |
|---|---|---|---|
| Csúszkapárhuzam | Laposság, hajlítási szög | ≤0,02 mm az ágyon keresztül | Hamar lézeres beállítás a gyártás előtt |
| Alul-holtpont ismételhetőség | Vastagság, éremmélység | ≤0,01 mm lökettől löketig | Lineáris kódoló a szánon (±0,001 mm) |
| Termikus növekedés | Hézag, sorjamagasság | ≤0,01 mm 8 óra alatt | Hőmérséklet érzékelők a kereten |
| Az adagolás pontossága | Lyuk helyzete | ±0,01 mm osztásonként | Szervo előtolás lineáris jeladóval |
Csúszkapárhuzammeghatározza, hogy a lyukasztó egyenletesen kerül-e a szerszámba. A 0,05 mm-es dőlésszögű prés az egyik oldalon 0,05 mm-rel vékonyabb alkatrészt eredményez – a síkság és a hajlítási szög nem felel meg a precíziós tűrésnek. Gyártás előtt és bármilyen szerszámcsere után ellenőrizzük a párhuzamosságot lézeres beállító rendszerrel.
Alul-holtpont ismételhetőségmeghatározza az érmemélységet és a végső vastagságot. A löketenként 0,02 mm-rel változó prés olyan alkatrészt hoz létre, amely 0,02 mm-rel vastagabb a köteg egyik végén, mint a másik. A löketet lineáris kódolóval figyeljük – nem mechanikus ütközővel.
Termikus növekedésmegváltoztatja a hézagot, ahogy a prés felmelegszik. Egy 8 órás műszak alatt 0,02 mm-rel nőtt prés 0,02 mm-rel megváltoztatja a szerszám hézagát – és ezzel együtt a sorja magassága is. Figyeljük a keret hőmérsékletét, és beállítjuk a szerszám hézagát, ha a hőmérséklet túllépi a beállított értéket.
A precíziós fémbélyegző alkatrészek esetében a prés nem árucikk – ez egy precíziós műszer, amelyet ellenőrizni és ellenőrizni kell.
Próbamódosítások – Mit változtatunk valójában, ha az első cikk meghiúsul
A precíziós szerszám nem hoz létre precíziós alkatrészt az első löketnél. A próba szakaszban érhető el a tűrés – az első cikk megmérésével, a hiba forrásának azonosításával és a szerszám vagy a prés beállításával.
Tipikus próbasorozat ±0,02 mm-es pozíciótűréshez:
- Első próba: A pozíció méretei ±0,035 mm. A hiba nagyobb, mint a tűrés.
- Kiváltó ok: A szerszámbetét ±0,003 mm-re lett megmunkálva, de a préselés párhuzamossága 0,03 mm volt – a prés megdöntötte a lyukasztót.
- 1. beállítás: Igazítsa lézerrel a nyomószánt – a párhuzamosság 0,012 mm-re csökkentve.
- Második próba: A pozíció méretei ±0,025 mm. Közelebb, de még mindig a tűréshatáron kívül.
- Eredeti ok: Az előtolás hossza emelkedésenként 0,008 mm-rel változott – a szervo betáplálás nem volt hangolva a szalag tömegéhez.
- 2. beállítás: Hangolja be a szervo előtolási profilt – az előtolási pontosság ±0,003 mm-re javult.
- Harmadik próba: A pozíció méretei ±0,015 mm. A tűréshatáron belül.
- Gyártás: In-die mérőcsapok a lyukasztóállomásra szerelve – a prés leáll, ha a pozíció 0,015 mm-nél nagyobbra tolódik.
Amit ez mutat: A pontosság nem csak a szerszámban rejlik – hanem a próbabeállításokban, amelyek a présszerszámot és a prést az anyaghoz illesztik. A precíziós sajtolású alkatrészek esetében a próba szakasz nem formalitás – ez az, ahol a tűrés ténylegesen megvalósul.
In-Die ellenőrzés – az alkatrész mérése a levágás előtt
A precíziós bélyegzést utólag nem lehet ellenőrizni – mire az alkatrészt megmérik, a szerszám már több ezer alkatrészt gyártott. Az ellenőrzésnek a szerszámban kell megtörténnie, mielőtt az alkatrészt levágják.
Amit in-die használunk:
- In-die mérőcsapok – egy csap kapcsolódik az áttört furathoz egy meghatározott állomáson; ha a lyuk nincs a helyén, a csap nem lép be, és a prés leáll.
- Űrtartalom-figyelés – a szerszámon lévő terhelésérzékelő hiányzó alkatrészt, dupla nyersdarabot vagy kopott ütést észlel; a prés leáll, mielőtt a matrica megsérül.
- Látásvizsgálat az utolsó állomáson – egy kamera méri a kritikus jellemzőket, mielőtt az alkatrész leesik; a nem megfelelő alkatrészeket légfúvás utasítja el.
Miért fontos az in-die ellenőrzés a precíziós fémbélyegző alkatrészeknél: 200–600 löket/perc sebességnél a szerszámkopás több száz nem megfelelő alkatrészt eredményezhet a következő minta mérése előtt. A kockán belüli ellenőrzés a sodródást abban a löketben észleli, ahol az előfordul – nem a köteg végén.
Valódi példa – 0,5 mm-es rozsdamentes sebészeti kapocs ±0,02 mm-es pozícióval
Egy amerikai orvostechnikai eszköz gyártójának 0,5 mm-es rozsdamentes sebészeti kapocsra volt szüksége ±0,02 mm-es furatpozícióval, 0,03 mm-es síksággal és 0,02 mm-es sorjakorláttal. Előző beszállítójuk a szerszámot ±0,02 mm-re megmunkálta, és szabványos préseléssel futtatta – a pozíció ±0,04 mm-rel változott, és az alkatrészek 8%-a összeszerelése meghiúsult.
Amit másképp csináltunk:
- A szerszámbetétek újra megmunkálva lassú huzalos szikraforgácsolóval – ±0,003 mm-es pozíciópontosság.
- A prés lézerrel beállított gyártás előtt – a csúszó párhuzamossága 0,015 mm az ágyon.
- A szervo előtolást a 0,5 mm-es rozsdamentes szalagra hangolta – az előtolási pontosság ±0,003 mm.
- Beépített mérőcsapok a lyukasztóállomáson – a prés leállt, amikor a pozíció 0,015 mm fölé sodródott.
- Ellenőrzött sorjamagasság optikai komparátorral 200 darabonként – 0,015 mm vagy jobb.
- Korlátozás: Ez a megközelítés ≥0,3 mm anyagvastagság esetén érvényes. Vékonyabb mérőeszközöknél a szalag elhajlik a mérőcsap-erő alatt, és a beépített ellenőrzés megbízhatatlanná válik – ezeknél az alkatrészeknél optikai ellenőrzésre van szükség a kilépésnél, nem pedig a szerszámon belüli mérést.
- 1,2 millió darabot szállítottak nulla összeszerelési hibával. Az ügyfél megszüntette a bejövő helyzet és síkság ellenőrzését.
Ez az, amit a precíziós fémbélyegző alkatrészeknek biztosítaniuk kell: nem csak egy olyan alkatrészt, amely az első cikknél helyesen mér, hanem egy olyan alkatrésznek, amely megtartja a tűrését a tételben – mivel a szerszám, a prés és a szerszámon belüli ellenőrzés a tűréshez, nem a rajzhoz igazodott.
Gyakran Ismételt Kérdések
1. kérdés: Mi a legszigorúbb tűréshatár, amelyet a precíziós bélyegző alkatrészeknél tarthat?
V: Szabványos precíziós tűrésünk ±0,02 mm a furatpozíciónál, ±0,03 mm a síkságnál és ±0,3° a hajlítási szögnél. Szigorúbb tűréshatárok – ±0,01 mm a pozícióban – a szerszámon belüli méréssel, ±0,003 mm-re megmunkált szerszámmal és a párhuzamosságra ellenőrzött présekkel érhetők el. A szigorúbb tűrés azonban magasabb költséget jelent: a szerszám megmunkálása tovább tart, a prés lassabban jár, és gyakoribb az ellenőrzés. A precíziós fémbélyegzett alkatrészek esetében az idézés előtt ellenőrizzük a tűréshatárt és a mennyiséget – nem az első cikk meghiúsulása után.
2. kérdés: Mi történik, ha a tűréshatárom kisebb, mint ±0,02 mm?
V: Idézés előtt áttekintjük a tűréshatárt és a jellemzőt. Ha a tűrés kisebb, mint a standard precíziós képességünk, akkor három lehetőségünk van: (1) Beépített mérőműszer – a szerszám megméri a jellemzőt az alkatrész levágása előtt, és a prés leáll, ha elsodródik. (2) Másodlagos működés – a funkciót a bélyegzés után megmunkálják, ami növeli a költségeket, de szigorúbb tűrést biztosít. (3) DFM ajánlás – olyan tervezési változtatást javasolunk, amely lazítja a tűréshatárt a funkció befolyásolása nélkül. A precíziós bélyegzésű alkatrészek esetében nem ígérünk olyan tűréshatárt, amelyet nem tarthatunk be – a rendelés leadása előtt elmondjuk, melyik opció az életképes.
Q3: Mi okozza a precíziós fémbélyegző alkatrészek költségét?
V: Három tényező: a szerszám pontossága, a préselési idő és a szerszámon belüli ellenőrzés. A lassú huzalos szikraforgácsolással és koordinátaköszörüléssel megmunkált matrica többe kerül, mint egy hagyományos szerszám – de tűréshatárt hagy a prés és az anyag számára. Az in-die mérés megnöveli a szerszámköltséget, de kiküszöböli az elsodródásból származó selejteket, amelyeket csak a következő mintavételnél fog fel. A precíziós fémbélyegzett alkatrészek esetében a költségeket a szerszámrendszer határozza meg – nem egyedül az anyag. Az árajánlattal együtt költségbontást adunk, így láthatja, hogy melyik elem határozza meg az árat.
4. kérdés: Tud-e visszajelzést adni a DFM-nek a rendelés leadása előtt?
V: Igen. Küldjön rajzot az anyaggal, vastagsággal, tűréshatárral és térfogattal. Mérnöki csapatunk felülvizsgálja a szerszám megvalósíthatóságát – a helyzettűrést, a síkságot, a sorjamagasságot és a jellemző méretet –, és írásos DFM-jelentést küld vissza az árajánlattal. A ±0,02 mm-nél szűkebb tűréssel rendelkező precíziós fémbélyegző alkatrészek esetében javasolhatjuk az első cikk elkészítését vagy a próbaüzemet, mielőtt elkötelezné magát a gyártási szerszámok mellett. Ez megakadályozza a leggyakoribb költségmeglepetést – egy olyan szerszámot, amelyet megépítenek, majd módosítanak, mert a tűrés nem volt elérhető.
Hot Tags: Precíziós fémbélyegző alkatrészek, kínai fémbélyegző alkatrészek, precíziós sajtolóalkatrészek gyára
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.


X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat