Termékek
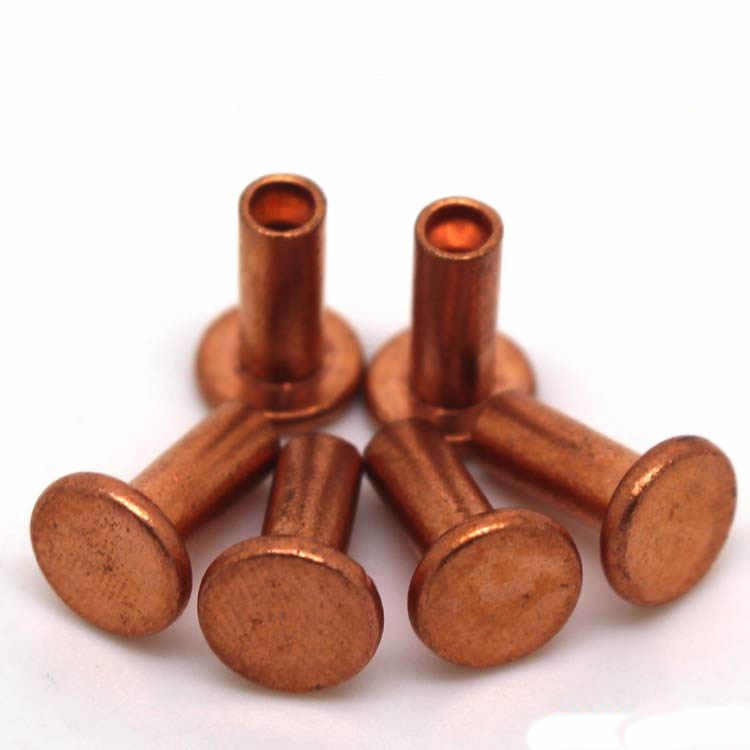
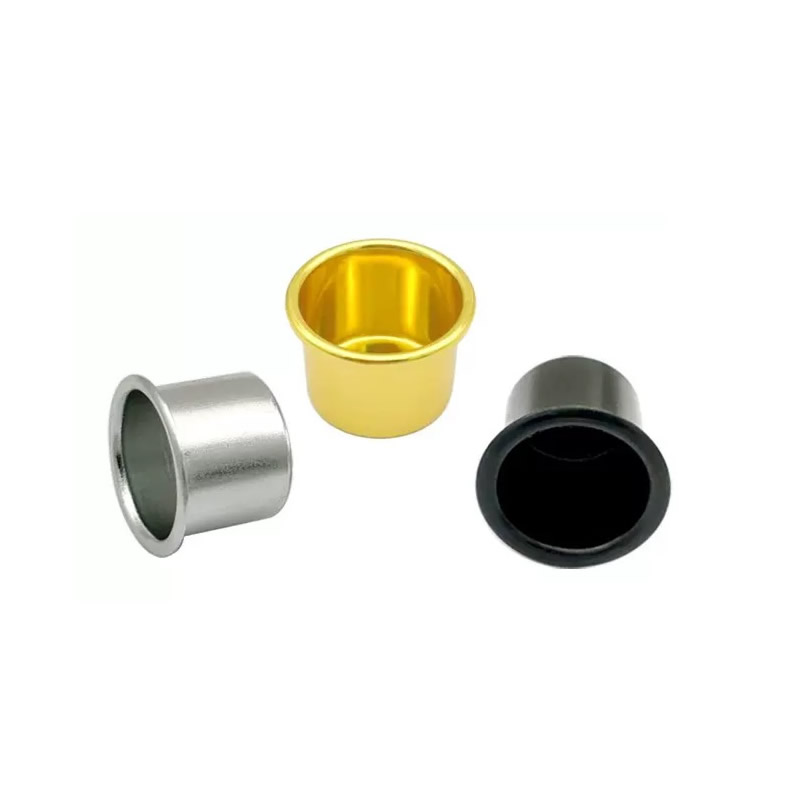
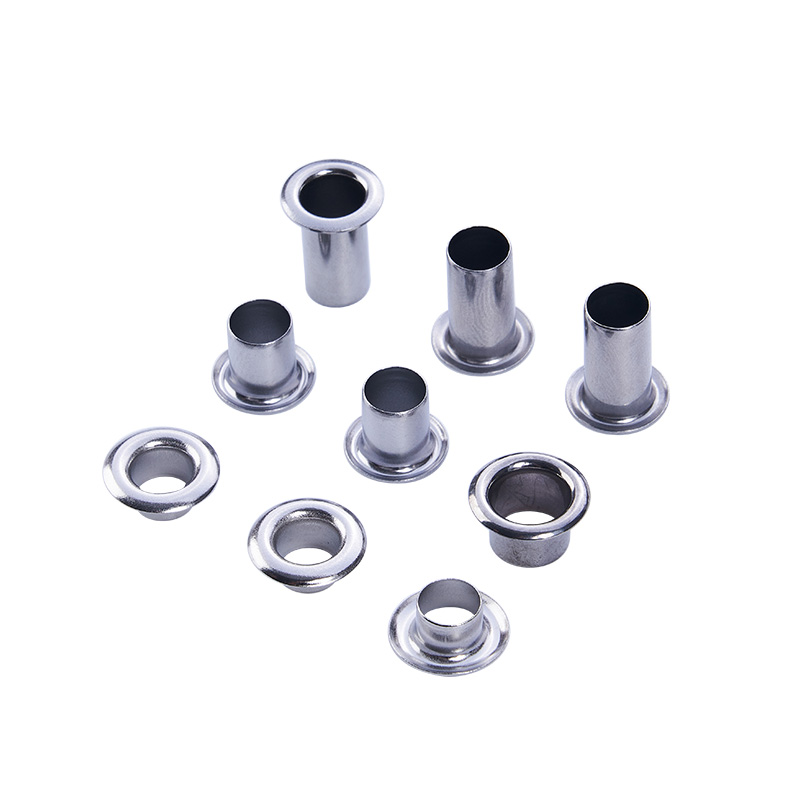
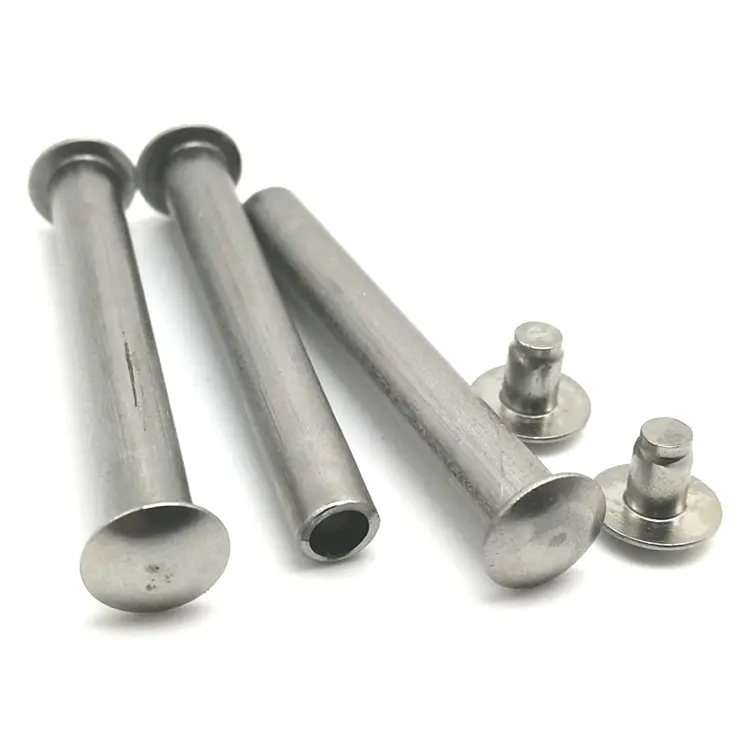
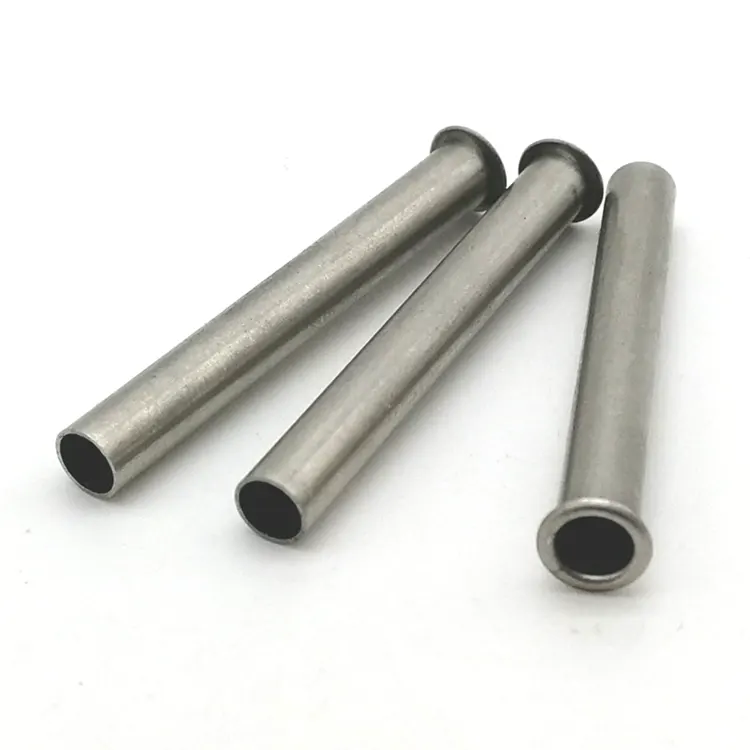
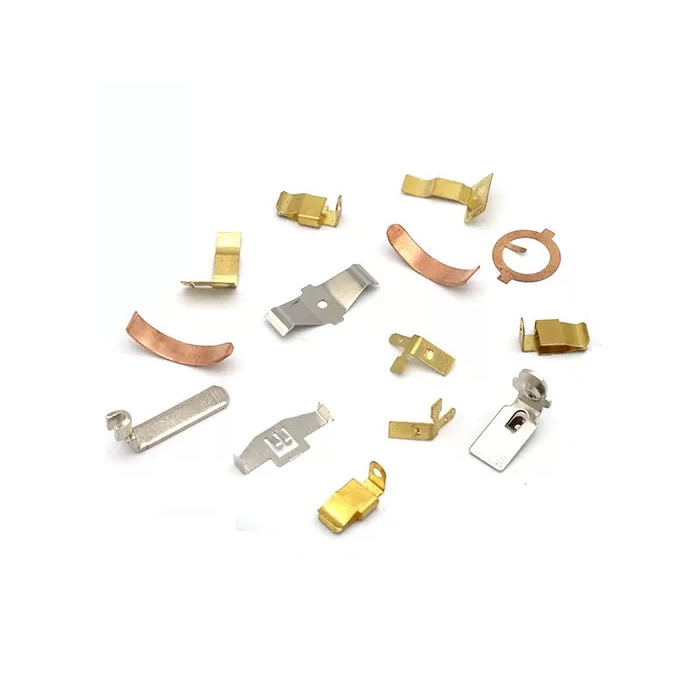
Precíziós fémprések
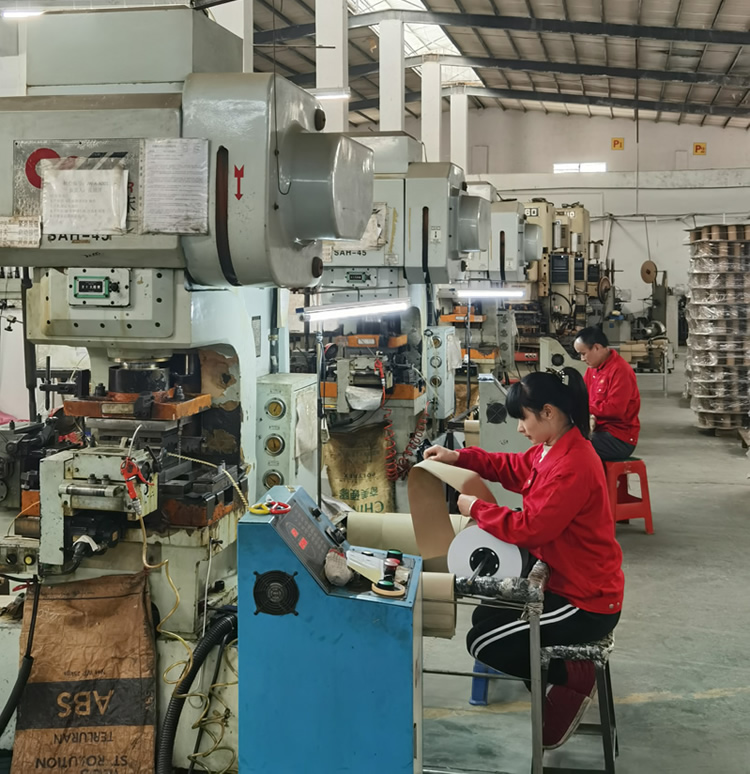
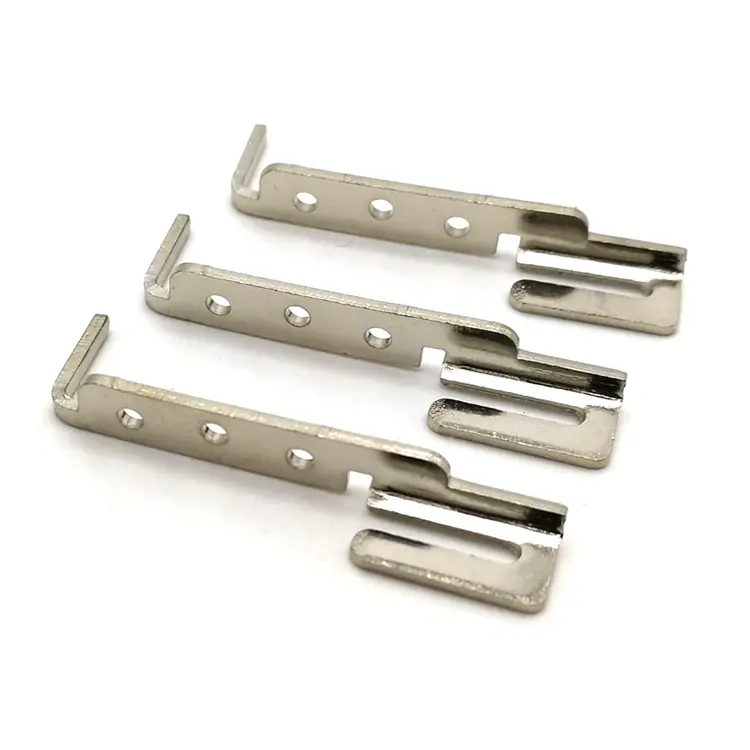
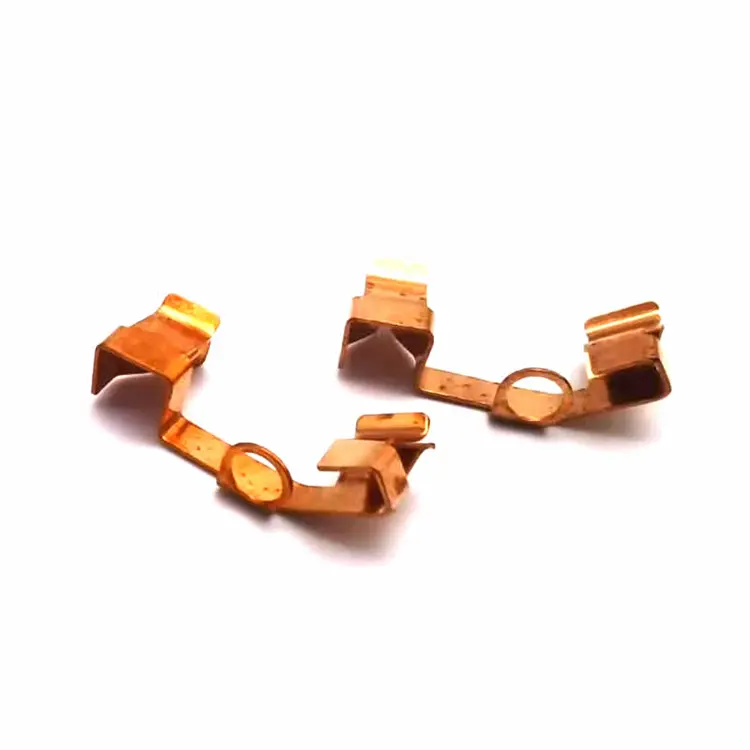
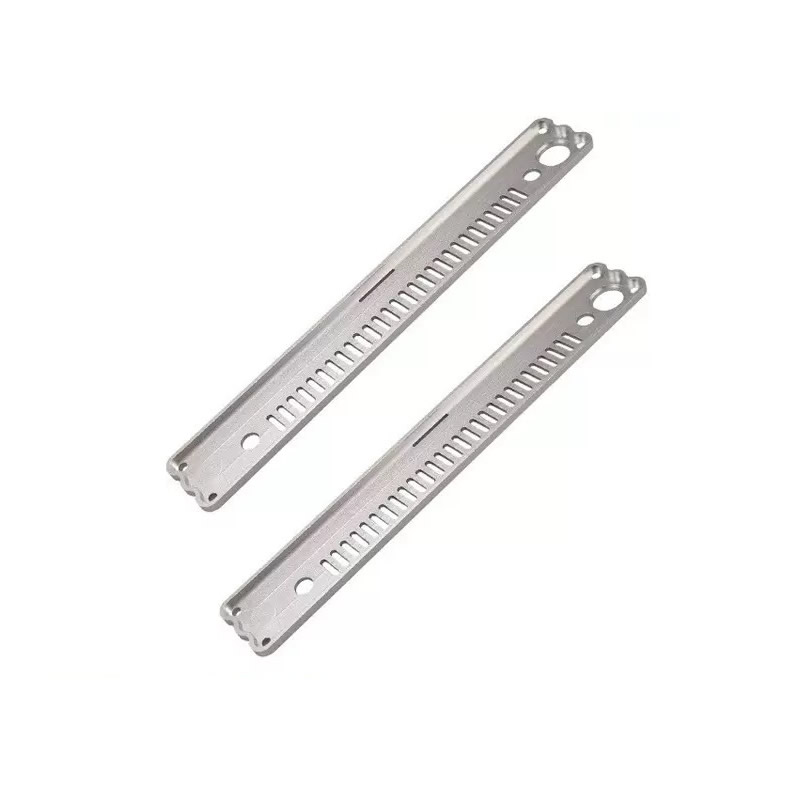
A Nuote Metals egy kínai székhelyű precíziós fémprések gyártója autóipari, elektronikai és ipari ügyfelek számára. Acélból, rozsdamentes acélból, alumíniumból, sárgarézből és rézből bélyegzett konzolokat, érintkezőket, kivezetéseket, pajzsokat és szerkezeti részeket gyártunk. Progresszív és egyállomásos matricák, házon belüli szerszámok, PPAP dokumentáció. 20+ év export tapasztalat. Ingyenes minták minősített projektekhez.
Kérdés küldése
termékleírás
Precíziós fémprések – ahol a költségeket a prés befutása előtt számolják fel
A préselés ára nem a présidő alapján történik. Árát a szerszám és a szalag elrendezése határozza meg. Két beszállító ugyanazt az 1 mm-es rozsdamentes konzolt ugyanazon a tonnanyomatú présen futtathatja, és 40%-kal eltérő egységárat kínálhat – mivel az egyik szalagelrendezés a tekercsszélesség 62%-át, a másik pedig 48%-át használja fel. A sajtó ugyanolyan sebességgel működik. Az anyagszámla nem ugyanaz.
A precíziós fémpréselések tekercsből vagy lemezből szerszámmal vágott és formázott formázott alkatrészek. A matrica határozza meg a geometriát. A szalag elrendezése határozza meg az anyagfelhasználást. A prés határozza meg a ciklus sebességét. Abból a vevőből, aki csak a présmennyiséget és az egységárat értékeli, hiányzik a költséget, a sorját, a síkságot és az ismételhetőséget szabályozó két változó.
A Nuote Metalsnál mi gyártunkprecíziós fémpréseka szerszámokkal és a szalagelrendezéssel, mint az elsődleges költség- és minőségi döntésekkel. Ez a cikk elmagyarázza a préselés árát, honnan származik a sorja és a rugózás, és mit kell ellenőrizni az első cikk jóváhagyása előtt.
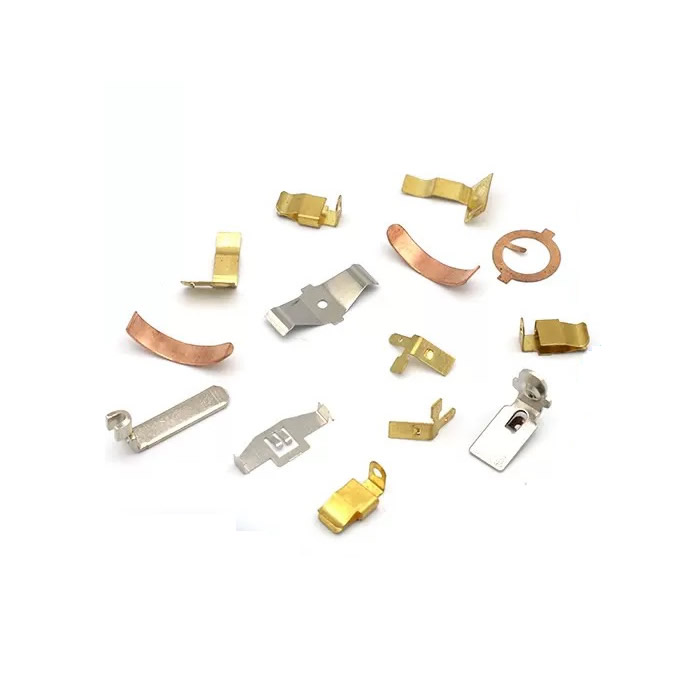
A préselési folyamat – Mi a matrica és szalag elrendezés vezérlése
A préselés lapos szalagként kezdődik. A kocka egy vagy több műveletet hajt végre: kivágás, átszúrás, hajlítás, formázás, húzás vagy darabolás. A progresszív szerszámban a szalag löketenként egy lépést tesz előre – minden állomás egy műveletet hajt végre, amíg az alkatrész el nem készül.
A kocka vezérli:
- Geometria – furat helyzete, hajlítási sugár, forma magassága.
- Sorja iránya – a vágott élen van egy borulás és egy sorja; a kocka határozza meg, melyik oldalon.
- Laposság – a hajlítás és az alakítás olyan feszültséget okoz, amely a kidobás után torzítja az alkatrészt.
A szalag elrendezése a következőket vezérli:
- Anyagfelhasználás – a tekercs mennyi része válik részévé és mennyi hulladékká válik.
- Hajlásszög és hídszélesség – az alkatrészek és a közöttük maradt anyag közötti távolság.
- A hordozó kialakítása – hogyan támasztják alá az alkatrészt, amikor áthalad a szerszámon.
A precíziós fémpréseléseknél gyakran a szalagelrendezés jelenti a legnagyobb költséget. Az anyagfelhasználást 48%-ról 62%-ra javító elrendezés 22%-kal csökkenti az anyagköltséget – a prés, a szerszám anyagának vagy a ciklusidő megváltoztatása nélkül.
A préselés ára – szerszámok, anyagok és mennyiség
| Költségelem | Mit takar | Hogyan változik a hangerővel |
|---|---|---|
| Szerszámozás | Die tervezés, megmunkálás, kipróbálás | Fix – a rendelés során amortizált |
| Anyag | Tekercs költség × szalag kihasználtság | Arányos – a selejtet kifizetik, de nem szállítják |
| Nyomja meg az időt | Űrtartalom × ciklusarány | Arányos – progresszív szerszámmal alacsonyabb |
| Másodlagos műveletek | Sorjázás, menetfúrás, bevonat | Arányos – in-die műveletekkel kiküszöbölhető |
| Ellenőrzés | Első cikk, folyamatban, végleges | Fix + arányos |
A szerszámozás fix költség.5000 darabnál a szerszámok dominálhatnak az egységárban. 500 000 darabnál elhanyagolhatóvá válik. A megtérülési térfogat az alkatrész összetettségétől függ – az egyszerű konzolok indokolhatják a 10 000 darabos szerszámozást; az összetett progresszív halmazokhoz 100 000-re lehet szükség.
Anyagfelhasználásez a rejtett költség. A széles hidakat és nagy hordozókat hagyó szalagelrendezés alkatrészenként több tekercset fogyaszt. A törmeléket tekercsáron fizetik, és ócskavas áron adják el – a különbség elveszik. Mertprecíziós fémprésekrozsdamentes vagy rézben az anyag az egységköltség 50-70%-a lehet. A szalagelrendezés optimalizálása nem kötelező.
Másodlagos műveletekadd hozzá a költségeket és a kezelést. Egy olyan alkatrész, amelynél a préselés után kézzel sorjázni kell, többe kerül, mint az a rész, amelynek sorja a szerszámban van szabályozva. A szerszámon belüli menetfúrás, a szerszámon belüli sorjázás és a szerszámon belüli ellenőrzés csökkenti a kezelhetőséget és javítja a konzisztenciát.
Sorja, laposság és rugózás – A három nyomós hiba
Burraz a durva él, amely akkor marad meg, amikor a szerszám átvágja az anyagot. Kiküszöbölni nem lehet – csak ellenőrizni. A sorja magassága a szerszám hézagától, a szerszám élességétől és az anyagvastagságtól függ. A precíziós fémpréseléseknél a sorja magassága és iránya határozza meg. Az érintkezési felületen lévő sorja növeli az ellenállást; a csúszó élen lévő sorja kopást okoz.
Laposságkilökődés után megváltozik. A hajlítás és az alakítás maradék feszültséget okoz. Az alkatrész lapos a szerszámban, és elengedés után meghajlik. A síkságot feszültségmentesítő izzítással, a szerszám beállításával vagy az alkatrész végső állomáson történő lapos kidolgozásával szabályozzuk.
Springbackaz anyag rugalmas visszanyerése hajlítás után. A szerszámban lévő hajlítási szög nem az alkatrész hajlítási szöge. A nagy szilárdságú acél és a rozsdamentes acél rugózása 2-5° lehet. Ezt a szerszám túlhajlításával kompenzáljuk – a szerszám szöge élesebb, mint az alkatrész szöge, és az anyag visszaugrik a megadott szögbe.
Progressive Die vs. Single-Station – ami illik a hangerődhez
| Tényező | Progresszív Die | Single-Station Die |
|---|---|---|
| Kötet | 50.000+ darab | 1000-50000 darab |
| Szerszámköltség | Magasabb – több állomás | Alsó – egy művelet |
| Ciklusidő | Gyorsabb – teljes alkatrész löketenként | Lassabb – többszöri menet |
| Alkatrész összetettsége | Magas – hajlítás, átszúrás, koppintás egy szerszámban | Alacsony – egyszerű üres vagy hajlított |
| Átállás | Hosszabb – a kocka nehéz | Rövidebb – könnyebb matrica |
| A legjobb | Nagy mennyiségű precíziós fémpréselés | Prototípusok, kis mennyiség, egyszerű alkatrészek |
Progresszív kockaindokolt, ha a mennyiség amortizálja a szerszámokat, és az alkatrész összetettsége több műveletet igényel. Az egyállomásos szerszám jobb a prototípusokhoz és a kis mennyiséghez – ahol a szerszámköltség dominál, és az alkatrész egyszerű.
Valódi példa – 0,8 mm-es rozsdamentes érintkezőrugó
Egy német elektronikai gyártónak 0,8 mm-es rozsdamentes érintkezőrugóra volt szüksége 0,05 mm-es sorjakorláttal, 0,1 mm-es síksággal és 90° ±1°-os hajlítási szöggel. Előző beszállítójuk 52%-os anyagfelhasználású szalagelrendezést használt, és kézzel sorjázta az alkatrészeket – a sorjamagasság 0,03 mm és 0,08 mm között változott.
Amit másképp csináltunk:
- Újraterveztük a szalag elrendezését 68%-os anyagfelhasználásra – csökkentett alkatrészenkénti tekercsfogyasztás.
- Progresszív matricát használtak a szerszámon belüli bedolgozással – szabályozott sorja iránya és síksága a szerszámban, nem utána.
- Kompenzált visszaugrás 92°-os túlhajlítással – az alkatrész 90° ±0,5°-ra ugrott vissza.
- Ellenőrzött sorjamagasság és síkság optikai komparátorral 500 darabonként.
- 800 000 darabot szállítottak sorjamentesen. Az ügyfél megszüntette a kézi sorjázást, és 18%-kal csökkentette az anyagköltséget.
Ez az, amitprecíziós fémprésekszállítani kell: nem csak egy alkatrészt, amely megfelel a rajznak, hanem olyan alkatrészt, amelynek költsége és konzisztenciája a szalag elrendezésében és a szerszámban van kialakítva.
Gyakran Ismételt Kérdések
Q1: Milyen tűréshatárokat tarthat be a precíziós fémpréseléseknél?
V: A tipikus tűréshatárok ±0,05 mm a furat helyzetében és hajlítási helyén, ±0,1 mm a forma magasságában és ± 0,02 mm az érmevastagságban. A sorja magassága 0,05 mm-re vagy jobbra van szabályozva. A síkság az alkatrész méretétől és az anyagtól függ – 0,1 mm érhető el kis konzolok esetén; nagyobb részek feszültségcsökkentő izzítást igényelhetnek. Mertprecíziós fémprések, a tűrés a szerszám minőségének, a présstabilitásnak és az anyagállandóságnak a függvénye – nem csak a prés tonnatartalmának.
2. kérdés: Lehet-e préselést készíteni vágóéllel és sorjázással?
V: Igen. A progresszív szerszámok magukban foglalhatnak csapoló állomásokat, sorjázó állomásokat és érmevágó állomásokat – kiküszöbölve a másodlagos műveleteket és kezelést. A befúráshoz megbízható szalagtartóra és a préslökettel szinkronizált menetfúró egységre van szükség. Az in-die sorjázás a vágott él kivágásával vagy leborotválásával történik. A menetes furatokkal vagy szigorú sorjahatárokkal rendelkező precíziós fémpréseléseknél a szerszámon belüli műveletek javítják a konzisztenciát és csökkentik az egységköltséget.
3. kérdés: Milyen dokumentációt kap a nyomós megrendelés?
V: Minden megrendelés tartalmaz egy első cikk-ellenőrzési jelentést, anyagtanúsítványokat és egy méretjelentést a kritikus jellemzők tényleges mért értékeivel. Az autóipari és a szabályozott ügyfelek számára PPAP-dokumentációt biztosítunk – beleértve a folyamatfolyamatot, a PFMEA-t, a szabályozási tervet és a képességtanulmányokat. Ha a precíziós fémsajtolás beszállítója nem tud PPAP-t vagy első cikk jelentést adni, akkor a minőségi kockázatot Ön viseli. A Nuote Metals teljes körű dokumentációt biztosít ISO 9001:2015 rendszerünk szerint.
Hot Tags: Precíziós fémprés, Kína precíziós préselés
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.


X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat