Termékek

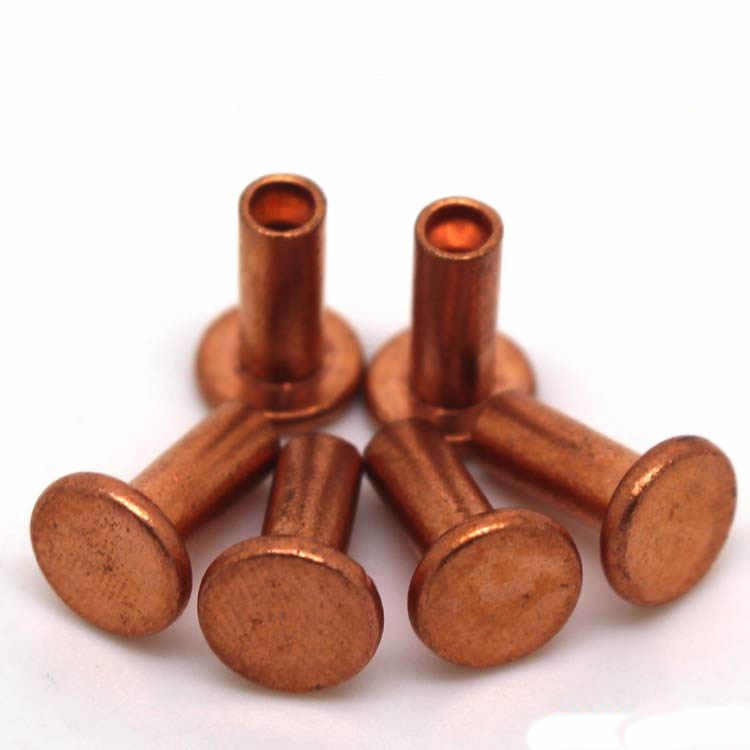
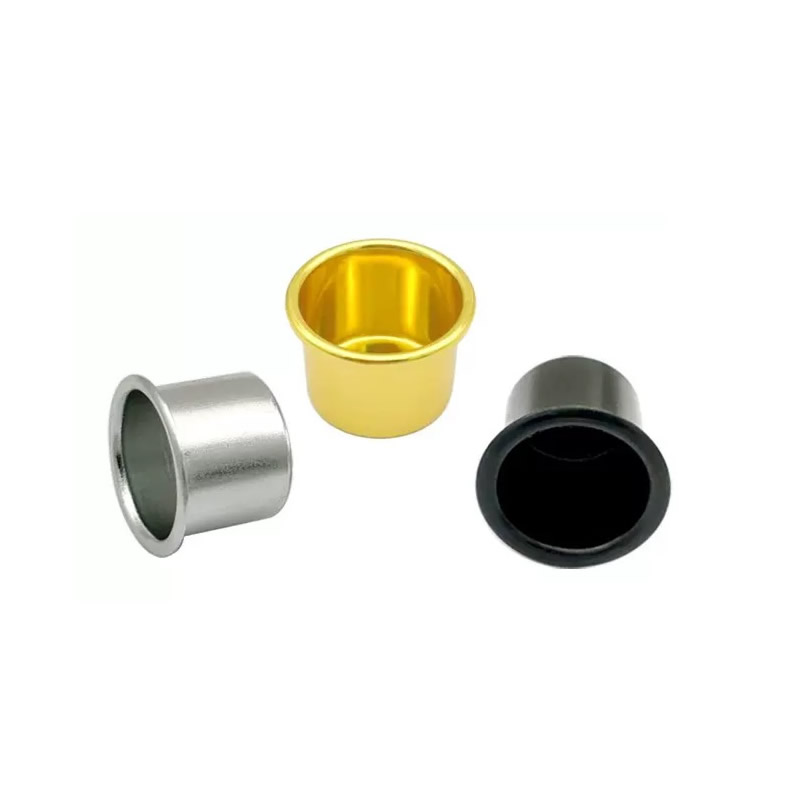
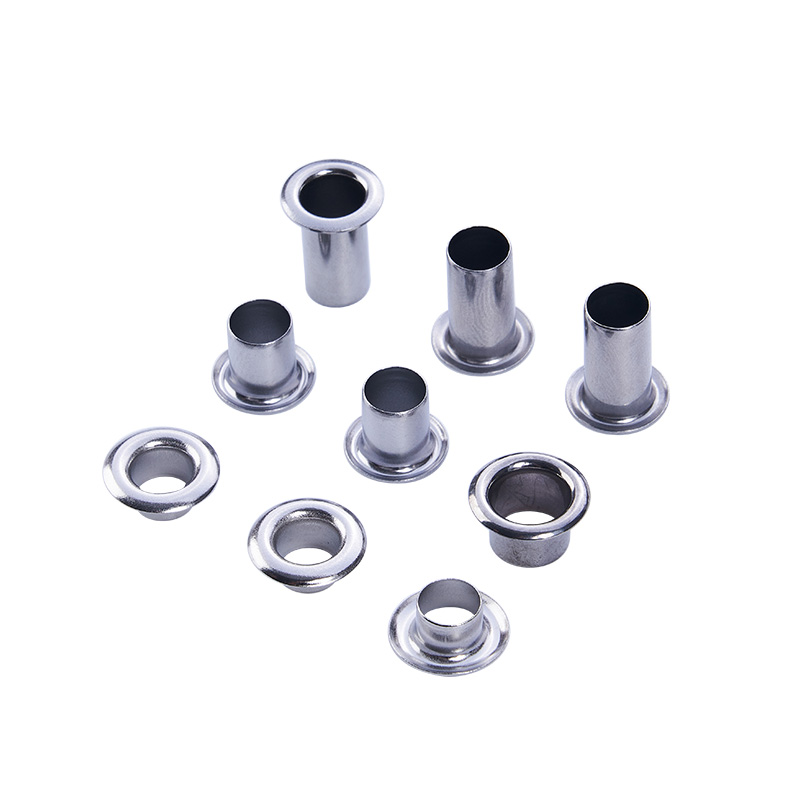
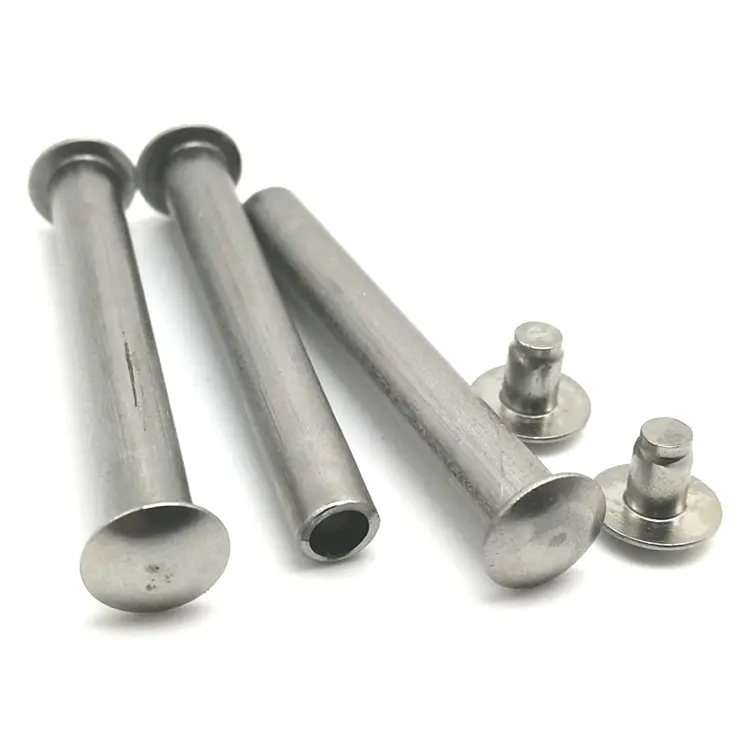

Bélyegzett alumínium alkatrészek
A Nuote Metals egy kínai székhelyű, sajtolt alumínium alkatrészek beszállítója elektronikai, autóipari és háztartási vásárlók számára. Az 5052-es, 6061-es és 3003-as alumíniumot 0,2 mm és 2,0 mm közötti vastagságban bélyegezzük – polírozott matricákkal és kenésszabályozással, hogy megakadályozzuk a foltosodást. Eloxálásra kész felületek, síkosság-szabályozás és PPAP dokumentáció áll rendelkezésre.
Kérdés küldése
termékleírás
Az alumínium a legkönnyebb fém a bélyegzéshez. Hőt vezet, ellenáll a korróziónak, és minden más fémnél jobban bírja az eloxálást. Ezértalumínium alkatrészek bélyegzésemegjelennek az elektronikai házakban, az autók hőpajzsaiban, a készülékpanelekben és a LED-házakban – ahol a súly, a hő vagy a megjelenés számít.
Az alumínium azonban két olyan problémát jelent, amelyeket az acél és a sárgaréz nem. Epekedő – a matricához tapad, és felszakítja a felületet. És karcolódik – könnyen, mélyen és láthatóan az eloxálás után. A helyesen mért, de kopásnyomot vagy karcolást tartalmazó bélyegzett alumínium alkatrész kozmetikai vizsgálaton – vagy ami még rosszabb – eloxáláson sem sikerül, mert a hiba az oxidréteg alatt maradandóvá válik.
A Nuote Metalsnál az alumínium bélyegzését sárgás-ellenőrzéssel és eloxálási készséggel, mint elsődleges minőségi követelményt állítjuk elő. Ez a cikk ismerteti az alkatrésztípusokat, az ötvözeteket, a lényeges felületi hibákat, és azt, hogy miként kezeljük ezeket, mielőtt az alkatrész elérné az eloxálót.

Alkatrésztípusok – mire használhatók az alumínium alkatrészek bélyegzésére
| Alkatrész típusa | Tipikus ötvözet | Vastagsági tartomány | Kulcskövetelmény | Tipikus ipar |
|---|---|---|---|---|
| Hővédő pajzsok | 5052, 3003 | 0,3-2,0 mm | Formastabilitás, a látható felületen nincs pattanás | Autóipar, gépek |
| Tokozatok és burkolatok | 5052, 6061 | 0,5-1,5 mm | Simaság, eloxálásra kész felület | Elektronika, műszerek |
| Tartók és kapcsok | 5052, 6061 | 0,5-2,0 mm | Hajlítási szög, furat helyzete | Autóipar, gépek |
| LED házak és reflektorok | 1100, 3003 | 0,2-1,0 mm | Felületkezelés, fényvisszaverő képesség | Világítás, elektronika |
| EMI pajzsok | 5052, 3003 | 0,2-0,8 mm | Formamagasság, vezetőképesség | Elektronika, távközlés |
Hővédő pajzsokhőciklus alatt meg kell tartani formájukat. A bélyegzés nem vezethet visszamaradó feszültséghez, amely az alkatrész felmelegedésekor vetemedést okoz. Az 5052 a standard ötvözet – jó alakíthatóság és korrózióállóság.
Tokozatok és burkolatoklátható részei. A felületnek mentesnek kell lennie a foltoktól, karcolásoktól és horzsolási nyomoktól – mert az eloxálás nem rejti el a hibákat; felerősíti őket. 5052 és 6061 gyakori; A 6061 nagyobb szilárdságot kínál, de kevésbé alakítható.
Konzolok és klipszs teherhordás. A hajlítási szögnek és a furat helyzetének stabilnak kell lennie a rugózás után. Az alumínium jobban rugózik vissza, mint az acél – a szerszámban a kompenzáció kritikus.
LED házak és reflektoroksima felületre van szükség a visszaverődéshez. Az 1100 a legtisztább alumínium – a legjobb fényvisszaverő képesség, de a legpuhább és a leginkább hajlamos a kopásnak. Polírozott matricák és szigorú kenés-ellenőrzés szükséges.
EMI pajzsokötvözi a formát és a vezetőképességet. Az alkatrésznek rések nélkül fel kell ülnie a nyomtatott áramköri lapra. A laposság és a formamagasság a kritikus követelmény.
Alumíniumötvözetek – Hogyan viselkednek mindegyik a bélyegzés során
| Ötvözet | Alakíthatóság | Erő | Galling kockázat | Eloxálási válasz | Legjobb alkalmazás |
|---|---|---|---|---|---|
| 1100 | Kiváló | Alacsony | Magas – legpuhább | Kiváló – tiszta, fényes kivitel | Reflektorok, dekoratív |
| 3003 | Jó | Alacsony-közepes | Mérsékelt | Jó | Hővédő pajzsok, burkolatok |
| 5052 | Jó | Mérsékelt | Mérsékelt | Jó – enyhe színeltolódás | Általános bélyegzés, tengeri |
| 6061 | Igazságos | Magas | Alacsony-közepes | Tiszta – eloxálás után látható szemcsék | Szerkezeti zárójelek |
1100 a legtisztább alumínium – minimum 99%. Könnyen formálódik, és fényes, fényvisszaverő felületre eloxálódik. De puha és agresszíven epekedik. A polírozott matricák és a gyakori kenés kötelező.
3003 mangánt ad hozzá az erősség érdekében. Jól formál és közepes korrózióállóságot biztosít. Általános célú ötvözet hőpajzsokhoz és burkolatokhoz.
5052 magnéziumot ad a szilárdság és a korrózióállóság érdekében. Ez a legelterjedtebb sajtolóötvözet – az alakíthatóság, a szilárdság és az eloxálási reakció jó egyensúlya.
6061 magnéziumot és szilíciumot tartalmaz. A négy közül a legnagyobb szilárdságot kínálja, de kevésbé formálható, és eloxálás után látható szemcséket mutat. Olyan szerkezeti konzolokhoz használják, ahol az erősség fontosabb, mint a megjelenés.
A két felületi hiba, amelyek tönkreteszik az alumínium alkatrészek bélyegzését
Bosszantó. Alumínium tapad a szerszámhoz. Ha a szerszám felülete nincs polírozva, vagy a kenés nem elegendő, az alumínium átkerül a szerszámba, és elszakítja az alkatrész felületét. Az eredmény egy durva, elkenődött folt – gyakran az alkatrész legláthatóbb felületén. A horzsolást nem lehet eltávolítani sorjázással vagy polírozással az alkatrész méretének megváltoztatása nélkül. Meg kell akadályozni.
Karcolások. Az alumínium puha. Egy forgács a szerszámon, egy durva szállítószalag vagy egy gondatlan átadás megkarcolhatja a felületet. Egy acél részen 0,02 mm mély karc kozmetikai hatású. Az eloxált alumínium részen látható sötét vonal lesz – és az alkatrészt leselejtezzük.
Hogyan irányítjuk mindkettőt:
Polírozott szerszámfelületek– a szerszámbetéteket Ra 0,1 μm-re vagy jobbra polírozzák az alakító felületeken. A szerszámon lévő bármilyen szerszámnyom átkerül az alkatrészre.
Ellenőrzött kenés– az egyenletes kenőanyag film megakadályozza a fém-fém érintkezést. Alumíniumhoz vízbázisú síkosítókat használunk – az olaj alapú kenőanyagok eloxálás előtt elszínezhetik a felületet.
Chipkezelés a szerszámban– a szerszámüregben maradt forgácsok a következő löketnél megkarcolják az alkatrészt. Minden állomáson légfúvást és vákuumos evakuálást alkalmazunk.
Kezelés kesztyűvel– a préstől a csomagolódobozig az alkatrészek kezelése tiszta kesztyűben történik. A puszta kéz olajokat hagy maga után, amelyek egyenetlen eloxálást okoznak.
Tűrések és minőség – amit mi ellenőrzünk a bélyegzett alumínium alkatrészeken
| Jellegzetes | Tipikus tolerancia | Mérési módszer |
|---|---|---|
| Lyuk helyzete | ±0,05 mm | Optikai komparátor, CMM |
| Hajlítás helye | ±0,05 mm | Optikai komparátor, CMM |
| Hajlítási szög | ±0,5° | Optikai komparátor, szögmérő |
| Forma magassága | ±0,1 mm | Magasságmérő, CMM |
| Laposság | 0,1 mm (kis részek) | Felületi lemez, CMM |
| Felületi hibák | Nincs kopás, nincs karcolás >0,02 mm | Vizuális 10-szeres nagyítás alatt |
Laposságkritikus a burkolatok és pajzsok esetében. Az alumínium kilökődés után megvetemedik, ha az alakító feszültség nincs kiegyenlítve. A síkságot feszültségmentesítő izzítással, a szerszám beállításával vagy az alkatrész végső állomáson történő lapos kidolgozásával szabályozzuk.
Hajlítási szöghatással van a rugózásra. Az alumínium 2-4°-kal visszarugóz, az ötvözettől és az edzettségtől függően. Ezt a szerszám túlhajlításával kompenzáljuk – ezt tesztcsíkon ellenőrizzük a szerszám vágása előtt.
Valódi példa – 5052-es hőpajzs látható felületen horzsolásokkal
Egy német készülékgyártónak szüksége volt egy 0,8 mm vastagságú 5052-es alumínium hővédő pajzsra, két hajlítással és látható felülettel, amely mentes a pattanásoktól és karcolásoktól. Korábbi beszállítójuk az alkatrészt szabványos vágószerszám-kenéssel futtatta – a 3. állomáson a látható felületen pattanás jelent meg, és az alkatrészek 12%-a nem sikerült a kozmetikai ellenőrzésen.
Amit másképp csináltunk:
- Polírozta a szerszámbetéteket Ra 0,1 μm-re az összes alakítófelületen – eltávolította a szerszámnyomokat, amelyek kiváltották a vágást.
- Átváltott egy vízbázisú síkosítóra, amelyet minden löketnél következetesen alkalmaznak – nincs olajfolt, nincs fém-fém érintkezés.
- Légfúvás hozzáadva a 3. állomáson, hogy az alumíniumforgácsokat a következő löket előtt eltávolítsák.
- Ellenőrzött felületminőség 10-szeres nagyítás alatt minden 200 darabon.
- 600 000 darabot szállítottak nulla kozmetikai visszautasítással. Az ügyfél megszüntette a bejövő szemrevételezést.
Ez az, amitalumínium alkatrészek bélyegzéseszállítani kell: nem csak a rajznak megfelelő alkatrészt, hanem olyan felületet, amely túléli az eloxálást – mert az alumínium alkatrészeket tönkretevő hibák felületi hibák, nem mérethibák.
Gyakran Ismételt Kérdések
Q1: Miért epekedik az alumínium a bélyegzés során, és hogyan akadályozza meg?
V: Pépesség akkor fordul elő, amikor az alumínium nyomás alatt átkerül a szerszám felületére – hozzáhegeszt a szerszámhoz, és elszakítja az alkatrész felületét. A megelőzés három dolgot igényel: polírozott szerszámfelületek (Ra 0,1 μm vagy jobb), következetes kenés (alumínium esetén vízbázisú) és forgácselszívás (levegőfúvás vagy vákuum minden állomáson). A látható felületű, bélyegzett alumínium alkatrészeknél az elszíneződés olyan esztétikai hiba, amelyet az eloxálás tartóssá tesz. A szerszámnál vezéreljük, nem az alkatrész bélyegzése után.
2. kérdés: Le lehet bélyegezni az eloxált alumínium alkatrészeket?
V: Igen – és a felületet kifejezetten az eloxáláshoz készítjük elő. Az eloxálás nem takarja el a karcolásokat vagy epedéseket; felerősíti őket. Polírozzuk a szerszámbetéteket, szabályozzuk a kenést, eltávolítjuk a forgácsot, és kesztyűben kezeljük az alkatrészeket a szennyeződés elkerülése érdekében. Mertalumínium alkatrészek bélyegzéseAz eloxált felületeket 10-szeres nagyítással ellenőrizzük a szállítás előtt – mivel a nyers alumíniumon látható hiba az eloxálás után látható selejtté válik.
3. kérdés: Mi a különbség az 5052 és a 6061 között a bélyegzett alumínium alkatrészek esetében?
V: Az 5052 jobb alakíthatóságot és egyenletesebb eloxálási reakciót kínál – ez a szabványos választás hőpajzsokhoz, burkolatokhoz és általános bélyegzésekhez. A 6061 nagyobb szilárdságot kínál, de kevésbé formálható, és eloxálás után látható szemcséket mutat – olyan szerkezeti konzolokhoz használják, ahol a szilárdság fontosabb, mint a megjelenés. Mertalumínium alkatrészek bélyegzésekozmetikai követelmények mellett általában az 5052 a jobb választás. Az ötvözet ajánlása előtt felülvizsgáljuk az alkalmazást – nem csak a szilárdsági követelményt.
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.


X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat