Termékek

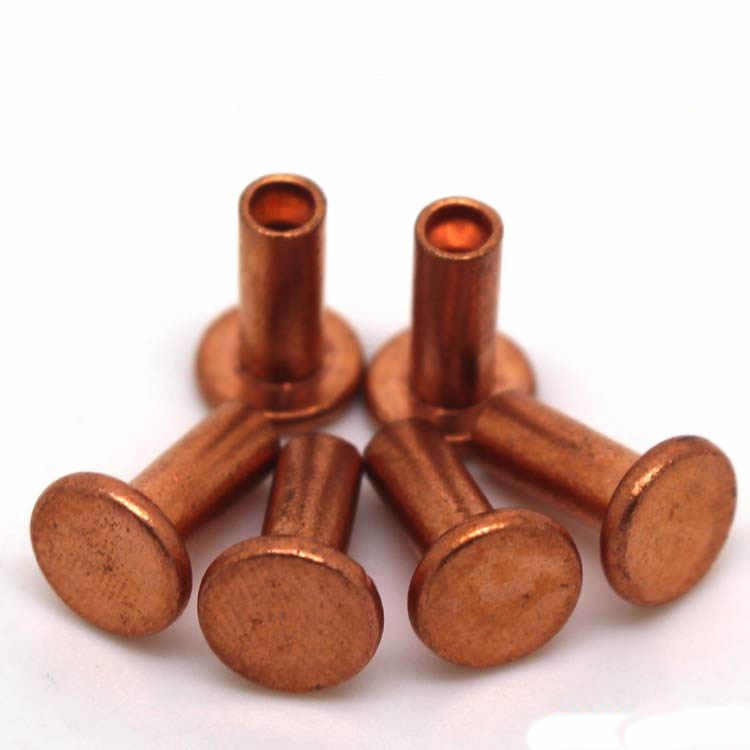
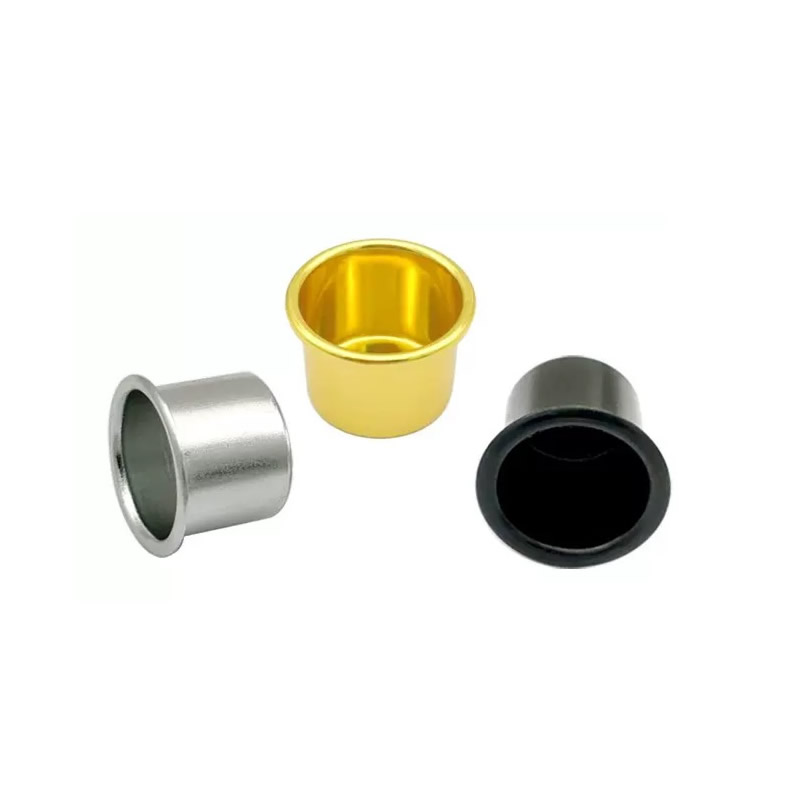
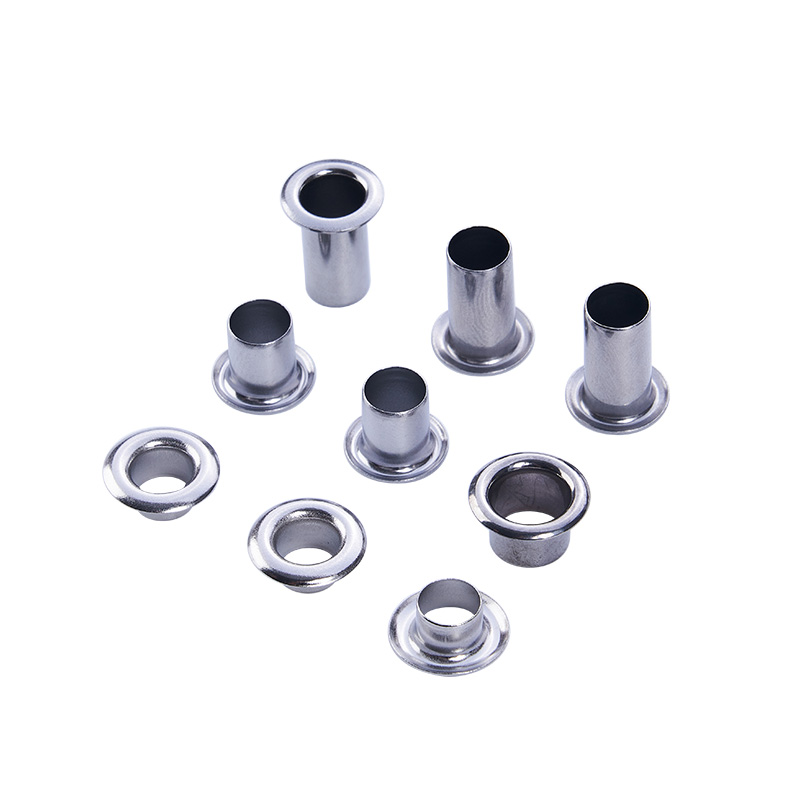
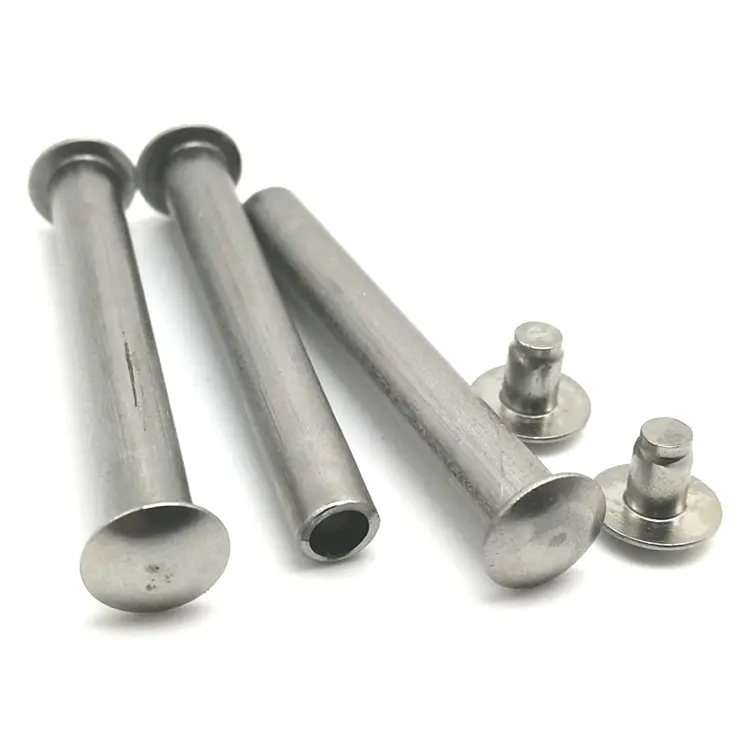

Mélyhúzott fémbélyegzés
A mélyen húzott rész kétféleképpen hibásodik meg – a karima ráncosodik vagy az oldalfal elszakad. Mindkettőt ugyanaz a három változó vezérli: a nyersdarabtartó erő, a szerszám sugara és a kenés. A Nuote Metals mélyhúzott fémbélyegzéseket gyárt Kínában, ezeket a változókat az egyes anyagokhoz és húzási szakaszokhoz igazítva. 0,1–6,0 mm vastag csészék, héjak és házak. PPAP dokumentált.
Kérdés küldése
termékleírás
A mélyen húzott rész kétféleképpen hibásodik meg. A karima meggyűrődik – az anyag meghajlik, mert az üres tartó nem tartja laposan. Vagy az oldalfal elszakad – az anyag túlnyúlik az alakítási határán, mert az ütési erő túl nagy és a szerszám sugara túl éles. A gyűrődés és a szakadás ellentétes kudarcok: az egyik a túl kevés visszafogottságból, a másik a túl sok erőből fakad.
A mélyhúzott fémbélyegzés a két hiba kiegyensúlyozásának folyamata – a karima elég lapos tartása a gyűrődés elkerülése érdekében, miközben lehetővé teszi az anyag beáramlását a szerszámba anélkül, hogy az oldalfal elszakadna. Az egyensúlyt három változó vezérli: a nyersdarab tartóereje, a szerszám sugara és a kenés. Ha mindhárom illeszkedik az anyaghoz és a húzási szakaszhoz, az alkatrész tisztán rajzol. Ha valamelyik hibás, az alkatrész meghibásodik – és a hibamód megmondja, hogy melyik változót kell módosítani.
A Nuote Metalsnál mélyhúzott fém alkatrészeket gyártunk nyersdarabtartó erővel, szerszámsugárral és az egyes anyagokhoz és húzási fokozatokhoz igazodó kenéssel. Ez a cikk bemutatja a két hibamódot, a három változót, és azt, hogy mit kell ellenőrizni a mélyrajzolt rész elfogadása előtt.

Ráncosodás vs. szakadás – Hogyan olvassuk el a kudarcot
A hibamód jelzi, hogy melyik változó hibás. A ráncos karima és a szakadt oldalfal nem ugyanaz a probléma – és a javítás sem ugyanaz.
| Hiba mód | Ahol Megjelenik | Kiváltó ok | Mit kell beállítani |
|---|---|---|---|
| A karima gyűrődése | Külső él, az üres tartó és a szerszám között | Az üres tartó erő túl kicsi – vagy túl nagy | Állítsa be a nyersdarab tartó erejét a színpadhoz |
| Oldalfal szakadás | Lyukasztó orr, alsó sarok | A szerszám sugara túl éles, a súrlódás túl nagy | Növelje a szerszám sugarát, javítsa a kenést |
| Falritkítás | Lyukasztó orr, oldalfal | A húzási arány túl agresszív az anyaghoz képest | Csökkentse a húzási arányt szakaszonként |
| Narancshéj | Oldalfal felület | Durva szemcseszerkezet, elégtelen lágyítás | Ellenőrizze az anyag szemcseméretét, húzás előtt lágyítsa meg |
A karima gyűrődése akkor fordul elő, ha az üres tartó nem szabályozza a karimát. Túl kevés erő – az anyag becsavarodik. Túl nagy erő – az anyag nem tud folyni, és az oldalfal elszakad a következő húzásnál. Az erőt a színpadhoz kell igazítani.
Az oldalfal szakadása az ütési orrnál – a legnagyobb igénybevétel pontján – következik be. Ennek oka az éles szerszámsugár, a nagy súrlódás vagy az agresszív húzási arány. A javítás nem több blank-tartó erő – ez rontja a szakadást.
A fal elvékonyodása a szakadás előfutára – a fal elvékonyodik, mielőtt elszakadna. Ha a falvastagság a lyukasztó orránál a nyersdarab vastagságának 80%-a alá csökken, az alkatrész veszélybe kerül a következő húzási szakaszban.
Ezeknél a részeknél a hibaüzemmód a diagnosztika – ez jelzi, hogy melyik változót kell módosítani. Az a szállító, aki növeli az üres tartó erőt a szakadás rögzítéséhez, rosszabbá teszi a szakadást. Az a szállító, aki csökkenti az erőt a ráncok rögzítésére, rontja a ráncot.
1. változó – Üres tartó erő: A ráncok szabályozása
Az üres tartó laposan tartja a karimát, miközben a lyukasztó az anyagot a szerszámba nyomja. Az erőnek elég nagynak kell lennie ahhoz, hogy megakadályozza a gyűrődést – de elég alacsonynak ahhoz, hogy az anyag szakadás nélkül befelé áramoljon.
Hogyan változik a nyersdarabtartó erő az anyaggal és a színpaddal:
- Első húzás – a legnagyobb erő – a karima a legnagyobb, és a leginkább hajlamos a gyűrődésre.
- Második húzás – kisebb erő – a karima kisebb, és az anyag már edzett.
- A rozsdamentes acél – nagyobb erő, mint a szénacél – a rozsdamentes acél gyorsabban megkeményedik és ellenáll az áramlásnak.
- Alumínium – kisebb erő, mint az acél – az alumínium könnyebben folyik és kevésbé gyűrődik.
Így irányítjuk:
- Hidraulikus vaktartó párna nyomásszabályozással – nem mechanikus rugó.
- Erő beállítása rajzolási szakaszonként – nem egyetlen beállítás a teljes sorozathoz.
- In-die force monitoring – egy erőmérő cella érzékeli az erő változását, és jelzi a présnek, hogy állítsa be.
Ebben a műveletben a nyersdarab-tartó erő nem egyetlen szám – ez egy profil, amely a húzási szakasz és az anyag függvényében változik.
2. változó – Die Radius: The Tear Control
A szerszám sugara az a görbület, amelyen az anyag átfolyik, amikor belép a szerszámba. Az éles sugár koncentrálja a feszültséget – az anyag jobban megnyúlik a sugárnál, és az oldalfal szakad az ütési orrnál. Nagyobb sugár osztja el a feszültséget.
Minimális szerszámsugár anyagonként:
- Szénacél – ≥6× anyagvastagság
- Rozsdamentes acél – ≥8× anyagvastagság
- Alumínium – ≥4× anyagvastagság
- Réz – ≥5× anyagvastagság
Így irányítjuk:
- Anyagonként és vastagságonként megadott vágási sugár – nem szabványos érték minden alkatrészre.
- A szerszámbetétek cserélhetők – a sugár növelhető anélkül, hogy az egész szerszámot újjá kellene építeni, ha az első próba elszakad.
- Ra 0,2 μm-re polírozott sugár – a durva sugár növeli a súrlódás és a szakadás kockázatát.
Mélyhúzásnál a szerszám sugara nem részlet – ez a különbség a húzó és a szakadó rész között.
3. változó – Kenés: A súrlódásszabályozás
A nyersdarab és a szerszám közötti súrlódás szabályozza az anyag áramlását. Túl nagy súrlódás – az anyag ellenáll az áramlásnak, az ütési erő megnő, és az oldalfal elszakad. Túl kicsi a súrlódás – az anyag túl könnyen folyik, és az üres tartó nem tudja szabályozni a karimát.
Kenőanyag anyag szerint:
- Szénacél – szabványos vízbázisú vagy olajbázisú húzósíkosító.
- Rozsdamentes acél – nagy filmszilárdságú kenőanyag – rozsdamentes epe, ha a film elromlik.
- Alumínium – vízbázisú síkosító – az olaj bázisú eloxálás előtt elszínezheti a felületet.
- A réz – nagy viszkozitású kenőanyag – a réz könnyen epekedik, és olyan filmet igényel, amely a nyersdarabon marad.
Így irányítjuk:
- Az anyaghoz illő kenőanyag – egyetlen kenőanyag sem minden fémhez.
- A fóliavastagság szabályozott – egyenletes film, nem elöntés.
- Tisztítás izzítás előtt – a maradék kenőanyag elszenesedhet a kemencében, és befolyásolhatja a következő húzást.
Valódi példa – 304-es rozsdamentes mélyhúzott ház karimás ráncokkal
Egy német szivattyúgyártónak 304-es rozsdamentes házra volt szüksége 1,5 mm-es falvastagsággal, 45 mm-es húzási mélységgel és ráncmentes karimával. Előző beszállítójuk két lépésben rajzolta meg a házat – a karima az első húzáskor ráncosodott, és a szállító növelte a rögzítő tartó erőt. A ránc eltűnt, de az oldalfal beszakadt az ütési orrnál a második húzásnál.
Amit másképp csináltunk:
- Csökkentette az üres tartó erőt az első húzásnál – a gyűrődést túl nagy erő okozta, nem túl kicsi. Az erő összenyomta a karimát és korlátozta az áramlást.
- A szerszám sugara 6-ról 9-szeresre nőtt az anyagvastagságra – az élesebb sugár a feszültséget a lyukasztó orránál koncentrálta.
- Nagy filmszilárdságú kenőanyagra váltott a rozsdamentes acélhoz – a standard kenőanyag tönkrement a húzónyomás hatására.
- Hozzáadott egy közbenső lágyítást a húzások között – helyreállította a rugalmasságot a második húzás előtt.
- 180 000 darabot szállítottak, nulla ránc és nulla szakadás nélkül. Az ügyfél a beérkező ellenőrzést tételenként 5 darabos mintára igazította – a CMM- és a lapossági adatainkat minőségi rekordként fogadták el.
A mélyhúzott fémbélyegzésnek ezt kell biztosítania:nem csak egy csésze, ami helyesen mér, hanem egy olyan alkatrész, amelynek a karimája lapos és az oldalfala sértetlen – mert a három változót az anyaghoz és a húzási szakaszhoz illesztették, nem próbálgatással igazították.
Standard referencia:A húzási arányok és a szerszám sugarai követik a DIN 8584 (mélyhúzási eljárási szabvány) és az ISO 2768-mK szabványt, hacsak nincs megadva szigorúbb jelölés. Présberendezések: Aida és Schuler szervoprések 100-600 tonnáig.
Gyakran Ismételt Kérdések
1. kérdés: Miért gyűrődik a karima mélyhúzott fémbélyegzéskor?
V: A karima gyűrődése akkor fordul elő, ha a nyersdarab tartóereje nem egyezik a húzási fokozattal. Túl kevés erő – az anyag becsavarodik. Túl nagy erő – az anyag nem tud folyni, és az oldalfal elszakad a következő húzásnál. Ha az erő növelése szakadást okoz, az igazi probléma a szerszám sugara vagy a kenés – nem az üres tartó. A mélyhúzott fémbélyegzésnél a gyűrődés és a szakadás ellentétes hibának minősül – az egyik javítása okozhatja a másikat, ha a kiváltó okot rosszul diagnosztizálják.
2. kérdés: Miért szakad el az oldalfal az ütési orrnál?
V: Az oldalfal szakadása a legnagyobb igénybevétel pontján történik. Az okok a következők: a szerszám sugara túl éles, a kenés nem megfelelő, a húzási arány túl agresszív, vagy az anyag nem megfelelően izzított. A javítás nem több blank-tartó erő – ez rontja a szakadást. A javítás egy nagyobb szerszámsugár, jobb kenés, alacsonyabb húzási arány vagy egy további lágyítás. A szakadás helye megmondja, melyik változó hibás – az ütési orrnál ez a feszültség; a szerszám sugaránál ez súrlódás.
Q3: Mi okozza a mélyhúzott fém alkatrészek költségét?
V: Három tényező: a húzási szakaszok száma, a lágyítási ciklusok és a szerszám bonyolultsága. A három húzást és két lágyítást igénylő alkatrész többe kerül, mint az egy húzást igénylő alkatrész – a préselési idő, a lágyítási idő és a fázisok közötti kezelés költséget jelent. A szerszámsugár és a nyersdarabtartó párna megnöveli a szerszámköltséget – a hidraulikus párna drágább, mint a mechanikus rugó. Az árajánlattal költségbontást adunk, amely megmutatja, hogy melyik szakasz határozza meg az árat.
4. kérdés: Mi a minimális rendelési mennyiség a mélyhúzott fém alkatrészekhez?
V: Egy új mélyhúzó szerszám esetében a minimális rendelési mennyiség általában 30 000 darab – ez alatt a szerszámköltség dominál. Prototípusokhoz vagy kis volumenű futtatásokhoz az alkatrészeket egylépcsős húzással vagy fonással is előállíthatjuk – minimum 1000 darabot. A már gyártásban lévő alkatrészek esetében az ismételt megrendelések akár 10 000 darabot is elérhetnek. A megfelelő szerszámozási megközelítés ajánlása előtt áttekintjük a térfogatot és a húzási arányt.
5. kérdés: Mikor nem a megfelelő folyamat a mélyrajzolás?
V: A mélyhúzás nem a megfelelő választás, ha: (1) a húzási mélység kisebb, mint az átmérő 0,5-szerese – a szabványos bélyegzés kialakított bemélyedéssel olcsóbb; (2) a mennyiség 5000 darab alatt van – a szerszámköltség nem amortizálható, és a fonás vagy a megmunkálás gazdaságosabb lehet; (3) az anyag túl vastag az átmérőhöz képest – a lyukasztóerő meghaladja a préselési kapacitást, ezért melegalakításra vagy megmunkálásra van szükség. Mélyhúzott fémbélyegzés esetén közöljük, ha az eljárás nem megfelelő – mielőtt befektetne a szerszámokba.
6. kérdés: Adhat-e visszajelzést a DFM-ről, mielőtt megrendelem?
V: Igen. Küldjön el nekünk egy rajzot az anyaggal, vastagsággal, húzási mélységgel és karimával. Mérnöki csapatunk kiszámítja a húzási arányt, ellenőrzi a szerszám sugarát az anyaghoz képest, és megerősíti, hogy az alkatrész meghúzható-e az Ön által elvárt számú szakaszban – vagy több lágyításra vagy nagyobb nyersdarabra van szüksége. Az átmérő 1,5-szeresénél nagyobb húzási mélység esetén javasolhatunk egy tesztcsíkot vagy egy első cikket, mielőtt elkötelezné magát a gyártási szerszámok mellett.
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.


X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat