Termékek

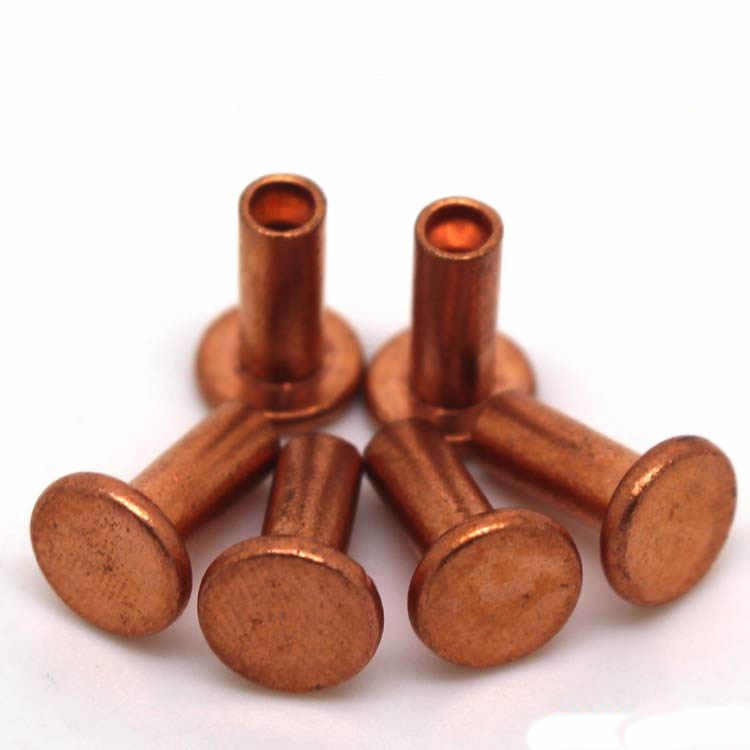
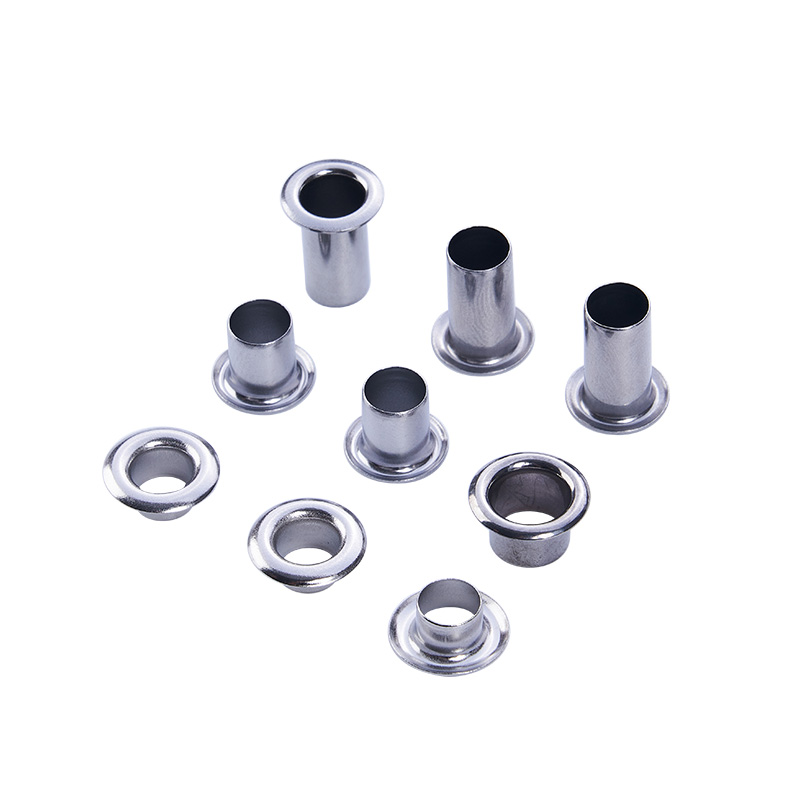
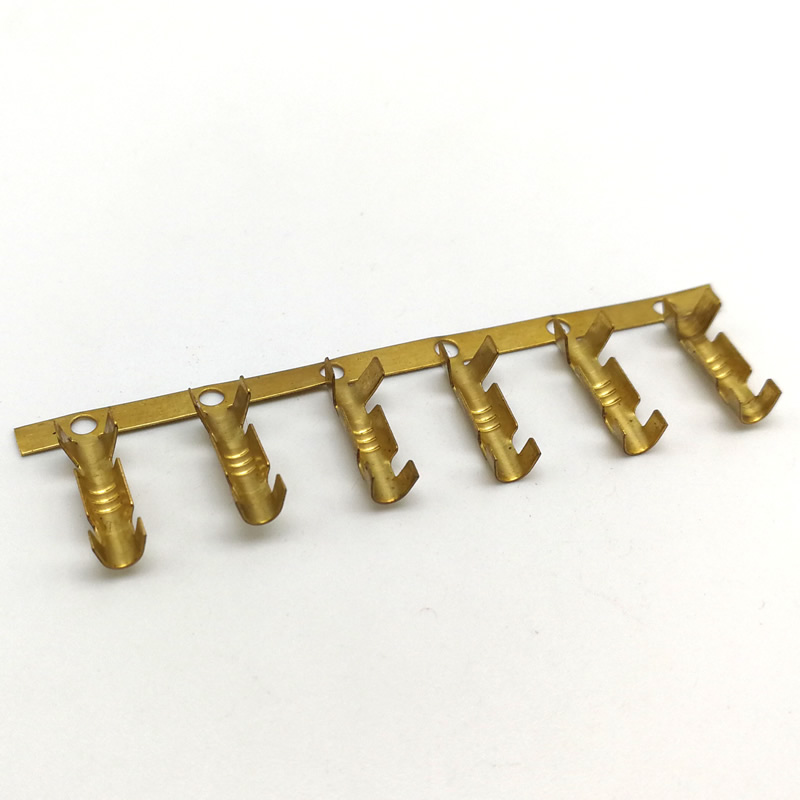
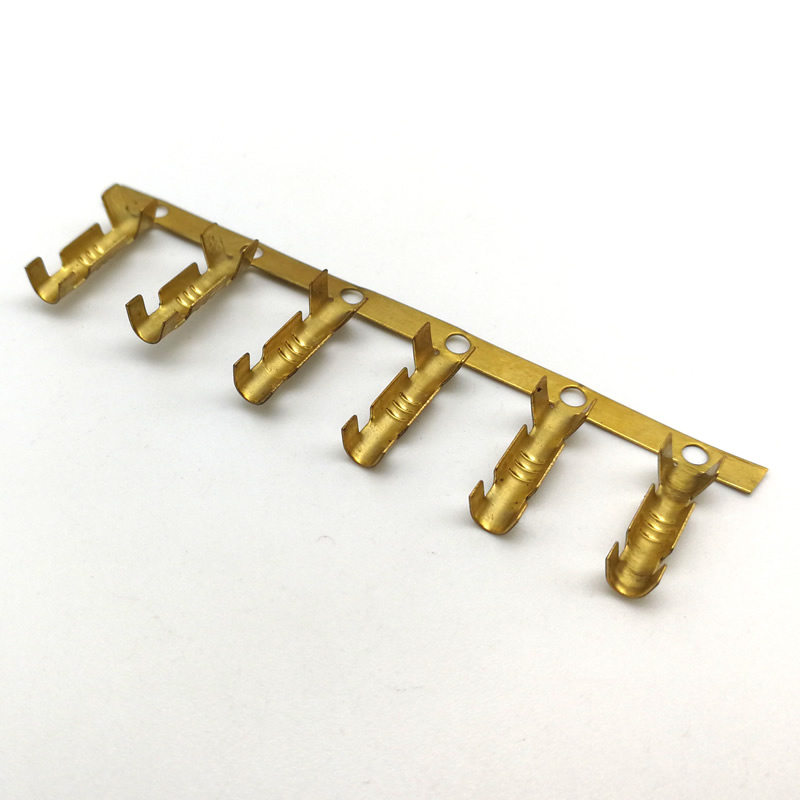
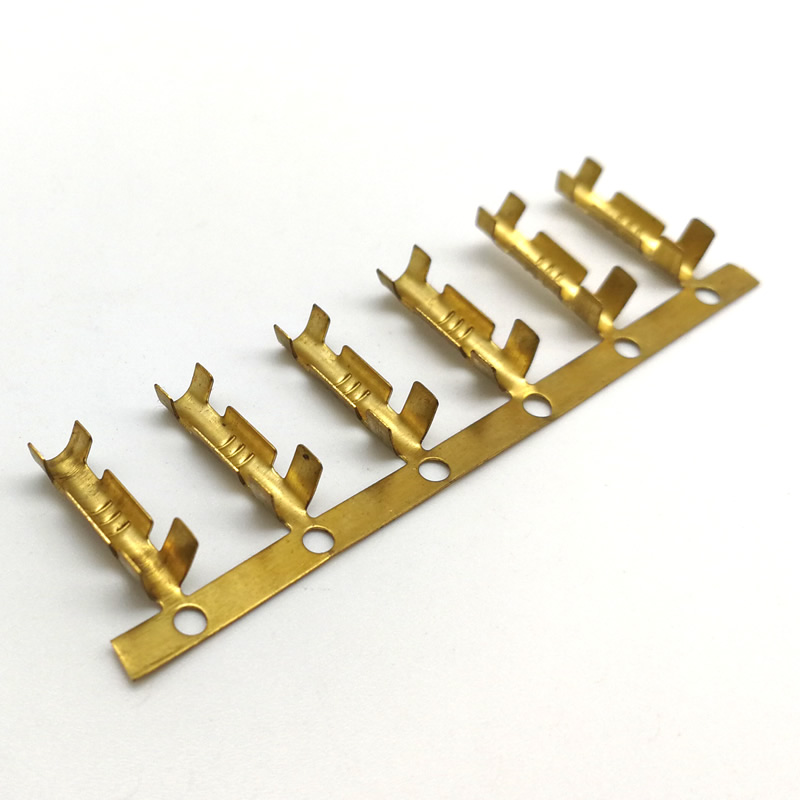
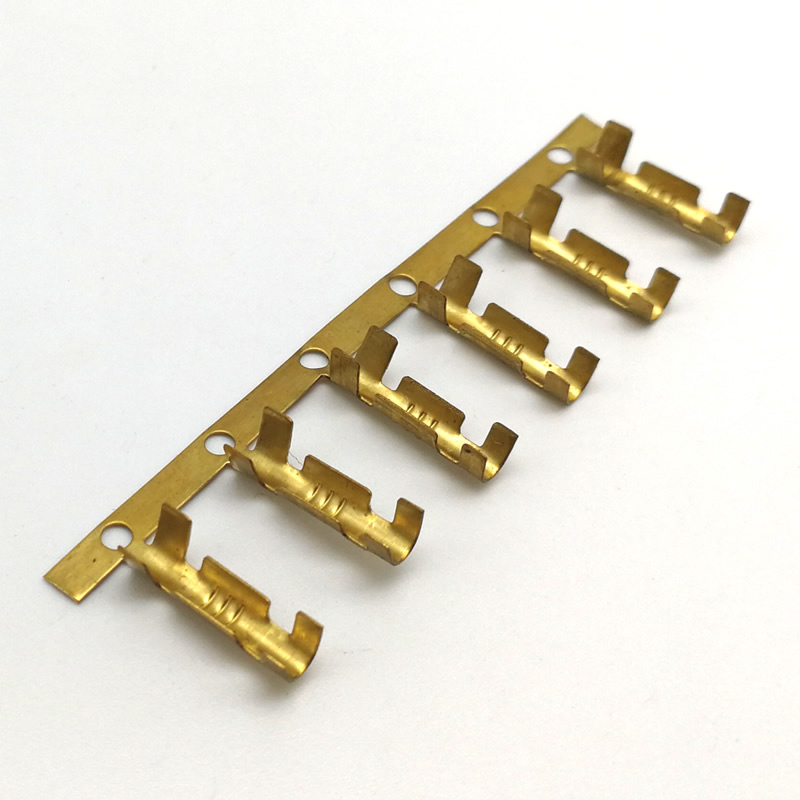
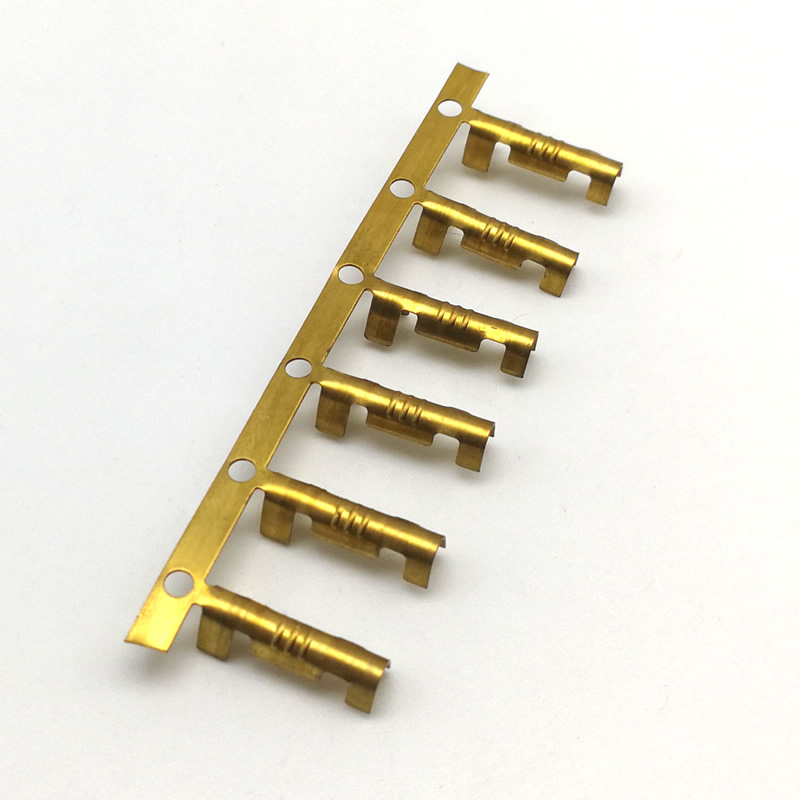
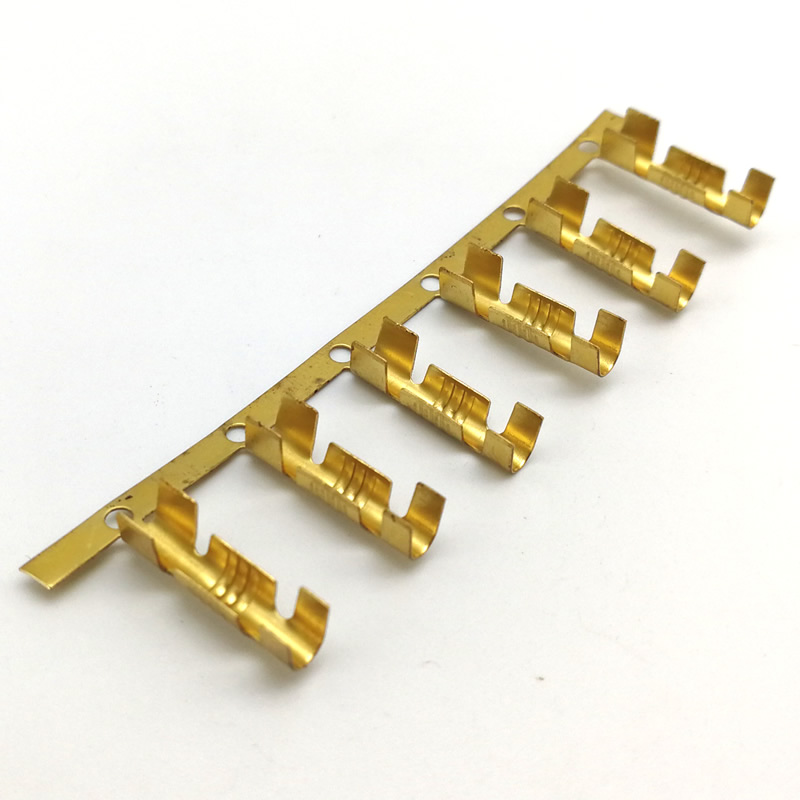
Crimp Brass terminál
A sárgaréz krimpelőkapcsokat nem az alakja alapján ítélik meg, hanem a krimpelés utáni csatlakozás alapján. A krimpelés magassága, a krimpelés szélessége és a húzóerő határozza meg, hogy a kapocs 20 évig tartja-e a vezetéket, vagy meghibásodik az első vibrációs ciklusban. A Nuote Metals préselt sárgaréz kapcsokat gyárt Kínában, amelyek krimpelési magassága és húzóereje az IEC 60352-2 szerint ellenőrzött – a terminálon, a vezetéken és a kész krimpelésen. Sárgaréz C26000 és C26800.
Kérdés küldése
termékleírás
A préselt sárgaréz kapcsok a vezeték és az eszköz közötti csatlakozást jelentik – az autók kábelkötegeiben, a készülék vezetékeiben és az ipari vezérlőpanelekben. A krimpelés alapján ítélik meg őket, nem a bélyegzés alapján. Az a terminál, amely megfelelően mér, de rosszul krimpel, egy mezőhiba, amely megtörténik.
A Nuote Metalsnál olyan krimpelő terminálokat gyártunk, amelyeknél a krimpelési paraméterek ellenőrizve vannak – nem csak a bélyegzett méretek. Ez a cikk ismerteti a három krimpelési paramétert, a sárgaréz minőség kiválasztását, a krimpelhetőséget befolyásoló bevonatot, és azt, hogy mit kell ellenőrizni a krimpelési terminál szállítmányának átvétele előtt.
A három krimpelési paraméter, amely meghatározza a kapcsolatot
A préselés egy szabályozott deformáció – a sorkapocs hengere összenyomódik a huzalszálak körül, és a fém a szálak közötti résekbe áramlik. A krimpelés minősége három paramétertől függ.
| Paraméter | Mit szabályoz | Tipikus specifikáció | Mérési módszer |
|---|---|---|---|
| Krimpelés magassága | A hordó tömörítési aránya | ±0,05 mm névleges | Krimpelési magasságmérő, optikai komparátor |
| Krimpelés szélessége | Érintkezési terület a henger és a huzal között | ±0,1 mm névleges | Krimpelési szélesség mérő |
| Húzóerő | A csatlakozás mechanikai szilárdsága | Az IEC 60352-2 szerint, a huzalmérő alapján | Szakítószilárdságvizsgáló |
Krimpelés magasságaa legkritikusabb paraméter. Túl magas – a henger nincs eléggé összenyomva, a szálak meglazultak, és a húzóerő nem működik. Túl alacsony – a henger túlnyomott, a szálak megsérültek, és az ellenállás megnő. A névleges krimpelési magasságot a huzal idomszere és a kapocshordó vastagsága határozza meg – és ±0,05 mm-en kell tartani.
Crimp width határozza meg az érintkezési területet. Túl keskeny – az érintkezési felület kicsi, és az ellenállás nő. Túl széles – a hordó megrepedhet a kanyarban. A szélességet a krimpelő szerszámok állítják be – nem egyedül a terminál.
A húzóerő az eredmény– ez a teszt igazolja, hogy a krimpelés magassága és szélessége helyes. A húzóerő-igény a huzalvastagságtól függ – 0,5 mm²-es huzal esetén a minimum általában 60–80 N; 2,5 mm²-es vezetékhez, 200-250 N. A teszt destruktív – minden tételből származó mintán hajtják végre, nem minden terminálon.
A préselt sárgaréz kapcsok esetében a krimpelés magassága és szélessége a folyamat paraméterei – a húzóerő a bizonyíték. Az a beszállító, aki húzóerő-jelentés nélkül szállít terminálokat, nem ellenőrzi a kapcsolatot, hanem a bélyegzést.
Sárgaréz minőség kiválasztása – Miért nem mindig a C26000 a megoldás?
A krimpelési kapcsok sárgarézből készülnek, de a sárgaréz minősége határozza meg, hogy a kapocs hogyan préselődik, hogyan ellenáll a feszültség-lazításnak, és hogyan teljesít a terepen.
| Fokozat | Réz/Cink | Crimpálhatóság | Stressz-lazító ellenállás | Tipikus alkalmazás |
|---|---|---|---|---|
| C26000 | 70/30 | Kiváló – puha, könnyen formálható | Mérsékelt | Általános huzalozás, fogyasztó |
| C26800 | 65/35 | Jó – kicsit nehezebb | Mérsékelt | Autóipar, készülék |
| C22000 | 90/10 | Tisztességes – keményebb, ruganyosabb | Jó | Nagy megbízhatóságú, ipari |
C26000(sárgaréz patron) a krimpelési kapcsok szabványa – 70% réz, 30% cink. Elég puha ahhoz, hogy repedés nélkül préselhető, és a préselés során keményedik – a krimpelt csatlakozás erősebb, mint a lágyított kapocs. A C26000 azonban feszültség-lazít magasabb hőmérsékleten – az érintkezési erő idővel csökken a magas hőmérsékletű alkalmazásoknál.
C26800(sárga sárgaréz) valamivel keményebb – 65/35 réz-cink. Jól présel, de valamivel nagyobb préselési erőt igényel. Autóipari és készülék-terminálokon használják, ahol mérsékelt a hőmérséklet.
C22000(kereskedelmi bronz) 90/10 réz-cink – keményebb és rugalmasabb, mint a C26000. Jobban ellenáll a feszültséglazításnak, de nehezebb préselni – a hordó megrepedhet, ha a krimpelési magasság túl alacsony. Nagy megbízhatóságú ipari terminálokban használják, ahol a kapcsolatnak évtizedekig ki kell tartania.
A kompromisszum:A lágyabb sárgaréz (C26000) könnyen préselődik, de hőmérsékleten ellazul. A keményebb sárgaréz (C22000) ellenáll az ellazulásnak, de megreped, ha túlnyomják. Az osztályzatot az alkalmazáshoz választják ki – nem csak a bélyegzésnél.
Standard referencia:A krimpelés minőségét az IEC 60352-2 (forrasztás nélküli csatlakozások – krimpelt csatlakozások) szerint igazolják. A húzóerő követelményei a huzalcsatlakozókra vonatkozó UL 486A szabványt, a szakítószilárdságvizsgálatra vonatkozó EIA-364-38 szabványt követik.
Bevonatozás – Hogyan befolyásolja az ónvastagság a préselhetőséget
A krimpelő csatlakozók bevonata nem kozmetikai jellegű – ez határozza meg az érintkezési ellenállást, a korrózióállóságot és a krimpelhetőséget. A túl vékony ónbevonat a krimpelés során átkopik; túl vastag, és a bevonat megreped a préselési ívben.
Az ónozás az 5-10 μm vastagságú préselt sárgaréz kapcsok szabványa. Forrasztható, korrózióálló és jól préselődik. A vastagságot azonban ellenőrizni kell – a 15 μm-es ónréteg ridegebb, mint az 5 μm-es réteg, és a préselési ívben megreped.
Így irányítjuk:
- A bevonat vastagsága XRF-el – minden tételnél igazolva, 5–10 μm.
- Krimpelési próba a gyártás előtt – a mintavéget préseljük és keresztmetszettel megerősítjük, hogy a bevonat ne repedjen meg a hajlításnál.
- Orsótól-tekercsig bevonat – egyenletes vastagság, kezelési sérülés nélkül.
A préselt sárgaréz kapcsok esetében a bevonat a krimpelési folyamat része, nem pedig utófeldolgozási lépés. A préselésnél repedt bevonatú kapocs korróziós hely – az alapfém szabaddá válik, és a csatlakozás meghibásodik.
Valódi példa – húzóerő-hiba 0,1 mm krimpelési magasságnál
Egy német autóipari Tier-1 beszállítónak egy préselt sárgaréz terminálra volt szüksége egy 0,75 mm²-es vezetékhez – a húzóerő legalább 120 N az IEC 60352-2 szerint. Előző beszállítójuk megfelelően bélyegezte a terminált, de nem szabályozta a krimpelési magasságot – a krimpelés 0,1 mm-rel túl magas volt, és a krimpelések 8%-a nem felelt meg a húzóerő-teszten.
Amit másképp csináltunk:
- A kivezetésen mért krimpelési magasság – a hordó vastagsága 0,25 mm, a névleges krimpelési magasság pedig 1,15 mm volt. Az előző beszállító 1,25 mm-nél krimpelt – a henger nem volt összenyomva eléggé.
- Beállította a krimpelő szerszámot – a krimpelés magasságát 1,15 mm ± 0,05 mm-re állítottuk be.
- Minden tételből származó mintán ellenőrizte a húzóerőt – legalább 120 N. Az első tétel 135N átlaggal ment át.
- Használt C26800 sárgaréz – valamivel keményebb, mint a C26000, jobb feszültség-lazító ellenállás a motorháztető alatti hőmérséklethez.
- 2 millió terminált szállítottak ki nulla húzóerő-hibával. Az ügyfél megszüntette a bejövő ellenőrzést a húzóerő miatt.
Ez az, amit a préselt sárgaréz kapcsoknak biztosítaniuk kell: nem csak a rajzának megfelelő kapcsot, hanem egy olyan terminált is, amely a vezetéket tartja – mivel a krimpelési magasságot és a húzóerőt mérték, nem feltételezték.
Gyakran Ismételt Kérdések
1. kérdés: Mi a legfontosabb paraméter a préselt sárgaréz terminálhoz?
V: A krimpelés magassága – ez határozza meg a henger összenyomását a huzalszálak körül. Túl magas, és a szálak meglazultak – a húzóerő nem működik. Túl alacsony, és a szálak sérültek – az ellenállás megnő. A krimpelési magasságot ±0,05 mm-en kell tartani, és a húzóerőt minden tételből származó mintán ellenőrizni kell az IEC 60352-2 szerint. A préselt sárgaréz kapcsok esetében a krimpelési magasság a folyamatparaméter – a húzóerő a bizonyíték.
2. kérdés: Miért számít a sárgaréz minőség a krimpelési kapcsoknál?
V: A sárgaréz minőség határozza meg a préselhetőséget és a feszültség-lazító ellenállást. A C26000 puhább – könnyen préselődik, de magasabb hőmérsékleten ellazul. A C22000 keményebb – ellenáll az ellazulásnak, de megreped, ha túlnyomják. A C26800 az egyensúly – elég kemény az autók hőmérsékletéhez, elég puha ahhoz, hogy repedés nélkül préseljen. A krimpelési sorkapcsok esetében a minőséget az alkalmazási hőmérséklet és a préselési erő alapján kell kiválasztani – nem csak a sajtoláshoz.
3. kérdés: Tud húzóerő vizsgálati jelentéseket adni a szállítmányhoz?
V: Igen. Minden tételhez mellékelünk egy húzóerő-jelentést – a préselt kapcsok mintájának vizsgálati eredményeit, a krimpelési magasság- és szélességméréseket, valamint a vizsgálathoz használt huzalmérőt. A jelentés az IEC 60352-2 és az UL 486A szerint készült. Az autóipari vagy háztartási alkalmazásokban használt sárgaréz terminálok esetében a húzóerő-jelentés a PPAP-csomag része – nem opcionális dokumentum.
4. kérdés: Hogyan szabályozható a bevonat vastagsága a krimpelési kapcsokon?
V: A bevonat vastagságát XRF-vel ellenőrizzük minden tételnél – 5–10 μm ón. Gyártás előtt préseljük a mintakapcsot, és keresztmetszetet készítünk, hogy megbizonyosodjunk arról, hogy a bevonat nem reped meg a krimpelési ívben. A túl vastag bevonat megreped; túl vékony, átkopik. A préselt sárgaréz kapcsok esetében a bevonat a krimpelési folyamat része, nem pedig kozmetikai felületkezelés. Az egyenletes vastagság és a kezelési sérülések elkerülése érdekében a tekercstől a tekercsig történő bevonást is kínáljuk.
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.


X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat