Termékek

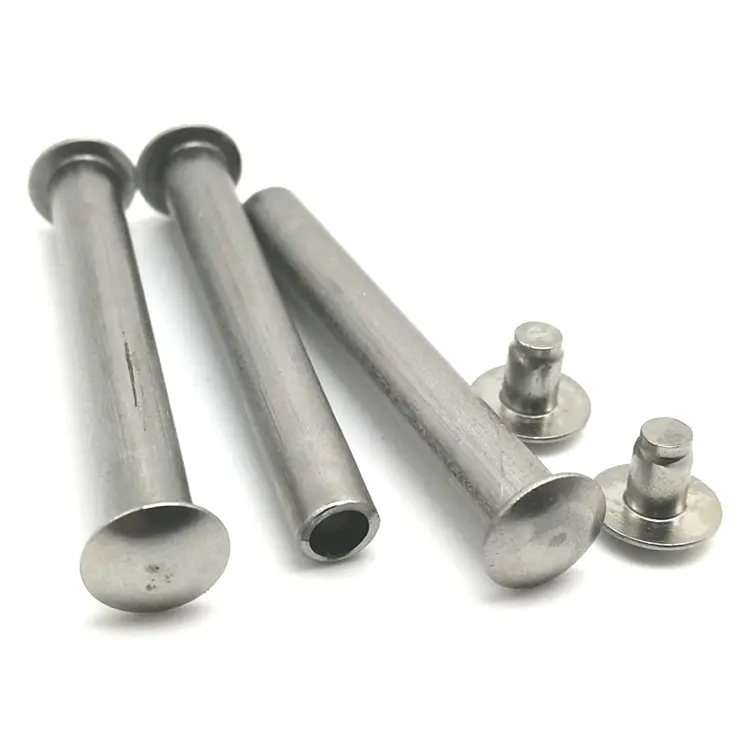
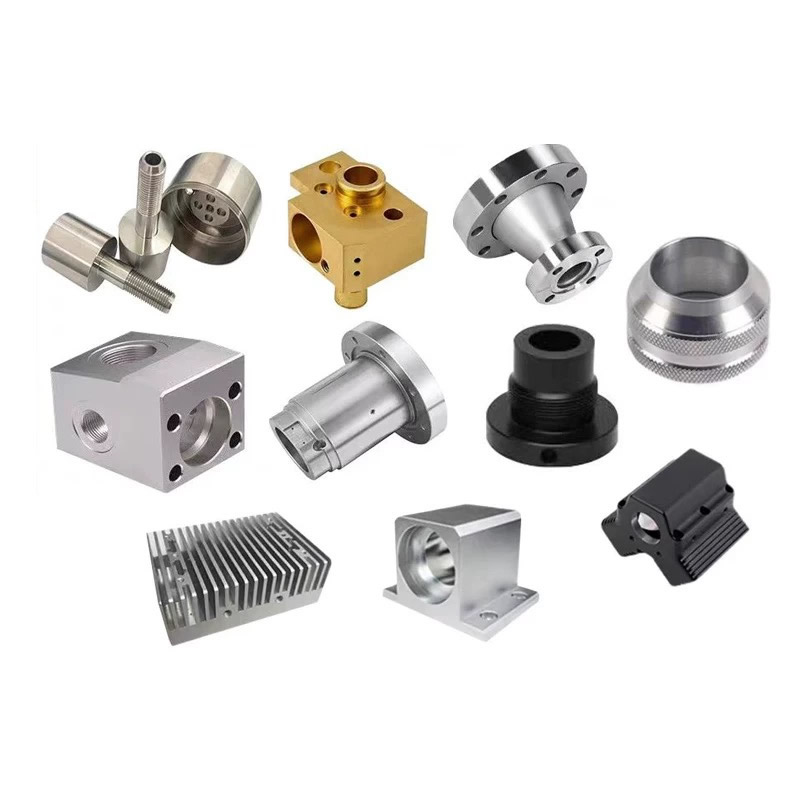
Esztergált és mart alkatrészek
Nem minden esztergált és mart alkatrésznek van szüksége 5 tengelyes maró-esztergáló központra. Amire szüksége van, az egy olyan beállítási terv, amely megfelel a szolgáltatási kapcsolatoknak: a funkciók, amelyeknek igazodniuk kell, egy beállításban menjenek; olyan funkciók, amelyek nem tudnak mozogni a gépek között. A Nuote Metals esztergált és mart alkatrészeket gyárt Kínában, a beállítási tervezést a rajz jellemzőinek kapcsolatai vezérlik – nem a gép képességlistája. ±0,005 mm a kritikus kapcsolatokon.
Kérdés küldése
termékleírás
Esztergált és mart alkatrészek – A jellemzők kapcsolata határozza meg a beállítást
Az esztergált és mart alkatrészt gyakran "marási esztergálásnak" nevezik – egy gép, egy beállítás, kész. De nem minden résznek van erre szüksége. Egy olyan beállítási tervre van szüksége, amely megfelel a rajzon lévő jellemzőkapcsolatoknak. A 0,02 mm-en belüli furathoz igazodó keresztfuratnak egy beállításra van szüksége – a kapcsolat nem élheti túl az újrafogást. Az a rögzítőlap, amelynek csak 0,1 mm-en belül kell párhuzamosnak lennie a tengellyel, egy második beállításban is marható – a tűrés elég laza ahhoz, hogy elnyelje a nullaponteltolást.
Az esztergált és mart alkatrészeket nem a gép határozza meg, hanem a jellemzők közötti kapcsolatok határozzák meg. A beállítási terv a kapcsolatokat követi: a szoros kapcsolatok egy összeállításban mennek; a laza kapcsolatok megmozdulhatnak. Az a beszállító, aki mindent egy 5 tengelyes központon mar, túlságosan feldolgozza a laza funkciókat. Az a beszállító, aki mindent a gépek között mozgat, elveszti szoros kapcsolatait.
A Nuote Metalsnál esztergált és mart alkatrészeket gyártunk, a beállítási tervezést a rajz jellemzőinek kapcsolatai vezérlik. Ez a cikk a három kapcsolattípussal foglalkozik, amikor a különálló beállítások elfogadhatók, és hogy mit kell ellenőrizni egy alkatrész elfogadása előtt.
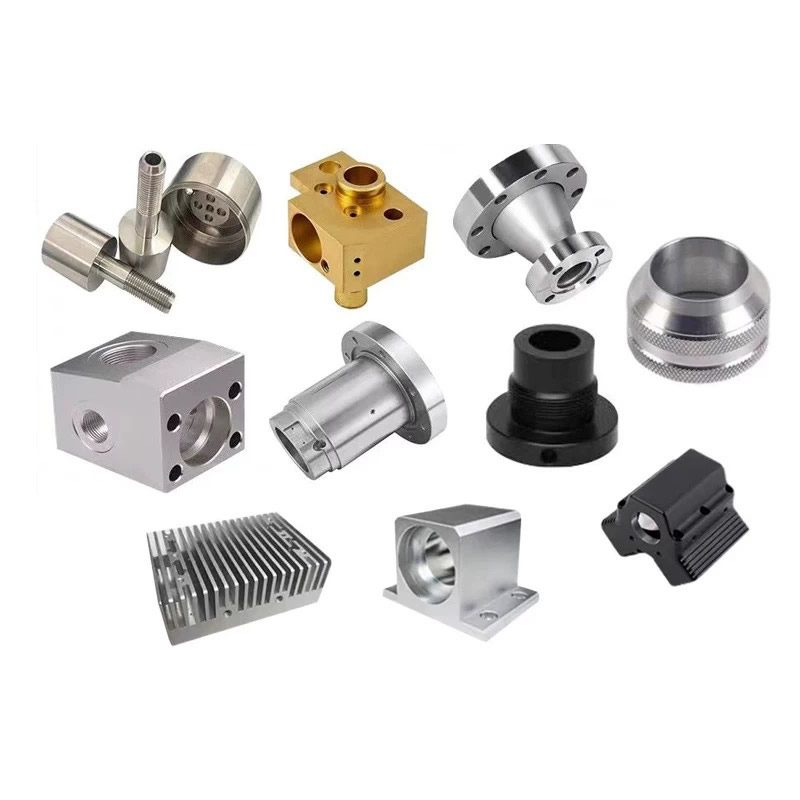
Három jellemző kapcsolat, amely egy beállítást igényel
Az egy vagy két beállítás használatára vonatkozó döntés nem preferencia – ezt a funkciók közötti tolerancia határozza meg.
| Jellemző kapcsolat | Példa | Egy beállítást igénylő tolerancia | Mi történik, ha szétválnak |
|---|---|---|---|
| Keresztfurat a fúráshoz | Hidraulikus csatlakozó a fő furathoz | Pozíció ≤0,03mm | Az újrabilincs eltolja a furatot az OD tűréssel |
| Lapos a tengelyhez | Lapos rögzítés a tengely tengelyéhez | Párhuzamosság ≤0,02 mm | A második beállítás egy másik felületre hivatkozik |
| Fúrandó rés | Kulcshorony a csapágyfurathoz | Szimmetria ≤0,05 mm | A rögzítéscsere elforgatja a hornyot a furathoz képest |
Keresztfurat a fúráshozez a leggyakoribb kapcsolat, amely egyetlen beállítást igényel. A keresztfuratnak a megfelelő pozícióban kell metszenie a furatot – ha az alkatrészt újra rögzítik, és a rögzítés a külső átmérőre vonatkozik, a keresztfurat eltolódik a külső átmérőjű tűréssel. A 0,05 mm-es külső átmérőjű tűrés 0,05 mm-es keresztfurat-pozíciós hibává válik – a 0,03 mm-es követelményen kívül.
Lapos a tengelyhezegy beállítást igényel, ha szoros a párhuzamosság. A tengely tengelyével 0,02 mm-en belül párhuzamos rögzítőlap nem marható második beállításban – a második rögzítés egy másik felületre hivatkozik, és a párhuzamosság eltolódik.
Fúrandó résegy beállítást igényel, ha a szimmetria szoros. Az a reteszhorony, amelynek szimmetrikusnak kell lennie a csapágyfurattal 0,05 mm-en belül, nem vészelheti át a rögzítés cseréjét – a horony a furathoz képest forog.
Esztergált és mart alkatrészek esetében a kapcsolat – nem a jellemzők száma – határozza meg a beállítási tervet.
Standard referencia:A pozíció- és párhuzamossági tűrések az ASME Y14.5 és az ISO 1101 szabványokat követik, hacsak nincs megadva szigorúbb felirat.
Amikor a különálló beállítások elfogadhatók
Nem minden funkcióhoz kell egy beállítás. A laza kapcsolatokkal rendelkező funkciók mozoghatnak a gépek között – és a mozgatásuk olcsóbb, mint egy 5 tengelyes beállítás hozzáadása.
Mozgásra képes jellemzők:
- Szerelési furatok≥0,1 mm pozíciótűréssel – az újrabilincs eltolódását a tűrés elnyeli.
- Lakások≥0,05 mm párhuzamossággal – a második rögzítés elég pontos.
- Menetes portok≥0,1 mm-es pozíció esetén – a menetes illeszkedés elnyeli a kisebb beállítási eltéréseket.
- Sorjázás és letörés– egyáltalán nincs kapcsolat a dátummal.
A költségek kompromisszuma:Egy 5 tengelyes maró-esztergáló központ óránként többe kerül, mint egy eszterga vagy egy 3 tengelyes maró. Ha a funkciók fele átkerülhet egy második beállításra, akkor az alkatrészt olcsóbban lehet esztergagépen és marón előállítani – nem maró-esztergáló központon. A beállítási terv éppúgy költségdöntés, mint toleranciadöntés.
Gyakori hiba:Minden esztergált és mart alkatrészt idézek egy 5 tengelyes középponton, mert "pontosabb". A laza kapcsolatokkal rendelkező alkatrészeknél az 5 tengelyes középpont hozzáadott értéket ad hozzá – a második beállítás egyébként is megtartotta volna a tűréshatárt.
Felszerelés és kapacitás
A Nuote Metals 5 tengelyes maró-esztergaközpontokat és különálló eszterga- és megmunkálóközpontokat is üzemeltet – tehát a beállítási terv az alkatrészt, nem pedig a gép rendelkezésre állását követi.
- 5 tengelyes maró-esztergáló központok(DMG MORI NHX 5000, Mazak Integrex) – szoros jellemzőkkel rendelkező alkatrészekhez.
- CNC esztergák éles szerszámmal(Haas ST-20Y) – egyszerű keresztfuratú és lapos esztergált alkatrészekhez.
- 3 tengelyes és 4 tengelyes megmunkáló központok– laza elemek másodlagos marásához.
- CMM letapogató szondával(Zeiss Contura 7/10/6) – a megmunkálási nullapontra rögzítve.
Tanúsítvány:ISO 9001:2015 (tanúsítvány kérésre elérhető). Éves kapacitás: 2,5 millió esztergált és mart alkatrész hidraulikus, orvosi és autóipari programokban.
Korlátozás:A kapcsolat alapú beállítási terv azt feltételezi, hogy a szűk funkciók egy csonkkal érhetők el. Azon alkatrészek esetében, amelyek mindkét végén szorosan össze vannak kötve – ettől függetlenül két beállítást igényelnek – felülvizsgáljuk a nullapontátvitelt, és más geometriát vagy funkcionális idomszert javasolhatunk.
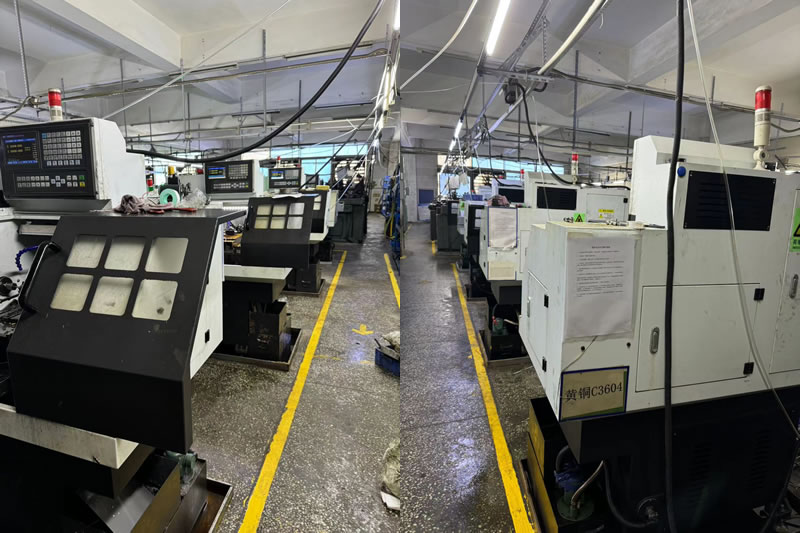
Valódi példa – két kapcsolat, két beállítás, 20%-os költségmegtakarítás
Egy német autóipari szenzorgyártónak szüksége volt egy 6061-es alumínium házra esztergált furattal, egy mart rögzítési felülettel a furat tengelyével 0,02 mm-es párhuzamossággal és négy rögzítőfurattal ±0,15 mm-nél.
Amit mi javasoltunk:
- Egyetlen beállítás a furathoz és a rögzítési felülethez-5 tengelyes maró-esztergálás középpontja, a párhuzamosság 0,015 mm-en van.
- Második beállítás a négy rögzítőfurathoz– 3 tengelyes maró, az újrabilincselés eltolódását a ±0,15 mm-es tűrés veszi fel.
- Az előző szállító a teljes alkatrészt egy 5 tengelyes középponton idézte –20%-kal drágábbmint az osztott terv.
A tanulság, amit megtanultunk:Telepítés-tervezési programunk kezdetén felosztottunk egy 0,04 mm-es rés-furat szimmetria-követelményű alkatrészt két beállítás között. Az újrabilincs elforgatása 0,06 mm-rel eltolta a rést – a tétel 3%-át selejtezték. Azóta a 0,05 mm-nél kisebb horony-furat szimmetriát mindig egy összeállításban dolgozzák fel.
Korlátozás:A felosztási terv érvényes erre a geometriára – a szoros kapcsolat a furat felületén, a laza lyukak pedig a karimán vannak. Ha szoros kapcsolat lenne a karima végén, a felosztás nem működne.
2000 alkatrészt szállítottak nulla összeszerelési hibával. Ez az, amit az esztergált és mart alkatrészeknek biztosítaniuk kell: nem a legerősebb gépet, hanem a kapcsolatokhoz illeszkedő beállítási tervet – szűk funkciók egy összeállításban, laza funkciók, ahol kell.
Gyakran Ismételt Kérdések
1. kérdés: Honnan tudhatom, hogy egy esztergált és mart alkatrészen mely jellemzők igényelnek egy beállítást?
V: Párosítsa a jellemzőviszonyt a tűréshatárral. A ≤0,03 mm-es helyzetű keresztfurathoz egy beállítás szükséges. Egy lapos tengelyhez ≤0,02 mm párhuzamosság esetén egy beállítás szükséges. A ≤0,05 mm szimmetriájú réshez egy beállítás szükséges. A 0,1 mm-nél nagyobb tűréssel rendelkező jellemzők általában átkerülhetnek egy második beállításra – az újrabilincseltolás elnyelődik. Esztergált és mart alkatrészek esetében a kapcsolat – nem a jellemzők száma – határozza meg a beállítási tervet.
2. kérdés: Az 5 tengelyes maró-esztergáló központ mindig jobb ezekhez az alkatrészekhez?
V: Nem – jobb a szoros jellemzőkkel rendelkező alkatrészekhez. A laza kapcsolatokkal rendelkező alkatrészeknél az 5 tengelyes középpont hozzáadott értéket ad hozzá a költségekhez – a második beállítás megtartja a tűréshatárt. A gép a kapcsolathoz van kiválasztva, nem a képességlistához. Egy szűk keresztfurattal és tíz laza lyukkal rendelkező alkatrész olcsóbb lehet egy esztergagépen és egy marón – nem egy maró-esztergáló központon.
3. kérdés: Mi történik, ha egy szűk funkciót két beállítás között osztanak fel?
V: Az újrabilincs eltolás növeli a funkció pozícióját. A 0,05 mm-es külső átmérőjű tűrés 0,05 mm-es keresztfurat-pozíciós hibává válik – a 0,03 mm-es követelményen kívül. Ha a tűrés elég szűk, az osztott beállítás nem tudja megtartani – a jellemzőt egy beállításban kell megmunkálni, vagy a nullapontot egy funkcionális mérőeszközzel kell átvinni.
4. kérdés: Az osztott beállítási terv növeli a berendezési tárgyak vagy az ellenőrzés költségeit?
V: Az osztott terv egy második rögzítőelemet és egy második ellenőrzési lépést ad hozzá, de időt takarít meg az 5 tengelyes gép számára. A laza tulajdonságokkal rendelkező alkatrészek esetében a teljes költség alacsonyabb az osztott tervvel. Költségbontást biztosítunk, amely megmutatja a szerelési és ellenőrzési költségeket az 5 tengelyes gépi idő függvényében – így láthatja, melyik terv olcsóbb az Ön számára.
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat