Mi különbözteti meg a megbízható CNC esztergálási szolgáltatást az ajánlatkérő és szállító bolttól?
Mikor az esztergálás a megfelelő folyamat – és mikor nem
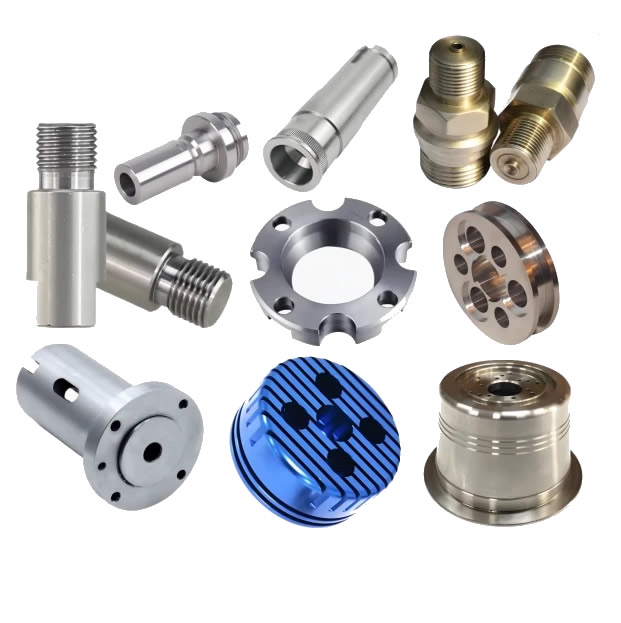
A CNC esztergálás a középtengelyük mentén szimmetrikus alkatrészekhez van optimalizálva. Az OD és ID jellemzők által dominált tengelyt szinte mindig gyorsabban és olcsóbban lehet esztergálni, mint marni. Az esztergált alkatrészeket általában gyorsabban és olcsóbban állítják elő, mint a kerek geometriákhoz mart alkatrészeket.
Folyamat kiválasztási mátrix
| Alkatrész geometriája | Ajánlott eljárás | Ok |
|---|---|---|
| Tengelyek, csapok, távtartók, perselyek | CNC esztergálás | Forgásszimmetria, folyamatos vágási művelet |
| Menetes csatlakozók, szerelvények | CNC esztergálás | Az OD/ID szálak egyetlen beállításban vannak vágva |
| Prizmás házak, zsebek, több felületű funkciók | CNC marás | A forgatás nem éri el a forgástengelyen kívüli elemeket |
| Összetett alkatrészek kerek és mart jellemzőkkel egyaránt | Malom forgatás (5 tengelyes) | Egyszeri befogás, nincs másodlagos művelet |
Egy megbízhatóCNC esztergálás szolgáltatásmegmondja, ha az Ön része nem esztergálási munka. Ha a kritikus jellemzők a több oldalon elosztott zsebek vagy furatminták, akkor az önmagában történő esztergálás másodlagos műveleteket igényel, amelyek növelik a költségeket és a kezelési kockázatot. A legjobb beszállítók ezt jelzik, mielőtt árajánlatot tesznek.
A képességjelek, amelyek ténylegesen megjósolják a teljesítményt
A géplisták és az ISO tanúsítványok kiindulópontok, nem következtetések. Mi különbözteti meg a képestCNC esztergálás szolgáltatásmarginálistól az ismételhetőség termelési körülmények között.
Tolerancia és felületkezelés – a valós számok
Képesség Standard tartomány Precíziós hatótáv Mit jelent az Ön számára
| Képesség | Standard tartomány | Precíziós tartomány | Mit jelent az Ön számára |
|---|---|---|---|
| Mérettűrés | ±0,05 mm (ISO 2768-f) | ±0,005 mm és ±0,01 mm között | A precíziós tartományhoz talajszorítás, hőszabályozás és folyamat közbeni mérés szükséges |
| Felületkezelés (Ra) | 3,2 µm (megmunkált állapotban) | 0,8 µm vagy jobb | A finomabb felületek csökkentett előtolást, polírozott lapkákat vagy másodlagos műveleteket igényelnek |
| Körkörösség | 0,05 mm TIR | 0,01 mm TIR | Kritikus a tengelyek, a csapágyfészek és a forgó szerelvények illeszkedéséhez |
Az ISO 2768-f fémekre ±0,05 mm-t ír elő a 0,5-6 mm-es névleges méreteknél, és ±0,1 mm-t 6-30 mm-es névleges méreteknél. A gyártási alapon ±0,005 mm-t igénylő szállítónak képesnek kell lennie az SPC-adatokat egy összehasonlítható alkatrészből, nem csak egy egyszeri mintából mutatni.
A svájci típus előnye a karcsú alkatrészekhez
A 20–32 mm-nél kisebb átmérőjű, 5:1 feletti hossz-átmérő arányú alkatrészekhez a csúszófejű (svájci típusú) eszterga a megfelelő felszerelés. A vezetőpersely megtámasztja a rúdanyagot a vágási zónában, lényegesen jobb rezgésállóságot biztosítva, mint egy fix fejű eszterga. Ha az alkatrésze hosszú és karcsú, és a szállító fix fejű gépet ajánl, számítson elhajlásra, csattanásra vagy elvékonyodásra.
Minőségi dokumentáció – amit egy komoly partner standardként biztosít
A különbség a képes közöttCNC esztergálás szolgáltatásés egy tranzakciós látható az alkatrészekkel együtt szállított papírokon.
Az első cikk ellenőrzése (FAI) nem kötelező
A FAI ellenőrzi, hogy az első gyártási rész megfelel-e minden rajzi követelménynek. Ez minden új alkatrész bevezetésének alapdokumentuma. Az autóipari programok esetében a PPAP tovább megy – azt bizonyítja, hogy a teljes gyártási rendszer megismételhető, nem csak egy minta. A „dimenziós jelentéseket kérésre” kínáló beszállító azt mondja, hogy a FAI felárértékesítés, nem pedig szabványos lépés.
Folyamat közbeni ellenőrzés, nem csak végső ellenőrzés
A végső ellenőrzés az érték hozzáadását követően észleli a hibákat. Egy megbízható esztergapartner ellenőrzi a méreteket a gyártás során:
- CMM ellenőrzés az első cikknél, a kötegindításnál és a végső kiadásnál
- Kulcs vagy optikai mérőműszer a nagy volumenű kritikus funkciókhoz
- SPC-figyelés a lényeges tűréseknél, korrekciós intézkedésekkel, amelyeket trend vált ki, nem csak a specifikáción kívüli
Az anyag nyomon követhetősége a hőszámig
Minden tételnek vissza kell vezetnie a nyers rúdkészlet malombizonyítványára. E nélkül az anyagcsere vagy a hőkezelési inkonzisztencia nem látható mindaddig, amíg az alkatrész meghibásodik.
Két gyártási eset, amikor egy fordulatos változtatás megoldotta a problémát
EV motor forgórészének tengelye (5 tengelyes marófordulat, tűrés és beállításcsökkentés)
Probléma: Egy elektromos járműmotor-beszállító öt különálló eszterga- és maróberendezésben gyártott rotortengelyeket. Minden újbóli rögzítés koncentricitási hibát okozott, és a halmozott felhalmozódás a furat külső felületére való kifutását a ±0,02 mm-es határon túlra tolta. A selejt aránya 4% volt.
A mi megközelítésünk: Az alkatrészt áthelyeztük egy 5 tengelyes maró-esztergáló cellába. Az esztergálás, marás és fúrás egyetlen befogással készült el. Az újrabilincselés megszüntetése megszüntette a koncentricitási hiba elsődleges forrását.
Eredmény: A kifutási eltérés ±0,01 mm alá csökkent. A telepítések száma ötről egyre, a selejtezési arány pedig 0,5% alá esett.
Orvosi csontcsavar (svájci esztergálás, felületkezelés és nyomon követhetőség)
Probléma: Egy orvosi eszköz indításához 17-4PH rozsdamentes acélból megmunkált csontcsavarokra volt szükség. A menetoldalak Ra-értéke 0,8 µm alatt volt a fáradtságállósághoz, és minden tételnek visszavezethetőnek kellett lennie a malom hőszámára. Az előző beszállító olyan alkatrészeket szállított, amelyek átmentek a szemrevételezésen, de a menetgyökérnél nem sikerült a fáradási teszten.
A mi megközelítésünk:A csavarokat svájci típusú esztergagépeken forgácsoltuk meg, éles szerszámmal a meghajtó funkcióhoz. A befűzést egyetlen folyamatos menetben végezték el polírozott keményfém betéttel, és minden 50. darabon az Ra-t hordozható profilométerrel ellenőrizték. Minden tétel malomtanúsítvánnyal és minden rajzi jellemzőt lefedő méretjelentéssel együtt szállított.
Eredmény: Menetgyökér Ra konzisztensen 0,4 és 0,6 µm között mérve. A kifáradásteszt marginálisan sikeres volt. Az ügyfél a harmadik tétel után 100%-ban megszüntette a bejövő ellenőrzést.
Műszaki adatok – Esztergaborítékunk
| Paraméter | Hatótávolság | Megjegyzések |
|---|---|---|
| Max alkatrész átmérő | 431 mm | A nagyobb átmérőkhöz rögzített fejű esztergagépek szükségesek |
| Max alkatrészhossz | 990 mm | A hosszabb alkatrészek speciális rögzítést igényelhetnek |
| A szár átmérőjének tűréshatára | ±0,005 mm és ±0,05 mm között | A precíziós tartomány gyártás közbeni mérést igényel |
| Felületkezelés | Ra 0,4 µm - Ra 3,2 µm | Másodlagos műveletekkel finomabb felületek is elérhetők |
| Anyagok | Alumínium, sárgaréz, réz, rozsdamentes acél, szénacél | Az anyagspecifikus paraméterek érvényesek |
Az ezeken a tartományokon kívül eső alkatrészek esetében inkább az idézés előtt közöljük, és nem az első cikk sikertelensége után.
GYIK
1. kérdés: Honnan tudhatom, hogy az alkatrészemet esztergálni vagy marni kell-e?
V: A döntő tényező a geometria. Ha az alkatrész forgásszimmetrikus – tengely, csap, persely, szerelvény vagy csatlakozó –, a CNC esztergálás szinte mindig gyorsabb és olcsóbb, mint a marás. Az esztergálás folyamatos vágási műveletet végez a forgó munkadarabon, ami nagyobb anyagleválasztási sebességet eredményez a kerek részeken, és alacsonyabb szerszámköltséget eredményez közepes és nagy mennyiségek esetén. Ha a kritikus jellemzők a zsebek, hornyok vagy több felületen elosztott furatminták, akkor a marás a megfelelő elsődleges folyamat. A kerek és prizmás jellemzőket kombináló alkatrészeket legjobban egy maró-esztergáló központon lehet előállítani, amely mindkét műveletet egyetlen befogással fejezi be. Egy képesCNC esztergálás szolgáltatása marást fogja javasolni, ha az esztergálás nem a megfelelő válasz.
2. kérdés: Milyen minőségi dokumentációt várhatok el egy CNC esztergaszolgálattól?
V: Legalább az első gyártási résznél kérjen első cikkvizsgálatot (FAI), a malom hőszámára visszavezethető anyagtanúsítványt és a kritikus méretekre vonatkozó folyamat közbeni ellenőrzési jegyzőkönyveket. Az autóipari programok esetében a PPAP dokumentáció a szabvány – a FAI önmagában nem bizonyítja, hogy a gyártási rendszer megismételhető. Orvosi vagy űrrepülési munkákhoz az AS9102 (aerospace FAI) vagy az ISO 13485 szabványhoz igazított folyamatfegyelmre lehet szükség. Egy komoly partner ezeket szabványos munkafolyamat-lépésként biztosítja, nem fizetős kiegészítőként. Ha a szállító nem tud hasonló részből kitöltött FAI-t felmutatni, a minőségi állítás nem igazolt.
3. kérdés: Milyen tűréseket tarthat reálisan egy CNC esztergaszolgáltatás a termelésben?
V: A szabványos gyártási esztergatartás ±0,05 mm-es fémeken az ISO 2768-f szerint 30 mm-nél kisebb névleges méreteknél. A precíziós esztergálás rutinszerűen ±0,01 mm-t ér el talajrögzítéssel és folyamat közbeni méréssel. Svájci típusú esztergagépekkel és hőkompenzációval a kiválasztott jellemzőknél ±0,005 mm-es tűrés érhető el, de ezekhez SPC-felügyelet szükséges – nem csak egyszeri minta. A gyakorlati korlát nem a gép legjobb esetre való képessége, hanem a szállító azon képessége, hogy ezt a tűréshatárt több ezer alkatrészen tudja tartani. Kérjen egy gyártási folyamat ellenőrzési táblázatát, ne egy részből álló vizsgálati jelentést.
4. kérdés: Mi a MOQ és az átfutási idő a CNC esztergáláshoz a Nuote Metalsnál?
V: A standard MOQ 500 darab az egyedi esztergált alkatrészekhez, a prototípusokhoz és az első cikkekhez kisebb mennyiség áll rendelkezésre. A sárgaréz és a szabványos csatlakozóprofilok 100 darabtól kezdve szállíthatók. A szabványos anyagok átfutási ideje 50 000 darabos gyártási mennyiségig 7-12 nap. Egyedi bevonat vagy másodlagos műveletek 5-8 napot vesznek igénybe. Szerszámozást és FAI-t igénylő új alkatrészek összesen 15–25 napot tesznek lehetővé. Minden árajánlat határozott átfutási időt tartalmaz, nem tartományt. ISO 9001:2015 minősítéssel.
Kérdés küldése
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat