Termékek
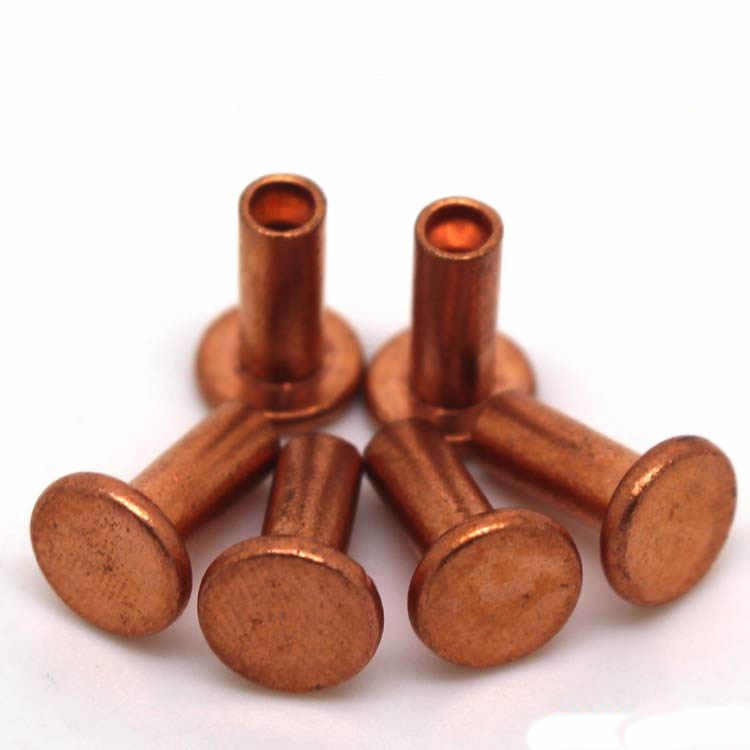
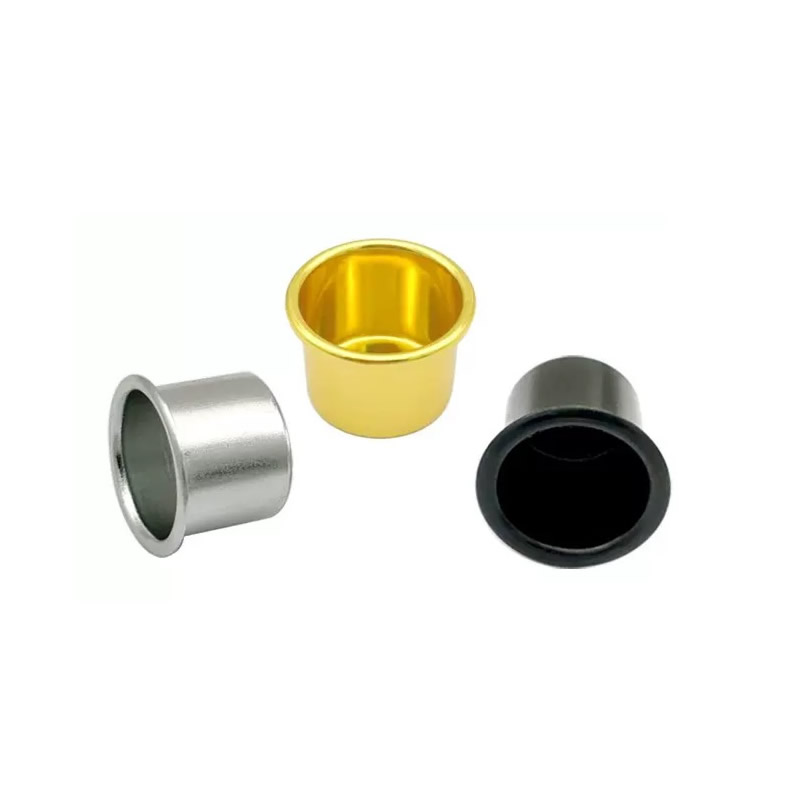
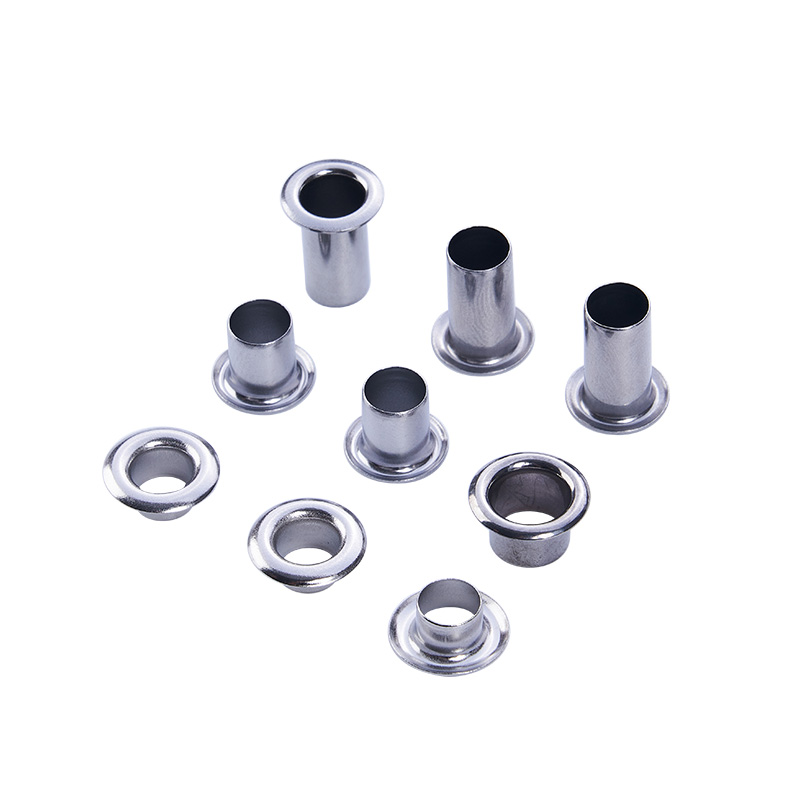
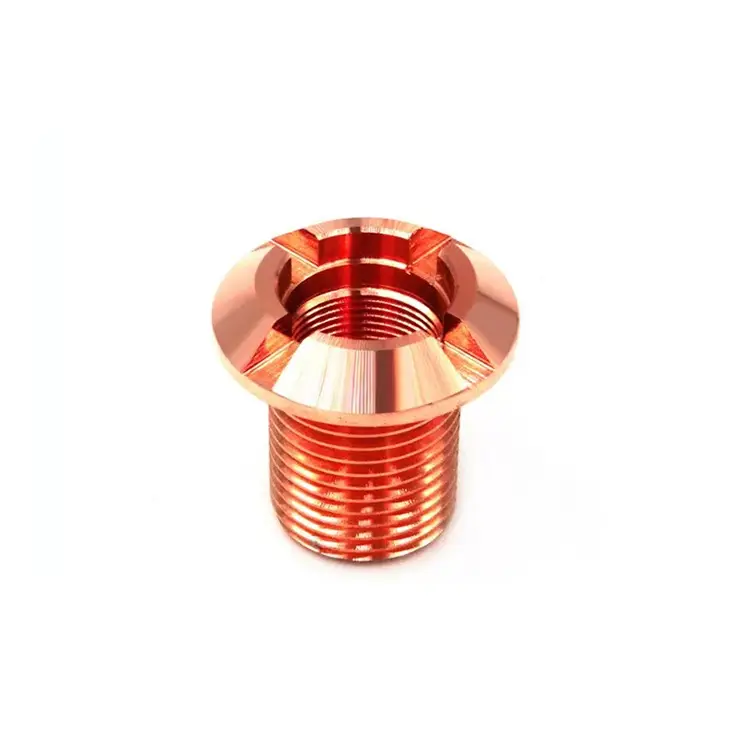
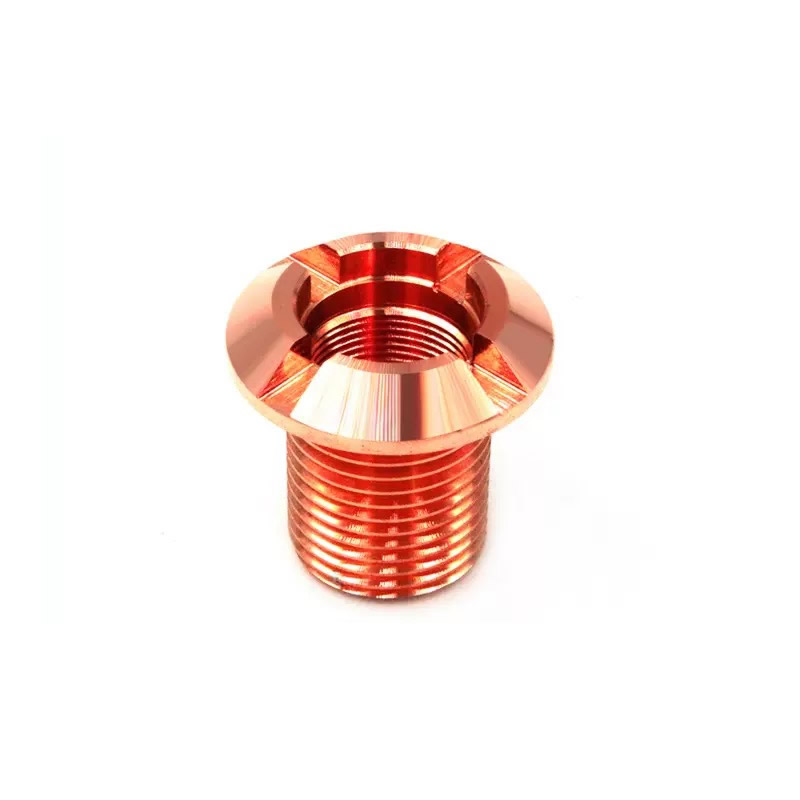
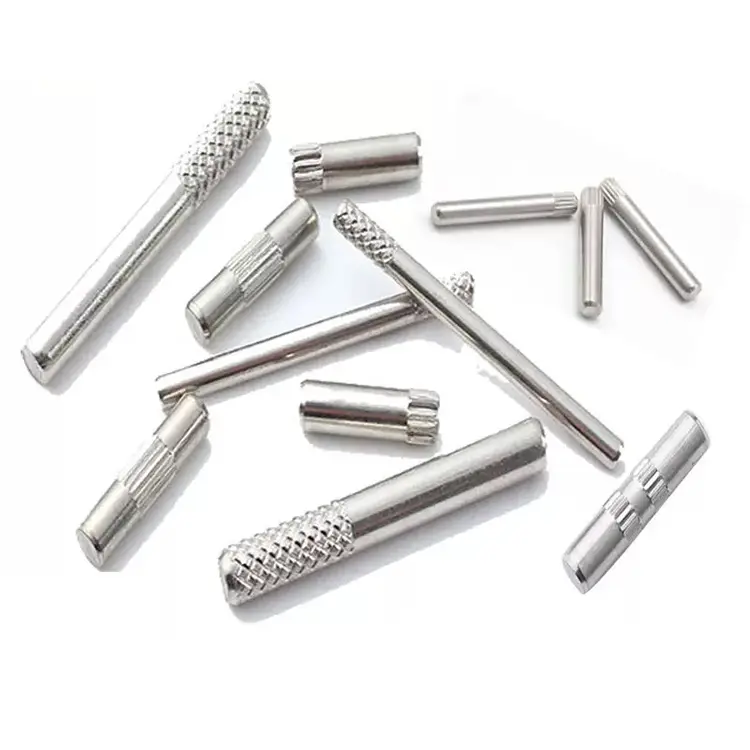
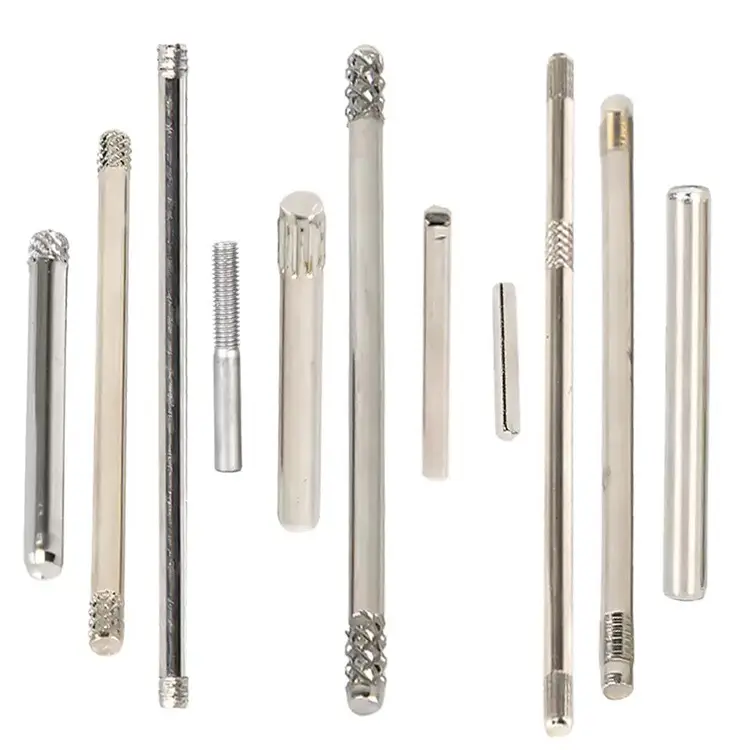
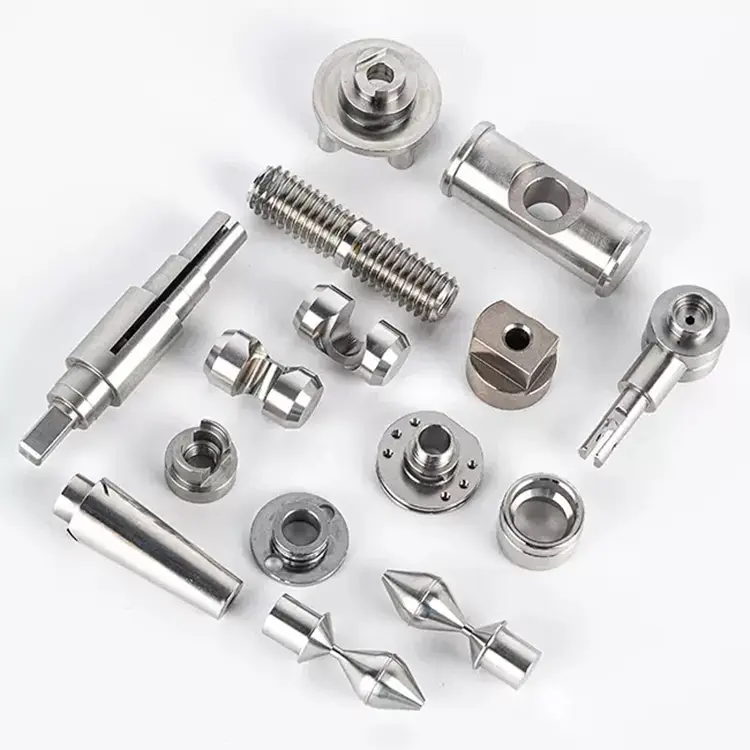
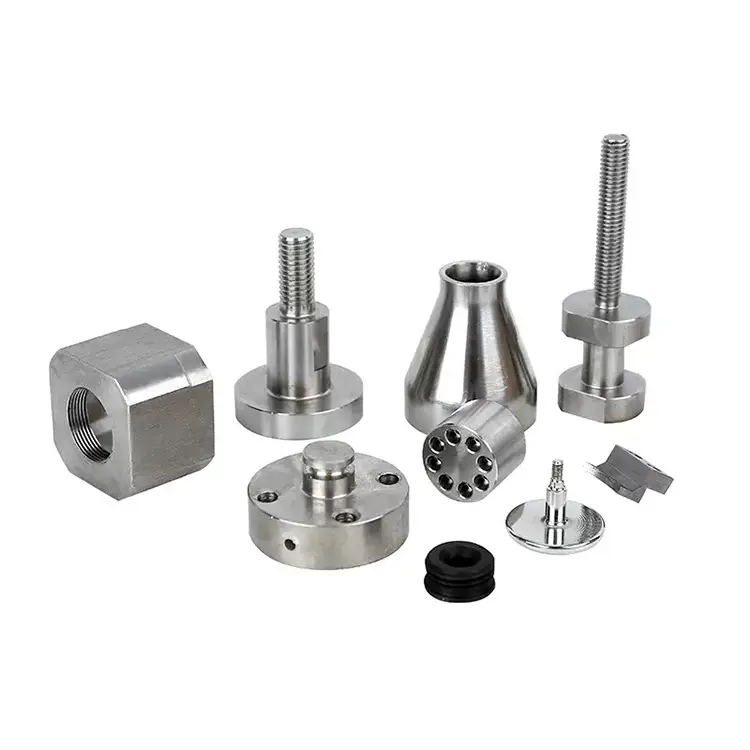
Réz esztergáló alkatrészek
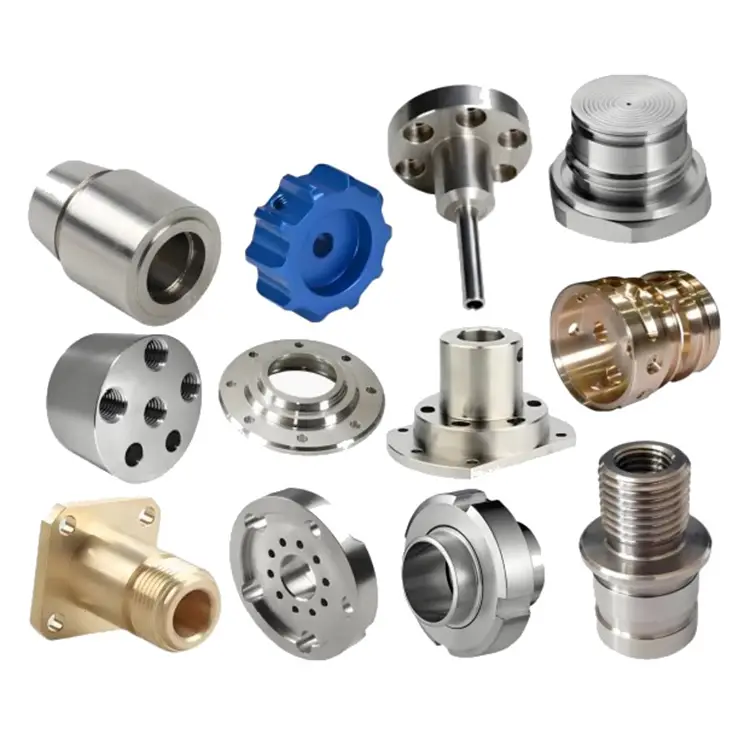
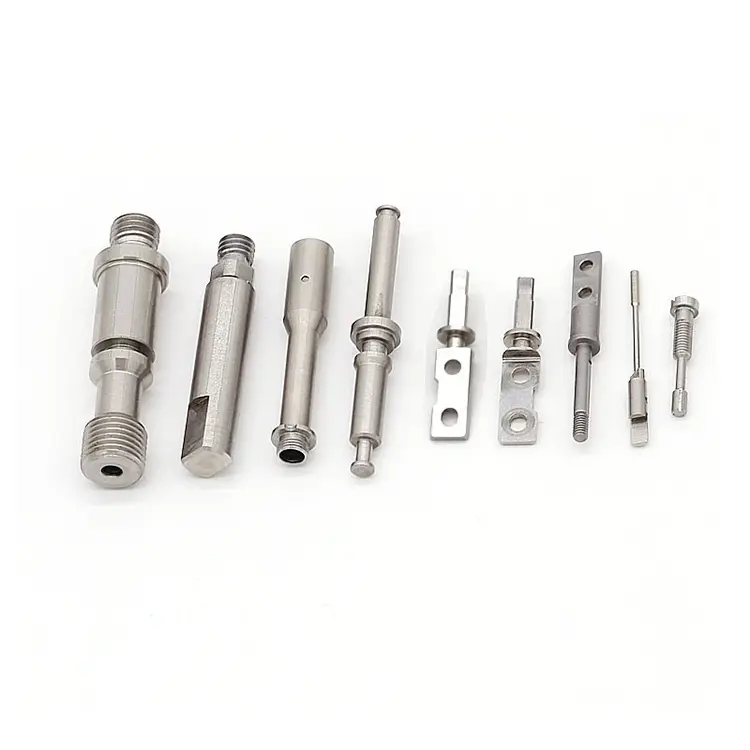
A Nuote Metals több mint 10 éves tapasztalattal rendelkezik a speciális esztergaalkatrészek gyártásában és szállításában, CNC lécberendezésünk pedig rendkívül precíz méretre képes rézesztergáló alkatrészeket előállítani, hogy az Ön legrészletesebb követelményeit is kielégítse. Az összes rézmegmunkálási alkatrészt a legkisebb tűréshatárig gyártják, és a legszigorúbb kritériumoknak is megfelelnek.
Kérdés küldése
termékleírás
A sárgaréz könnyen forog. Steel visszavág. Az alumínium sorjázást igényel. A réz más. Puha, gumiszerű, elkenődésre hajlamos. Működik - gyorsan megkeményedik. Hosszú, szálas forgácsok keletkeznek, amelyek a szerszám köré tekerednek, és megkarcolják a felületet. És ha szabványos paraméterekkel megmunkálja, akkor olyan alkatrészt kap, amely elfogadhatónak tűnik, de a vezetőképesség vizsgálata nem sikerül.
Nuote MetalsgépekRéz esztergáló alkatrészekolyan alkalmazásokhoz, ahol az elektromos vagy hővezető képesség nem jellemző – ez a teljes funkció. Gyűjtősín csatlakozók, RF árnyékoló alkatrészek, vákuumtömítések, hűtőborda csapok. Ha az alkatrésznek áramot kell vezetnie, hőt kell elvezetnie, vagy nem mágneses jelutat kell fenntartania, a réz az anyag. De csak akkor, ha megfelelően van megmunkálva.
A rézesztergálás négy csapdája
1. Elkenődés és beépült él.
A réz puha és képlékeny, ezért nyomás hatására hajlamos a vágóélhez hegeszteni. Ez egy beépített élt (BUE) képez, amely kiszámíthatatlanul leszakad, ami rossz felületminőséget, méretbeli eltolódást és beágyazott részecskéket okoz, amelyek növelik az érintkezési ellenállást. Nagy pozitív hatású, bevonat nélküli, polírozott keményfém lapkákat használunk – a bevonatos szerszámok növelik a súrlódást és rontják a BUE-t a rézben. A vágási sebességet magasan tartják, az adagolást mérsékelten, a hűtőfolyadékot pedig pontosan a szélekre irányítják.
2. A vezetőképességet rontó sorja.
A rézsorja képlékeny és az alkatrészhez tapad. A gyűjtősín érintkezési felületén lévő sorja nagy ellenállású pontot hoz létre. Az RF üregben lévő sorja megváltoztatja a jel viselkedését. A szabványos sorjázás kihagyja a belső éleket. Szabályozott előtolási sebességet használunk, hogy minimalizáljuk a sorjaképződést a forrásnál, majd termikus sorjátlanítást vagy abrazív áramlási felületkezelést alkalmazunk a belső funkciókhoz. Kritikus elektromos felületeknél bádogozás vagy bevonatolás előtt profilozóval ellenőrizzük.
3. Megmunkálás közbeni megmunkálási edzés.
A réz megmunkálása gyorsan megkeményedik. Ha a szerszám vágás helyett dörzsölődik, a felület megkeményedik, a következő menet gyorsabban tompul, és az alkatrész túl kemény lehet a későbbi alakításhoz vagy hajlításhoz. A vágási sebességet a keményedési küszöb fölé programozzuk, és éles, pozitív geometriát használunk a tiszta nyírás érdekében. A C10200 (OFHC) esetében szükség esetén lágyítást végzünk a nagyolás és a simítás között.
4. A műveletek közötti oxidáció.
A réz gyorsan oxidálódik, ha levegővel érintkezik – különösen megmunkálás után, amikor friss fém kerül kitéve. Az oxidfilmek növelik az érintkezési ellenállást, és zavarják a forrasztást, ónozást vagy bevonatot. A megmunkálás után azonnal leöblítjük és szárítjuk az alkatrészeket, és nitrogénnel átöblített szekrényekben tároljuk. Az ezüstözött vagy ónozott alkatrészek esetében a megmunkálást követő 24 órán belüli befejezést ütemezzük.
Rézminőségűek, amelyeket megmunkálunk – és miért fontosak?
| Fokozat | Tisztaság | Vezetőképesség | Kulcsjellemzők | Tipikus alkalmazás |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9% | 58 MS/m | Általános cél, jó egyensúly | Gyűjtők, sorkapcsok, hűtőbordák |
| C10200 (OFHC) | ≥99,99% | 59 MS/m | Oxigénmentes, nem rideg | Vákuumtömítések, magas hőmérsékletű elektronika |
| C10100 (OFE) | ≥99,99% | 59 MS/m | Rendkívül alacsony oxigéntartalom, legmagasabb duktilitás | Kritikus elektronika, kriogén |
| C14500 (tellúrium) | ≥99,5% | 50 MS/m | A megmunkálhatóságot javította a Te | Nagy sebességű esztergált csatlakozók |
| C17510 (Berillium) | – | 45 MS/m | Nagy szilárdság, jó vezetőképesség | Rugók, erősáramú érintkezők |
Megjegyzés a C11000 és a C10200 között: A C11000 a szabványos elektromos réz. ~0,04% oxigént tartalmaz, ami a legtöbb gyűjtősínhez és kivezetéshez megfelelő. A C10200 oxigénmentes – ellenáll a hidrogén ridegségének hegesztés, keményforrasztás vagy magas hőmérsékleten végzett munka során. Vákuumos tömítésekhez vagy kriogén alkatrészekhez válassza a C10200 vagy a C10100 típust. A Nuote Metals mindhárom készletet tartalmazza, és az Ön kérelme alapján tanácsot tud adni.
Réz esztergasorunk – vezetőképességre és felületi integritásra készült
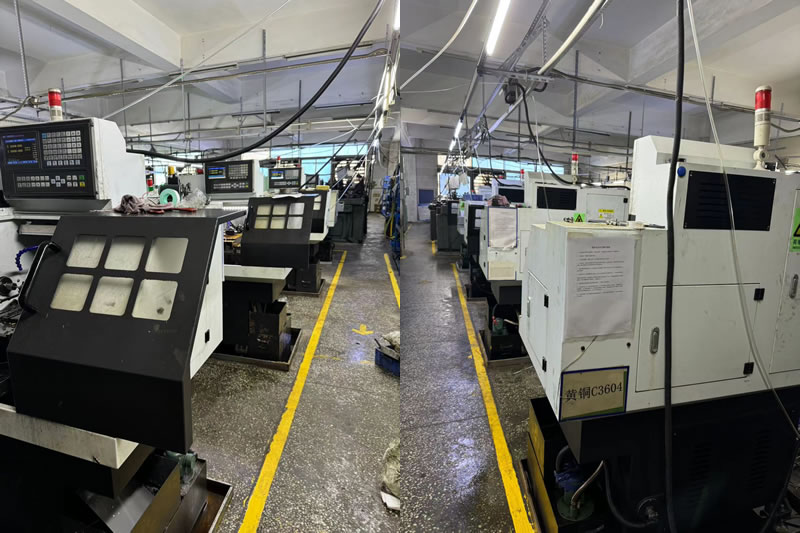
A Nuote Metals egy dedikált rézesztergáló cellát üzemeltet, amely az acél-, rozsdamentes- és alumíniumvezetékeinktől el van szigetelve. A keresztszennyeződés a vezetőképesség ellensége. A rézsínbe ágyazott egyetlen acélforgács forró ponttá válik.
Berendezések és folyamatirányítás:
8 CNC esztergarézhez és rézötvözetekhez ajánlott, rúdkapacitás 2–60 mm.
Bevonat nélküli, polírozott keményfémcsak réz számára fenntartott betétek – nincs kereszthasználat más anyagokkal.
Nagynyomású hűtőfolyadék(70 bar) a vágóélre irányítva a forgács törésére és az elkenődés megelőzésére.
Házon belüli bádogozás és ezüstözés– irányítjuk a folyamatot a megmunkált alkatrésztől a kész, forrasztható felületig.
Vezetőképesség ellenőrzése:minden tételt Sigma-teszt mérővel teszteltek, hogy megerősítsék a ≥58 MS/m értéket a C11000 esetében.
Hangerő képesség:
Prototípus:1-50 db, 5 tengelyes maró-esztergáló központok.
Termelés:50-200 000 darab, rúd-előtolású esztergagépek automata rakodógépekkel és gyártás közbeni mérésekkel.
Miért számít ez: A rézesztergáláshoz speciálisan puha, vezetőképes, oxigénérzékeny anyagokhoz tervezett szerszámok, hűtőfolyadék és kezelés szükséges. A dedikált cellánk ezért ±0,005 mm-es tűréseket tarthat fenn egy gyűjtősín-csatlakozón, és olyan felületet biztosítunk, amely az ezüstözés után megfelel a vezetőképesség-vizsgálatnak.
Valódi példa – C11000 síncsatlakozó elektromos töltőállomáshoz
Egy európai elektromos járművek töltőgyártójának C11000 gyűjtősín-csatlakozóra volt szüksége 0,01 mm-es furattűréssel, Ra 0,8 μm felületkezeléssel és ezüstbevonattal, amely megfelelt a 24 órás sópermetezési tesztnek. Korábbi beszállítójuk beágyazott rézszemcsékkel ellátott alkatrészeket szállított, amelyek a bevonat után ellenállási hibákat okoztak.
Amit másképp csináltunk:
- Használt bevonat nélküli, polírozott keményfém betétek a peremlerakódások és a beágyazott részecskék megelőzésére.
- Átváltott abrazív áramlásos felületkezelésre a belső furatnál – eltávolítva a kéziszerszámok által kimaradt sorját.
- A felület tisztaságát réz-szulfát teszttel igazolták az ezüstözés előtt.
- 8000 darabot szállítottak nulla ellenállással. Az ügyfél megszüntette az érintésállóság bejövő ellenőrzését.
Gyakran ismételt kérdések a rézesztergáló alkatrészekről
1. kérdés: Melyik a legjobb rézminőség elektromos gyűjtősínekhez és csatlakozókhoz?
V: A C11000 (ETP) a szabványos választás a legtöbb gyűjtősínhez, sorkapocshoz és csatlakozóhoz. 58 MS/m vezetőképességet, jó megmunkálhatóságot kínál, és költséghatékony. Vákuumos tömítésekhez, kriogén alkatrészekhez vagy hegesztéssel vagy keményforrasztással járó alkalmazásokhoz válassza a C10200 (OFHC) vagy a C10100 (OFE) típust – ezek oxigénmentesek és ellenállnak a hidrogén ridegségének. A nagy sebességű esztergáláshoz, ahol a megmunkálhatóság az elsődleges, a C14500 (tellurium réz) gyorsabban megmunkál, de valamivel alacsonyabb vezetőképességgel rendelkezik (50 MS/m). A Nuote Metals minden minőséget kínál, és az Ön igényei alapján tud tanácsot adni.
2. kérdés: Hogyan akadályozhatja meg a sorját a rézesztergáló alkatrészeken?
V: A rézsorja képlékeny, és kéziszerszámokkal nehéz teljesen eltávolítani. A megelőzés a szerszámgeometriával kezdődik: nagy pozitív gereblyét használunk, bevonat nélküli polírozott lapkákat és olyan előtolási sebességeket programozunk, amelyek tisztán nyírják az anyagot. Keresztfuratok és belső jellemzők esetén abrazív áramlásos felületkezelést vagy termikus sorjázást alkalmazunk. Az ezüstözött vagy ónozott alkatrészek esetében a feldolgozás előtt profilozóval ellenőrizzük – mert a bevonat nem rejti el a sorját; felerősíti őket.
Q3: Meg lehet dolgozni oxigénmentes rezet szennyeződés nélkül?
V: Igen. A C10200-at és a C10100-at speciális esztergagépeken dolgozzuk meg, bevonat nélküli keményfém szerszámokkal, amelyek csak rézhez vannak fenntartva. A rézcellába nem kerül acél, alumínium vagy sárgaréz forgács. Az alkatrészeket a megmunkálás után azonnal leöblítjük, nitrogénnel átöblített szekrényekben tároljuk, és 24 órán belül ütemezzük az ónozást vagy a bevonatot. A kritikus vákuum vagy kriogén alkatrészek esetében oxigéntartalom-tanúsítványokat és vezetőképességi vizsgálati jelentéseket biztosítunk minden szállítmányhoz.
Hot Tags: Rézesztergáló alkatrészek,Kína esztergáló alkatrészek
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat