Termékek
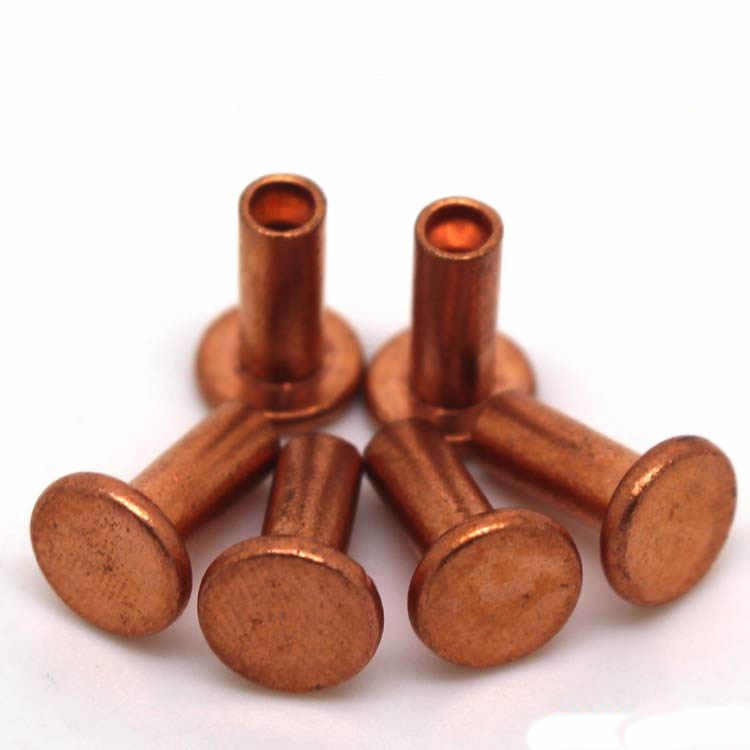
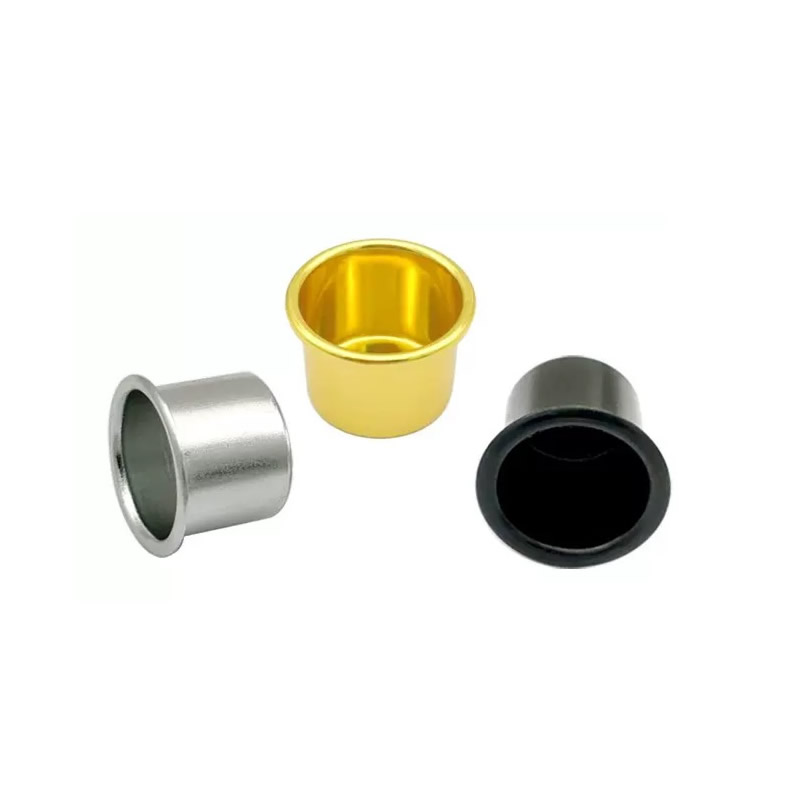
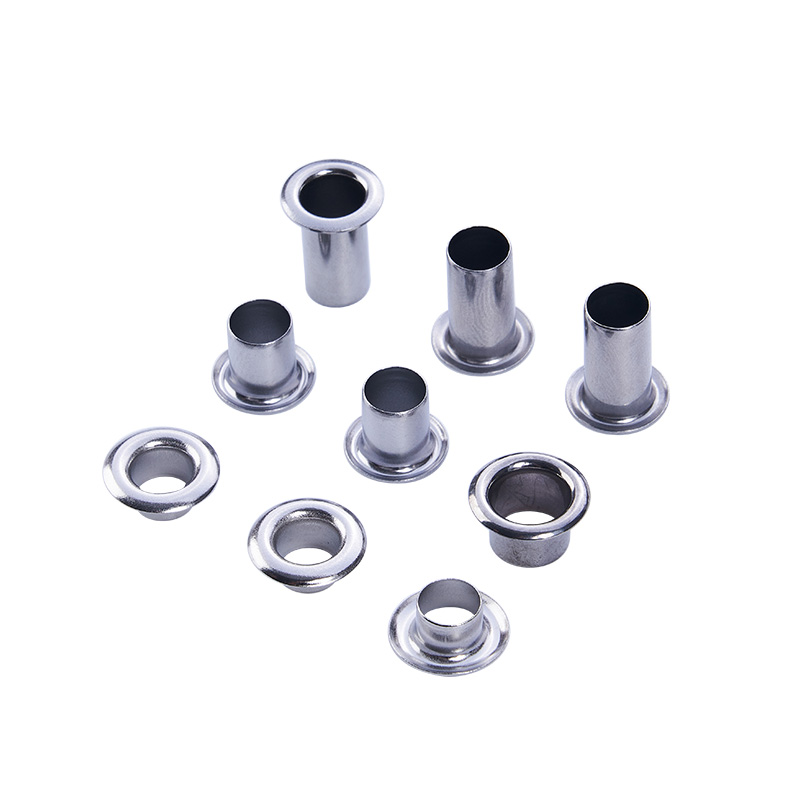
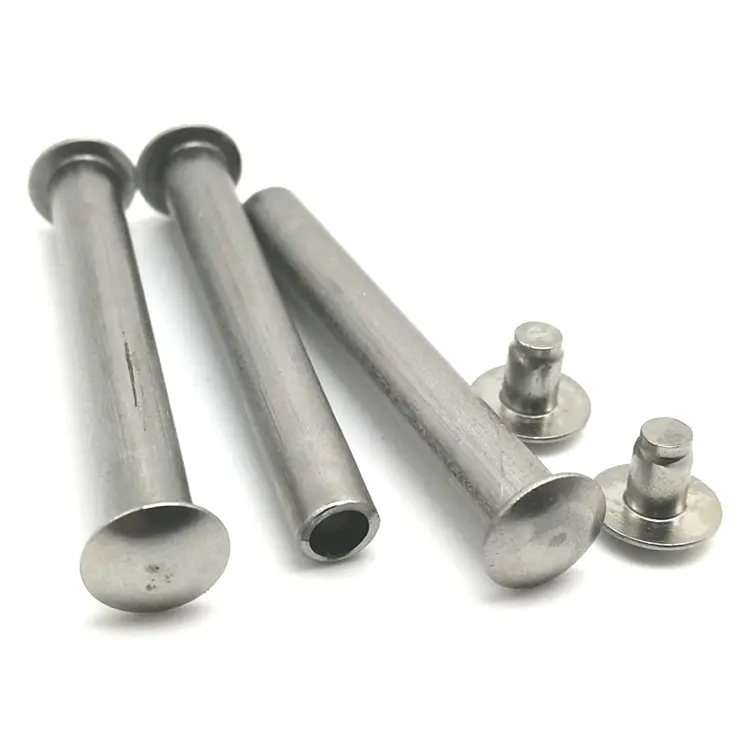
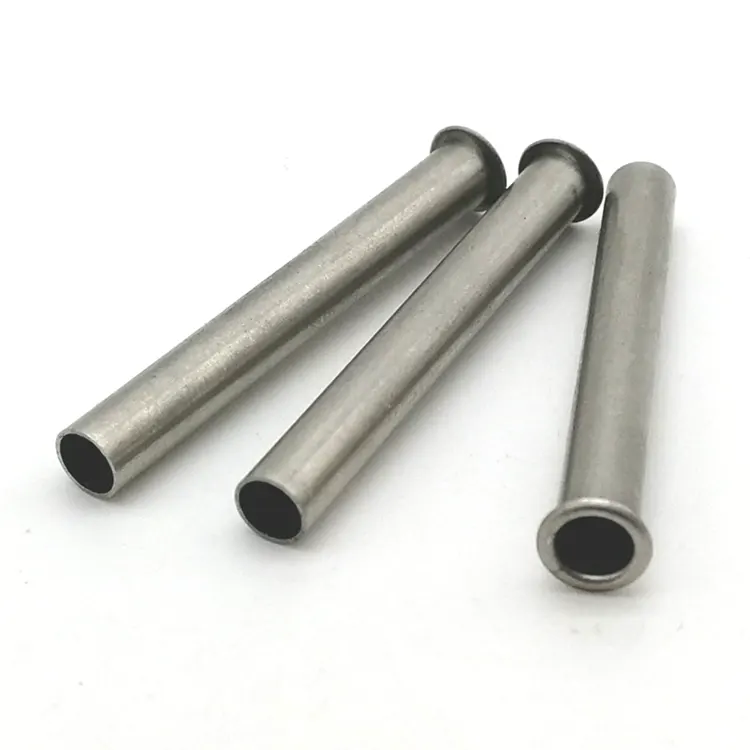
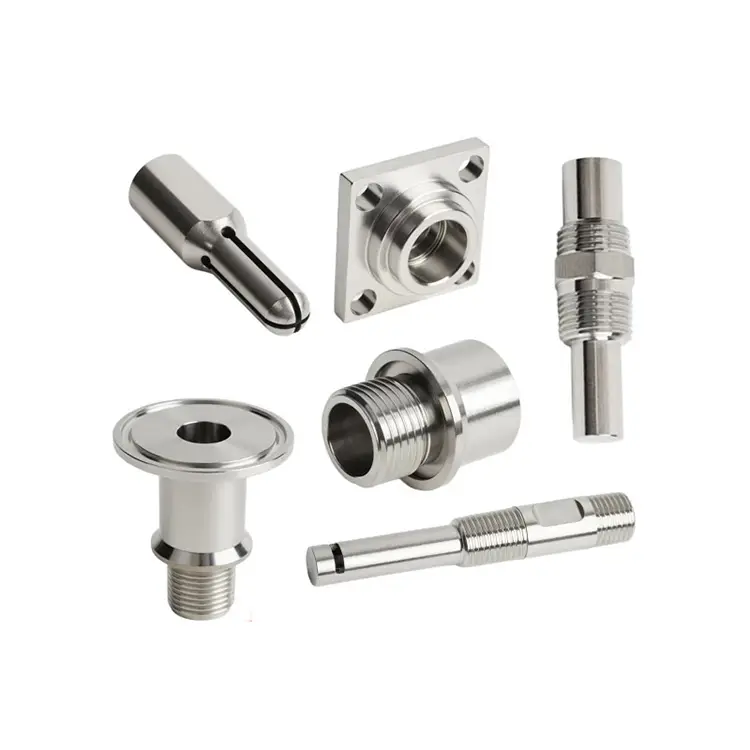
CNC esztergált alkatrészek
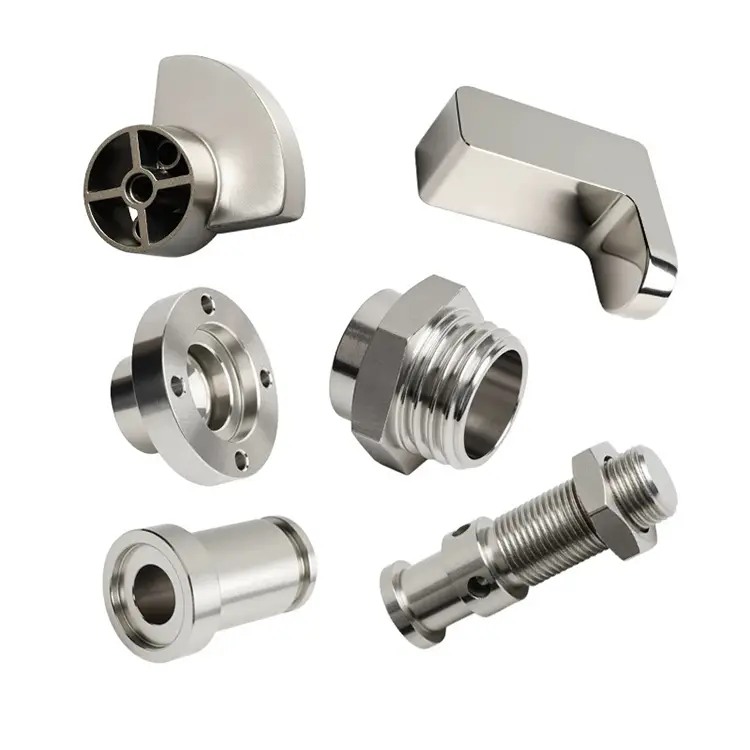
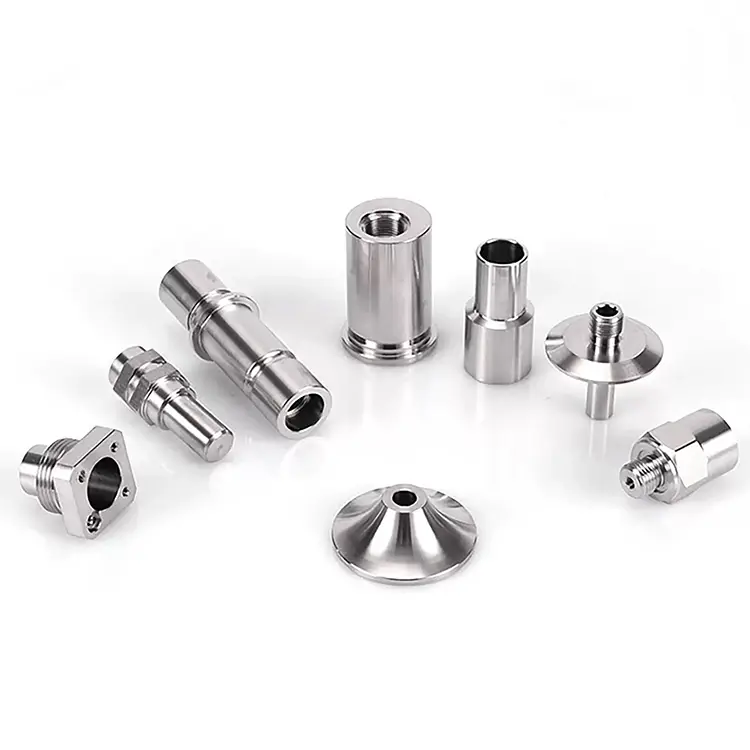
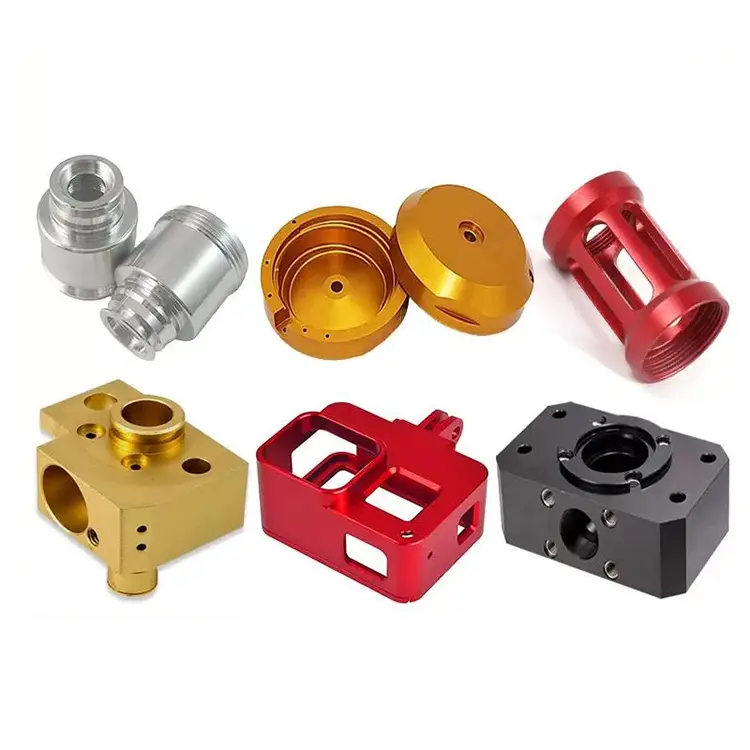
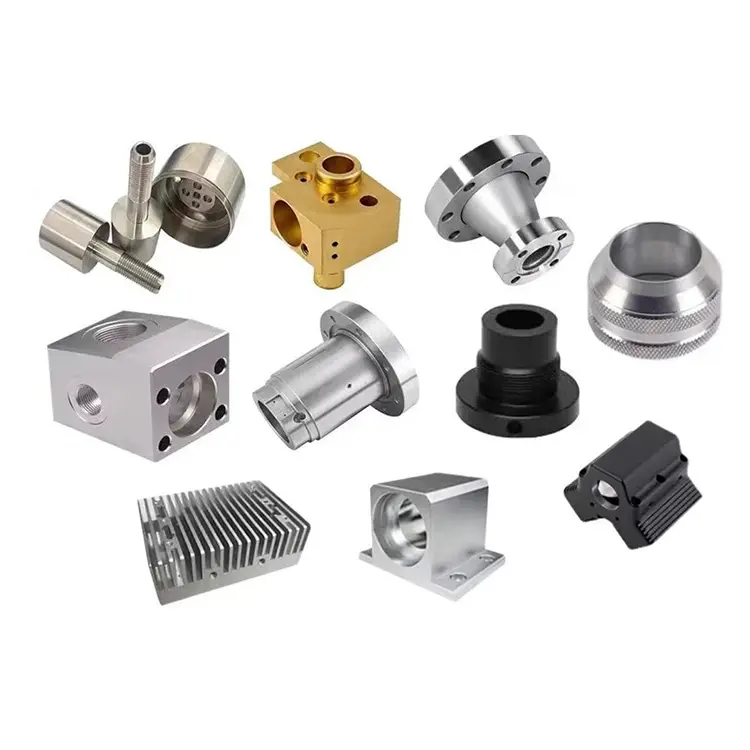
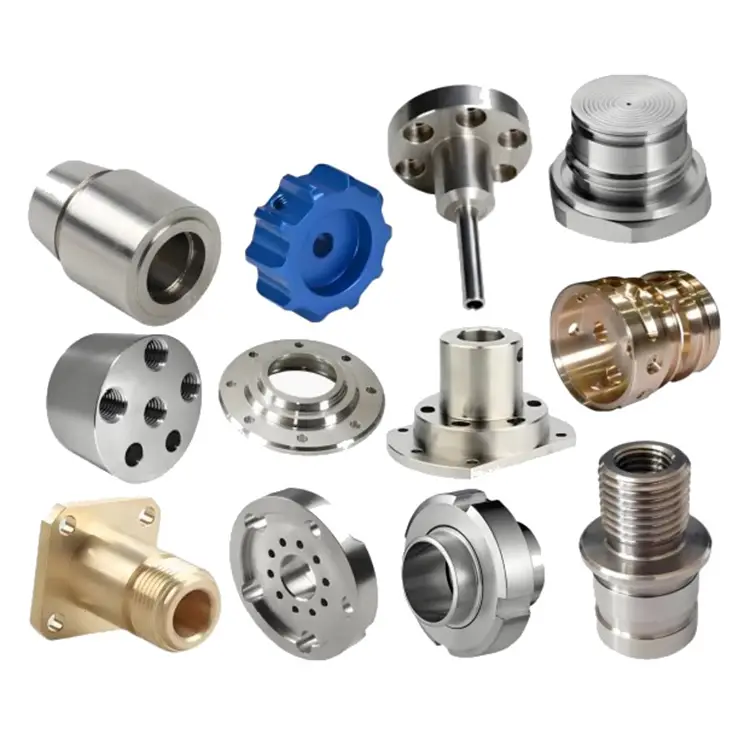
A Nuote Metals CNC esztergált alkatrészeket gyárt számos iparág számára – a szigorúan szabályozott iparágaktól, amelyek a Nuote-ra támaszkodnak a konzisztens, igényes alkatrészekért, egészen azoktól, amelyek megkülönböztetett, kiemelkedő termékazonosítót igényelnek. Minden esztergált alkatrész nagy pontosságú és szép felületkezeléssel.
Kérdés küldése
termékleírás
CNC esztergált alkatrészek – A leggyorsabb út a rúdkészlettől a kész alkatrészig
A marás formákat hoz létre. Az esztergálás hengereket hoz létre. És meglepően sok precíziós alkatrész – tengelyek, csapok, csatlakozók, perselyek, szeleporsók – hengeres. azértCNC esztergált alkatrészektovábbra is a legköltséghatékonyabb és leghatékonyabb módja ezek előállításának.
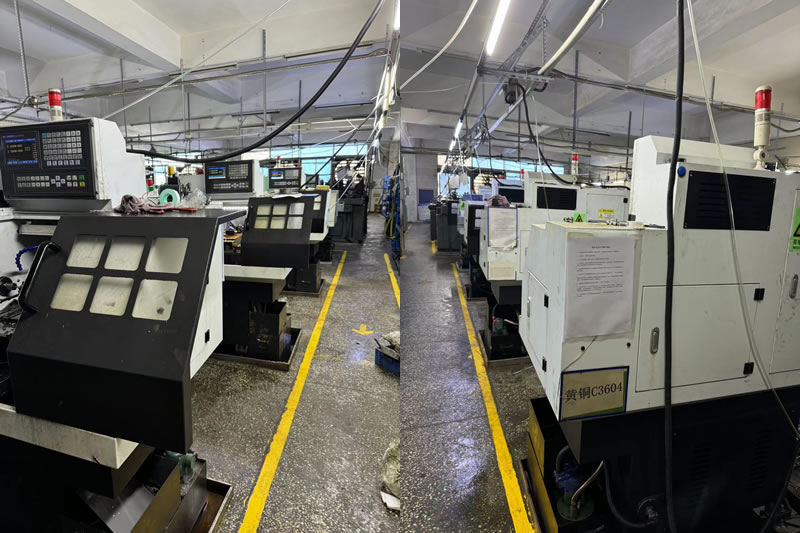
A Nuote Metalsnál 30 darab, esztergálásra szánt, rúd-előtolású és tokmányos esztergagépet üzemeltetünk. De önmagában nem a sebesség a cél. A cél egy olyan alkatrész, amely megfelel a tűrésnek, a felületi minőségnek és az anyag integritásának – tételről tételre. Ez a cikk elmagyarázza, hogyan gondolkodunk az esztergálásról, hová illik, és mire számíthatunk, ha rajzot küld nekünk.
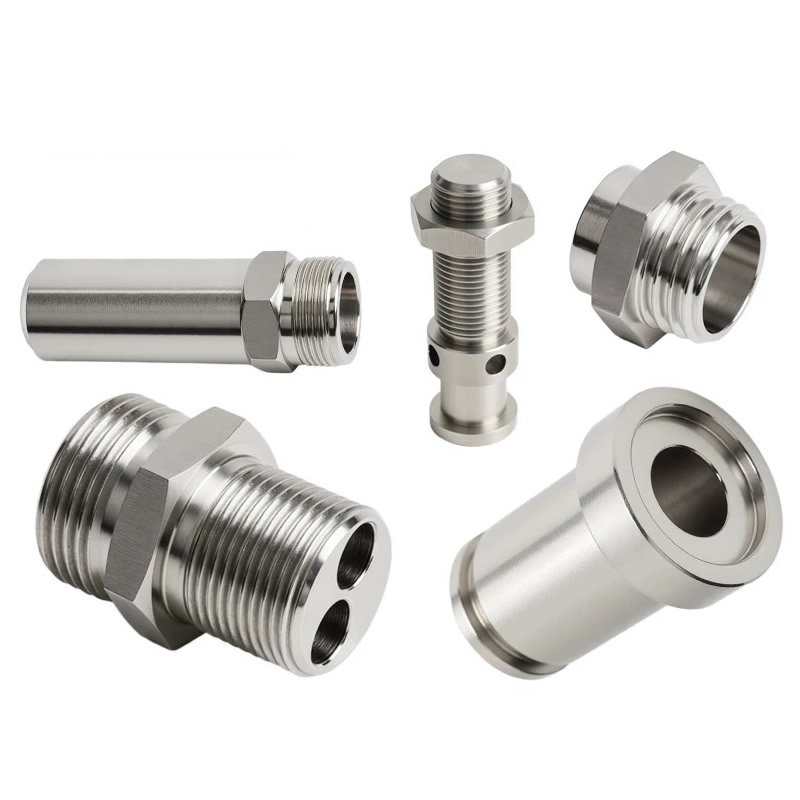
Mitől más az esztergálás – és gyorsabb
Az esztergálás a munkadarabot egy álló vágószerszámhoz forgatja. A marás elforgatja a szerszámot egy álló munkadarabhoz képest. Ez az egyetlen különbség mindent megváltoztat a költségek, a sebesség és a pontosság tekintetében.
Miért gyorsabb a fordulás:
- Bar feed:A nagy volumenű gyártáshoz egy rúdadagoló automatikusan tolja az anyagot az orsóba – nincs kézi betöltés, nincs állásidő az alkatrészek között.
- Egypontos vágás:Egy esztergaszerszám folyamatosan rögzíti az anyagot, és gyorsan eltávolítja a nagy mennyiségű fémet.
- Szigorúbb tűréshatárok az átmérőkre:Az esztergálás természetesen kerek vonásokat eredményez, kiváló koncentrikussággal és felületkezeléssel.
- Nincs bonyolult munkavégzés:Egy befogópatron vagy tokmány tartja a rudat; az alkatrész elkészültkor leesik.
Ahol a fordulás nyer:
- Tengelyek, csapok, csavarok, csapok
- Csatlakozók, adapterek, szerelvények
- Perselyek, hüvelyek, távtartók
- Szelep orsók, dugattyúk, dugattyúk
- Bármely alkatrész, amelynek elsődleges hengertengelye van
Ahol a marás nyer:
- Prizmatikus formák lapos felületekkel, zsebekkel és összetett kontúrokkal
- Házak, konzolok, elosztók
- Olyan részek, ahol az elsődleges geometria nem forgó
A legtöbb esztergált alkatrész másodlagos marást igényel – keresztfuratok, lapok, hornyok. Ezért üzemeltetünk eszterga- és maróberendezéseket, valamint 5 tengelyes maró-esztergáló központokat a mindkettőt igénylő alkatrészekhez egy összeállításban.
Tipikus CNC esztergált alkatrészek – geometria és alkalmazások
Ha az Ön alkatrésze megfelel az alábbi leírások valamelyikének, valószínűleg az esztergálás a megfelelő folyamat:
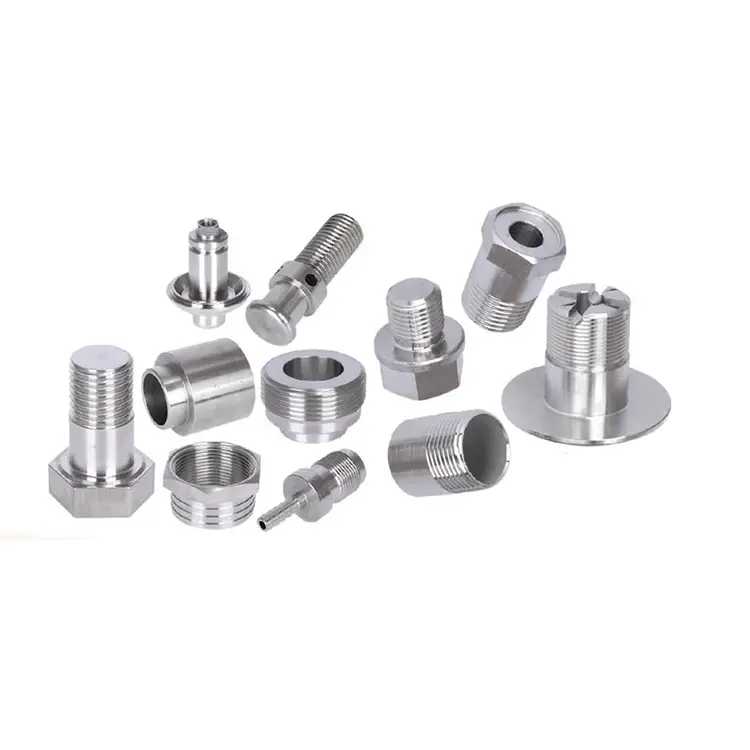
Tengelyek és csapok– Motorok, hajtóművek, hidraulikus hengerek. Anyagok: 1045, 4140, 304, 17-4 PH.
Csatlakozók és adapterek– Folyadékrendszerek, elektromos szerelvények, pneumatikus vezetékek. Anyagok: sárgaréz, réz, rozsdamentes, alumínium.
Perselyek és hüvelyek– Csapágyak, kopófelületek, beállítási vezetők. Anyagok: bronz, sárgaréz, acél, PTFE.
Szelep alkatrészek -Orsók, szárak, ülések, dugattyúk. Anyagok: 4140, 17-4 PH, D2, rozsdamentes.
Rögzítőelemek és betétek– Menetes csapok, egyedi csavarok, menetes betétek. Anyagok: szénacél, ötvözött acél, rozsdamentes.
Görgők és kerekek– Szállítószalagok, anyagmozgatás, nyomdai berendezések. Anyagok: acél, alumínium, nylon, POM.
Miben osztoznak ezek a részek:Elsődleges hengeres tengely, a koncentrikusság igénye, valamint az állandó átmérő és felületi minőség követelménye. Pontosan ezek azok a tulajdonságok, amelyeket az esztergálás nyújt a legjobban.
Berendezés és kapacitás – a rúddal történő adagolás hatékonyságára tervezve
A Nuote Metals egy esztergáló részleget működtet, amely kis tételes precíziós és nagy volumenű gyártásra egyaránt optimalizált.
| Képesség | Specifikáció |
|---|---|
| Eszterga átmérő | 2 mm – 300 mm |
| Fordulási hossz | 750 mm-ig |
| Tolerancia | ±0,005 mm (standard), ±0,002 mm (precíziós) |
| Felületi érdesség | Ra 0,4 μm (standard), Ra 0,2 μm (polírozott) |
| Bar adagolási kapacitás | 2 mm – 80 mm átmérőjű |
| Orsó sebesség | Akár 6000 RPM |
| Élő szerszámozás | Keresztfuratok, lapok, rések egy összeállításban |
Anyagok, amelyeket rendszeresen forgatunk:
- Szénacél (1045, 1215, 12L14)
- Ötvözött acél (4140, 4340, 8620)
- Rozsdamentes acél (303, 304, 316, 17-4 PH)
- Alumínium (6061, 7075, 2024)
- Sárgaréz (C36000, C26000)
- Réz (C11000, C10200)
- Műanyagok (POM, PEEK, PTFE, nylon)
Hangerő képesség:Prototípus (1-50 db), kis volumenű gyártás (50-5000), nagy volumenű gyártás (5000-500000+).
Minőségellenőrzés – amit minden CNC esztergált alkatrésznél ellenőrizünk
A fordulás gyors, de a sebesség ellenőrzés nélkül pazarlás. Minden tétel dokumentált minőségbiztosítási rendszer szerint készül:
Beérkező anyagok ellenőrzése:
- Malomvizsgálati tanúsítványok minden rúdra.
- Házon belüli keménység és mikroszerkezet ellenőrzések.
Folyamat közbeni felügyelet:
- Első cikkvizsgálat (FAI) minden új cikkszámhoz.
- Statisztikai folyamatvezérlés (SPC) kritikus átmérőken.
- Szerszámkopás figyelése és ütemezett szerszámcserék a sodródás megelőzése érdekében.
Végső ellenőrzés:
- CMM vizsgálat összetett geometriákhoz.
- Optikai komparátorok a menet- és profilellenőrzéshez.
- Felületi érdességmérők az Ra érvényesítéséhez.
- Teljes méretjelentés és anyagtanúsítvány minden szállítmányhoz.
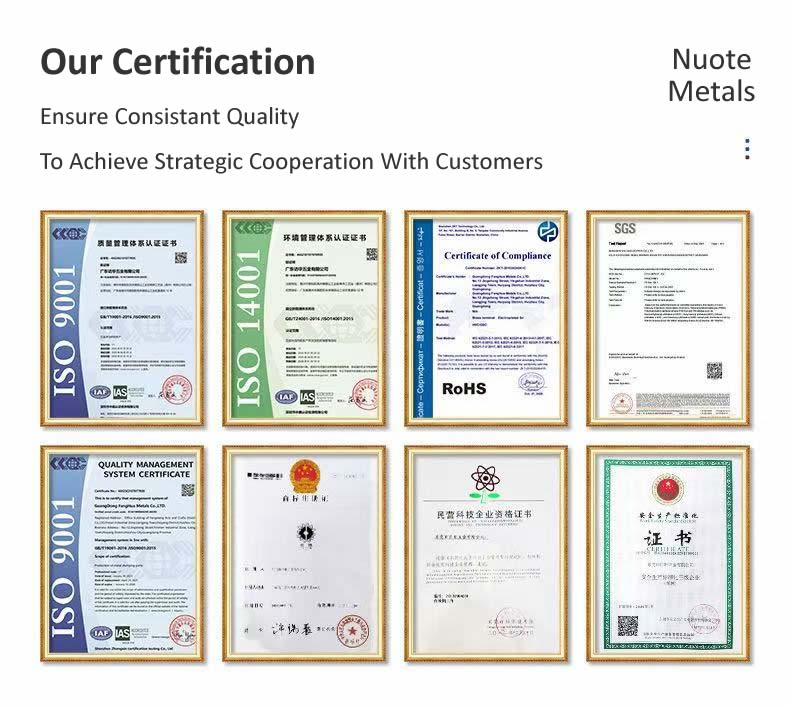
Tanúsítványok: ISO 9001:2015. Az RoHS és a REACH megfelelés elérhető. PPAP dokumentáció kérésre.
Valódi példa – 17-4 PH rozsdamentes szeleporsó
Egy észak-amerikai hidraulikus berendezésgyártónak 17-4 PH-s rozsdamentes szeleporsóra volt szüksége, 0,008 mm átmérőjű tűréssel, 0,005 mm koncentrikussággal és 40-45 HRC-vel a hőkezelés után. Korábbi beszállítójuk nem tudta megtartani a koncentrikusságot a keményedés után – az orsó 0,02 mm-es volt a körből.
Amit másképp csináltunk:
- Az orsót megmunkálták egy 5 tengelyes maró-esztergáló központon – minden átmérő, horony és keresztfurat egy összeállításban.
- Használt CBN szerszám a hőkezelés utáni végső befejezéshez.
- Ellenőrzött koncentrikusság Talyronddal az edzés előtt és után.
- 3500 darabot szállítottak nulla visszautasítással. Az ügyfél megszüntette a másodlagos köszörülést, és 10 nappal csökkentette az átfutási időt.
Gyakran ismételt kérdések a CNC esztergált alkatrészekről
Q1: Mi a különbség a CNC esztergálás és a CNC marás között?
V: A CNC esztergálás forgatja a munkadarabot, miközben egy álló szerszám vágja – ez a legjobb hengeres alkatrészekhez. A CNC marás elforgatja a szerszámot, miközben a munkadarab mozdulatlan marad – ez a legjobb lapos felületű és zsebekkel rendelkező prizmás alkatrészekhez. SokCNC esztergált alkatrészekmásodlagos marást is igényelnek keresztfuratok vagy lapok esetén. A Nuote Metals mindkét típusú berendezést működteti, plusz az 5 tengelyes maró-esztergáló központokat, amelyek egyetlen összeállításban egyesítik az esztergálást és a marást.
2. kérdés: Milyen tűrések tarthatók az esztergált alkatrészeken?
V: Szabványos tűrésünk ±0,005 mm, kritikus átmérők esetén ±0,002 mm-ig terjedő precíziós képességgel. A koncentrikusság és a kerekség 0,005 mm-re vagy jobbra tartható. Az elérhető tűrés az anyagtól, az alkatrészhossz-átmérő aránytól és a jellemző típusától függ. A hőkezelt alkatrészeknél javasoljuk a tűréshatárok megadását a hőkezelés vagy a csiszolás megengedése után. A Nuote Metals minden rajzot átnéz, és a DFM-ről visszajelzést ad a rendelés leadása előtt.
3. kérdés: Meg lehet esztergani az alkatrészeket keresztfuratokkal és menetekkel a rúdkészletből?
V: Igen. Esztergagépeink feszültség alatti szerszámokkal és rúdadagolókkal vannak felszerelve, lehetővé téve, hogy keresztfuratokat, laposmarásokat és meneteket vágjunk az esztergálással megegyező összeállításban. Ez kiküszöböli a másodlagos műveleteket, csökkenti az átfutási időt, és javítja a szolgáltatások közötti koncentrikusságot. Összetett geometriákhoz 5 tengelyes maró-esztergáló központokat használunk, amelyek egy összeállításban megmunkálják az alkatrészt.
Hot Tags: CNC esztergált alkatrészek, Kína CNC esztergált alkatrészek
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat