Termékek

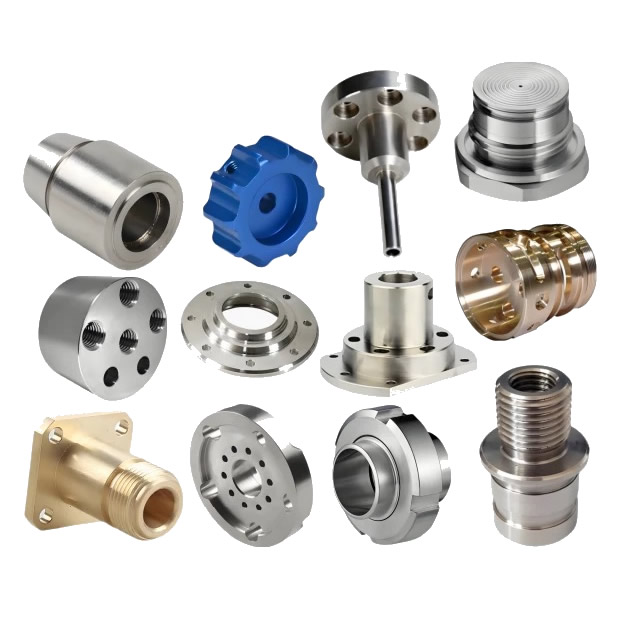
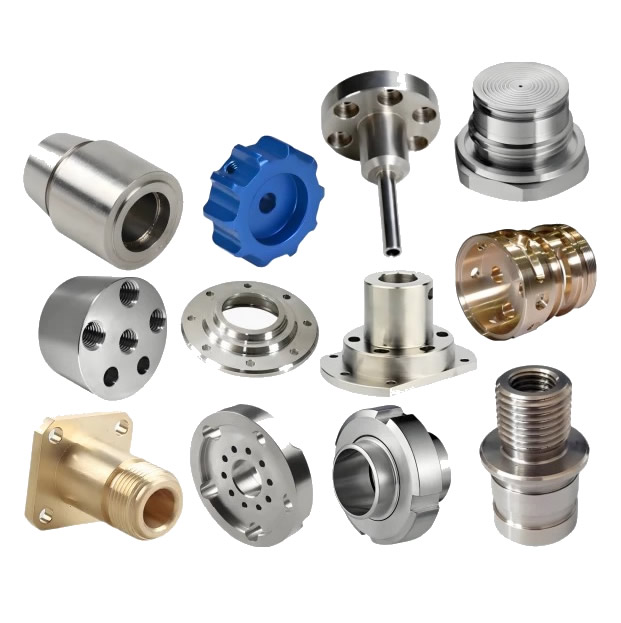
CNC precíziós esztergált alkatrészek
A precíziós esztergált alkatrészt nem alapos ellenőrzéssel készítik, hanem úgy, hogy a folyamatot korrigálják, miközben az alkatrész még a gépben van. A termikus sodródás és a szerszámkopás megváltoztatja a méretet az adagolás során; az offline ellenőrzés az alkatrészek elkészítése után megállapítja az elsodródást. A Nuote Metals CNC precíziós esztergált alkatrészeket gyárt Kínában folyamat közbeni méréssel és zárt hurkú kompenzációval – az esztergagépen történő méréssel és az eltolás beállításával a következő alkatrész előtt. ±0,002 mm kritikus átmérőkön.
Kérdés küldése
termékleírás
CNC precíziós esztergált alkatrészek – A korrekció a gépben történik, nem az ellenőrző helyiségben
A precíziós esztergált alkatrészt gyakran az ellenőrzési jelentés alapján ítélik meg – a CMM-eredmények, a kerekségi görbe, a felületi minőség. De a vizsgálati jelentés boncolgatás. Megmondja, hogy az alkatrész mit mért az elkészítése után. Nem árulja el, hogy a folyamat korrigálásra került-e, amikor az alkatrész még a gépben volt.
A CNC precíziós esztergált alkatrészeket nem szigorúbb tűrések határozzák meg a rajzon – ezeket a folyamatvezérlés határozza meg, amely ezeket a tűréseket a tételben tartja. A hősodródás 0,005 mm-rel mozdítja el az átmérőt a gyártás első órájában. A szerszámkopás további 0,005 mm-rel mozdítja el a következő ezer alkatrész során. Ha a folyamatot nem javítják, az alkatrész kicsúszik a tűréshatárból – és az ellenőrzési jelentés a tétel selejtezése után észleli.
A Nuote Metalsnál CNC precíziós eszterga alkatrészeket gyártunk folyamat közbeni méréssel és zárt hurkú kompenzációval. Ez a cikk bemutatja a két sodródási forrást, a kompenzációs módszert és azt, hogy mit kell ellenőrizni a precíziós esztergált alkatrész elfogadása előtt.
A két sodródó forrás – a termikus növekedés és a szerszámkopás
A precíziós esztergálás két okból sodródik – és mindkettő kiszámítható, mérhető és korrigálható.
| Drift Source | Mi történik | Tipikus magnitúdó | Javítási módszer |
|---|---|---|---|
| Termikus növekedés | Az orsó és a munkadarab kitágul, ahogy a gép felmelegszik | 0,005-0,015 mm az első óra alatt | Hőmérséklet érzékelő + offset kompenzáció |
| Szerszámkopás | Lekerekítik a peremeket, a vágóerő megnő | 0,003–0,010 mm 1000 alkatrész felett | Folyamat közbeni mérés + offset frissítés |
Termikus növekedésaz első óra probléma. Az orsócsapágyak felmelegednek, a golyóscsavar kitágul, és a munkadarab nő, ahogy elnyeli a vágási hőt. Az 50 mm-es átmérő 0,01 mm-rel nőhet az első órában – ez elég ahhoz, hogy túllépje a ±0,005 mm-es tűréshatárt. A növekedés nem véletlenszerű – a hőmérsékleti görbét követi. Hőmérséklet-érzékelőkkel mérjük meg az orsót és a munkadarabot, és kompenzációs eltolást alkalmazunk a CNC-re – a szerszámpálya eltolódik, ahogy a gép felmelegszik.
Szerszámkopásez a hosszú távú probléma. A lapka éle fokozatosan kerekedik – a forgácsolóerő növekszik, a munkadarab jobban elhajlik, és az átmérő elcsúszik. Egy kopott betét 0,01 mm-rel tudja elmozdítani az átmérőt 1000 alkatrészen. A kopás a kezelő számára nem látható – a mérésen látszik. Felmérjük az alkatrészt folyamat közben, és frissítjük a szerszám eltolását, amikor az átmérő megközelíti a szabályozási határt – mielőtt az túllép a tűréshatáron.
MertCNC precíziós esztergált alkatrészek, az eltolódás nem hiba – ez egy kompenzálandó változó. A szállító, aki a tétel után ellenőrzi, észleli az elsodródást; a szállító, aki folyamat közben méri, kijavítja.
Folyamat közbeni mérés – mérés az esztergagépen, nem az ellenőrző helyiségben
A folyamat közbeni mérés a különbség a korrekció és az észlelés között. A mérőeszközt az esztergagépre szerelik fel – vagy tapintó segítségével mérik az alkatrészt –, és az eredményt a következő alkatrész vágása előtt visszacsatolják a CNC-be.
Hogyan működik:
- Tapintó a toronyon (Renishaw OMP40) – megméri az átmérőt a befejező lépés után, az alkatrész levágása előtt.
- In-process gage (Marposs M110) – tolómérő jellegű mérőeszköz, amely a megmunkálás során érintkezik az alkatrészrel, és elküldi az átmérőt a CNC-nek.
- Zárt hurkú kompenzáció – a CNC összehasonlítja a mért átmérőt a célértékkel, és frissíti a szerszámkorrekciót a következő alkatrészhez.
Amit javít:
- Hősodródás – az eltolás a gép felmelegedésével frissül.
- Szerszámkopás – az eltolás a lapka kopásával frissül.
- Anyag variáció – a keményebb rúd jobban elhajlik; az eltolás kompenzálja.
Amit nem javít:
- Kopott orsócsapágy – a műszer az eredményt méri, nem az okot.
- Hajlított rúd – a mérőeszköz az átmérőt méri, nem az egyenességet.
A CNC precíziós esztergált alkatrészek esetében a folyamat közbeni mérőműszer nem helyettesíti a CMM-et, hanem kiegészíti. A mérőműszer korrigálja a folyamatot; a CMM ellenőrzi az alkatrészt.
Szabványos referencia: A mérettűrések követik az ISO 2768-mK és az ISO 1101 szabványokat, hacsak nincs megadva szigorúbb felirat. A Cpk kiszámítása az ISO 22514 szerint történik.
Felszerelés és kapacitás
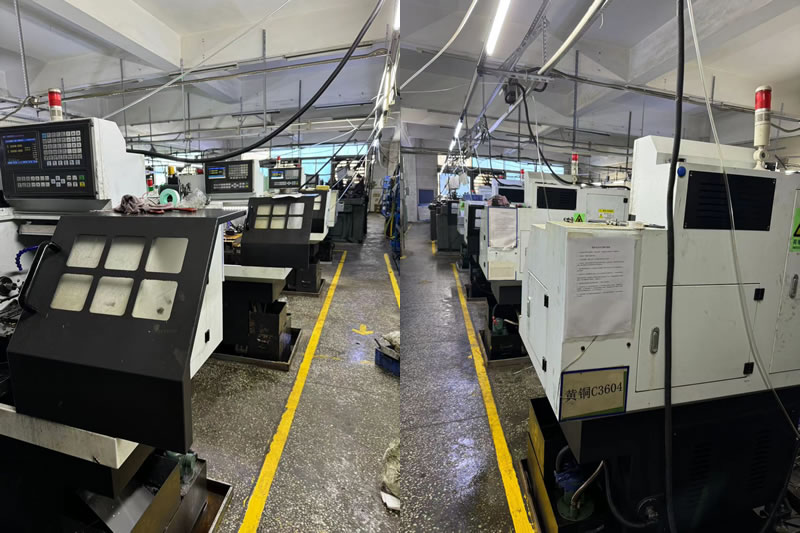
A Nuote Metals minden esztergagépen precíziós esztergacellát működtet folyamat közbeni méréssel.
- CNC esztergák (Haas ST-20Y, Okuma Genos L) – rúd előtolás 80mm-ig, tokmány 300mm-ig.
- Tapintófejek (Renishaw OMP40) – átmérő- és hosszmérés a befejező menet után.
- Bedolgozás közbeni mérőeszközök (Marposs M110) – folyamatos átmérőmérés nagy térfogatú alkatrészeken.
- CMM (Zeiss Contura 7/10/6) – végső ellenőrzés, a megmunkálási nullapontra rögzítve.
- Hőmérséklet-érzékelők – orsó és munkadarab, a kompenzációs modell táplálása.
Tanúsítvány:ISO 9001:2015 (tanúsítvány kérésre elérhető). Éves kapacitás: 3 millió precíziós esztergált alkatrész hidraulikus, orvosi és autóipari biztonsági programokhoz. Cpk ≥1,33 kritikus átmérőkön, folyamat közbeni méréssel; Cpk ≥1,67 100%-os méréssel és lassabb ciklussal.
Korlátozás:A folyamat közbeni mérés ≥3 mm-es átmérőkre és ≤150 mm-es hosszúságokra érvényes. 3 mm alatt a szonda érintkezője eltéríti az alkatrészt – helyette optikai mérést alkalmaznak. 150 mm felett az alkatrész a középpontok között elhajlik – a mérőeszköz az elhajlást méri, nem az átmérőt.
Valódi példa – Cpk 1,0-ról 1,5-re emelve folyamat közbeni kompenzációval
Egy német hidraulikus berendezések gyártójának precíziósan esztergált szeleporsóra volt szüksége – 20 mm átmérőjű, ±0,003 mm tűrés, Cpk ≥1,33. Előző beszállítójuk a tétel után ellenőrizte – a Cpk 1,0 volt, és az alkatrészek 2%-a volt a tűréshatáron kívül.
Amit másképp csináltunk:
- Az esztergagépre egy Renishaw tapintószondát szereltek fel – minden 10. alkatrésznél a befejező lépés után mérte meg az átmérőt.
- Alkalmazott hőkompenzáció – az eltolás frissítve lett, amikor az orsó felmelegedett, a hőmérséklet-érzékelő alapján.
- Frissítette a szerszám eltolását, amikor az átmérő megközelítette a szabályozási határt – mielőtt az alkatrész kicsúszott volna a tűréshatáron.
- Ellenőrizte a végső tételt egy Zeiss Contura CMM-Cpk 1.52-en.
Egy lecke, amit megtanultunk:Precíziós esztergálási programunk kezdetén egy 50 000 darabos tételnél offline CMM-mintavételezésre támaszkodtunk. Az első órás hőeltolódás 0,008 mm-rel mozdította el az átmérőt – a tétel 2%-a túllépett a tűréshatáron, és a mi költségünkön át kellett dolgozni. Azóta minden ±0,005 mm-nél szűkebb tűrésű alkatrész folyamat közbeni méréssel fut – nem offline mintavételezéssel.
Korlátozás:A folyamatban lévő szonda mérésenként 4 másodpercet ad hozzá – 30 másodperces ciklus esetén ez 13%-os ciklusidő-növekedést jelent. A nagy mennyiségű alkatrészeknél a folyamat közbeni mérő (Marposs) gyorsabb, de minden átmérőhöz külön mérőfej szükséges.
50 000 orsót szállítottak, nulla tűréshatáron kívüli részekkel. Ez az, amit a CNC precíziós esztergált alkatrészeknek biztosítaniuk kell: nem csak egy olyan alkatrészt, amely megfelelően mér a CMM-en, hanem egy olyan folyamatot, amely korrigálja magát, mielőtt az alkatrész elsodródik – mivel a mérőeszköz az esztergagépen van, nem az ellenőrző helyiségben.
Gyakran Ismételt Kérdések
1. kérdés: A folyamat közbeni mérés növeli a ciklusidőt?
V: Igen – a tapintó mérésenként 3–5 másodpercet ad hozzá; egy folyamat közbeni mérőműszer 1-2 másodpercet ad hozzá. 30 másodperces ciklus esetén ez 3-13%-os növekedést jelent. A növekedést azonban ellensúlyozza a selejt csökkenése – az a tétel, amelyet 2%-os tűréshatáron túlmenően selejteztek volna, 0% lesz. A szűk tűréssel rendelkező CNC precíziós esztergált alkatrészek esetében a teljes költség alacsonyabb a folyamat közbeni méréssel – nem magasabb.
Q2: Mikor van szükség folyamat közbeni mérésre a precíziós esztergált alkatrészeknél?
V: Ha a tűrés ±0,005 mm vagy ennél kisebb, ha a tétel elég hosszú ahhoz, hogy a szerszám kopása számítson (több mint 500 alkatrész), vagy ha az anyag rúdról rudra változik. A laza tűréshatárokkal rendelkező rövid tételekhez elegendő az offline CMM mintavétel. A hidraulikus, orvosi vagy gépjármű-biztonsági alkalmazásokban használt CNC precíziós esztergaalkatrészek esetében a folyamat közbeni mérés az alap – nem opció.
Q3: Meg tud adni Cpk adatokat a szállítmányhoz?
V: Igen. Minden precíziós esztergálási tételhez tartozik egy Cpk jelentés a kritikus átmérőkről – a folyamat közbeni mérőadatokból számítva és a CMM-en ellenőrizve. A jelentés tartalmazza a vezérlőtáblákat, a szerszámkopási rekordot és a hőkompenzációs naplót. A szabályozott iparágakban lévő CNC precíziós esztergált alkatrészek esetében a Cpk jelentés a PPAP csomag része.
4. kérdés: Tud-e visszajelzést adni a DFM-nek arról, hogy az alkatrészemnek szüksége van-e folyamat közbeni mérésre?
V: Igen. Küldje el a rajzot a tűréshatárral, a tétel méretével és az anyaggal. Mérnöki csapatunk felülvizsgálja az elsodródás kockázatát – megerősítve, hogy a tűrés és a tétel hossza indokolja-e a folyamat közbeni mérést, vagy elegendő-e az offline CMM-mintavétel. Ahol a tűrés nagyobb, mint az elsodródás, ajánlattétel előtt javasoljuk a mérési módszert – nem pedig az első tétel meghibásodása után.
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat