Termékek

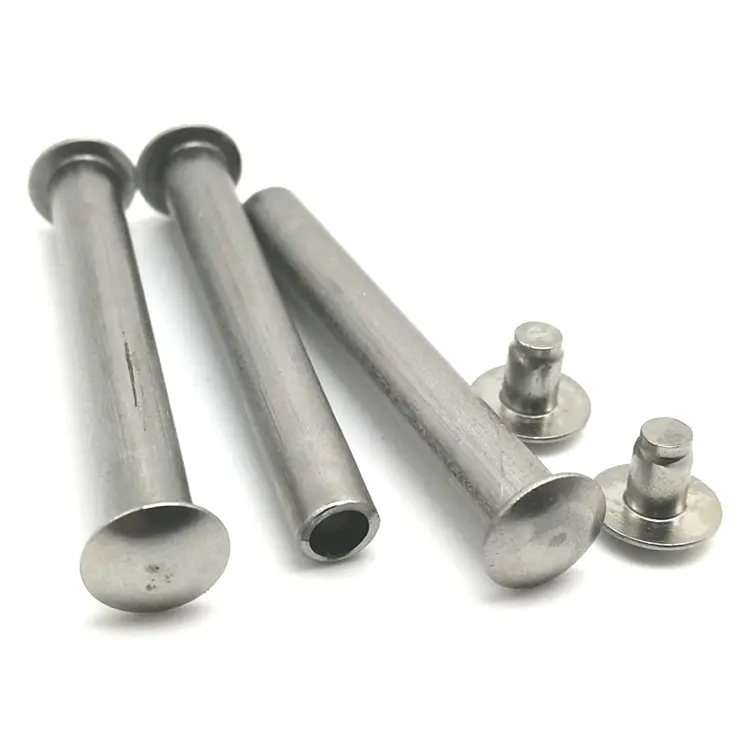
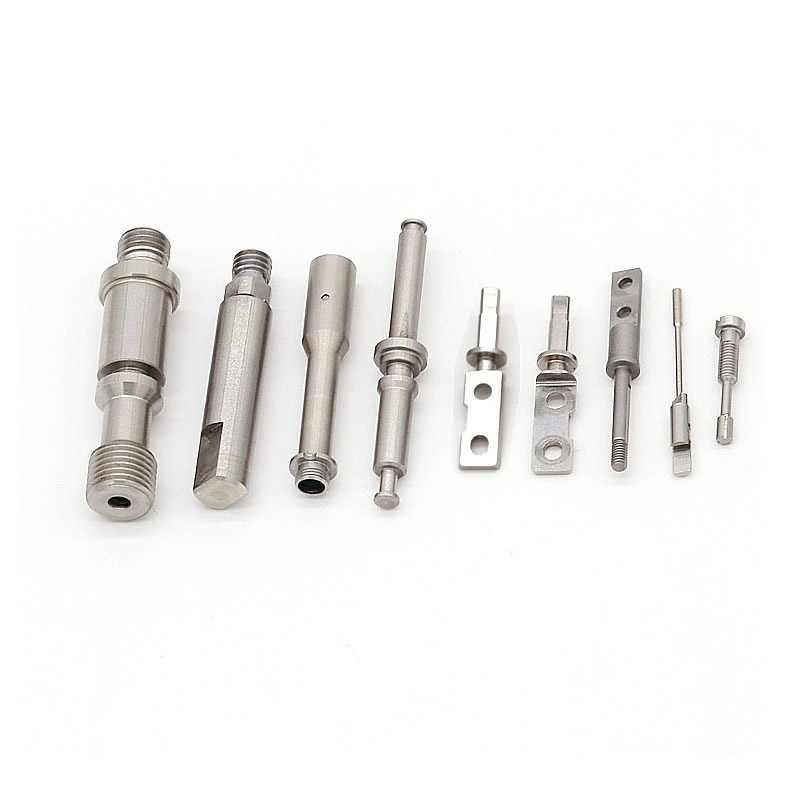
CNC megmunkált alkatrészek
CNC megmunkálású alkatrész ritkán készül egy gépen. Esztergálják, majd marják, majd köszörülik – és minden alkalommal, amikor elmozdul, a nullapont elmozdulhat. A Nuote Metals CNC megmunkálású alkatrészeket gyárt Kínában, az első műveletnél egy alapponttal, amelyet minden további műveletnél – esztergálás, marás, köszörülés és ellenőrzés – hivatkoznak. ±0,005 mm a kritikus jellemzőknél.
Kérdés küldése
termékleírás
CNC-vel megmunkált alkatrészek – A nullának minden műveletet túl kell élnie
A CNC megmunkálású alkatrész nem egy műveletes alkatrész. Ez egy szekvencia: esztergán esztergagépen forgatva, megmunkáló központon marva, köszörűn köszörülve, CMM-en ellenőrizve. Minden művelet eltávolítja az anyagot, megváltoztatja a feszültségi állapotot és változást vezet be. És minden alkalommal, amikor az alkatrészt újra rögzítik, a nullapont eltolódhat – az esztergálás után koncentrikus furat marás után 0,02 mm-re van, a marás után sima felület pedig 0,01 mm-rel meghajlott a köszörülés után.
A CNC-vel megmunkált alkatrészeket az alapján ítélik meg, hogy a jellemzők minden művelet után illeszkednek-e – nem csak az első után. A nullapont az a szál, amely a sorozatot összetartja. Ha a nullapont eltolódik, a jellemzők nem illeszkednek egymáshoz, és az alkatrész nem épül össze – még akkor sem, ha minden egyes művelet teljesítette a tűréshatárát.
A Nuote Metalsnál CNC megmunkálású alkatrészeket gyártunk, az első műveletnél egy nullaponttal, és minden további műveletnél hivatkozunk rá. Ez a cikk bemutatja a többfolyamatos kihívást, a nullapont-vezérlési módszert, és azt, hogy mit kell ellenőrizni az összetevő elfogadása előtt.
A többfolyamatos kihívás – ahol az alkatrészek elveszítik az igazodást
Az esztergálást, marást és köszörülést igénylő alkatrész legalább három gépen és három beállításon megy keresztül. Minden beállítás lehetőséget ad a nullapont eltolódására.
| Művelet | Tipikus Datum | Kockázat, ha a nullpont eltolódik | Hatás a komponensre |
|---|---|---|---|
| Fordulás | Arc és furat | A furat nem koncentrikus az archoz képest | Az illeszkedő tengely megakad vagy szivárog |
| Marás | Fordított arc és furat | A keresztfurat nincs a furathoz igazítva | A tű nem, vagy ferdén lép be |
| Őrlés | Fordított arc és furat | A talaj átmérője nem koncentrikus a furathoz képest | Elfogy a csapágy, rezgés |
| Ellenőrzés | Rajz dátuma | Különböző eredetből mért jellemzők | A jó alkatrészeket elutasítjuk, a rossz alkatrészeket elfogadjuk |
A kockázat nem egyetlen művelet tűrése, hanem a műveletek közötti kapcsolat.Az esztergálás után ±0,01 mm-es furat marás után is ±0,01 mm – ha a nullapont ugyanaz. De ha a marószerelvény a külső átmérőre hivatkozik a furat helyett, a keresztfurat helyzete eltolódik az OD tűréshatárával – és az alkatrész meghibásodik.
A CNC megmunkálású alkatrészeknél a nullapont nem rajzi formalitás – ez a fizikai referencia, amelyet meg kell őrizni az első vágástól a végső ellenőrzésig.
Egy pont, minden művelet – Hogyan irányítjuk a szekvenciát
Az első műveletnél felállítjuk a nullapontot – jellemzően az esztergált felületet és a furatot –, és minden további műveletnél ugyanerre a nullapontra hivatkozunk. A rögzítőelemet a nullapont köré tervezték, nem egy kényelmes rögzítőfelület köré.
Fordulás: A homloklap és a furat ugyanabban a beállításban van megmunkálva – a furat alapértelmezés szerint koncentrikus a homlokfelülettel. Ez a dátum.
Marás: A rögzítőelem az esztergált felületen rögzítődik, és a furatban helyezkedik el. A keresztfuratok és lapok a furathoz viszonyítva vannak megmunkálva – nem a külső átmérőhöz. Ha az OD nem kerek, a keresztfurat még mindig a furathoz igazodik.
Őrlés: A rögzítőelem ugyanarra az oldalra szorítható, és ugyanabban a furatban helyezkedik el. A talaj átmérője koncentrikus a furathoz – nem az előző OD-hez.
Ellenőrzés: A CMM rögzítőelemei ugyanazon a felületen és furatokon vannak. A jellemzőket ugyanabból az eredetből mérik, mint a megmunkálásnál – nem egy kényelmes felületről.
Miért számít ez:A 0,02 mm-es külső átmérőjű tűréssel és a 0,01 mm-es keresztfurat helyzettűrésével rendelkező alkatrész továbbra is összeszerelhető – ha a keresztfurat a furathoz viszonyítva van. Az OD tolerancia nem halmozódik fel a keresztirányú lyuk helyzetébe. A nullapont megszakítja a köteget.
Standard referencia:A nullapont-gyakorlat az ASME Y14.5 és az ISO 5459 szabványt követi. A mérettűrések az ISO 2768-mK szabványt követik, hacsak nincs megadva szigorúbb felirat.
Berendezés, amely lehetővé teszi az egypontos megmunkálást
Az egypontos megmunkálás nem önmagában egy folyamatterv – olyan berendezésre van szükség, amely képes megtartani a nullapontot a műveletek során.
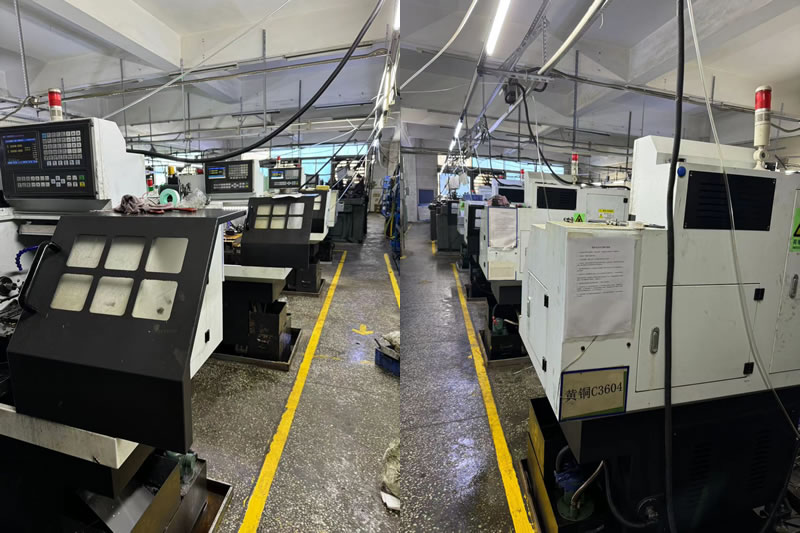
5 tengelyes maró-esztergáló központok(DMG MORI NHX 5000, Mazak Integrex): Esztergáljon és marjon egy összeállításban – a nullapont soha nem hagyja el a tokmányt. A keresztfuratokkal, lapokkal és esztergált jellemzőkkel rendelkező alkatrészeknél a maró-esztergáló központ kiküszöböli az eszterga és a megmunkáló központ közötti átvitelt.
CNC esztergák éles szerszámmal(Haas ST-20Y, Okuma Genos L): Forgatás, keresztfúrás és menetfúrás egy összeállításban – a nullapont a homlokoldalon és a furatnál kerül kialakításra, és a keresztfurat hozzá képest megmunkálásra kerül, újbóli rögzítés nélkül.
CMM letapogató szondával(Zeiss Contura 7/10/6): Rögzítések ugyanazon a nullaponton, mint a megmunkálásnál – az ellenőrzés megerősíti a tulajdonságok közötti kapcsolatot, nem csak az egyes méreteket.
Folyamat közbeni mérés:A kritikus jellemzők esetében a mérőeszköz a nullapont – a furat vagy a homloklap – köré van kialakítva, így a mérés az összeszerelési állapotot tükrözi, nem pedig egy kényelmes rögzítési felületet.
A CNC megmunkálású alkatrészek esetében a berendezés nem a gépek listája – ez egy olyan rendszer, amely megőrzi a nullapontot az első vágástól a végső ellenőrzésig.
Valódi példa – Keresztfurat-igazítás egy ponttal mentve
Egy német hidraulikus berendezésgyártónak egy 4140-es szeleptestre volt szüksége esztergált furattal, mart szerelőfelülettel és négy keresztfurattal. A keresztfuratokat a furat középvonalától 0,02 mm-en belül kellett elhelyezni. Előző beszállítójuk elfordította a karosszériát, majd megmarták a külső átmérőre utaló keresztfuratokat – a keresztfuratok helyzete 0,06 mm-rel változott, és az alkatrészek 9%-a nem sikerült összeszerelni.
Amit másképp csináltunk:
- Az esztergálásnál alappontként a furatot hozta létre – a furatot és a homloklapot egy összeállításban dolgozta meg.
- A keresztfuratokat egy 5 tengelyes maró-esztergáló központon marta meg – az alkatrész soha nem hagyta el a tokmányt, és a keresztfuratokat a furathoz képest megmunkálták.
- Hőkezelés után földelje le a furatot ugyanazzal a furatponttal – a koncentricitás megmaradt.
- Ellenőrizte a keresztfurat helyzetét egy Zeiss Contura CMM-en – a furat alappontjára rögzítve, nem a külső felületre.
- 1200 alkatrészt szállítottak, nulla összeszerelési hibával.
A tanulság, amit megtanultunk:A többfolyamatos programunk kezdetén volt egy tétel, ahol a csiszolószerelvény más felületre hivatkozott, mint az esztergaszerelvény – az alkatrészek 3%-a nem sikerült a koncentrikusságnak. Ezt a köteget a mi költségünkön átdolgoztuk, és azóta a nullapont-átviteli ellenőrzőlistát kötelező lépéssé tettük, mielőtt bármilyen többfolyamatos feladat elindulna.
Korlátozás:Ez az egypontos megközelítés olyan alkatrészekre érvényes, ahol a furat minden műveletnél hozzáférhető rögzítésre. Az olyan belső tulajdonságokkal rendelkező komponensek esetében, amelyekhez az összeszerelés után nem lehet hozzáférni, előfordulhat, hogy át kell vinni a nullapontot – és újra kell értékelni a köteget.
A CNC-vel megmunkált alkatrészeknek ezt kell biztosítaniuk:nemcsak egy olyan komponens, amely megfelel az egyes műveletek tűréshatárának, hanem egy olyan komponens, amelynek jellemzői igazodnak, mert a nullapontot megőrizték – nem állítják vissza minden beállításnál.
Gyakran Ismételt Kérdések
1. kérdés: Miért számít egy nullapont a többfolyamatos CNC megmunkálású alkatrészeknél?
V: Mivel minden alkalommal, amikor az alkatrészt újra rögzítik, a nullapont elmozdulhat. Az esztergálás után koncentrikus furat marás után 0,02 mm-rel távolítható el – ha a marószerelvény a furat helyett a külső átmérőre hivatkozik. Egy nullapont – amelyet az első műveletnél állapítottak meg, és minden további műveletnél hivatkoznak rá – megtöri a tűrésvermet. A jellemzők azért igazodnak egymáshoz, mert ugyanabból az eredetből mérik őket, nem pedig azért, mert minden művelet a saját tűréshatárának felel meg.
2. kérdés: Meg lehet dolgozni egy alkatrészt egy beállítással?
V: Sok alkatrész esetében igen – 5 tengelyes maró-esztergáló központon. Az esztergálás, marás, keresztfuratok és menetek megmunkálása újbóli befogás nélkül történik, és a nullapont soha nem hagyja el a tokmányt. Azoknál az alkatrészeknél, amelyek megmunkálás után hőkezelést vagy köszörülést igényelnek, a nullapont átkerül a csiszolószerelvényre – de ez ugyanaz, nem új. A cél a nullapont-átvitelek számának minimalizálása, nem pedig azok bármi áron történő megszüntetése.
3. kérdés: Hogyan ellenőrizhető, hogy a dátumot a műveletek során megőrizték?
V: Az alkatrészt ugyanarra a megmunkálási alappontra rögzítjük – az esztergált felületre és a furatra –, és a kritikus jellemzőket CMM-en mérjük. Ha a keresztfurat helyzete a furattól mérve a tűréshatáron belül van, a nullapont megmarad. Ha a külső külsőtől mérve a tűréshatáron belül van, de a furatból mérve kívül van, akkor a nullapont elveszett – és az alkatrész összeszerelése meghiúsulhat.
4. kérdés: Az egypontos vezérlés növeli az összetevő költségeit?
V: Ez növeli a rögzítési és ellenőrzési idő költségeit – a rögzítőelemeket a nullapont körül kell megtervezni, és a CMM-et ugyanúgy kell rögzíteni. De csökkenti az összeszerelés költségeit – kevesebb alkatrészt utasítanak el, kevesebbet dolgoznak át, és az összeszerelősor nem áll le. A CNC megmunkálású, több jellemzővel rendelkező alkatrészek esetében, amelyeknek össze kell hangolniuk, a teljes költség alacsonyabb egy nullpontos vezérléssel – nem magasabb. Költségbontást adunk, amely bemutatja a rögzítési és ellenőrzési költségeket a várható összeszerelési selejt csökkenéssel szemben.
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat