Termékek
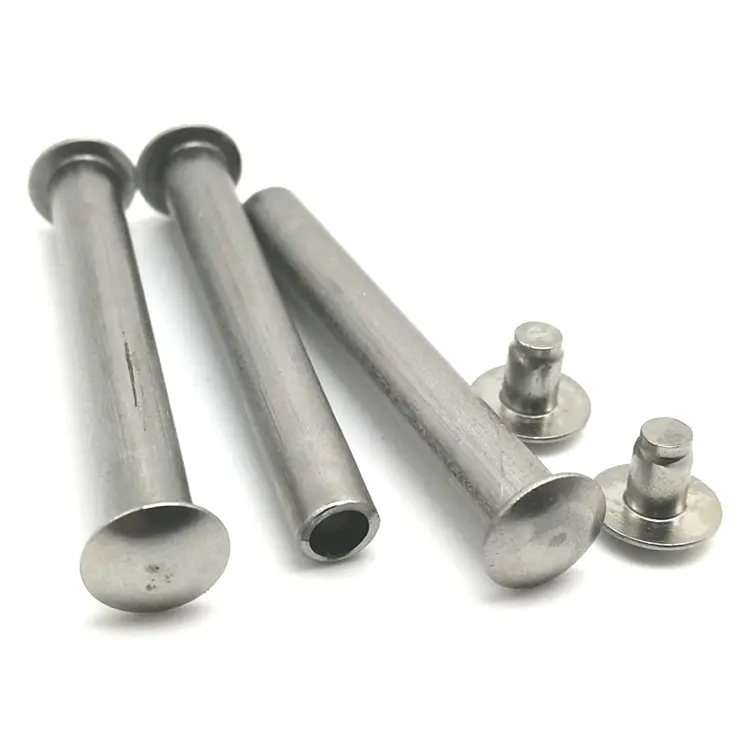
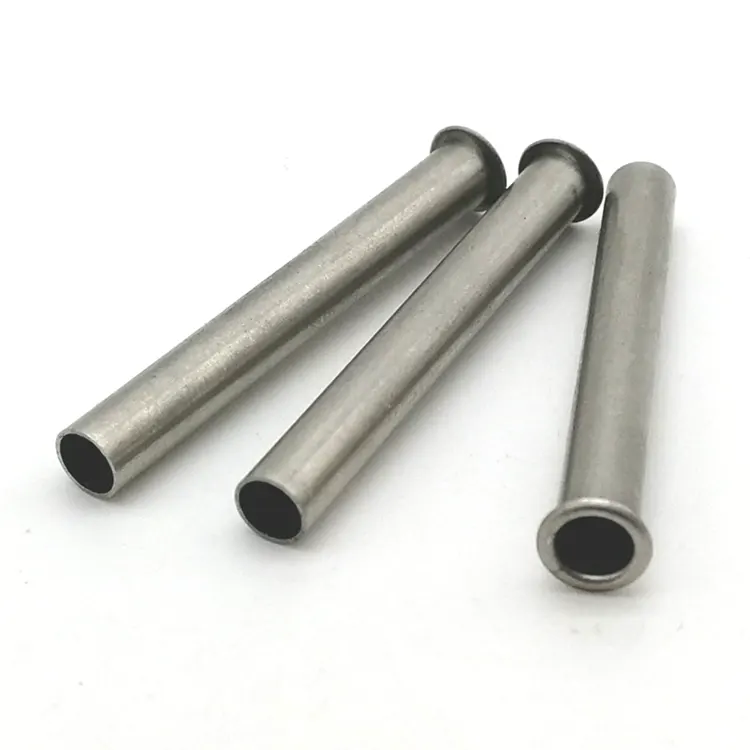
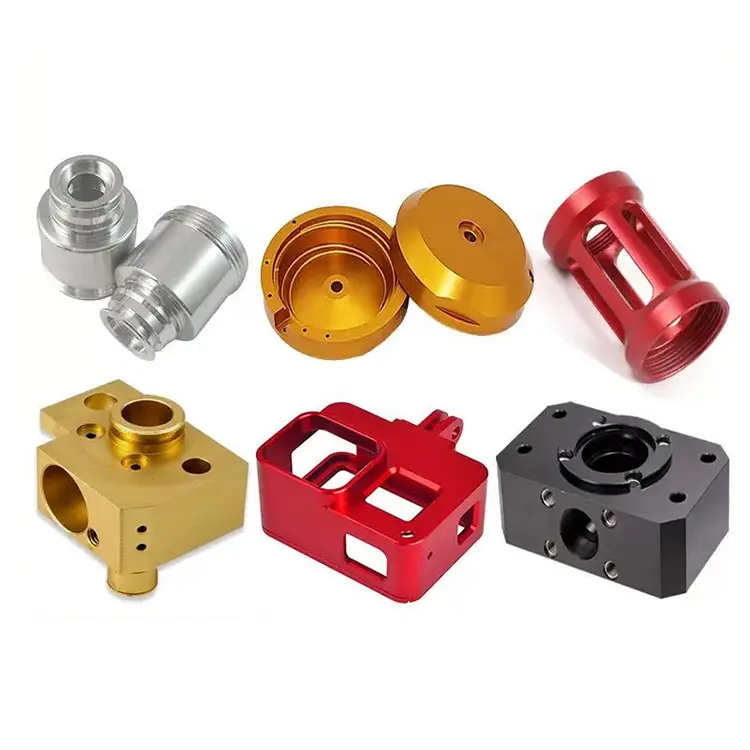
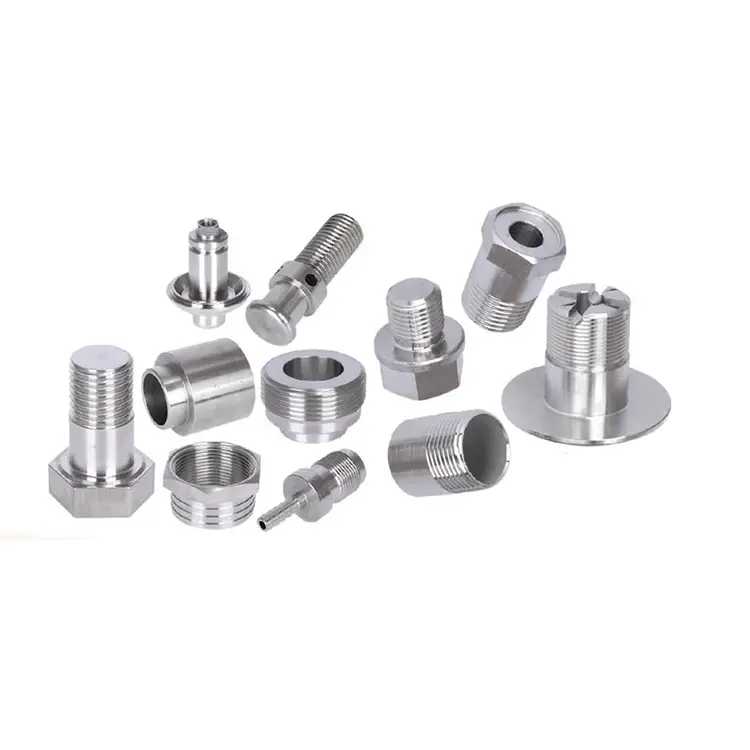
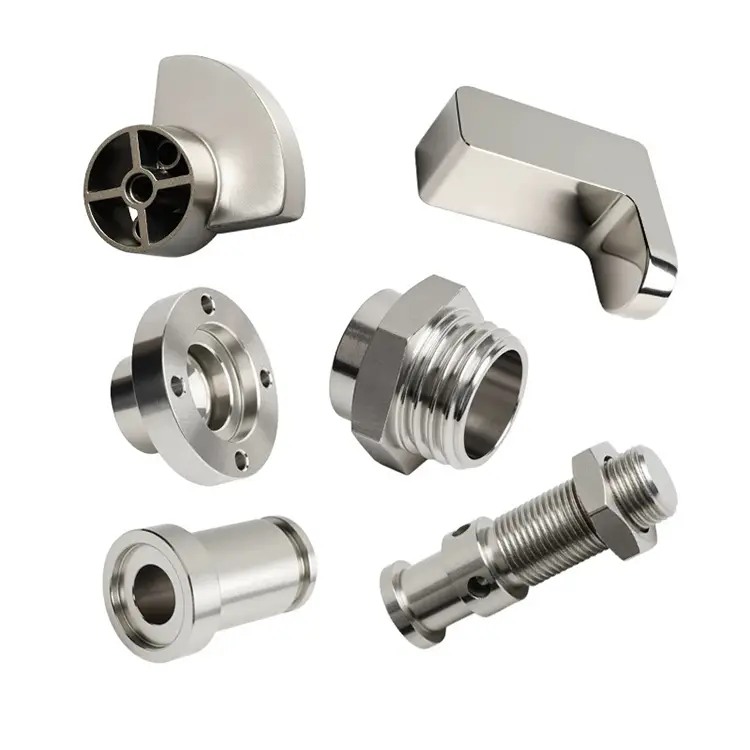
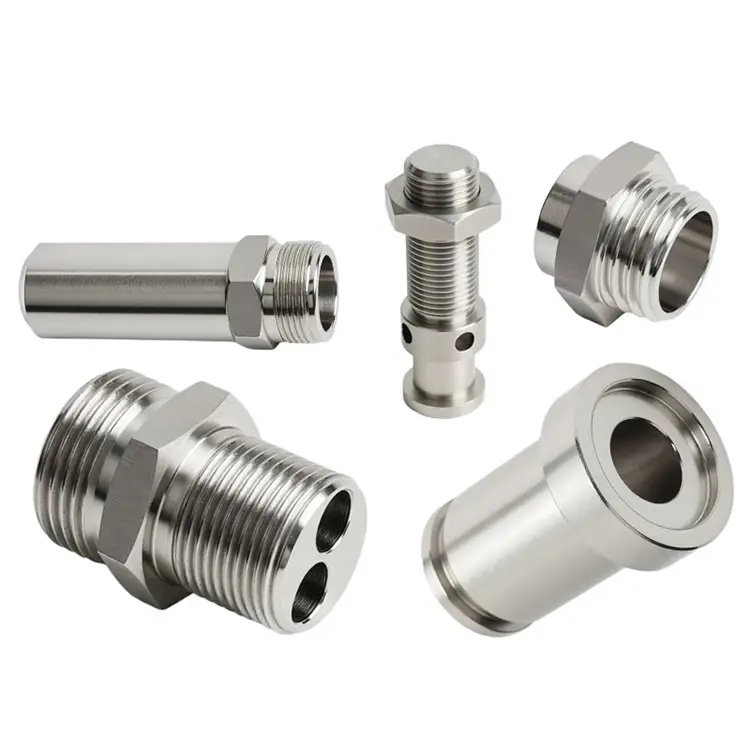
Alumínium esztergáló alkatrészek
A Nuote Metals különféle egyedi CNC alumínium esztergaalkatrészeket gyárt és szállít Kínában, alumínium megmunkálási szolgáltatásokat kínálva. Fejlett CNC eszterga- és marógépeinkkel egyablakos megmunkálási megoldásokat kínálunk.
Kérdés küldése
termékleírás
Az alumínium a leggyakrabban megmunkálható fém. Gyorsan vág, rövid forgácsokat termel, és kevesebb szerszámkopást igényel, mint az acél vagy a rozsdamentes acél. Ez az oka annak, hogy sok üzlet az alumíniumot kezdő anyagként kezeli – egyszerű idézni, egyszerűen kezelni.
De precizitásAlumínium esztergáló alkatrészeknem egyszerűek. Az alumínium puhasága nehezen eltávolítható sorját okoz. Alacsony merevsége miatt a vékony falú részek elhajlanak a szorítónyomás hatására. Nagy hőtágulása azt jelenti, hogy a méretek változhatnak a megmunkálás és az ellenőrzés között. A felülete pedig könnyen elkenődik vagy karcolódik – ez egy esztétikai hiba, amely az eloxált vagy tömítő felületek funkcionális hibájává válik.
A Nuote Metals másként dolgozza meg az alumíniumot. Precíziós anyagként kezeljük, nem áruként. Minden alkatrész szerszámokat, hűtőfolyadékot és ellenőrzési protokollokat kap, amelyeket az alumínium specifikus viselkedéséhez terveztek.
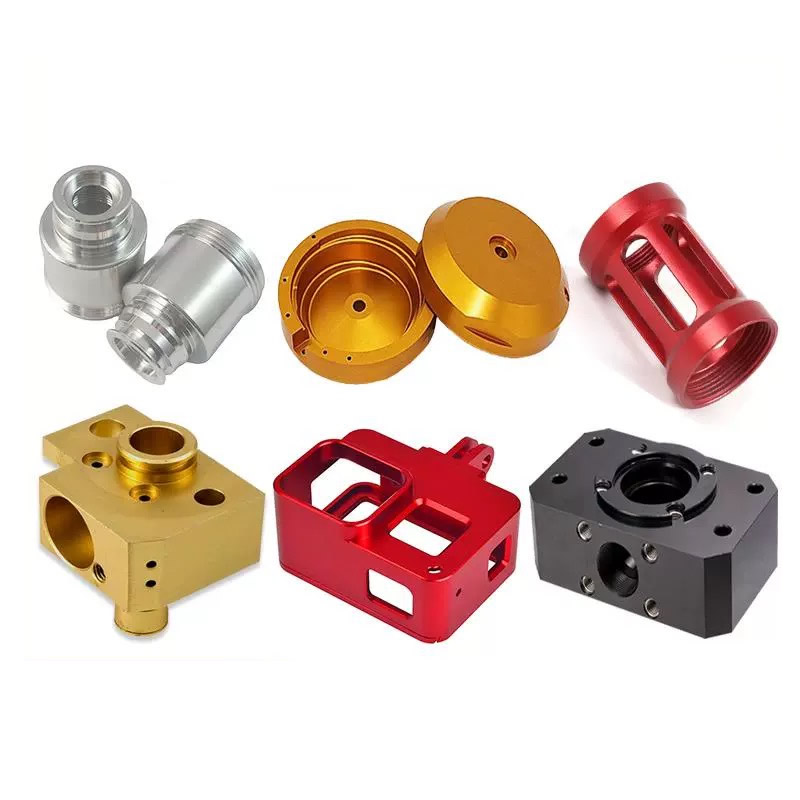
Az alumíniumesztergálás három rejtett problémája
1. Sorjaképződés éleken és meneteken.
Alumínium esztergáló alkatrészek képlékeny, szálas sorja, amely az alkatrészhez tapad. A szabványos sorjázás során hiányoznak a belső élek, a keresztfuratok és a menetgyökerek. Az eloxált alkatrészeknél a beszorult sorja látható hibákká válik. A felületek tömítésére szivárgást okoznak. Szabályozott előtolási sebességeket és szerszámgeometriát használunk, hogy minimalizáljuk a sorjaképződést a forrásnál, majd termikus sorjátlanítást vagy abrazív áramlási simítást alkalmazunk olyan belső elemekhez, amelyeket a kéziszerszámok nem tudnak elérni.
2. Vékonyfalú kihajlás befogás alatt.
Az alumínium alacsony rugalmassági modulusa (69 GPa vs. 200 GPa acél esetében) azt jelenti, hogy a vékony falú részek deformálódnak a tokmány nyomása alatt. A 0,5 mm-es fal 0,1 mm-rel összenyomódhat elfordítás közben, majd kiengedés után visszaugrik. Az alkatrész külső átmérőjére megmunkált puha pofákat, alacsony nyomású befogást és tartógyűrűket használunk a vékonyfalú szakaszokhoz. Kritikus alkatrészeknél a falvastagságot megmunkálás után ultrahangos műszerrel ellenőrizzük.
3. Hőtágulási sodródás.
Az alumínium 23 μm/m·°C-kal tágul – nagyjából kétszer annyit, mint az acél. Egy 100 mm-es rész 0,05 mm-rel nőhet 20°C hőmérsékletváltozás mellett. Egy szabályozott hőmérsékletű ellenőrző helyiségben az alkatrész visszazsugorodik – de ha a gépműhelyben melegebb van, előfordulhat, hogy a méret túllépi a tűréshatárt. Az alkatrészeket szobahőmérsékletre áztatjuk a végső ellenőrzés előtt, és hőmérséklet-kompenzált mérést alkalmazunk a kritikus jellemzőknél.
Az általunk megmunkált alumíniumötvözetek – és mindegyik mire való
| Ötvözet | Megmunkálhatóság | Erő | Korrózióállóság | Legjobb alkalmazás |
|---|---|---|---|---|
| 6061-T6 | Kiváló | Közepes (310 MPa) | Jó | Általános célú, konzolok, házak |
| 7075-T6 | Jó | Magas (570 MPa) | Mérsékelt | Repülőgép, nagy szilárdságú szerkezet |
| 2024-T4 | Igazságos | Magas (470 MPa) | Gyenge (bevonat szükséges) | Repülőgép szerelvények, fáradás-kritikus |
| 5052-H32 | Jó | Alacsony (230 MPa) | Kiváló (tengeri) | Tengeri, vegyi, kültéri |
| 6082-T6 | Kiváló | Közepes (340 MPa) | Jó | 6061 európai megfelelője |
| 2011 | Kiváló | Mérsékelt | Szegény | Nagy sebességű esztergálás, csatlakozók |
Egy megjegyzés a 7075-höz a 6061-hez képest: 7075 közel duplája a 6061-nek, de drágább, kevésbé korrózióálló, és hajlamosabb a feszültségkorróziós repedésekre. A legtöbb általános célú esztergált alkatrész esetében a 6061-T6 a legjobb egyensúly az erő, a megmunkálhatóság és a költség között. Segítünk ügyfeleinknek a terhelési követelmények, a környezet és a költségvetés – nem csak a készleten lévő – alapján választani.
Alumínium esztergasorunk – pontosságra és térfogatra készült
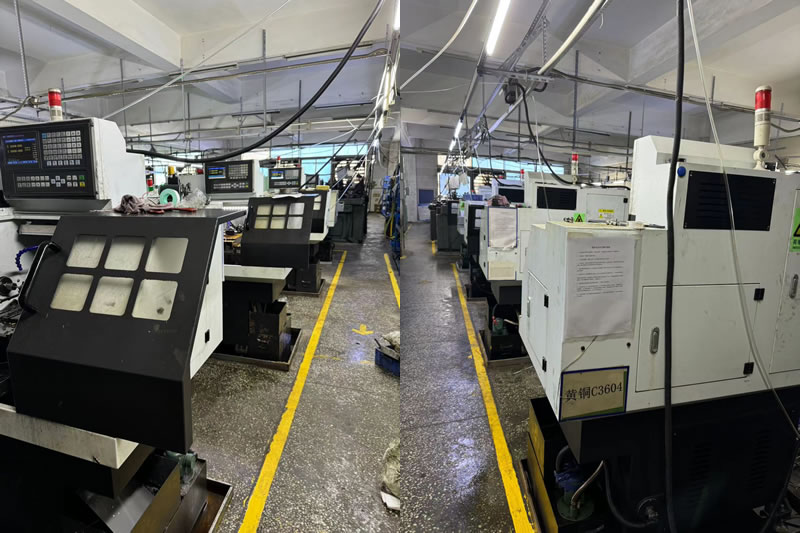
A Nuote Metals dedikált alumínium esztergáló részleget üzemeltet, külön az acél- és sárgaréz gyártósorainktól. Ez az elválasztás megakadályozza a forgácsok és a hűtőfolyadék keresztszennyeződését – ez az eloxálás minőségének kritikus tényezője. Az acél részbe ágyazott egyetlen alumínium forgács esztétikai hiba; alumínium részbe ágyazott acélforgács eloxálás után látható fekete folttá válik.
Felszereltség és kapacitás:
12 db CNC esztergaalumíniumnak szentelt, az 5 tengelyes maró-esztergáló központoktól a nagy sebességű rúd-esztergagépekig.
Bár kapacitás:3 mm-től 80 mm-ig terjedő átmérőjű rúd adagolású munkákhoz; 300 mm tokmányos munkákhoz.
Orsó fordulatszámok:Akár 8000 ford./perc fordulatszám kis átmérőjű alkatrészekhez, tiszta nyírási vágást biztosítva.
Nagynyomású hűtőfolyadék:70–100 bar, a vágóélre irányítva a forgács törésére és a hő szabályozására.
Házon belüli eloxáló és kromát konverziós sorok – mi irányítjuk a teljes folyamatot a nyers rúdtól a kész, bevont alkatrészig.
Hangerő képesség:
Prototípus:1-50 darab, 5 tengelyes maró-esztergáló központjainkon megmunkálva összetett geometriákhoz egyetlen összeállításban.
Kis mennyiségű gyártás:50-5000 darab, CNC esztergagépeken üzemel gyorscserélő szerszámokkal.
Nagy volumenű gyártás:5 000–500 000+ darab, nagy sebességű rúdhajtású esztergagépeken, automata rúdrakodókkal és folyamat közbeni méréssel.
Miért fontos ez neked:Ha elküld nekünk egy alumínium esztergaalkatrész-rajzot, az egy olyan csapathoz kerül, amely minden nap alumíniumot megmunkál – nem egy általános rendeltetésű műhelyhez, amely acél, sárgaréz és műanyag között vált. Ez az oka annak, hogy ±0,005 mm-es tűréseket tarthatunk a vékonyfalú alkatrészeken, és másodlagos sorjázás nélkül biztosíthatunk eloxálásra kész felületeket.
Valódi példa – 7075-T6 repülőgép-működtetőház
Egy európai repülőgépipari beszállítónak 7075-T6 működtetőházra volt szüksége, 0,008 mm-es furattűréssel, Ra 0,4 μm belső felülettel, és nem látható sorja a keresztfuratokon. Előző beszállítójuk olyan alkatrészeket szállított, amelyek eloxálási ellenőrzésen nem mentek keresztül – a keresztfuratokba szorult sorja a bevonat után látható hibákat okozott.
Amit másképp csináltunk:
- Szabályozott előtolási sebességet használt a keresztfuratok fúrásakor, hogy minimalizálja a sorjaképződést a forrásnál.
- Abrazív áramlásos felületkezelés a belső keresztfuratokon – eltávolítja a sorját, amelyet a kéziszerszámok nem érnek el.
- Hordozható profilométerrel ellenőrzött felületi minőség eloxálás előtt.
- 2500 darabot szállítottak nulla eloxálási visszautasítással. Az ügyfél megszüntette a bejövő sorjázási műveletet, és 8 nappal csökkentette az átfutási időt.
Gyakran ismételt kérdések az alumínium esztergaalkatrészekről
Q1: Melyik a legjobb alumíniumötvözet a CNC esztergáláshoz?
V: A 6061-T6 a legjobb választás a legtöbb esztergált alkatrészhez – jó szilárdságot (310 MPa), kiváló megmunkálhatóságot és jó korrózióállóságot kínál elfogadható áron. A 7075-T6 jobb a nagy szilárdságú alkalmazásokhoz, de többe kerül és kevésbé korrózióálló. A 2024 nagy kifáradási szilárdságot kínál a repülőgép alkatrészekhez, de védőbevonatot igényel. Az 5052 a legjobb tengeri vagy vegyi környezetben. A Nuote Metals az Ön terhelése, környezete és költségvetése alapján az optimális ötvözetet ajánlja.
2. kérdés: Hogyan akadályozhatja meg a sorját az alumínium esztergált alkatrészeken?
V: A sorjamegelőzés a szerszám geometriájával és a forgácsolási paraméterekkel kezdődik. Éles, nagy pozitív gereblye lapkákat használunk, és olyan előtolási sebességet programozunk, amely tisztán nyírja az anyagot, ahelyett, hogy tolnánk. A keresztfuratok és menetek esetében szabályozott előtolást és orsósebességet használunk, hogy minimalizáljuk a sorjaképződést. A kéziszerszámokkal nem elérhető belső elemekhez abrazív flow-simítást vagy termikus sorjázást alkalmazunk. Az eloxált alkatrészeknél a bevonatolás előtt megvizsgáljuk, hogy nincsenek-e sorja – mert az eloxálás tartóssá teszi őket.
3. kérdés: Meg tudja tartani a szűk tűréseket a vékonyfalú alumínium alkatrészeken?
V: Igen – megfelelő munkatartással. Az alumínium alacsony merevsége azt jelenti, hogy a vékony falú részek elhajlanak a szorítónyomás hatására. Az alkatrész külső átmérőjére megmunkált puha pofákat, alacsony nyomású tokmányokat és tartógyűrűket használunk a vékonyfalú szakaszokhoz. 1 mm alatti falaknál több menetben is megmunkálhatunk, a műveletek közötti feszültségmentesítéssel. A falvastagságot ultrahangos műszerrel, a végső méreteket CMM-mel ellenőrizzük, miután az alkatrész szobahőmérsékleten stabilizálódott.
Hot Tags: Alumínium esztergáló alkatrészek
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat