Termékek

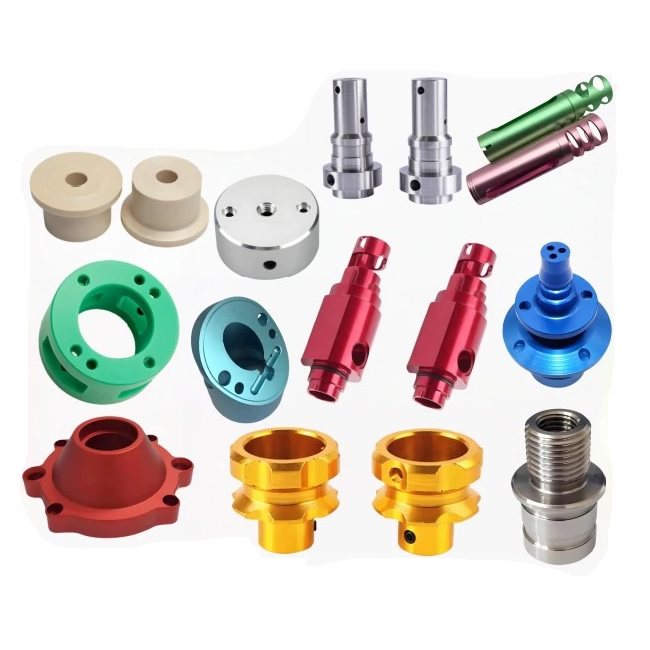
Alumínium esztergált alkatrészek
Egy alumínium esztergált alkatrészt kétszer értékelnek – egyszer az esztergagépen, egyszer pedig eloxálás után. Az esztergagépen Ra 0,8μm-t mérő felületen eloxálás után látható esztergagyűrűk jelenhetnek meg, mivel az oxidréteg minden szerszámnyomot felfed. A Nuote Metals Kínában gyárt alumínium esztergált alkatrészeket, amelyek felületi textúrája szabályozott eloxáláshoz – bevonat nélküli polírozott lapkák, ellenőrzött előtolási jelek és a bevonat előtti Ra-ellenőrzés. 6061, 7075, 2024.
Kérdés küldése
termékleírás
Egy esztergált alumínium alkatrész nincs készen, amikor elhagyja az esztergagépet. Amikor visszatér az eloxálásból, kész – és a műhelyvilágítás alatt elfogadhatónak tűnő felületen minden előtolási jel látható gyűrűként látható. Az oxidréteg nem rejti el a textúrát; felerősíti azt.
Az alumínium esztergáló alkatrészeket kétszer a felületük alapján ítélik meg – egyszer az esztergagépen lévő profilométerrel, egyszer pedig az eloxálás utáni szem alapján. A profilométer Ra méri; nem méri, hogy a textúra kerületi gyűrűk, véletlenszerű karcolások vagy elkenődött felület. Két rész egyaránt képes Ra 0,8 μm-t mérni – az egyik egyenletesnek tűnik eloxálás után, a másikon gyűrűk láthatók.
A Nuote Metalsnál alumínium esztergált alkatrészeket gyártunk, amelyek felületi textúrája szabályozott eloxáláshoz – bevonat nélküli polírozott lapkák, ellenőrzött előtolási jelek és a bevonat előtti Ra-ellenőrzés. Ez a cikk bemutatja a szerszámokat, az előtolási jeleket, és azt, hogy mit kell ellenőrizni az alumínium esztergált alkatrész elfogadása előtt.
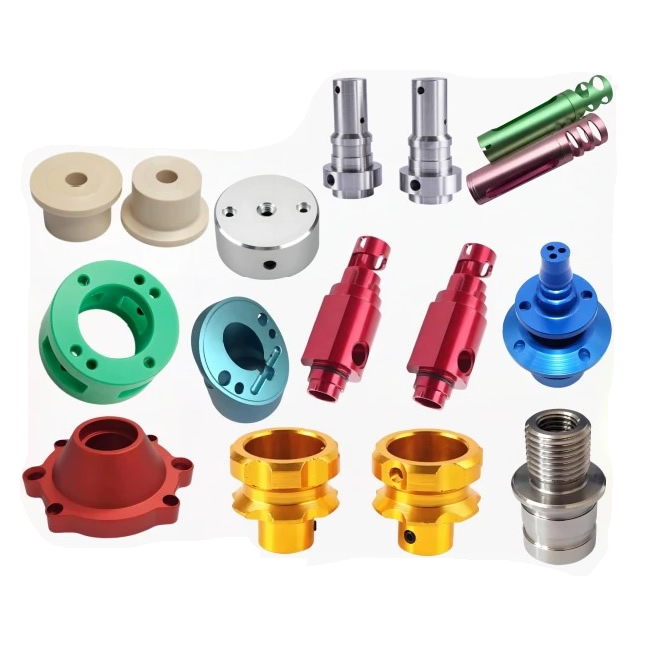
Három forgásnyom, amelyek láthatóvá válnak az eloxálás után
Az eloxálás az alumínium felületét alumínium-oxiddá alakítja – az oxid követi a felszín topográfiáját, így a csúcsokból csúcsok, a völgyek pedig völgyekké nőnek. A textúra láthatóbbá válik, nem kevésbé.
| Forduló Mark | Mi okozza | Megjelenés eloxálás után | Hogyan akadályozzuk meg |
|---|---|---|---|
| Kerületi adagológyűrű | Fordulatonkénti előtolás túl durva, vagy kopott a betét | Sötét spirális sáv az átmérő körül | Finomabb kidolgozású előtolás (0,05-0,08 mm/fordulat), ablaktörlő betét |
| Felépített élszakadás | Alumínium hegesztések bevonatos vagy fénytelen betéthez | Érdes, zavaros folt a felületen | Bevonat nélküli polírozott betétek, éles él sugara <0,02 mm |
| Kenetnyom | A tompa szerszám a fémet nyomja nyírás helyett | Egyenetlen, tompa sáv, amely eloxálja a felhőt | Kopás előtt cserélt betét, magas pozitív gereblye |
Kerületi adagológyűrűkezek a leggyakoribb panaszok. A szerszám a tengely mentén mozog, miközben a munkadarab forog – a fordulatonkénti előtolás határozza meg a gyűrűtávolságot. A nagyoló előtolás (0,2 mm/fordulat) látható gyűrűket eredményez; a befejező előtolás (0,05–0,08 mm/fordulat) finom gyűrűket hoz létre, amelyek kevésbé láthatók az eloxálás után.
Felépült élszakadásakkor fordulnak elő, amikor az alumínium a szerszámhoz hegeszt. A bevonatos betétek (TiAlN, AlCrN) mikroszinten érdes felülettel rendelkeznek – az alumínium megtapad és leszakad. A szakadt terület eltérően eloxálódik – durva foltként jelenik meg.
Elkenődési nyomokakkor fordul elő, amikor egy tompa szerszám a fémet megnyomja ahelyett, hogy vágná. Az elkenődött réteg munkakeményedett és egyenetlenül eloxálódik – felhős sávként jelenik meg.
Alumínium esztergált alkatrészek esetében a felület specifikációja nem csak Ra, hanem a textúra is. Az Ra 0,8 μm-t megadó rajz, de a textúra iránya nem, az eloxált megjelenést a véletlenre bízza.
Szerszámozás – Miért vágják jobban az alumíniumot a bevonat nélküli polírozott betétek?
Az alumínium puha és rugalmas – tapad a szerszám éléhez. A bevonattal ellátott betét mikroszinten érdes felülettel rendelkezik – az alumínium ráhegesztésre, és beépített élt képez. A felépített él kiszámíthatatlanul megnő és letörik – elszakítja a felületet, és elkenődött foltot hagy maga után, amely egyenetlenül eloxál.
Amit használunk:
- Bevonat nélküli, polírozott keményfém betétek (Korloy, Sandvik alumínium minőségek) – a polírozott felület csökkenti a súrlódást és megakadályozza a tapadást. Magas pozitív gereblye – a széle éles, nem dörzsölődött.
- Éles élsugár - 0,02 mm alatt. Egy tompa él nyomja a fémet; éles él nyírja.
- Törlőbetét az utolsó lépéshez – lelapítja az adagológyűrűt, így az eloxálás után egyenletesnek tűnik a felület.
- Nagy orsófordulatszám, mérsékelt előtolás – az alumínium a legjobban nagy fordulatszámon vág. A nagy sebesség tiszta nyírást eredményez; a mérsékelt előtolás vezérli a forgácsot és az előtolási jelet.
Amit elkerülünk:
- Bevonatos betétek – a bevonat növeli a súrlódást és elősegíti a peremképződést.
- Kopott betétek – a kopott él súrlódik, elkenődik, és egyenetlenül eloxálódó felületet képez.
Standard referencia:A felületi textúra megfelel az ISO 1302 és ISO 4287 szabványoknak. Az eloxálás minősége megfelel a MIL-A-8625 Type II vagy Type III előírásainak.
Felszerelés és kapacitás
A Nuote Metals külön alumínium esztergacellát üzemeltet polírozott szerszámokkal és szabályozott előtolási paraméterekkel.
- CNC esztergagépek (Haas ST-20Y, Okuma Genos L) – rúd előtolás 80 mm-ig, tokmány 300 mm-ig.
- Bevonat nélküli polírozott lapkák – Korloy és Sandvik alumíniumminőségek, kizárólag alumíniumhoz fenntartva.
- Törlőbetétek – a látható felületeken való végső áthaladáshoz.
- Profilométer (Mitutoyo SJ-210) – Ra és Rz ellenőrzött eloxálás előtt.
- CMM (Zeiss Contura 7/10/6) – méretellenőrzés, a megmunkálási nullapontra rögzítve.
Tanúsítvány:ISO 9001:2015 (tanúsítvány kérésre elérhető). Éves kapacitás: 2 millió alumínium esztergált alkatrész elektronikai, orvosi és autóipari ügyfelek számára.
Korlátozás:Az ablaktörlő betétek 10 mm-nél nagyobb átmérőre érvényesek. 10 mm alatt az ablaktörlő geometriája nem illeszkedik a betéthez – az előtolási jel látható marad, és az alkatrésznek másodlagos polírozásra lehet szüksége.
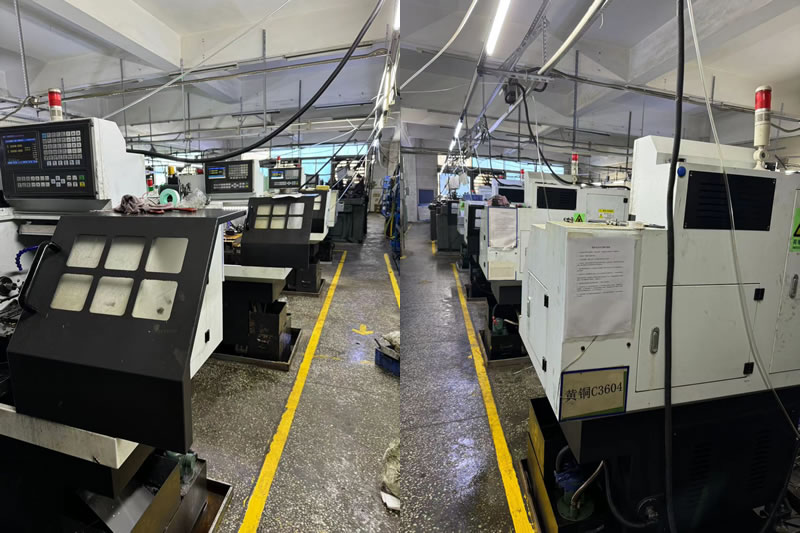
Valódi példa – Eloxált gyűrűk elutasítva, ablaktörlő betéttel és előtolás cserével javítva
Egy német elektronikai gyártónak alumínium esztergált házra volt szüksége – 6061-T6, 40 mm átmérőjű, Ra 0,8 μm, II típusú eloxálás. Előző beszállítójuk bevonatos betétet és 0,15 mm/fordulatszámú előtolást használt – az alkatrészek Ra 0,8 μm-t mértek, de az eloxálás után 20%-uknál látható spirális gyűrűk voltak, és elutasították.
Amit másképp csináltunk:
- Bevonat nélküli polírozott lapkákra váltott, magas pozitív gereblyével – nincs beépült él, nincs elkenődés.
- Csökkentette a befejező előtolást 0,06 mm/fordulatszámra – a gyűrű finom és egyenletes lett.
- Törlőbetétet használtak az utolsó lépésnél – a gyűrű lelapult, és a felület egyenletesnek tűnt az eloxálás után.
- Ellenőrzött Ra eloxálás előtt – átlagosan 0,6 μm, és a textúra egyenletes volt.
A tanulság, amit megtanultunk:Alumínium esztergálási programunk kezdetén bevonatos lapkákat használtunk látható házak egy tételén. Az eloxálást követően 30%-ban felhalmozódott élnyomok voltak – a tételt elutasították. Azóta minden eloxált alumínium alkatrész bevonat nélküli polírozott betétekkel van ellátva – ez alól kivétel.
Korlátozás:Az ablaktörlő betét 10 mm-nél nagyobb átmérőre érvényes. 10 mm alatt az ablaktörlő geometriája nem illeszkedik a betéthez – az előtolási jel látható marad, és az alkatrésznek másodlagos polírozásra lehet szüksége.
300 000 házat szállítottak nulla eloxálási visszautasítással. Ez az, amit az alumínium esztergált alkatrészeknek biztosítaniuk kell: nem csak egy olyan alkatrészt, amely az esztergagépen Ra-t mér, hanem egy olyan felületet, amely eloxálás után egyenletesnek tűnik – mivel a szerszámozás és az előtolás a bevonathoz volt igazítva, nem csak a rajzhoz.
Gyakran Ismételt Kérdések
1. kérdés: Miért jelennek meg az alumínium esztergált részeim gyűrűi az eloxálás után?
V: Az eloxálás felerősíti a felület textúráját – nem rejti el. A nyers alumíniumon láthatatlan körbefutó előtolási jel az eloxálás után sötét gyűrűvé válik. A javítás az, hogy csökkentse a befejező előtolást (0,05–0,08 mm/fordulat), használjon törlőbetétet a gyűrű simításához, és váltson bevonat nélküli polírozott lapkákra, hogy megakadályozza az élek felhalmozódását. Az eloxált alumínium esztergált alkatrészek esetében a felületi textúrát a bevonatolás előtt kell ellenőrizni, nem pedig utána.
Q2: Használhatok bevonatos lapkákat alumínium esztergáláshoz?
V: A nem bevont lapkák (TiAlN, AlCrN) mikroszinten érdes felülettel rendelkeznek, és alumíniumhegesztéssel rendelkeznek. A beépített él felszakítja a felületet, és elkenődött foltot hagy maga után, amely egyenetlenül eloxál. Használjon bevonat nélküli polírozott keményfém lapkákat nagy pozitív szöggel – a polírozott felület csökkenti a súrlódást, az éles él pedig tisztán nyírja az alumíniumot.
Q3: Milyen felületkezelést kell megadnom az eloxált alumínium esztergált alkatrészekhez?
V: Adja meg az Ra értéket és a textúra irányát. Ra 0,8 μm elegendő sok ipari alkatrészhez, de csak akkor, ha a textúra egyenletes. Finom, egyenletes előtolási jel (0,05–0,08 mm/fordulat) elfogadható; durva, szabálytalan jel nem. A látható részeknél adjon meg Ra 0,4 μm-t és egy ablaktörlő lapka felületet. Ezeknél a részeknél a textúra legalább annyira számít, mint az Ra.
4. kérdés: Adhat-e DFM visszajelzést a felületi textúráról, mielőtt megrendelem?
V: Igen. Küldje el a rajzot az eloxálási specifikációval (II-es vagy III-as típus), az Ra-követelményekkel, valamint azzal, hogy a felület látható vagy működőképes-e. Mérnöki csapatunk felülvizsgálja a szerszámokat és az előtolást az eloxálási kompatibilitás érdekében – megbizonyosodva arról, hogy a felület egyenletesnek fog tűnni a bevonat után, vagy egy törlőbetétet vagy egy másodlagos polírozást javasol. Ahol az eloxálás megjelenése számít, a tétel eloxálása előtt ellenőrizzük a textúrát, nem pedig utána.
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat