
Miért a sárgaréz esztergáló alkatrészek képezik a precíziós gyártás gerincét az autóiparban, az elektronikai iparban és az orvosi iparban?
A sárgaréz az egyik legjobban megmunkálható fém a bolygón. Ez az egyetlen tulajdonság tettesárgaréz esztergáló alkatrészekaz alapértelmezett választás a precíziós alkatrészekhez több tucat iparágban. De a megmunkálhatóság önmagában nem magyarázza a tartós keresletet. A sárgaréz korrózióállóságot, elektromos vezetőképességet és olyan természetes esztétikát is kínál, amelyhez kevés anyag fér hozzá.
A Nuote Metalsnál több mint egy évtizede a sárgaréz esztergálásra szakosodtunk. Ez a cikk azt osztja meg, amit az anyagválasztásról, a tűrésszabályozásról és azokról az alkalmazásokról tanultunk, ahol a sárgaréz esztergált alkatrészek a legtöbb értéket képviselik.
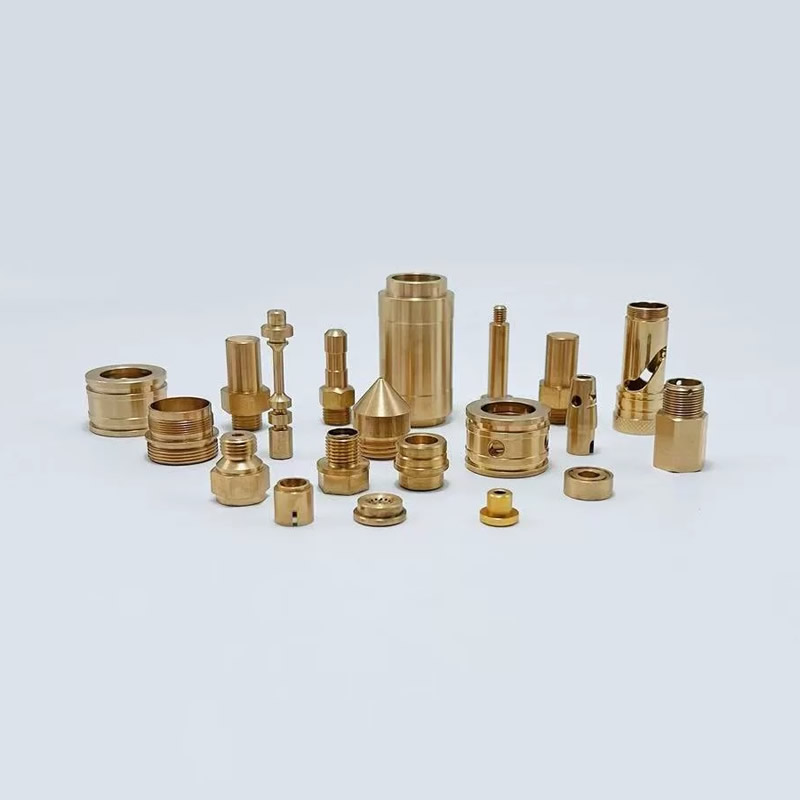
Miért továbbra is a sárgaréz a preferált anyag az esztergált alkatrészekhez?
A sárgaréz réz és cink ötvözete. Az arány határozza meg tulajdonságait. A két leggyakrabban használt minőség a C36000 és a C2680.
C36000 szabadon vágható sárgaréz – A megmunkálhatóság mércéje
A C36000 körülbelül 61,5% rezet, 35,5% cinket és 3% ólmot tartalmaz. Az ólom beépített kenőanyagként működik a megmunkálás során, apró, kezelhető darabokra törve a forgácsot, és akár 100%-os forgácsolási sebességet tesz lehetővé a megmunkálhatósági indexen – ez a szabvány, amelyhez képest minden más fémet mérnek.
A C36000 a választott anyag összetett menetes alkatrészek, csatlakozók, perselyek és szelepalkatrészek nagy volumenű precíziós esztergálásához. Kiváló forgácskezelése csökkenti a szerszámkopást és lerövidíti a ciklusidőket.
C2680 Sárga sárgaréz – Amikor a rugalmasság fontosabb, mint a sebesség
A C2680 körülbelül 65% rezet és 35% cinket tartalmaz. Hiányzik belőle az ólom adalék, ami kisebb megmunkálhatóságot biztosít (a C36000 körülbelül 30%-a), de lényegesen nagyobb rugalmasságot biztosít. A C2680 akkor előnyös, ha az alkatrész megmunkálás utáni alakítást, hajlítást vagy krimpelést igényel. Szokásos választás az elektromos alkatrészekhez is, ahol az ólomtartalmat minimálisra kell csökkenteni.
Megmunkálhatóság összehasonlítása
| Ingatlan | C36000 | C2680 |
|---|---|---|
| Réztartalom | ~61,5% | ~65% |
| Megmunkálhatósági index | 100% (referencia) | ~30% |
| Forgácsképződés | Kiváló – rövid chips | Jó – hosszabb chips |
| A legjobb | Nagy sebességű esztergálás, összetett menetek, csatlakozók | Elektromos alkatrészek, képlékeny alkatrészek, ólommentes követelmények |
Műszaki előírások – Tűrések és felületkezelések
A sárgaréz esztergatárcsa értékét az határozza meg, hogy képes következetesen tartani a tűréseket. A Nuote Metalsnál a következő szabványokat tartjuk be.
Mérettűrések
| Paraméter | Standard tartomány | Precíziós tartomány |
|---|---|---|
| Külső átmérő | ±0,05 mm | ±0,01 mm |
| Hossz | ±0,10 mm | ±0,02 mm |
| Menetemelkedés átmérője | ±0,05 mm | ±0,01 mm |
| Körkörösség | ≤0,05 mm TIR | ≤0,01 mm TIR |
Autóipari és orvosi alkalmazásoknál rutinszerűen ±0,01 mm-t tartunk a kritikus méreteknél. A tipikus sárgaréz CNC esztergálás ±0,1-±0,005 mm-t ér el az alkatrész bonyolultságától és térfogatától függően.
Felületkezelési képességek
| Befejezés típusa | Ra Range | Módszer |
|---|---|---|
| Esztergált (standard) | Ra 1,6 – 3,2 μm | CNC esztergálás |
| Finom fordult | Ra 0,8 – 1,6 μm | Csökkentett előtolás, polírozott lapkák |
| Csiszolt | Ra 0,4 – 0,8 μm | Másodlagos mechanikus polírozás |
| Galvanizált | Ra 0,2 – 0,8 μm (bevonatolás után) | Nikkel, ón vagy ezüstözött bevonat |
A szabványos paraméterekkel esztergált sárgaréz C26000 általában Ra ≈ 2,5 μm értéket ér el. Alacsonyabb érdességet igénylő alkalmazásoknál az előtolás csökkentésével és gyémántcsiszolt szerszámozással 0,8 μm alatti Ra érték érhető el.
Két alkalmazás a gyári nyilvántartásunkból
Autóelektromos csatlakozók (C36000, szűk tűrés)
Probléma:Egy első osztályú autóipari beszállítónak sárgaréz tűs csatlakozókra volt szüksége a motorvezérlő egységekhez. A csapokhoz ±0,015 mm átmérőtűrés és Ra 1,0 μm alatti felületi minőség szükséges az egyenletes behelyezési erő és az alacsony érintkezési ellenállás biztosítása érdekében. Az éves mennyiség meghaladta a 3 millió darabot.
A mi megoldásunk:A csatlakozókat C36000 sárgarézből készítettük svájci típusú CNC esztergagépeken, feszültség alatti szerszámozással. A folyamat közbeni lézeres mérés minden 200. darabnál figyelhető az átmérő, a koncentrikusság és a felületi minőség tekintetében. Az alkatrészeket 3-5 μm vastagságú hordónikkelezéssel látták el a korrózióvédelem érdekében.
Eredmény:A beillesztési erő változása ±15%-ról ±4%-ra csökkent. Az ügyfél a bejövő ellenőrzéseket 100%-ról AQL mintavételre csökkentette. Átfutási idő: 12 nap készletméretek esetén; 22 nap egyedi bevonatú alkatrészek esetén.
Orvosi eszközök perselyei (C2680, ólommentes)
Probléma:Egy orvostechnikai eszköz gyártójának ólommentes sárgaréz perselyekre volt szüksége egy sebészeti műszer összeállításához. A perselyek csúszótengelyhez sima belső furatot igényeltek, ±0,02 mm hézagtűréssel. Az anyagnak meg kellett felelnie az RoHS előírásainak, és nem tartalmazhat nyomokban magasabb ólmot.
A mi megoldásunk:C2680 ólommentes sárgaréz perselyeket szállítottunk, amelyeket esztergáltunk, majd csiszoltunk, hogy elérjük a Ra 0,4 μm belső felületi minőséget. A külső profil egyetlen elrendezésben lett elfordítva, hogy a furat és a külső átmérő között koncentrikus legyen.
Eredmény:A perselyek átmennek a 100%-os furatmérő vizsgálaton. Az orvostechnikai eszköz gyártója megszüntette a másodlagos dörzsárazási műveletet. A gyártás több mint két éve folytatódik nulla terepi meghibásodás nélkül.
Minőségi rendszerek – mire kell figyelni egy sárgarézesztergáló partnernél
Nem minden sárgarézesztergáló beszállító működik azonos szinten. A partner értékelése során kérjen dokumentációt a következőkről.
Tanúsítványok és nyomon követhetőség
Az ISO 9001:2015 az alapkövetelmény minden komoly sárgarézesztergáló beszállító számára. Az autóipari munkáknál egyre inkább az IATF 16949 várható. Orvosi alkatrészek esetében szükség lehet az ISO 13485 szabványra. Az anyag teljes nyomon követhetősége – a kész alkatrész visszakapcsolása a rézrúd hőszámához – nem alku tárgya a szabályozott iparágakban.
Folyamat közbeni ellenőrzési képesség
Egy megbízható beszállító nem hagyatkozik csak a végső ellenőrzésre. Keres:
Folyamat közbeni mérés: Lézeres vagy optikai mérés a gyártás során, nem utána.
SPC monitorozás: Statisztikai folyamatvezérlő diagramok a kritikus méretekhez.
Szerszámkopás kezelése: Ütemezett lapkacserék darabszám alapján, nem a kezelő megítélése alapján.
Másodlagos műveletek
Soksárgaréz esztergáló alkatrészektovábbi feldolgozást igényelnek. A legjobb beszállítók házon belül kezelik ezeket:
Bevonat: Nikkel, ón, ezüst vagy arany
Sorjázás: termikus vagy mechanikus
Összeszerelés: préseléssel, tőzéssel vagy menettel
Sárgaréz esztergáló alkatrészek – GYIK
1. kérdés: Mi a különbség a C36000 és a C2680 sárgaréz esztergáláshoz?
V: Az elsődleges különbség az ólomtartalom és a megmunkálhatóság. A C36000 körülbelül 3% ólmot tartalmaz, amely belső kenőanyagként működik a megmunkálás során. Ez 100%-os megmunkálhatósági indexet ad – ez az a viszonyítási alap, amelyhez képest az összes többi fémet mérik. Rövid, könnyen kezelhető forgácsokat állít elő, és nagyobb vágási sebességet tesz lehetővé, így az előnyben részesített választás összetett menetes alkatrészek, csatlakozók és perselyek nagy volumenű precíziós esztergálásához. A C2680 ólommentes, és valamivel több rezet tartalmaz (körülbelül 65%). Megmunkálhatósága nagyjából a C36000 30%-a, ami lassabb vágási sebességet és hosszabb forgácsolást jelent. A C2680 azonban lényegesen nagyobb rugalmasságot kínál, így jobban megfelel azokhoz az alkatrészekhez, amelyek megmunkálás utáni alakítást, hajlítást vagy krimpelést igényelnek. Ez a helyes választás akkor is, ha szabályozási vagy egészségügyi okokból minimálisra kell csökkenteni az ólomtartalmat. A Nuote Metalsnál mindkét minőséget raktáron tartunk, és tanácsot adunk a megfelelő választáshoz az Ön alkatrész geometriája, térfogata és végfelhasználási követelményei alapján.
Q2: Milyen tűréseket lehet elérni sárgaréz CNC esztergálással?
V: Szabványossárgaréz esztergáló alkatrészek±0,05 mm külső átmérő és ±0,10 mm hossz tűréseket ér el. Precíziós alkalmazásoknál a kritikus méreteknél rutinszerűen ±0,01 mm-t tartunk. Az elérhető tűrés több tényezőtől függ: alkatrészmérettől, geometriától, anyagminőségtől és térfogattól. Az egyszerű geometriájú kisebb alkatrészek szűkebb tűrést tesznek lehetővé. A több jellemzővel, vékony falakkal vagy hosszú hossz-átmérő arányú összetett alkatrészek nagyobb kihívást jelentenek. A svájci típusú esztergagépeknél folyamat közbeni méretezéssel ±0,005 mm elérhető a kiválasztott méreteken. Javasoljuk, hogy adjon meg egy részletes rajzot konkrét tűrésfeliratokkal a kritikus jellemzőkre vonatkozóan, ahelyett, hogy a teljes alkatrészre általános tűréshatárt alkalmazna. Mérnöki csapatunk minden rajzot átnéz, mielőtt idézne, és megjelöli azokat a tűréseket, amelyek másodlagos műveleteket vagy speciális szerszámokat igényelhetnek.
3. kérdés: Mi a MOQ és az átfutási idő a Nuote Metals sárgaréz esztergáló alkatrészeinél?
V: Szabványos MOQ-unk 500 darab egyedi esztergált alkatrészek esetén, bár a prototípus és az első cikk megrendelésénél kisebb mennyiséget is vállalunk. Raktári sárgaréz rudak és szabványos csatlakozóprofilok esetén 100 darabtól szállítjuk. Az átfutási idő a rendelkezésre álló anyagoktól és az alkatrészek bonyolultságától függ. Raktáron lévő szabványos sárgaréz minőségekhez (C36000, C2680): 7-12 nap 50 000 darabos gyártási mennyiségig. Egyedi bevonatokhoz vagy másodlagos műveletekhez: adjon hozzá 5-8 napot. Szerszámozást vagy első cikk szerinti ellenőrzést igénylő új alkatrészek esetében: összesen 15–25 napot kell várni. Minden árajánlatnál határozott átfutási időt biztosítunk – homályos tartományok nélkül. Sürgős igényekre is kínálunk sürgősségi szolgáltatásokat. Minden szállítmány teljes körű vizsgálati jelentést és anyagtanúsítványt tartalmaz.
Kérdés küldése
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat